
CNC Automatización del cargador de pórtico
Plan CNC pórtico de carga con almacenamiento, pinzas, volteo, soplado e integración de señales de máquina para células de mecanizado automatizadas.
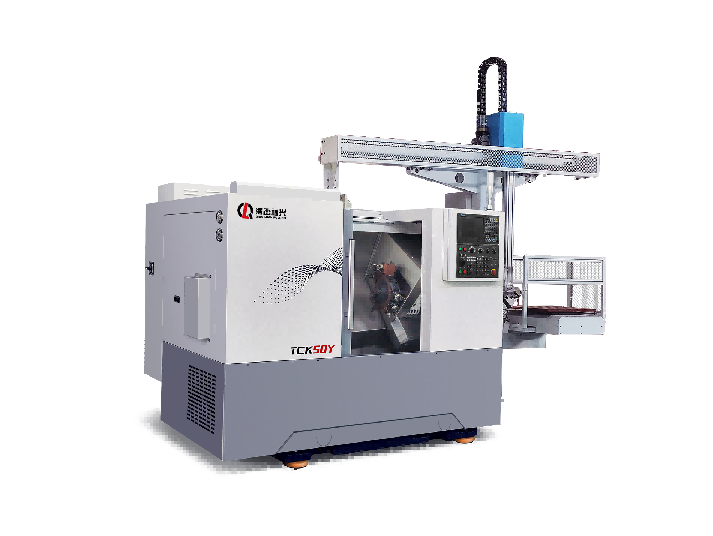
Automatización del cargador de pórtico para máquinas CNC
Un cargador de pórtico es la forma menos disruptiva de eliminar la carga manual de una máquina CNC. Se asienta sobre la máquina, se desplaza sobre un bastidor fijo y mueve piezas entre una posición de stock y el soporte de trabajo sin ocupar espacio en el piso al lado de la máquina. Para piezas pequeñas y medianas con un volumen constante, suele ser el punto en el que la automatización empieza a dar sus frutos.
Esta página cubre cómo dimensionar un cargador de pórtico, qué debe ofrecer la máquina y cómo decidir si un pórtico o un robot articulado es la mejor opción.
Dónde cabe un cargador de pórtico
El problema del tiempo de carga
En un torno con un ciclo de noventa segundos, veinte segundos de carga manual equivalen aproximadamente al dieciocho por ciento de la capacidad. La máquina no es la limitación; la puerta es. Un cargador de pórtico elimina esa pérdida sin cambiar la máquina.
Huella y seguridad
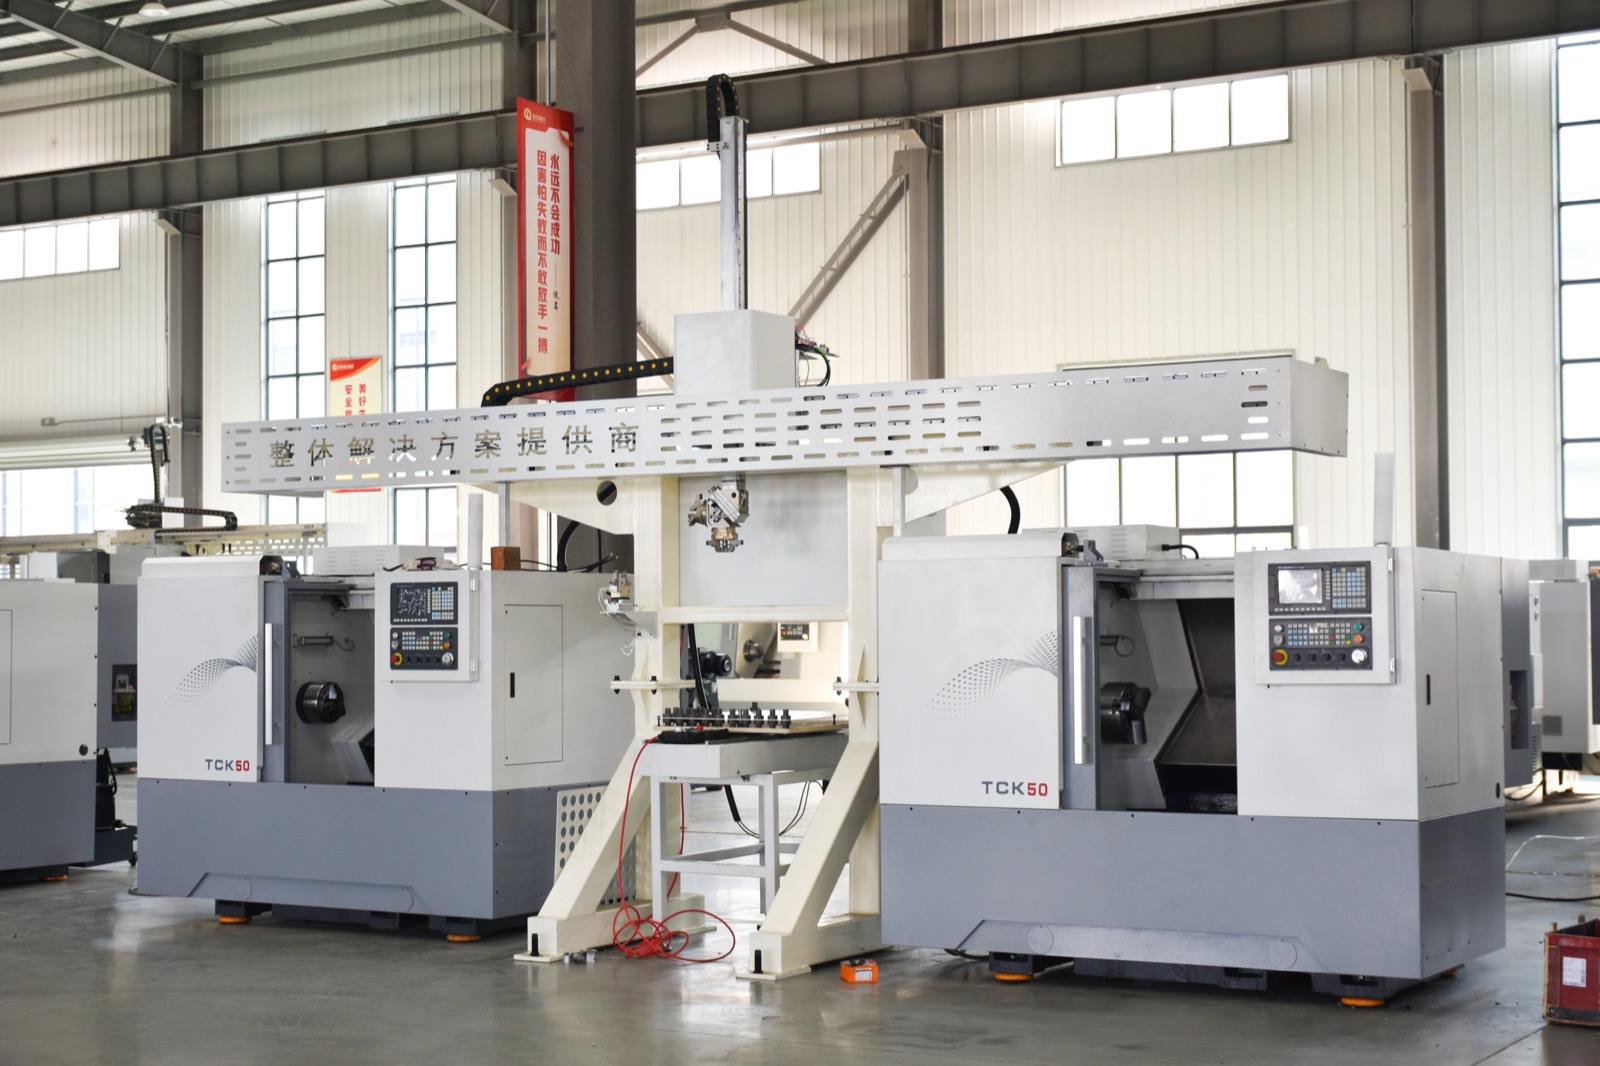
Como el cargador se desplaza por encima de la máquina, no necesita una celda vallada a su lado. Esto es importante en talleres donde el espacio ya está comprometido y simplifica la protección en comparación con un robot montado en el piso.
Peso y geometría de la pieza
Los cargadores de pórtico se adaptan a piezas que una pinza de dos mordazas puede sujetar de forma fiable: ejes, discos, cubos, anillos, carcasas pequeñas. Un robot articulado sirve mejor para piezas muy pesadas, piezas con geometría incómoda o piezas que necesitan orientación en tres dimensiones.
Dimensionamiento del cargador
Desde el tiempo del ciclo
El cargador debe completar un intercambio completo dentro del período sin corte de la máquina. Esa ventana es la suma de los cambios de herramienta y los movimientos rápidos, y establece la velocidad de desplazamiento y la aceleración requeridas. Un cargador especificado únicamente por la carga útil suele ser demasiado lento en la práctica.
De la familia parcial
El diseño de la pinza sigue las piezas que el taller realmente utiliza, no la única pieza de la muestra. Una pinza que maneja tres familias de piezas vale más que una optimizada para un solo trabajo que finaliza el próximo trimestre.
Desde el búfer
La ejecución desatendida depende de cuántas piezas el cargador puede poner en cola. Un pequeño buffer proporciona ventanas cortas no tripuladas; un almacén de palets o un transportador dan unos largos. Esta suele ser la diferencia entre realizar un descanso y realizar un turno de noche.
Lo que debe proporcionar la máquina
Interfaz mecánica
Una puerta automática, una posición de carga definida dentro del área de trabajo, espacio libre para la pinza y una disposición de sujeción que acepta una pieza sin intervención manual. Un mandril que necesita un cambio manual de mandíbulas frustra el propósito.
Interfaz de control
El control de la máquina necesita un apretón de manos: puerta abierta, pieza bloqueada, ciclo completo, falla. La mayoría de los controles actuales admiten esto a través de E/S estándar o un bus de campo; Las máquinas más antiguas pueden necesitar una modernización, lo que vale la pena calcular antes de comprometerse.
Gestión de virutas y refrigerante.
La carga automática hace que la máquina funcione con más fuerza y durante más tiempo. Los transportadores de virutas, los tanques de refrigerante y los filtros dimensionados para el funcionamiento manual se convierten en cuellos de botella cuando la máquina funciona sin supervisión.
Datos necesarios para una propuesta
Datos de la máquina
Modelo y control de la máquina, área de trabajo, tipo de puerta, IO disponible, sujeción de piezas existente y posición de la máquina en relación con el stock y las ubicaciones de las piezas terminadas.
Datos de la pieza
Dibujos, pesos, material, rango de diámetros y longitudes, y cuántas familias de piezas distintas debe manejar el cargador. El peor de los casos en cada familia define la pinza.
Datos de producción
Patrón de turnos, producción objetivo por turno, tiempo de funcionamiento sin supervisión aceptable y cómo los operadores repondrán el buffer. Un cargador que se queda sin existencias a las 2 a.m. no ha entregado producción desatendida.
Notas del proceso
Estandarice primero la sujeción de piezas
La automatización multiplica todo lo que hace el sujeción. Si los cambios de mandíbulas hoy son frecuentes y manuales, mañana bloquearán el cargador. La estandarización a una pequeña cantidad de juegos de mordazas de mandril suele ser un requisito previo, no un seguimiento.
Medir antes y después
La justificación de un cargador es un número: piezas por turno antes y después. Establecer esa línea base antes de la instalación es la única manera de verificar la inversión después.
Guías relacionadas
- Torno de bancada inclinada CNC explicado - la máquina a la que sirve con mayor frecuencia un cargador de pórtico
- Mecanizado de ejes de transmisión - una familia típica de piezas cargadas con pórtico
- Mecanizado de piezas de pared delgada - donde la fuerza de agarre se vuelve crítica
- Mecanizado de casquillos, manguitos y anillos - trabajo de anillos de gran volumen
Discuta su proyecto de mecanizado
Envíe HANDEMO el modelo de su máquina, los dibujos de piezas, los pesos y el patrón de desplazamiento para obtener orientación sobre el tamaño y la integración del cargador de pórtico.
Solicitar una revisión del proyecto