CNC Mecanizado de bujes, manguitos y piezas de anillos
Un casquillo es una de esas piezas que parece un trabajo de cinco minutos y luego consume una semana. Es un cilindro con un orificio, a veces una brida, a veces un escalón, y en el dibujo tiene dos diámetros y una longitud. En el taller es un anillo de paredes delgadas que se cierra cuando lo aprietas, se deforma cuando lo sueltas y vuelve a salir de forma ovalada cuando lo inspeccionas. Esta guía cubre cómo se tornean realmente los casquillos, los manguitos y las piezas tipo anillo: los materiales, el mantenimiento, la secuencia, las máquinas y los controles que mantienen un lote redondo.
Qué cuenta como pieza de casquillo, manguito o anillo
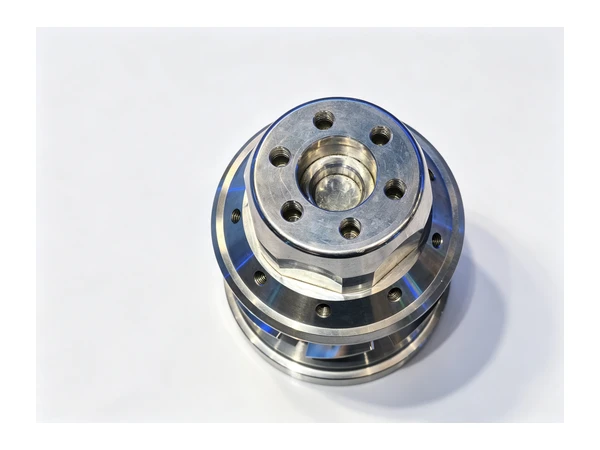
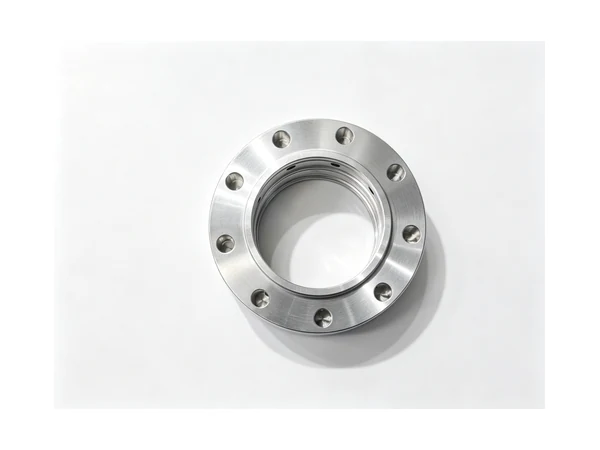
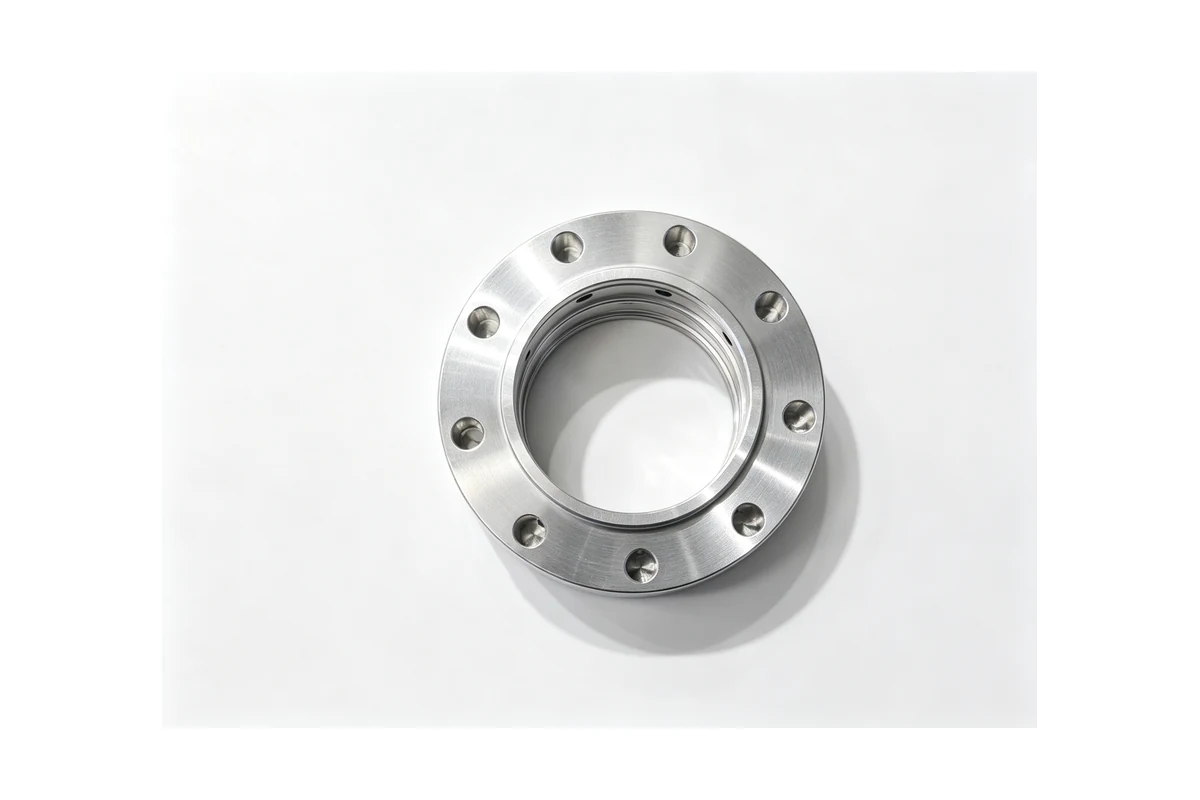
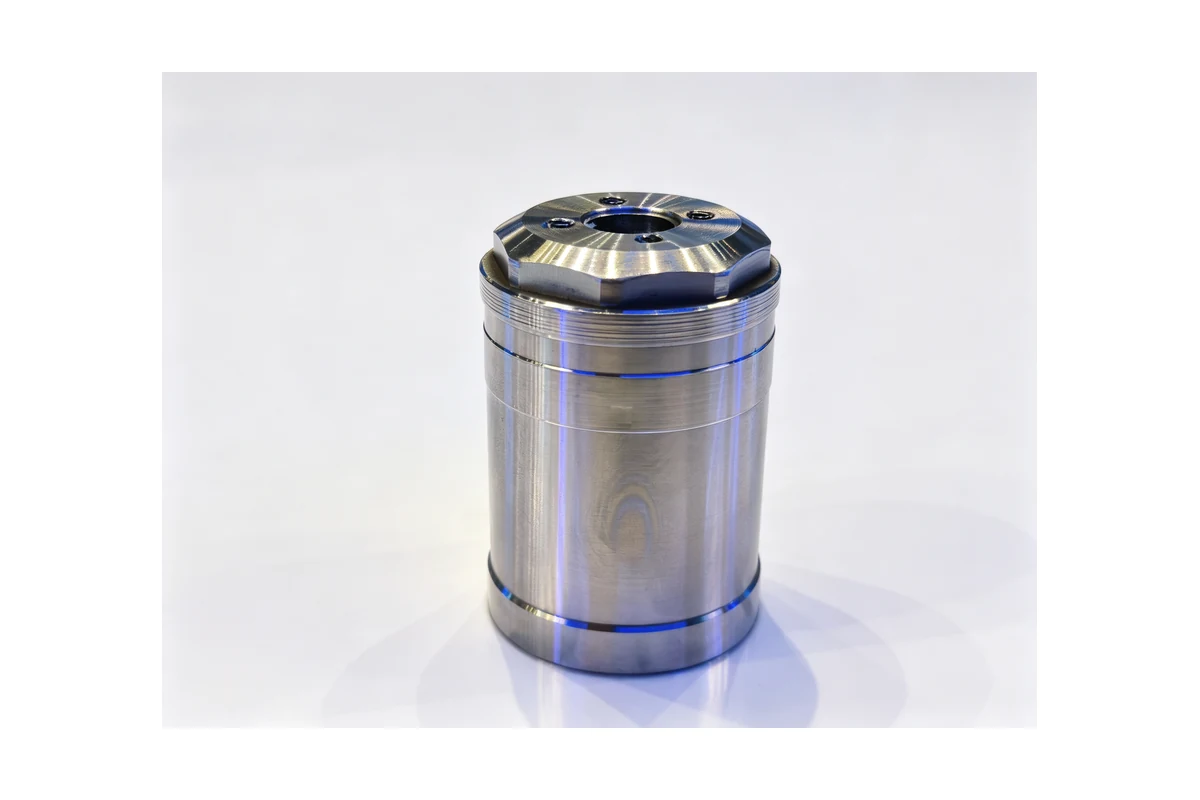
La familia cubre una amplia gama de trabajos. Hay casquillos de cojinete liso: anillos de bronce, latón o acero prensados en una carcasa para soportar un eje. Hay casquillos guía y casquillos guía de pistón, en los que el orificio guía una varilla móvil y el exterior encaja en la carcasa. Hay manguitos de expansión, anillos de sujeción y manguitos cónicos que sujetan un eje cuando una tuerca los arrastra a lo largo de un cono. Hay manguitos distanciadores y anillos espaciadores, que establecen una longitud o un espacio y, a menudo, son las piezas que mantienen alineado un conjunto. Y hay anillos de desgaste endurecidos y anillos portadores de sellos.
Las formas difieren, pero el problema de mecanizado es el mismo en todas ellas. La pared es delgada en relación con el diámetro, por lo que la pieza es débil en la dirección en que la aprieta el mandril y cada fuerza que la sujeta también la deforma. Un casquillo de 60 mm con una pared de 8 mm se moverá varias veces más bajo sujeción que un eje macizo del mismo tamaño. Ese único hecho impulsa todo el proceso.
Materiales y su efecto en el proceso
Los casquillos de bronce y latón son los más amigables de la familia. Giran libremente, arrojan virutas que se limpian solas y sujetan bien el orificio, razón por la cual muchos de ellos se terminan de una sola vez. El problema es que son blandos y un plato que muerde un arbusto de bronce deja una marca que no se puede pulir. Las mandíbulas blandas, perforadas en su lugar, no son opcionales en este trabajo.
Los casquillos de acero son donde el espesor de la pared comienza a importar. Los grados de cementación como 20CrMnTi giran como un anillo blando y luego se endurecen, lo que significa que el mecanizado se realiza en una pieza que se moverá nuevamente durante el tratamiento térmico y que debe mantenerse en su tamaño dejando el margen de rectificado en el lugar correcto. Los grados de endurecimiento total, como 52100 y GCr15, llegan en forma de barra o tubo y se tornean después del endurecimiento, donde el corte es duro para la herramienta y la pieza es dura para sí misma. Los aceros de fácil mecanización y de contenido medio de carbono, como el 1045, giran limpiamente y son la opción habitual para manguitos y anillos espaciadores que no deben soportar una carga de rodamiento.
Los casquillos y los revestimientos de las camisas de hierro fundido mantienen su forma mejor que el acero porque el material es rígido y las virutas son polvo, pero la piel de una pieza fundida tiene que desprenderse antes de poder medir algo a partir de ella. Los manguitos de acero inoxidable para bombas y equipos de calidad alimentaria se endurecen si la herramienta roza en lugar de cortar, por lo que la alimentación debe permanecer debajo de la capa dura y la herramienta debe estar afilada.
Máquinas para trabajos de casquillos y manguitos
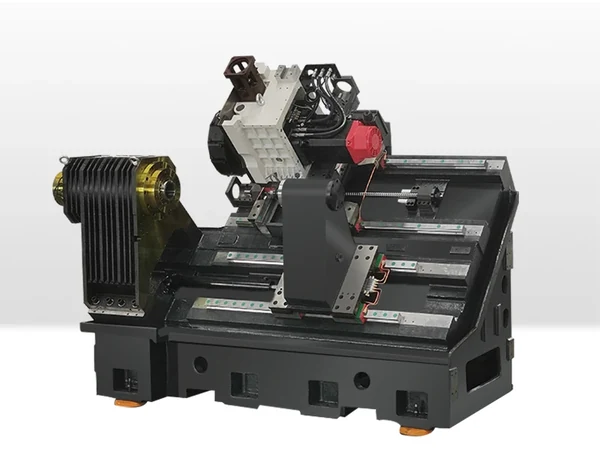
La mayor parte de esta familia se dedica al torno, y el torno debe elegirse para la pieza, no para el taller. Los casquillos cortos, los casquillos con bridas y los anillos se giran sobre una plataforma inclinada de uso general como la TCK50, donde la pieza es lo suficientemente pequeña como para sostenerla cómodamente y el ciclo se establece por el corte en lugar de por el manejo. Las mangas largas y los revestimientos de paredes delgadas necesitan la máquina más pesada y de bancada más larga: la TCK6350B tiene la bancada y el husillo para sostener un tubo largo sin que la pieza se mueva en el medio, y su orificio pasante permite girar una manga larga con la barra atravesando el husillo en lugar de colgar fuera del mandril.
Cuando un manguito tiene una brida, un orificio y un conjunto de orificios en la brida, el torneado es sólo una parte del trabajo, y una segunda operación en un molino es volver a sujetar una pieza que ya ha sido adelgazada. Ese es el caso de una máquina fresadora-torneadora: la TCK6050SY gira ambos extremos y corta los orificios de las bridas en una sola configuración, lo que es más importante en una pieza cuya redondez se decide por cuántas veces se agarró.
Los casquillos que se introducen a presión en una carcasa y luego se terminan son un caso diferente. Si se termina el orificio después de presionar el casquillo, se elimina la deformación por presión y la máquina solo tiene que producir un orificio redondo en una pieza que ya está soportada por su carcasa, razón por la cual algunas de estas piezas se suavizan y se terminan en su lugar.
Sosteniendo un anillo de pared delgada
La principal causa de un casquillo ovalado es el mandril. Tres mandíbulas en un anillo delgado lo empujan hasta formar un triángulo, la herramienta corta un orificio redondo en una pieza en forma de triángulo y, cuando las mandíbulas se sueltan, la pieza vuelve a ser aproximadamente redonda con un orificio que ahora es lobulado. El error no es aleatorio y no aparece en la máquina; aparece durante la inspección, después de que la pieza está fuera de la máquina y fría.
Todas las respuestas estándar funcionan y lo mejor es utilizar varias de ellas juntas. Taladre las mordazas blandas en su lugar para que la superficie de agarre coincida exactamente con el diámetro de la pieza. Agarre la sección más gruesa, nunca una pared delgada, y deje una brida o un escalón contra el cual la pieza no pueda entrar en el portabrocas. Mantenga la presión de la abrazadera tan baja como lo permita el trabajo. Cuando la pieza sea muy delgada, gírela sobre un mandril o un árbol expansible para que la fuerza de sujeción provenga del interior del orificio, o sosténgala en un soporte y corte el exterior primero. Para los anillos que no pueden soportar ningún tipo de sujeción, la pieza a menudo se gira del tubo con una red de sacrificio, que se corta en la última operación.
El paso de una sujeción a dos es donde reside la mayor parte del problema. Cuando el dibujo lo permite, el orificio y el exterior se tornean en un solo plato de barra o tubo, por lo que el espesor de la pared lo establece la herramienta en lugar de dos configuraciones que coincidan entre sí. Ese es el único cambio que elimina la mayor parte de la ovalidad en esta familia.
Secuencia, Tratamiento Térmico y Acabado
Un casquillo completamente endurecido se ablanda, se endurece y luego se muele o se tornea con fuerza hasta alcanzar el tamaño adecuado. Esa ruta significa que el giro deja un margen controlado, y el margen tiene que estar en la superficie que se va a terminar, que en un casquillo suele ser tanto el orificio como el exterior. No siempre es necesario rectificar: en un manguito endurecido que no es una superficie de apoyo, un pase de torneado duro con un inserto de cerámica o CBN reemplaza la rectificadora y mantiene la pieza en una sola máquina.
Un casquillo de cementación es el problema opuesto. La pieza se gira hasta alcanzar el tamaño adecuado y luego se carbura, y la carcasa crece y se mueve. Cuando la carcasa es delgada, la pieza se dimensiona para compensar; donde el orificio es la superficie crítica, el orificio se termina después del endurecimiento y el exterior se termina antes, porque el exterior es la referencia a la que se sujeta el accesorio.
Los casquillos blandos se saltan el tratamiento térmico y pasan directamente del torneado al acabado, que es donde son más rápidos y donde el mecanizado tiene que estar mejor. Un casquillo de bronce termina bien con una inserción afilada y una ligera pasada de acabado; una funda de acero inoxidable necesita lo mismo y un avance que mantenga la herramienta cortando en lugar de frotar.
Cheques que mantienen una ronda de lotes
Se verifica el orificio de un casquillo, el diámetro exterior, la variación del espesor de la pared, la redondez de ambos y la cuadratura de las caras con respecto al orificio. El control que atrapa más chatarra es la redondez medida en la parte libre, no en la máquina: un orificio redondo en el mandril y ovalado en la caja es un problema de sujeción, y la máquina no puede decírtelo. Medir el orificio antes de que la pieza se haya enfriado y asentado proporciona la misma falsa comodidad que medirlo antes de soltar las mordazas.
La variación del espesor de la pared es un indicador práctico de la redondez en un casquillo con diámetro crítico y se puede verificar rápidamente con un micrómetro en las paredes opuestas. Si la variación se realiza con las posiciones de las mordazas, la sujeción es incorrecta. Si se ejecuta con la trayectoria de la herramienta, la secuencia es incorrecta. Separar a los dos es la mayor parte del diagnóstico de esta familia.
Por qué vale la pena tomar en serio a esta familia
Los casquillos y manguitos son piezas baratas con consecuencias costosas. Un manguito guía ovalado descentra la varilla y desgasta el sello en semanas. Un anillo espaciador que es corto por unas pocas centésimas mueve una pista de rodamiento y aparece como ruido en una máquina terminada. Un casquillo de bronce que no está redondo se atasca en su eje la primera vez que el conjunto se calienta. Nada de eso aparece en la máquina, razón por la cual el proceso en esta familia se basa en no deformar la pieza en lugar de cortarla rápidamente.
Preguntas frecuentes
¿Cómo se puede evitar que un casquillo de pared delgada se vuelva ovalado en el mandril?
Taladre las mordazas blandas en su lugar para que coincidan con la pieza, sujete la sección más gruesa, mantenga baja la presión de la abrazadera y termine el orificio y el exterior con un solo mandril donde lo permita el dibujo. Para piezas muy delgadas, sostenga un mandril o un eje expansible para que la fuerza provenga del interior, o gire el tubo y corte una red de sacrificio en el extremo.
¿Se pueden tornear completamente los casquillos o siempre es necesario pulirlos?
Los casquillos de bronce y acero de fácil mecanización generalmente se tornean completos y se usan tal como salen del torno. Los casquillos totalmente endurecidos en calidades para rodamientos se ablandan y se terminan después del endurecimiento, ya sea mediante esmerilado o torneado en duro con un inserto de cerámica o CBN. La elección depende del orificio por el que debe rodar el eje, no sólo del material.
¿De qué material suelen estar hechos los casquillos y los manguitos?
Los casquillos de cojinete liso son de bronce, latón o acero para cojinetes. Los casquillos guía y los anillos de desgaste son aceros cementados como 20CrMnTi o grados de endurecimiento total como GCr15 y 52100. Los anillos espaciadores y los casquillos distanciadores suelen ser aceros de medio carbono o de fácil mecanización. Los manguitos de las bombas y de la industria alimentaria son inoxidables, por lo que el alimento debe permanecer debajo de la capa endurecida.
¿Vale la pena una fresadora-torneadora para una pieza que sólo se tornea?
No, si la pieza sólo está torneada. Vale la pena cuando la pieza presenta agujeros o ranuras en una brida o en una cara, porque la alternativa es una segunda operación que vuelve a sujetar una pieza cuya pared ya ha adelgazado. Seccionar la brida y el orificio en una sola configuración es lo que compra la máquina fresadora-torneadora.
Envíanos la pieza y te enviaremos el proceso.
Si tiene una familia de casquillos, manguitos o anillos que siguen siendo ovalados, o uno nuevo que desea valorar adecuadamente, envíe el plano con el material, el espesor de la pared, si la pieza se endureció antes o después del torneado y el tamaño del lote. Handemo volverá con la recomendación de la máquina y la secuencia que la acompaña. Contacto Handemo CNC | Correo electrónico: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Lectura relacionada: Soluciones de mecanizado cubre las otras familias de piezas que torneamos y fresamos, Estudio de caso: Mecanizado de un manguito de expansión sin rectificar analiza el mismo problema de sujeción en un manguito endurecido, y CNC Mecanizado de carcasas de rodamientos trata de la carcasa en la que se presionan estas piezas.