CNC Mecanizado de Ejes de Transmisión: Proceso, Máquinas y Calidad
Los ejes de transmisión se encuentran entre los trabajos de torneado más comunes en cualquier taller mecánico y entre los más exigentes para hacerlo bien. Un eje tiene múltiples diámetros, hombros, chaveteros, roscas y, a veces, estrías, todo en un eje y todos deben permanecer concéntricos. Realice la configuración correcta una vez y el programa de eje funcionará durante años. Así es como abordamos el mecanizado de ejes, las máquinas que encajan y los puntos del proceso que importan.
Qué necesita un eje de transmisión
Los ejes de transmisión suelen mecanizarse a partir de acero aleado (4140, 1045) o inoxidable, en diámetros de 20 mm a más de 100 mm y longitudes de 100 mm a 1500 mm. El desafío clave es la concentricidad entre los centros y los diámetros torneados, además de un tamaño consistente en toda la longitud. Dependiendo de la especificación, los ejes también necesitan chaveteros, estrías, roscas y, a veces, agujeros perforados en cruz.
Máquinas recomendadas para torneado de ejes
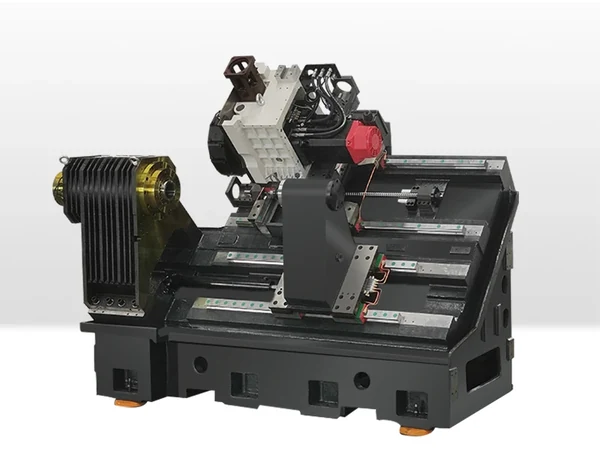
Para la mayoría de los trabajos con ejes, un torno de bancada inclinada CNC es la mejor opción. El TCK50 maneja ejes más pequeños y tiradas de gran volumen; el TCK6050 cubre ejes más largos y pesados. Ambos tienen una base inclinada de 45 grados para mayor rigidez y buena eliminación de virutas.
Si sus ejes necesitan funciones de fresado o descentrado, una máquina fresadora-giro como la TCK70 con herramientas motorizadas le permite tornear, fresar chaveteros y perforar orificios transversales en una sola configuración. Para piezas muy largas, un torno de bancada inclinada más pesado con contrapunto y luneta permite un mecanizado estable.
Puntos clave del proceso
Centrado y sujeción de piezas
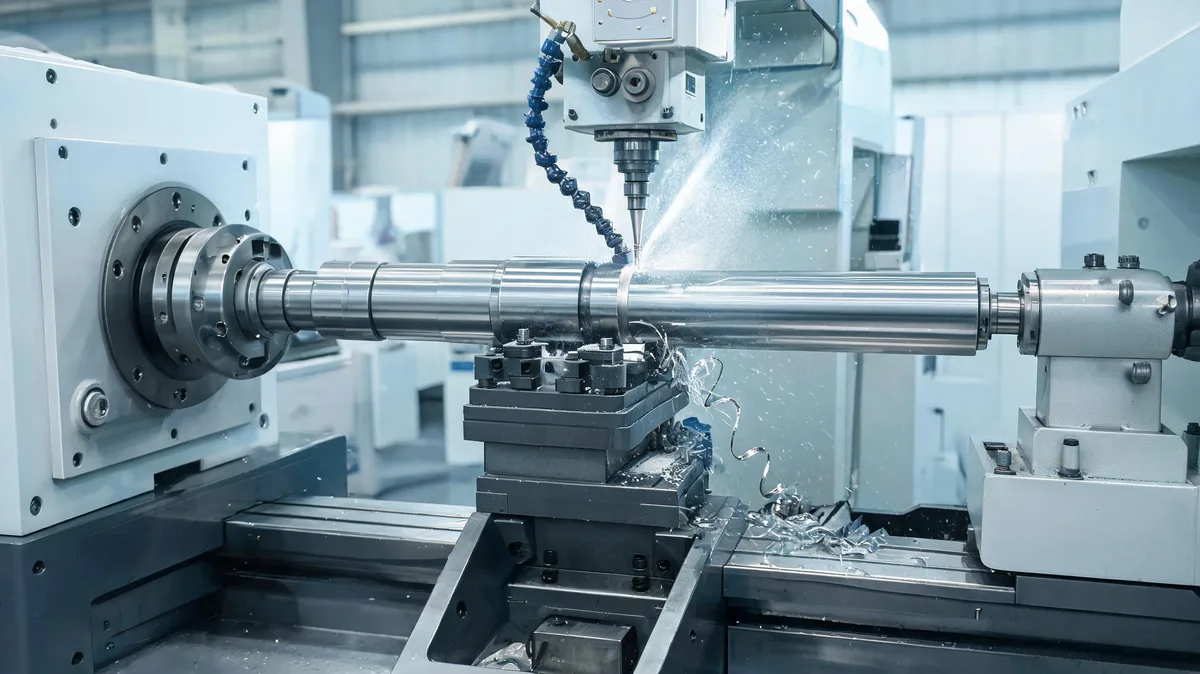
Siempre mecanice primero los orificios centrales y luego utilícelos para operaciones posteriores. Un centro de contrapunto y, para ejes largos, una luneta mantienen la pieza rígida para que los diámetros se mantengan constantes a lo largo.
Pasadas de desbaste y acabado.
Desbaste con mayor profundidad de corte y menor velocidad, luego termine con cortes más ligeros para obtener el diámetro y la superficie finales. Esto equilibra el tiempo del ciclo con el acabado que necesita la especificación.
Chaveteros y splines
En un torno de fresado o con un accesorio de fresado, corte chaveteros y estrías con la misma sujeción que el torneado, evitando una segunda configuración y el desplazamiento que conlleva.
Enhebrado
Utilice una máquina rígida y un ciclo de roscado probado. La calidad constante del hilo depende de la velocidad estable del husillo y del refrigerante, no del último truco.
Inspección
Mida los diámetros en varios puntos a lo largo de la longitud para confirmar que la conicidad esté dentro de las especificaciones. Utilice un método confiable y mantenga la referencia constante.
Preguntas frecuentes
¿Qué máquina es mejor para girar ejes largos?
Un torno de bancada inclinada con contrapunto y luneta, como el TCK6050, es adecuado para ejes largos. Mantiene la pieza soportada para que los diámetros se mantengan constantes.
¿Puede Handemo mecanizar ejes con chaveteros y estrías?
Sí. Con una máquina fresadora-torneadora con herramientas motorizadas, podemos tornear, fresar chaveteros y cortar ranuras en una sola configuración para reducir la manipulación.
¿Qué acero recomiendas para los ejes de transmisión?
Las opciones comunes son acero de aleación 4140 y 1045, o acero inoxidable para resistencia a la corrosión. El grado correcto depende de su aplicación y requisitos de resistencia.
Obtenga un plan de mecanizado de ejes
Envíenos su dibujo de eje y objetivo de producción, y Handemo le recomendará el torno y el proceso adecuados. Contacto Handemo CNC | Correo electrónico: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038