CNC Mecanizado de piezas de pared delgada: Proceso y Máquinas
Una pieza de pared delgada generalmente comienza como una idea de alguien para ahorrar peso: mecanizar todo lo que no soporta carga y dejar una forma que aún funcione. El problema aparece en la máquina. Una vez que una pared se adelgaza, deja de comportarse como un cuerpo rígido y comienza a comportarse como un resorte: se aleja del cortador bajo la fuerza de corte, retrocede después de que la herramienta ha pasado, suena debajo del husillo y se mueve en el momento en que el tornillo de banco se cierra sobre él. Una pared que se ve bien en el accesorio puede deformarse en el momento en que se sueltan las abrazaderas. Este artículo explica cómo Handemo CNC mecaniza piezas de paredes delgadas: los materiales que más vemos, las máquinas en las que los colocamos y las reglas del proceso que mantienen una pieza liviana fiel desde el primer corte hasta el último.
Qué se considera una pieza de pared delgada
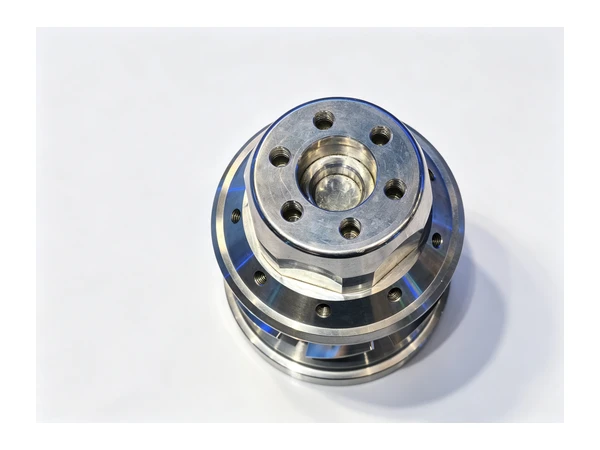
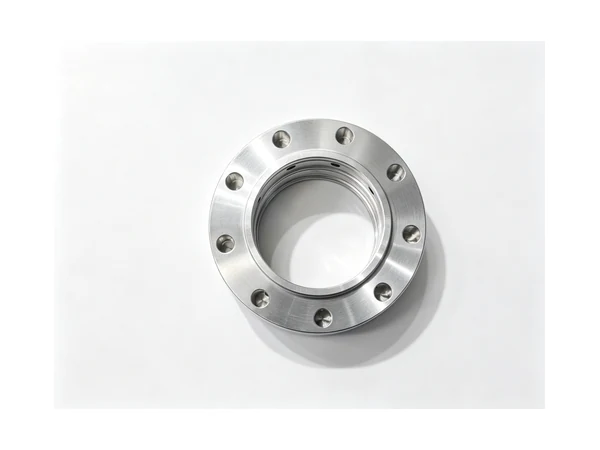
No existe un número único que defina una pared delgada, porque la dificultad depende de la relación entre el espesor de la pared, el tamaño de la pieza y el material. Una pared que es fácil de mecanizar sobre una tapa de cojinete puede ser un problema en una carcasa grande donde la misma pared recorre una gran distancia sin soporte. Lo que los trabajos tienen en común es que las características mecanizadas están lo suficientemente cerca de la pared como para que la fuerza de corte, el calor y la sujeción se reflejen en la forma final. En la práctica, nuestro trabajo con paredes delgadas se divide en algunos grupos familiares: soportes de montaje y brazos de soporte, cubiertas y paneles con nervaduras, cajas de engranajes y bombas donde las paredes están aligeradas, impulsores y cuerpos de ventilador, gabinetes de sensores y componentes electrónicos, y piezas estructurales largas con bolsillos profundos en ambos lados.
El aluminio domina el grupo: placas 6061 y 7075 y extrusiones para soportes, cubiertas y gabinetes donde el peso ligero importa más que cualquier otra cosa. El acero y el acero inoxidable aparecen donde la pieza tiene que sobrevivir al desgaste o la corrosión, y las secciones delgadas de acero son más duras porque las fuerzas de corte son mayores. Las piezas fundidas traen su propia versión del problema: la piel del molde es más dura que el núcleo, por lo que la primera pasada del cortador es desigual y la pared recibe un empujón exactamente donde la pieza es más débil. Las piezas de titanio de paredes delgadas representan una proporción menor de nuestro trabajo, pero castigan cualquier proceso que dependa de cortes pesados o falta de refrigerante.
Por qué las piezas de paredes delgadas son difíciles de mecanizar
Deflexión bajo la fuerza de corte.
El cortador empuja la pieza con una fuerza que el husillo y la máquina pueden absorber fácilmente, pero una pared delgada no. La pared se dobla, el filo soporta una carga más ligera y la superficie que sale es cónica, ondulada o simplemente más delgada en el medio que en los extremos. Empuje más fuerte para compensar y la pared se doblará más. La respuesta no es la fuerza; mantiene baja la carga sobre la pared y alto el soporte detrás de ella.
El calor y el estrés que deja
El mecanizado mueve calor hacia la pieza. En una sección gruesa el calor se propaga y la pieza se mantiene estable. En una pared delgada, el calor permanece local, la pared crece mientras se corta y luego se enfría hasta adoptar una forma que no es la que pedía el programa. Quitar una gran cantidad de material de un lado de una placa libera la tensión interna que había en el material y la pieza se curva a medida que avanza el corte. Desbaste, luego deje que la pieza se asiente y luego termine: aquí funciona la misma lógica que funciona con las placas de molde.
Distorsión de sujeción
Un tornillo de banco que se cierra con fuerza suficiente para sostener un bloque pesado aplanará una pared delgada sin que el operador se dé cuenta. La pieza se mecaniza con la forma de sujeción y regresa cuando se abre el tornillo de banco. Las mordazas suaves perforadas en el perfil de la pieza, la sujeción de baja presión y las abrazaderas que presionan sobre un saliente grueso en lugar de la pared misma cuestan menos que desechar un lote.
Charla
Las paredes delgadas suenan. La pared vibra a su propia frecuencia, la herramienta marca la superficie con un patrón que empeora con cada pasada y el operador retrocede el avance hasta que el tiempo del ciclo se convierte en el problema. La solución es una combinación: herramienta más corta, un cortador más afilado con una geometría de corte más ligera, una trayectoria de herramienta que mantiene la carga estable en lugar de aumentarla y, cuando la pieza lo permite, algo detrás de la pared para amortiguarla.
Máquinas recomendadas para piezas de pared delgada
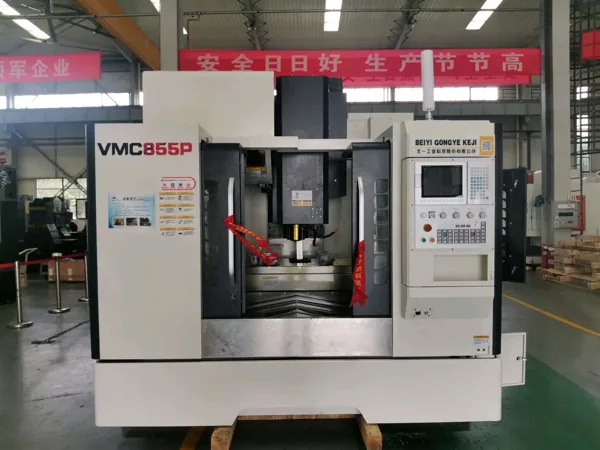
El trabajo con paredes delgadas premia la velocidad del husillo y la rigidez de la máquina mucho más que el tamaño. Nuestro punto de partida estándar es el centro de mecanizado vertical Handemo VMC855, una máquina compacta de alta velocidad que nos permite realizar pasadas ligeras y rápidas con cortadores pequeños; la estrategia de corte a la que las paredes delgadas responden mejor. Su mesa cubre soportes, cubiertas, tapas de cojinetes y las carcasas más pequeñas donde comienzan la mayoría de los trabajos de paredes delgadas, y la máquina se configura rápidamente para los lotes mixtos en los que suele llegar este tipo de trabajo.
Cuando la pieza crece - un brazo de soporte largo, un gabinete con bolsillos profundos, una caja de cambios aligerada o una carcasa de bomba - el centro de mecanizado vertical VMC1160 proporciona el tamaño de la mesa y el recorrido para sostener la pieza completa en menos configuraciones, lo cual es importante porque cada nuevo ajuste de una pieza delgada es otra oportunidad para cargarla en una forma doblada. Para trabajos con detalles finos y mucho acabado, el centro de mecanizado de moldes de alta velocidad VMC1370D está construido alrededor de la misma idea llevada más allá, con un paquete de husillo y movimiento diseñado para cortes ligeros con alto avance.
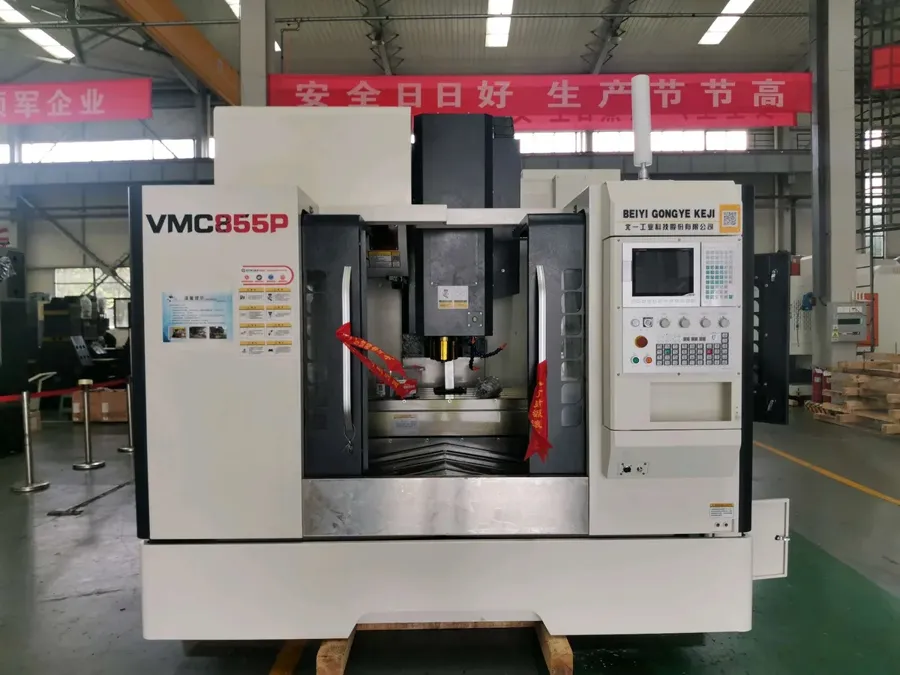
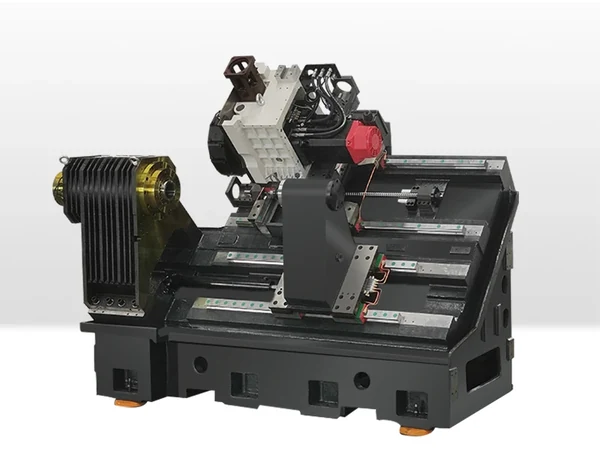
Las piezas que necesitan mecanizado en varias caras son el caso de una máquina horizontal. El centro de mecanizado horizontal HMC630-DT lleva cada cara al husillo en una mesa giratoria, por lo que una carcasa con paredes aligeradas puede mecanizarse desde varias direcciones con una sola sujeción en lugar de moverse entre accesorios. Ese es el mayor control de distorsión en una carcasa de pared delgada, y es la razón por la que las piezas livianas de gran volumen se ejecutan horizontalmente. En toda la gama - consulte la gama completa de centros de mecanizado vertical - la regla es la misma: cuantas menos veces se sujeta la pieza, menos posibilidades tiene de deformarse.
Reglas de proceso que mantienen en forma una pared delgada
Construir referencias en las secciones gruesas.
Todo proceso de pared delgada comienza decidiendo dónde se sujetará y medirá la pieza, y la respuesta nunca es la pared. Los puntos de referencia se colocan en resaltes, llantas y almohadillas gruesas que no se mueven bajo la fuerza de sujeción, y cada operación posterior hace referencia a ellos. Cuando una pieza no tiene una sección gruesa de sobra, mecanizamos una pestaña temporal o un saliente de proceso y la retiramos al final; cortarla cuesta menos que luchar contra una pieza móvil durante todo el ciclo.
Áspero, relájate, termina
Quitamos la mayor parte del material en una operación de desbaste y luego dejamos reposar la pieza (a veces durante la noche en piezas donde la tensión del stock es importante) antes de terminar. El desbaste libera tensión en el material y transfiere calor a la pieza; terminar una pieza que no se ha asentado simplemente bloquea el movimiento en la superficie final.
Ligero y rápido vence a pesado y lento
Una pared delgada responde a la fuerza de corte, no a la velocidad de avance. Realizamos compromisos radiales más pequeños, velocidades de husillo más altas y avances más rápidos, por lo que la carga en la pared se mantiene baja y el cortador pasa menos tiempo frotando. El fresado ascendente, una trayectoria suave de la herramienta y una entrada controlada en el corte mantienen la fuerza constante, que es lo que evita que la pared se convierta en un cono.
Apoye la pared, luego córtela.
Cuando la geometría lo permite, mecanizamos una red de soporte, dejamos el material como una nervadura natural o utilizamos un material de fijación de bajo punto de fusión para respaldar la pared durante la pasada de acabado, luego retiramos el soporte en una operación final ligera. En piezas con cavidades en ambos lados, la secuencia se planifica de modo que cada lado quede apoyado mientras se mecaniza el otro.
Herramientas y refrigerante para baja fuerza.
Los cortadores afilados de geometría positiva con un radio de esquina pequeño mantienen la fuerza de corte baja y el acabado predecible. El refrigerante a través del husillo y a través de la herramienta extrae el calor en el borde en lugar de dejar que penetre en la pared, y el chorro de aire suele ser la mejor opción en bolsas de aluminio profundas donde un charco de refrigerante atraparía las virutas contra una superficie acabada.
Mida la pieza tal como la recibe el cliente.
Una pieza de pared delgada medida mientras aún está sujeta no dice casi nada. Nuestra inspección se realiza con la pieza libre y apoyada de la forma en que estará en servicio, por lo que los números describen la pieza que recibe el cliente en lugar de la pieza que tenía el accesorio.
Calidad y consistencia
Las piezas de paredes delgadas se rechazan por paredes que son más delgadas en el medio que en los extremos, cavidades que no son paralelas, caras que se arquean después de soltar las abrazaderas y superficies que muestran marcas de vibración. Cada una de esas fallas se remonta a una decisión del proceso: cómo se sostuvo la pieza, cuánta fuerza se puso en la pared, cuánto calor quedó en ella y si se le permitió asentarse antes de terminar. Handemo ha estado construyendo máquinas herramienta en Tengzhou desde 2008, en una planta de 220.000 metros cuadrados con más de 660 empleados, y los programas de pared delgada que ejecutamos aquí se construyen primero alrededor de una pieza de prueba: probar el accesorio y la secuencia en una sola pieza, luego ejecutar el lote en la misma configuración.
Preguntas frecuentes
¿Cuál es la mejor máquina para piezas de paredes delgadas?
Para la mayoría de soportes, cubiertas y carcasas pequeñas, un centro de mecanizado vertical de alta velocidad como el Handemo VMC855 es el punto de partida correcto, porque los pases ligeros y rápidos son lo que toleran las paredes delgadas. Las piezas más grandes o con cavidades profundas se adaptan al VMC1160, el trabajo de acabado fino se adapta al VMC1370D de alta velocidad, y las carcasas multicara se ejecutan mejor en el centro de mecanizado horizontal HMC630-DT para que la pieza permanezca en una sola sujeción.
¿Cómo se evita que una pared delgada se desvíe durante el mecanizado?
Manteniendo la fuerza de corte baja y el soporte alto: pequeños cortes radiales a alta velocidad del husillo, herramientas afiladas con salientes cortos, una trayectoria de herramienta que ingresa al corte suavemente y un dispositivo que sujeta la pieza en sus secciones gruesas en lugar de en la pared. Cuando la geometría lo permite, se utiliza una red de soporte o un respaldo de bajo punto de fusión durante la pasada de acabado.
¿Agregará costos una división de desbaste y acabado?
Agrega una configuración, pero guarda la pieza. Desbastar, dejar que el material se asiente y luego terminar es la única forma confiable de mantener la forma en una pieza donde la tensión del material o el calor de corte moverán las paredes. En un lote, la operación adicional es mucho más barata que una reelaboración o un lote rechazado.
¿Se pueden mecanizar piezas de paredes delgadas en aluminio y acero?
Sí. El aluminio es el material más común para nuestro trabajo de paredes delgadas, y también mecanizamos acero, acero inoxidable y piezas fundidas donde la pieza necesita más fuerza o resistencia al desgaste. El acero corta con mayor fuerza, por lo que el dispositivo y la trayectoria de la herramienta se planifican en función de eso desde el principio. Envíe el dibujo, el material y el tamaño del lote, y le recomendaremos la máquina, el método de fijación y la secuencia del proceso.
Obtenga un plan de mecanizado de paredes delgadas
Cuéntenos sobre su pieza (material, tamaño, la pared más delgada, las características que deben mantenerse y el tamaño del lote) y Handemo le recomendará el centro de mecanizado adecuado y el proceso correspondiente. Contacto Handemo CNC | Correo electrónico: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Lectura relacionada: CNC Mecanizado de carcasas de bombas y CNCMecanizado de carcasas de motores EV - dos familias de piezas más donde la pared y el orificio deciden si la pieza es aceptada.