
CNC Máquinas para Piezas de Cajas y Carcasas
Compare soluciones de mecanizado horizontal para carcasas de cajas de engranajes, cajas y piezas tipo caja que requieren fresado y mandrinado de múltiples caras.
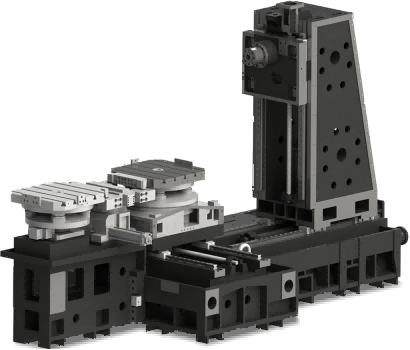
Mecanizado de piezas de caja y carcasa
Las carcasas de cajas de engranajes, carcasas de bombas, carcasas de husillos y pedestales de cojinetes comparten una característica definitoria: las características que deben alinearse están en caras diferentes. Un orificio de soporte en una pared debe estar alineado con un orificio en la pared opuesta y la cara de montaje debe estar en escuadra con respecto a ambos. Una vez que se reposiciona una pieza, esa relación depende del dispositivo más que de la máquina.
Esta página explica cómo elegir entre arquitectura horizontal y vertical para trabajos de vivienda, cómo cambia la estrategia de paletas con el tamaño del lote y qué establecer antes de diseñar el accesorio.
Por qué las viviendas son un problema de configuración
Alineación de orificios entre caras
Se mecanizan dos orificios que deben ser coaxiales, ya sea en una configuración con la pieza indexada o en dos configuraciones con la pieza en movimiento. El primero preserva la alineación a través de la máquina; el segundo lo conserva sólo mientras se repite el accesorio. Para una caja de cambios con un par de orificios para cojinetes, esa diferencia suele ser el presupuesto de tolerancia total.
La transferencia de datos es donde entra el error
Cada reposicionamiento transfiere el dato de la pieza al dispositivo y viceversa. Cada transferencia agrega error. Contar las transferencias en una ruta de proceso es una forma rápida de ver si la ruta puede mantener la tolerancia de dibujo, antes de analizar cualquier máquina.
Las paredes delgadas se mueven bajo la fuerza de sujeción
Las carcasas suelen ser rígidas al doblarse pero flexibles en la pared. La sujeción a través de una pared sin soporte hace que el orificio se deforme y la pieza retrocede cuando se suelta la abrazadera. Apoyar cerca de la línea de perforación y sujetar sobre una nervadura en lugar de una pared suele valer más que una mejora de la máquina.
horizontales o verticales
Centros de mecanizado horizontales
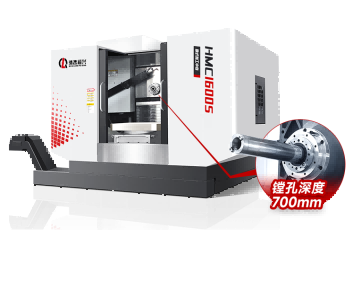
Cuando una carcasa necesita cuatro o cinco caras, un centro de mecanizado horizontal con mesa giratoria indexa la pieza entre caras sin soltarla. Las virutas caen lejos de la zona de corte, lo cual es importante en el hierro fundido, donde los finos se acumulan en un orificio. Para la mayoría de los trabajos en cajas de engranajes y carcasas de bombas, esta es la ruta más corta y precisa. Ver Centros de mecanizado horizontales.
Configuraciones multiestación y pallets
Una vez que el tamaño del lote es lo suficientemente grande como para que el tiempo de inactividad del husillo durante la carga sea significativo, una máquina de estaciones múltiples o un conjunto de paletas se amortiza por sí sola. El centro de mecanizado horizontal multiestación mantiene varias piezas en proceso a la vez.
Centros de mecanizado verticales
Para una carcasa que es esencialmente una caja abierta por un lado, con el trabajo principal en la cara abierta y un trabajo modesto en los lados, un centro de mecanizado vertical con un indexador es económico. El límite es el número de caras que necesitan un trabajo preciso; Después de las dos o tres, el costo de reposicionamiento supera el costo de la máquina. La compensación se establece en centro de mecanizado vertical versus horizontal para piezas multicara y en VMC vs HMC.
Empezar desde los dos dibujos
Dibujo terminado
Diámetros y profundidades de los orificios, distancias entre orificios, escuadra de las caras, esquema de referencia y qué caras son funcionales. La cara funcional es donde debe ubicarse el aparato y no siempre es la cara más grande.
dibujo en blanco
Dimensiones de fundición o soldadura, tolerancia de stock, borrador, tolerancia de desplazamiento del núcleo y condición de las caras que se utilizarán para la ubicación. La variación de la fundición es una causa común de que un accesorio funcione en la muestra y falle en la producción.
Las preguntas que cambian la respuesta
La perforación más grande y profunda, si las perforaciones son pasantes o ciegas, el tamaño del lote y la frecuencia de repetición, el acabado superficial requerido dentro de las perforaciones y el método de inspección. Un orificio comprobado con un calibre de tapón y un orificio verificado en una MMC plantean exigencias diferentes al proceso.
Notas de Proceso para Trabajo de Vivienda
Acabado áspero, antiestrés
La eliminación del material libera tensiones residuales en una pieza fundida. En un soporte con una alineación estrecha del orificio, el desbaste, una pausa para aliviar la tensión y luego el acabado evitan que el orificio se mueva después de aceptar la pieza.
Si es posible, taladre las dos paredes desde una dirección.
Una barra de perforación lineal a través de ambas paredes en una sola pasada elimina por completo la cuestión de la alineación. Requiere una máquina con suficiente recorrido y una barra lo suficientemente larga para el tramo, lo cual es una especificación de la máquina, no un detalle de herramientas.
Desbarbar los pasajes transversales
Las galerías de petróleo y las perforaciones transversales se cruzan con los orificios. Las rebabas que quedan en el cruce se sueltan más tarde y dañan los cojinetes. El desbarbado forma parte del plan de proceso y requiere acceso, lo que es otro argumento a favor de una máquina que puede llegar a la intersección desde varias direcciones.
Guías relacionadas
- Mecanizado de carcasas de caja de cambios - alineación de orificios y fijaciones
- Guía para el mecanizado de carcasas de cajas de cambios - planificación de procesos
- Mecanizado de carcasas de bombas - relaciones entre diámetro y cara
- Guía para el mecanizado de carcasas de rodamientos
- Mecanizado de casquillos, manguitos y anillos
- Elección de un centro de mecanizado para piezas de caja y carcasa
- Estudio de caso: carcasa de bomba en dos configuraciones en un HMC
Discuta su proyecto de mecanizado
Envíe a HANDEMO sus planos terminados y en blanco, especificaciones de orificios y cantidad de lote para obtener orientación sobre la máquina y los accesorios.
Solicitar una revisión del proyecto