
CNC Máquinas para Válvulas y Piezas Hidráulicas
Explore las opciones de mecanizado CNC para cuerpos de válvulas, colectores y componentes hidráulicos, incluidas soluciones HMC, de orificio profundo y de fresado-torneado.
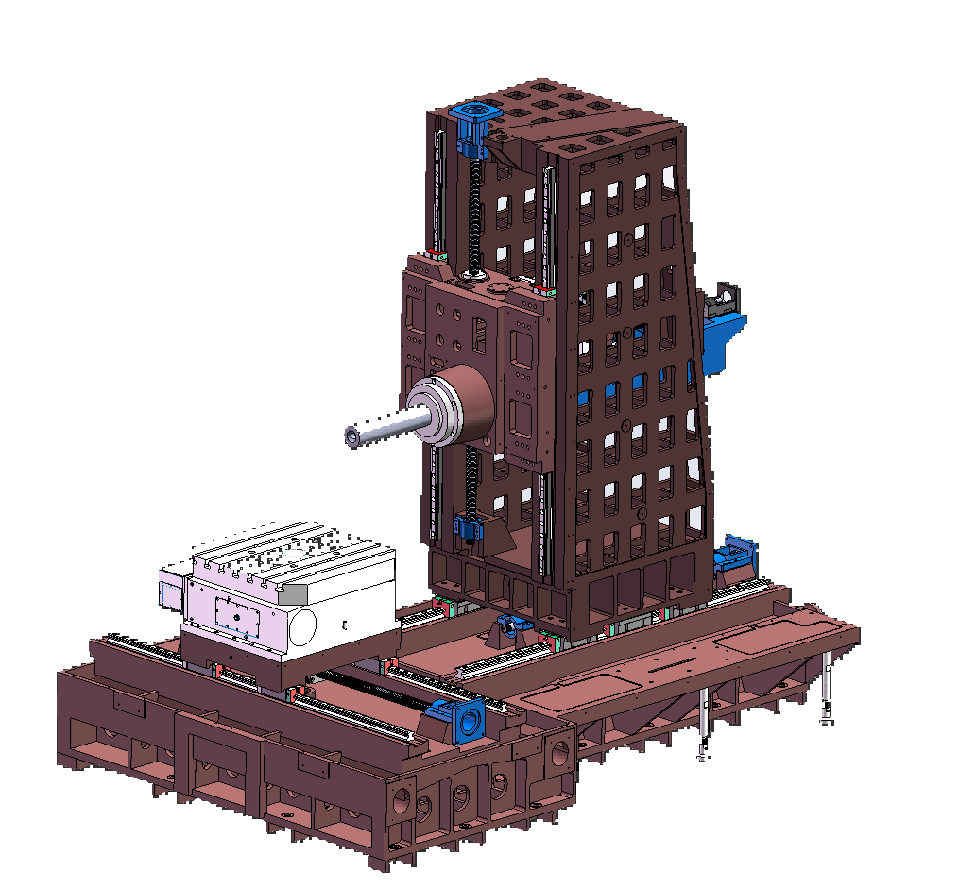
Mecanizado de cuerpos de válvulas y componentes hidráulicos
Los cuerpos de válvulas, colectores, carcasas de cartuchos y piezas de cilindros comparten una dificultad: las características que más importan suelen estar dentro de la pieza. Los orificios, los carretes, las caras de sellado y los conductos de intersección deben estar alineados entre sí y cada uno de ellos se mide después de que la pieza sale de la máquina. Por lo tanto, la selección de la máquina sigue el diámetro interior, no la forma exterior.
Esta página explica cómo hacer coincidir una máquina con el trabajo hidráulico y de válvulas, qué verificar antes de cotizar y dónde cada tipo de máquina alcanza su límite. HANDEMO construye centros de mecanizado horizontales, centros de mecanizado verticales y máquinas fresadora-torneadora exactamente para esta clase de piezas.
¿Qué hace que las piezas hidráulicas sean diferentes?
Un cuerpo de válvula hidráulica es un recipiente a presión con un orificio de precisión que lo atraviesa. De ello se desprenden tres cosas.
La geometría del orificio impulsa el proceso
Los orificios del carrete son largos en relación con su diámetro, y su rectitud y redondez deciden si la válvula tiene fugas o se atasca. Si el orificio es más profundo que aproximadamente cuatro veces su diámetro, la deflexión de la herramienta se convierte en la fuente de error dominante y el proceso tiene que cambiar: voladizos más cortos, orificios piloto, barras de mandrinado escalonadas o una máquina con un husillo del tamaño de la barra que se pretende utilizar.
Los pasajes transversales rompen el orificio.
Cada pasaje que se cruza interrumpe el corte. La herramienta entra y sale de un vacío, lo que produce carga de impacto, anidamiento de virutas y rebabas en el lado opuesto. El desbarbado no es una idea de último momento en estas piezas; pertenece al plan de proceso y la máquina necesita suficientes ejes y suficiente acceso para llegar a las intersecciones desde una dirección sensata.
Las caras de sellado se miden, no se estiman.
Las ranuras de las juntas tóricas, las caras de las juntas y las roscas de los puertos realizan la función de sellado. Su posición relativa al orificio es lo que comprueba el inspector. Eso hace que la estrategia de referencia sea la decisión más importante en la revisión del dibujo, porque un dispositivo que se ubica en la cara incorrecta producirá piezas que son precisas para sí mismas y incorrectas para el ensamblaje.
Elegir la máquina por diámetro y acceso
Centros de mecanizado horizontales para cuerpos multicara
Cuando un cuerpo de válvula o un colector necesita trabajo en cuatro o cinco caras, un centro de mecanizado horizontal elimina el reposicionamiento que requeriría una máquina vertical. El husillo mira la pieza horizontalmente, las virutas caen de la zona de corte en lugar de asentarse en ella y una mesa giratoria indexa la pieza entre las caras sin perder el dato. Para carrocerías en las que los orificios pasan por el eje longitudinal, ésta suele ser la ruta más corta.
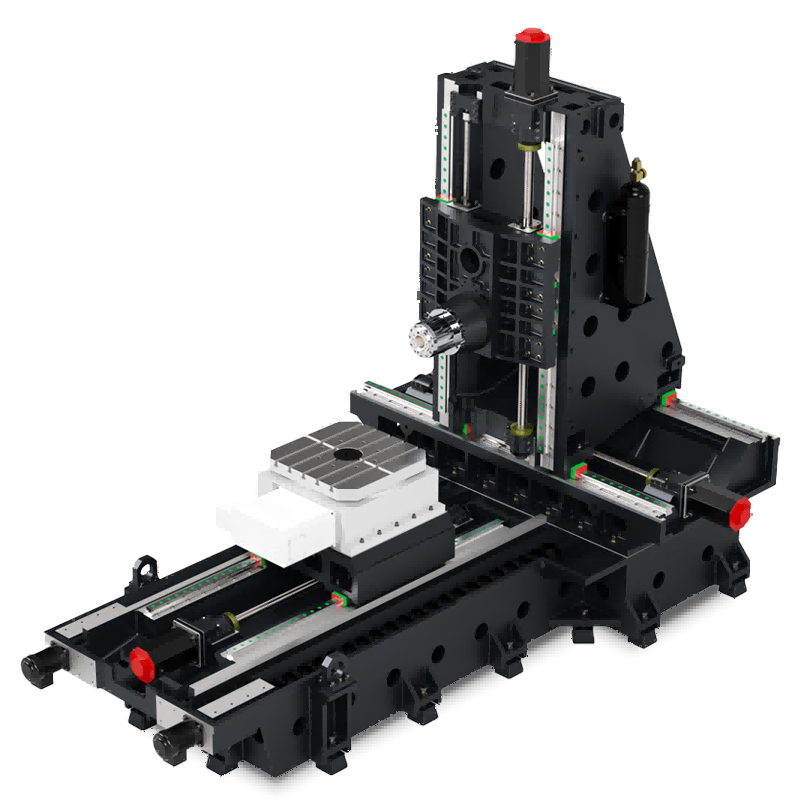
Aquí importan dos opciones estructurales. Una base tipo T con una columna móvil proporciona una huella rígida y compacta para cuerpos medianos. Una configuración de múltiples estaciones o paletas vale la pena una vez que el tamaño del lote es lo suficientemente grande como para que el tiempo de inactividad del husillo durante la carga se convierta en una limitación en lugar de reducir el tiempo. Consulte centros de mecanizado horizontales para conocer la gama completa, y máquinas fresadoras y taladradoras de orificios profundos cuando domina la profundidad del orificio.
Máquinas de perforación profunda cuando la profundidad es el límite
Una vez que la profundidad del orificio supera aproximadamente cinco veces el diámetro, las barras de mandrinar estándar dejan de ser la respuesta. Las máquinas fresadoras y perforadoras de agujeros profundos proporcionan la guía, la presión del refrigerante y el acceso a las herramientas para sujetar una línea a través de un agujero largo. La desventaja es el alcance en las otras caras, por lo que estas máquinas generalmente se especifican en torno a una familia de orificios dominante en lugar de un trabajo general.
Torneado y fresado para piezas hidráulicas rotativas
Las carcasas de los cartuchos, los extremos de los cilindros, los pistones y las tuercas prensaestopas son giratorios y muchos de ellos tienen orificios transversales, partes planas o puertos que, de otro modo, necesitarían una segunda operación. Una máquina fresadora-torneadora con torreta motorizada y eje Y completa la pieza en una sola configuración, lo que protege la relación entre el diámetro torneado y la característica transversal. Cuando la pieza es puramente rotacional y los volúmenes son altos, un torno de bancada inclinada es la opción más económica.
Centros de mecanizado verticales para placas y tapas
Las placas colectoras, subplacas, cubiertas finales y bloques de válvulas que son esencialmente planas con características en dos caras se adaptan bien a un centro de mecanizado vertical. La limitación aparece cuando la pieza necesita un trabajo preciso en las caras laterales, porque cada reposicionamiento reintroduce el error de referencia que la pieza no puede tolerar.
Las preguntas que deciden la cotización
Las recomendaciones de las máquinas son tan buenas como la información que hay detrás de ellas. Estos son los puntos que cambian la respuesta.
Especificación del diámetro interior
Diámetro interior más grande y profundo, diámetro y profundidad, banda de tolerancia, requisitos de redondez y rectitud, y si el orificio es pasante, ciego o escalonado. Un único orificio profundo con una estricta rectitud puede mover una pieza de un centro de mecanizado horizontal a una máquina dedicada a orificios profundos por sí sola.
Material y estado en blanco.
El hierro fundido, el hierro dúctil, el acero, el acero inoxidable y el aluminio se comportan de manera diferente en cortes interrumpidos. El hecho de que la pieza en bruto sea una pieza fundida con material variable o un bloque premecanizado cambia el número de pasadas, las herramientas y la estimación del tiempo del ciclo. La inclusión de arena en las piezas fundidas es una causa común de tiempo de ciclo subestimado en los cuerpos de válvulas.
Tamaño de lote y patrón de repetición
La producción única, en lotes pequeños y en grandes volúmenes conduce a respuestas diferentes. Los lotes pequeños justifican una máquina flexible con cambios rápidos; Los grandes volúmenes justifican los pallets, los accesorios multiestación y la automatización. Cotizar una pieza de gran volumen en una máquina de una sola paleta exagera el costo por pieza, y cotizar una pieza única en una celda automatizada exagera la inversión.
Plan de inspección
Si el dibujo indica la posición del orificio en relación con una cara mecanizada, esa cara debe crearse en la misma configuración o el proceso necesita una transferencia de datos deliberada. Saber esto antes de diseñar el dispositivo evita el tipo de retrabajo más costoso.
Notas de proceso para el trabajo de válvulas y colectores
Secuenciar la perforación antes de los puertos.
Perforar primero y perforar los pasajes transversales después deja rebabas dentro del orificio terminado. Perforar primero y perforar después limpia la intersección, pero se corre el riesgo de que la broca se desvíe sobre la superficie interrumpida. El compromiso habitual es desbastar el orificio, perforar los pasajes, luego semiacabar y terminar el orificio, con desbarbado entre los dos últimos pasos.
El control de chips es una cuestión de calidad, no de limpieza
Los finos de hierro fundido se acumulan en los conductos transversales y marcan el orificio del carrete en la siguiente pasada. La orientación horizontal permite que la gravedad ayude; El refrigerante a través del husillo o a alta presión ayuda más. En cualquier caso, la ruta del chip pertenece al plan de proceso.
La rigidez del accesorio aparece en el orificio.
Un cuerpo de válvula sujeto a paredes delgadas se moverá cuando se abra el orificio. Apoyar el cuerpo cerca de la línea de perforación y evitar la fuerza de sujeción en un tramo sin soporte a menudo tiene más valor para la tolerancia final que una mejora de la máquina.
Guías relacionadas
Estos artículos profundizan en las familias de piezas específicas y las comparaciones de máquinas detrás de las recomendaciones anteriores.
- CNC guía de mecanizado para cuerpos de válvulas hidráulicas - estrategia de orificio, cuerpos de válvulas grandes y diseño de accesorios
- Mecanizado de cuerpos de válvulas hidráulicas - familias de piezas y rutas de proceso
- Mecanizado de cilindros hidráulicos - trabajo de cilindro y diámetro largo
- Guía de piezas de bombas y válvulas - familias de carcasas e impulsores
- Mecanizado de carcasas de bombas - alineación del orificio entre las caras
- Estudio de caso: bloques colectores hidráulicos en una configuración
- Estudio de caso: manguito guía de pistón hidráulico
- Estudio de caso: perforación profunda en una HMC
- Descripción general del mecanizado del cuerpo de la válvula
Discuta su proyecto de mecanizado
Envíe a HANDEMO su dibujo, material, especificación de orificio, cantidad de lote y requisitos de inspección para obtener orientación sobre la máquina y la configuración.
Solicitar una revisión del proyecto