
CNC Máquinas para la fabricación de moldes y matrices
Compare CNC soluciones de mecanizado para bases de moldes, cavidades y componentes de moldes complejos utilizando HANDEMO VMC y máquinas de 5 ejes.
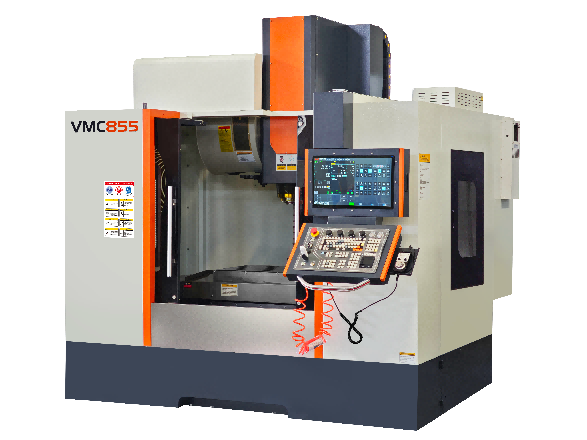
Mecanizado de moldes, matrices y utillajes
El trabajo con moldes y matrices se juzga por la superficie que deja. Los núcleos, cavidades, deslizadores e insertos tienen paredes empinadas, radios de esquina pequeños y cavidades profundas, y cada una de esas características empuja a la máquina en una dirección diferente. Una máquina que termina eficientemente una cavidad grande puede ser la elección equivocada para un núcleo pequeño y profundo con radios estrechos.
Esta página explica cómo hacer coincidir la arquitectura de la máquina con la geometría del molde, dónde realmente genera su costo el movimiento de cinco ejes y qué información se necesita antes de que una cotización sea significativa.
Por qué el trabajo con moldes es diferente
El acabado superficial es lo entregable
En una pieza de producción, la marca de una herramienta es cosmética. En un molde, se transfiere a cada pieza que la herramienta fabrica. Esto aumenta los requisitos en cuanto a la calidad del husillo, la estabilidad térmica y la suavidad del control del movimiento, porque las marcas visibles deben pulirse a mano y el pulido manual es la operación más costosa en la fabricación de moldes.
Las cavidades profundas limitan el alcance de la herramienta
Una cavidad más profunda que aproximadamente tres veces el diámetro del cortador fuerza una herramienta larga y delgada. Las herramientas largas se desvían, y la deflexión se manifiesta como un ruido en la pared y una disminución en la profundidad. La máquina no puede arreglar una herramienta que es demasiado larga, pero puede proporcionar la rigidez y la anticipación que mantiene estable la velocidad de avance en las esquinas.
Los radios de las esquinas establecen el tamaño de la herramienta.
El radio interno más pequeño en la cavidad establece el cortador más grande que puede llegar al fondo. Ese número único se traduce en cascada en la estrategia de desbaste, paso a paso y la cantidad de electrodos o la cantidad de trabajo de electroerosión. Leer el dibujo con antelación evita citar un trabajo relacionado con una herramienta que no encaja.
Emparejar la máquina con el molde
Centros de mecanizado verticales de alta velocidad
Para cavidades y núcleos que caben dentro de una envolvente de tres ejes, la ruta productiva es un centro de mecanizado vertical de alta velocidad con un husillo rápido y altas velocidades de avance. La serie de matrices y moldes de precisión de alta velocidad se basa en este caso: velocidades de husillo elevadas, compensación térmica y control de movimiento optimizados para un acabado continuo en tres ejes.
Cinco ejes cuando la geometría lo exige
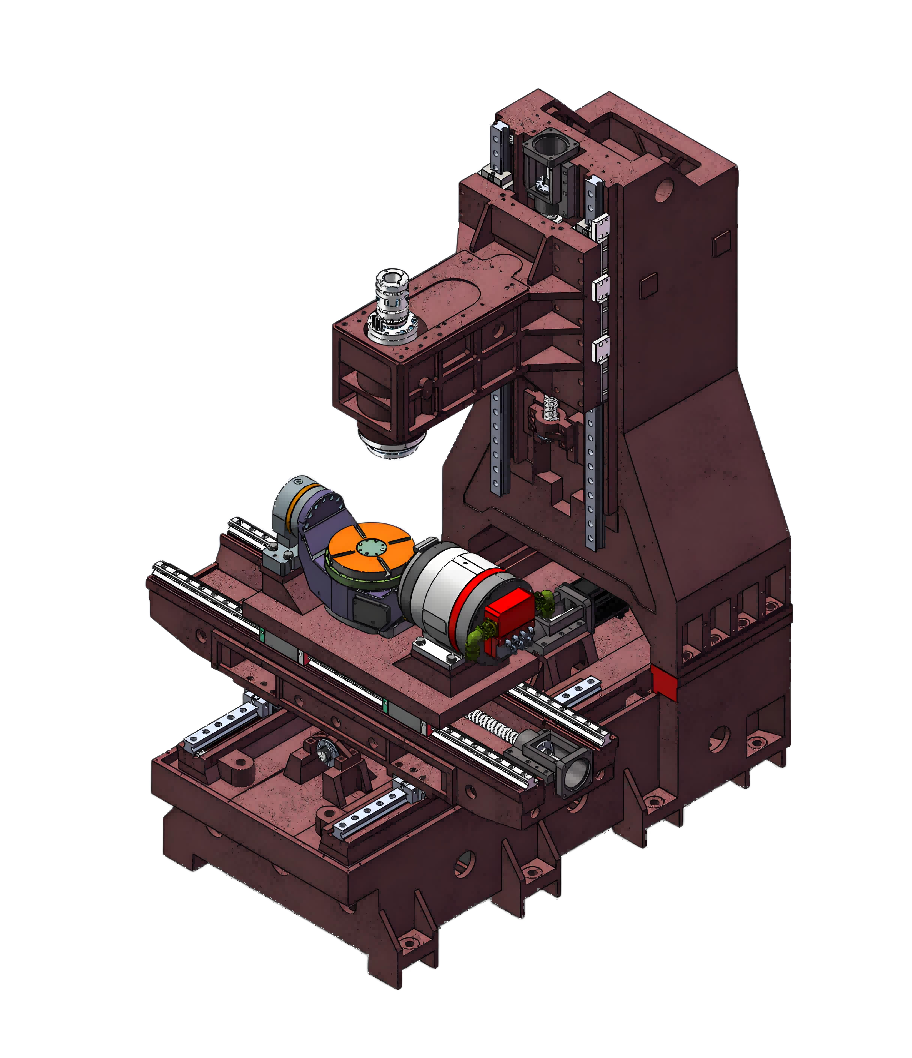
Los cinco ejes valen su costo cuando la pieza tiene características que no se pueden alcanzar desde tres direcciones, o cuando una sola configuración reduce materialmente la cantidad de electrodos. No vale la pena cuando el único beneficio son menos configuraciones en una pieza que es fácil de reposicionar. Nervios profundos, superficies socavadas, líneas de separación en ángulo y diseños de cavidades múltiples son los casos que lo justifican. Ver centros de mecanizado de cinco ejes.
Estructura pórtico para moldes grandes
Los moldes para fascias de automóviles, paneles de electrodomésticos y matrices de fundición a presión de gran tamaño superan la mesa de una máquina vertical estándar. Una máquina de pórtico transporta el husillo sobre un puente, de modo que la mesa solo tiene que transportar la pieza de trabajo, lo que mantiene la precisión a lo largo de un largo período. La comparación entre la arquitectura pórtico y vertical se establece en pórtico versus centro de mecanizado vertical.
Lo que decide la cotización
Geometria y stock
Dibujo terminado, dimensiones del bloque o forjado, radio interno más pequeño, cavidad más profunda, ángulos de salida y posición de la línea de separación. La asignación de existencias decide el tiempo de desbaste, y el tiempo de desbaste suele ser el bloque individual más grande en un ciclo de molde.
Material y dureza
P20, 718, H13, S136 y el aluminio se comportan de manera muy diferente. El acero preendurecido de 30 a 40 HRC cambia tanto los requisitos de rigidez de las herramientas como de la máquina. El fresado en duro de una plaquita endurecida es un proceso diferente al desbaste de un bloque blando.
Tolerancia y requisitos de superficie.
La especificación de la superficie, la tolerancia dimensional en las caras coincidentes y si la cavidad será pulida a mano o con acabado de espejo. Un requisito de acabado tipo espejo hace que el proceso avance hacia una mayor velocidad del husillo y un control térmico más estricto.
Lote y repetición
Una herramienta única y una familia de herramientas que comparten una placa base son problemas diferentes. La repetición del trabajo justifica paletas y accesorios estandarizados; El trabajo único justifica la flexibilidad y la rápida configuración.
Notas del proceso
Duro antes de terminar, y dilo en serio.
Dejar un margen uniforme es más importante en un molde que en una pieza de producción, porque la pasada de acabado se ejecuta con un pequeño paso adelante y no puede absorber la variación del material. La tolerancia uniforme proviene de una estrategia de desbaste que sigue la forma real de la cavidad, no de un desplazamiento fijo.
La estabilidad térmica es una cuestión de acabado.
Una máquina que crece 20 micras a lo largo de un largo corte de acabado deja un paso donde se reinicia el corte. Las rutinas de calentamiento, la compensación térmica y una temperatura estable en el taller son parte del proceso, no extras opcionales.
Los electrodos también son una decisión de la máquina
Si el proceso necesita electroerosión, el electrodo debe mecanizarse con una tolerancia mayor que la cavidad. Ese trabajo a menudo se realiza en la misma máquina, lo que aboga por una máquina que mantenga la tolerancia tanto en piezas pequeñas como en piezas grandes.
Guías relacionadas
- Mecanizado de cavidades de molde - estrategias de cavidades y selección de herramientas
- Guía para CNCmecanizado de cavidades de moldes - planificación de procesos
- Mecanizado de bases de moldes - placas base, cavidades y orificios guía
- Pórtico vs centro de mecanizado vertical - elección por tamaño de pieza
- Centros de mecanizado de 5 ejes frente a 3 ejes - cuando se pagan los ejes adicionales
Discuta su proyecto de mecanizado
Envíe HANDEMO el dibujo de su molde, el material, la profundidad de la cavidad, el radio más pequeño y los requisitos de superficie para obtener orientación sobre la máquina y la configuración.
Solicitar una revisión del proyecto