Máquinas CNC para Cuerpos de Bomba y Rodetes
Mecanizado de cuerpo de bomba y rodete: concentricidad del anillo de desgaste, alineación del rodete con la voluta, cara de la placa trasera y holgura medida.
Mecanizado de cuerpos de bomba y rodetes
El mecanizado de bombas tiene un carácter propio: las piezas no son difíciles de cortar, pero casi toda dimensión es una relación entre dos superficies que tienen que mecanizarse en el mismo amarre. Un cuerpo de bomba aprobado en el torno y rechazado en el montaje casi siempre fue aprobado en un amarre y rechazado en el otro.
Esta página cubre qué exige realmente una bomba al mecanizado, cómo secuenciar un cuerpo, cómo secuenciar un rodete, qué decide entre torno, centro de mecanizado y cinco ejes, y las notas de proceso que mantienen la holgura del anillo de desgaste dentro del plano.
Qué exige una bomba al mecanizado
Concentricidad del anillo de desgaste con el eje del árbol
El anillo de desgaste es la holgura de funcionamiento entre el rodete y el cuerpo, y es la única holgura que decide la eficiencia y el consumo del motor. Si el anillo del cuerpo y el del rodete no son concéntricos al eje del árbol, la holgura cierra de un lado y abre del otro, la bomba pierde eficiencia y el rodete pasa a trabajar con carga lateral. Esa concentricidad se crea en el mecanizado y no en el montaje: los dos anillos tienen que salir de la misma referencia y, preferiblemente, del mismo amarre.
Alineación del rodete con la voluta
El rodete tiene que asentar centrado en la voluta, y la holgura axial de cada lado del rodete decide hacia dónde escapa el líquido. Si la cara del rodete y la cara interior del cuerpo se mecanizan en amarres distintos, la holgura axial queda distinta de un lado y del otro y la bomba trabaja con empuje axial permanente. Mecanizar las dos caras a partir de la misma referencia mantiene la holgura simétrica.
Perpendicularidad de la cara de la placa trasera
La placa trasera lleva el retén y el alojamiento del rodamiento, y los dos tienen que estar a escuadra con ella. Si la placa está torcida respecto a los agujeros, el retén trabaja inclinado y fuga, y el alojamiento del rodamiento carga el eje de un solo lado. La perpendicularidad la decide el amarre, no el paso de acabado.
El equilibrado del rodete viene del mecanizado
El rodete se equilibra después del mecanizado, pero la cantidad de corrección necesaria depende de cómo se quitó el material. Quitar material de forma asimétrica en los canales, o dejar la masa concentrada de un lado del cubo, crea un desequilibrado que solo se corrige con peso, y peso en un rodete de bomba es siempre una solución peor que la simetría en el mecanizado.
Cómo secuenciar un cuerpo
Mecanice el alojamiento del rodamiento y el anillo de desgaste desde un datum
Estos dos agujeros definen el eje de la bomba, por eso se cortan primero y desde un solo datum. Si salen de amarres distintos, el eje de la bomba pasa a tener dos ejes y todo el resto de la pieza hereda esa contradicción.
Las caras siguen a los agujeros
Una vez que existen los agujeros, la cara de la tapa y las caras de montaje se mecanizan a escuadra con ellos, amarradas por los propios agujeros. Eso hace que la cara herede la referencia real en lugar de una superficie exterior que puede estar fuera de escuadra.
Bridas y taladros de montaje al final
Las bocas de brida y los taladros de montaje se localizan a partir de los agujeros y caras acabados, por eso van al final. En un centro horizontal, las bocas en las distintas caras se hacen girando la mesa, sin reamarar la pieza.
Cómo secuenciar un rodete
Cubo y agujero primero
El agujero y las caras del cubo son el datum del rodete, y todo lo demás —los canales, los álabes, la cara de equilibrado— se posiciona a partir de ellos. Tornee el agujero y las dos caras del cubo en el mismo amarre, para que el rodete tenga un eje antes de tener álabes.
Canales y álabes exigen un quinto eje o un enfoque dedicado
Un rodete abierto con álabes rectos o de curvatura simple se puede fresar en máquina de tres ejes con fresa de punta esférica y pasadas por capas. Un rodete cerrado con canales curvos es trabajo de cinco ejes, o se hace en dos piezas y se suelda: y la elección entre los dos cambia el coste de la pieza mucho más que el precio de la máquina.
La cara de equilibrado pertenece al mismo amarre
La cara donde se hará la corrección de equilibrado tiene que mecanizarse en el mismo amarre del cubo y del agujero. Si se hace después, en otro amarre, la corrección se aplica en una cara que no es concéntrica al eje real del rodete y el equilibrado nunca cierra.
Qué máquina para trabajo de bomba
Centro de mecanizado horizontal para cuerpos
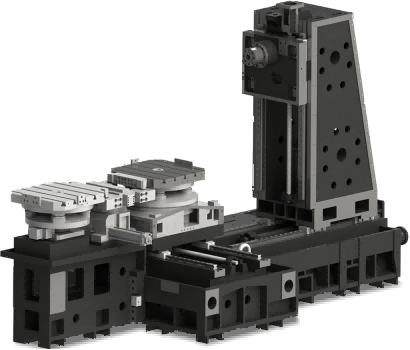
Un cuerpo es una caja con agujeros en dos o más caras, que es exactamente el caso para el que se diseñó un centro de mecanizado horizontal con mesa giratoria. La pieza se amarra una vez, la mesa gira y todos los agujeros y caras quedan ligados por la posición de la mesa.
Torno con herramientas motorizadas para rodetes pequeños
Un rodete pequeño con agujero, cubo y álabes rectos se puede tornear y fresar en un amarre en un torno con eje C y herramientas motorizadas. El rodete no sale del plato, así que el agujero y la cara de equilibrado quedan ligados.
Cinco ejes para rodetes cerrados
Un rodete cerrado con canales curvos es trabajo de cinco ejes, o se hace en dos piezas y se suelda. La decisión es de proceso, no de máquina: si el volumen no justifica cinco ejes, la pieza se divide y el montaje pasa a ser la fuente de error que el mecanizado no controla.
Notas de proceso para piezas de bomba
Prueba de presión en el cuerpo antes del acabado del agujero
Un fundido que fuga va a fugar con o sin agujero mecanizado, y descubrirlo después del acabado es perder la pieza entera. Probar la presión antes del acabado del agujero permite recuperar el cuerpo o descartarlo antes de añadir valor.
Controle la holgura del anillo por medición, no por nominal
La holgura entre el anillo del rodete y el del cuerpo la definen los dos diámetros acabados, no la medida nominal de la herramienta. Medir los dos diámetros y calcular la holgura en una muestra de cada serie es lo que mantiene la bomba dentro del plano sin depender de la vida de la herramienta.
Quite la rebaba de la voluta y de los canales
La rebaba dejada en la voluta o en un canal de álabe cambia el flujo y puede soltarse dentro de la bomba. El desbarbado pertenece al plan de proceso y tiene que alcanzar el interior de la voluta, no solo los bordes accesibles.
Guías relacionadas
- Mecanizado CNC de cuerpo de bomba — ruta completa de mecanizado
- Mecanizado de alojamiento de rodamiento — el mismo problema de amarre de pared fina
- Mecanizado de cuerpo de válvula hidráulica — agujeros y canales
- Centros de mecanizado horizontal — cuerpos con agujeros en varias caras
- Tornos-fresadoras CNC — rodete en un amarre
Otras guías de aplicación
Handemo fabrica máquinas para cada una de estas familias de piezas. Cada guía explica qué exige la pieza a la máquina y cómo se monta la secuencia de mecanizado.
Hablemos de sus piezas de bomba
Envíe el plano del cuerpo con las tolerancias de los agujeros y la holgura del anillo de desgaste, el tipo de rodete y el tamaño de lote; le proponemos la máquina y el esquema de amarre.
Solicite un análisis de proceso