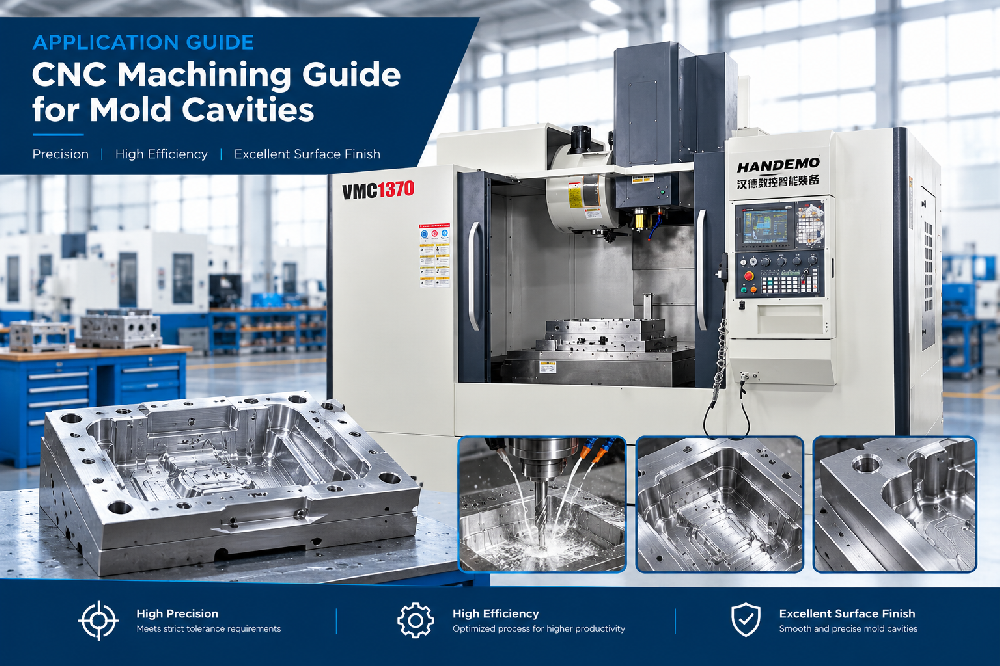
CNC Guía de mecanizado para cavidades de molde
Una cavidad de molde es donde un taller mecánico demuestra su oficio. La cavidad debe reproducir la forma exacta que pretendía el diseñador, mantener un acabado que se separe limpiamente y permanecer fiel durante toda la vida útil de la herramienta. A menudo, el mismo taller también mecaniza el electrodo de cobre que quema la cavidad en una electroerosión. Esta guía cubre cómo mecanizar cavidades de molde y electrodos, las herramientas que funcionan y las máquinas que se adaptan al trabajo.
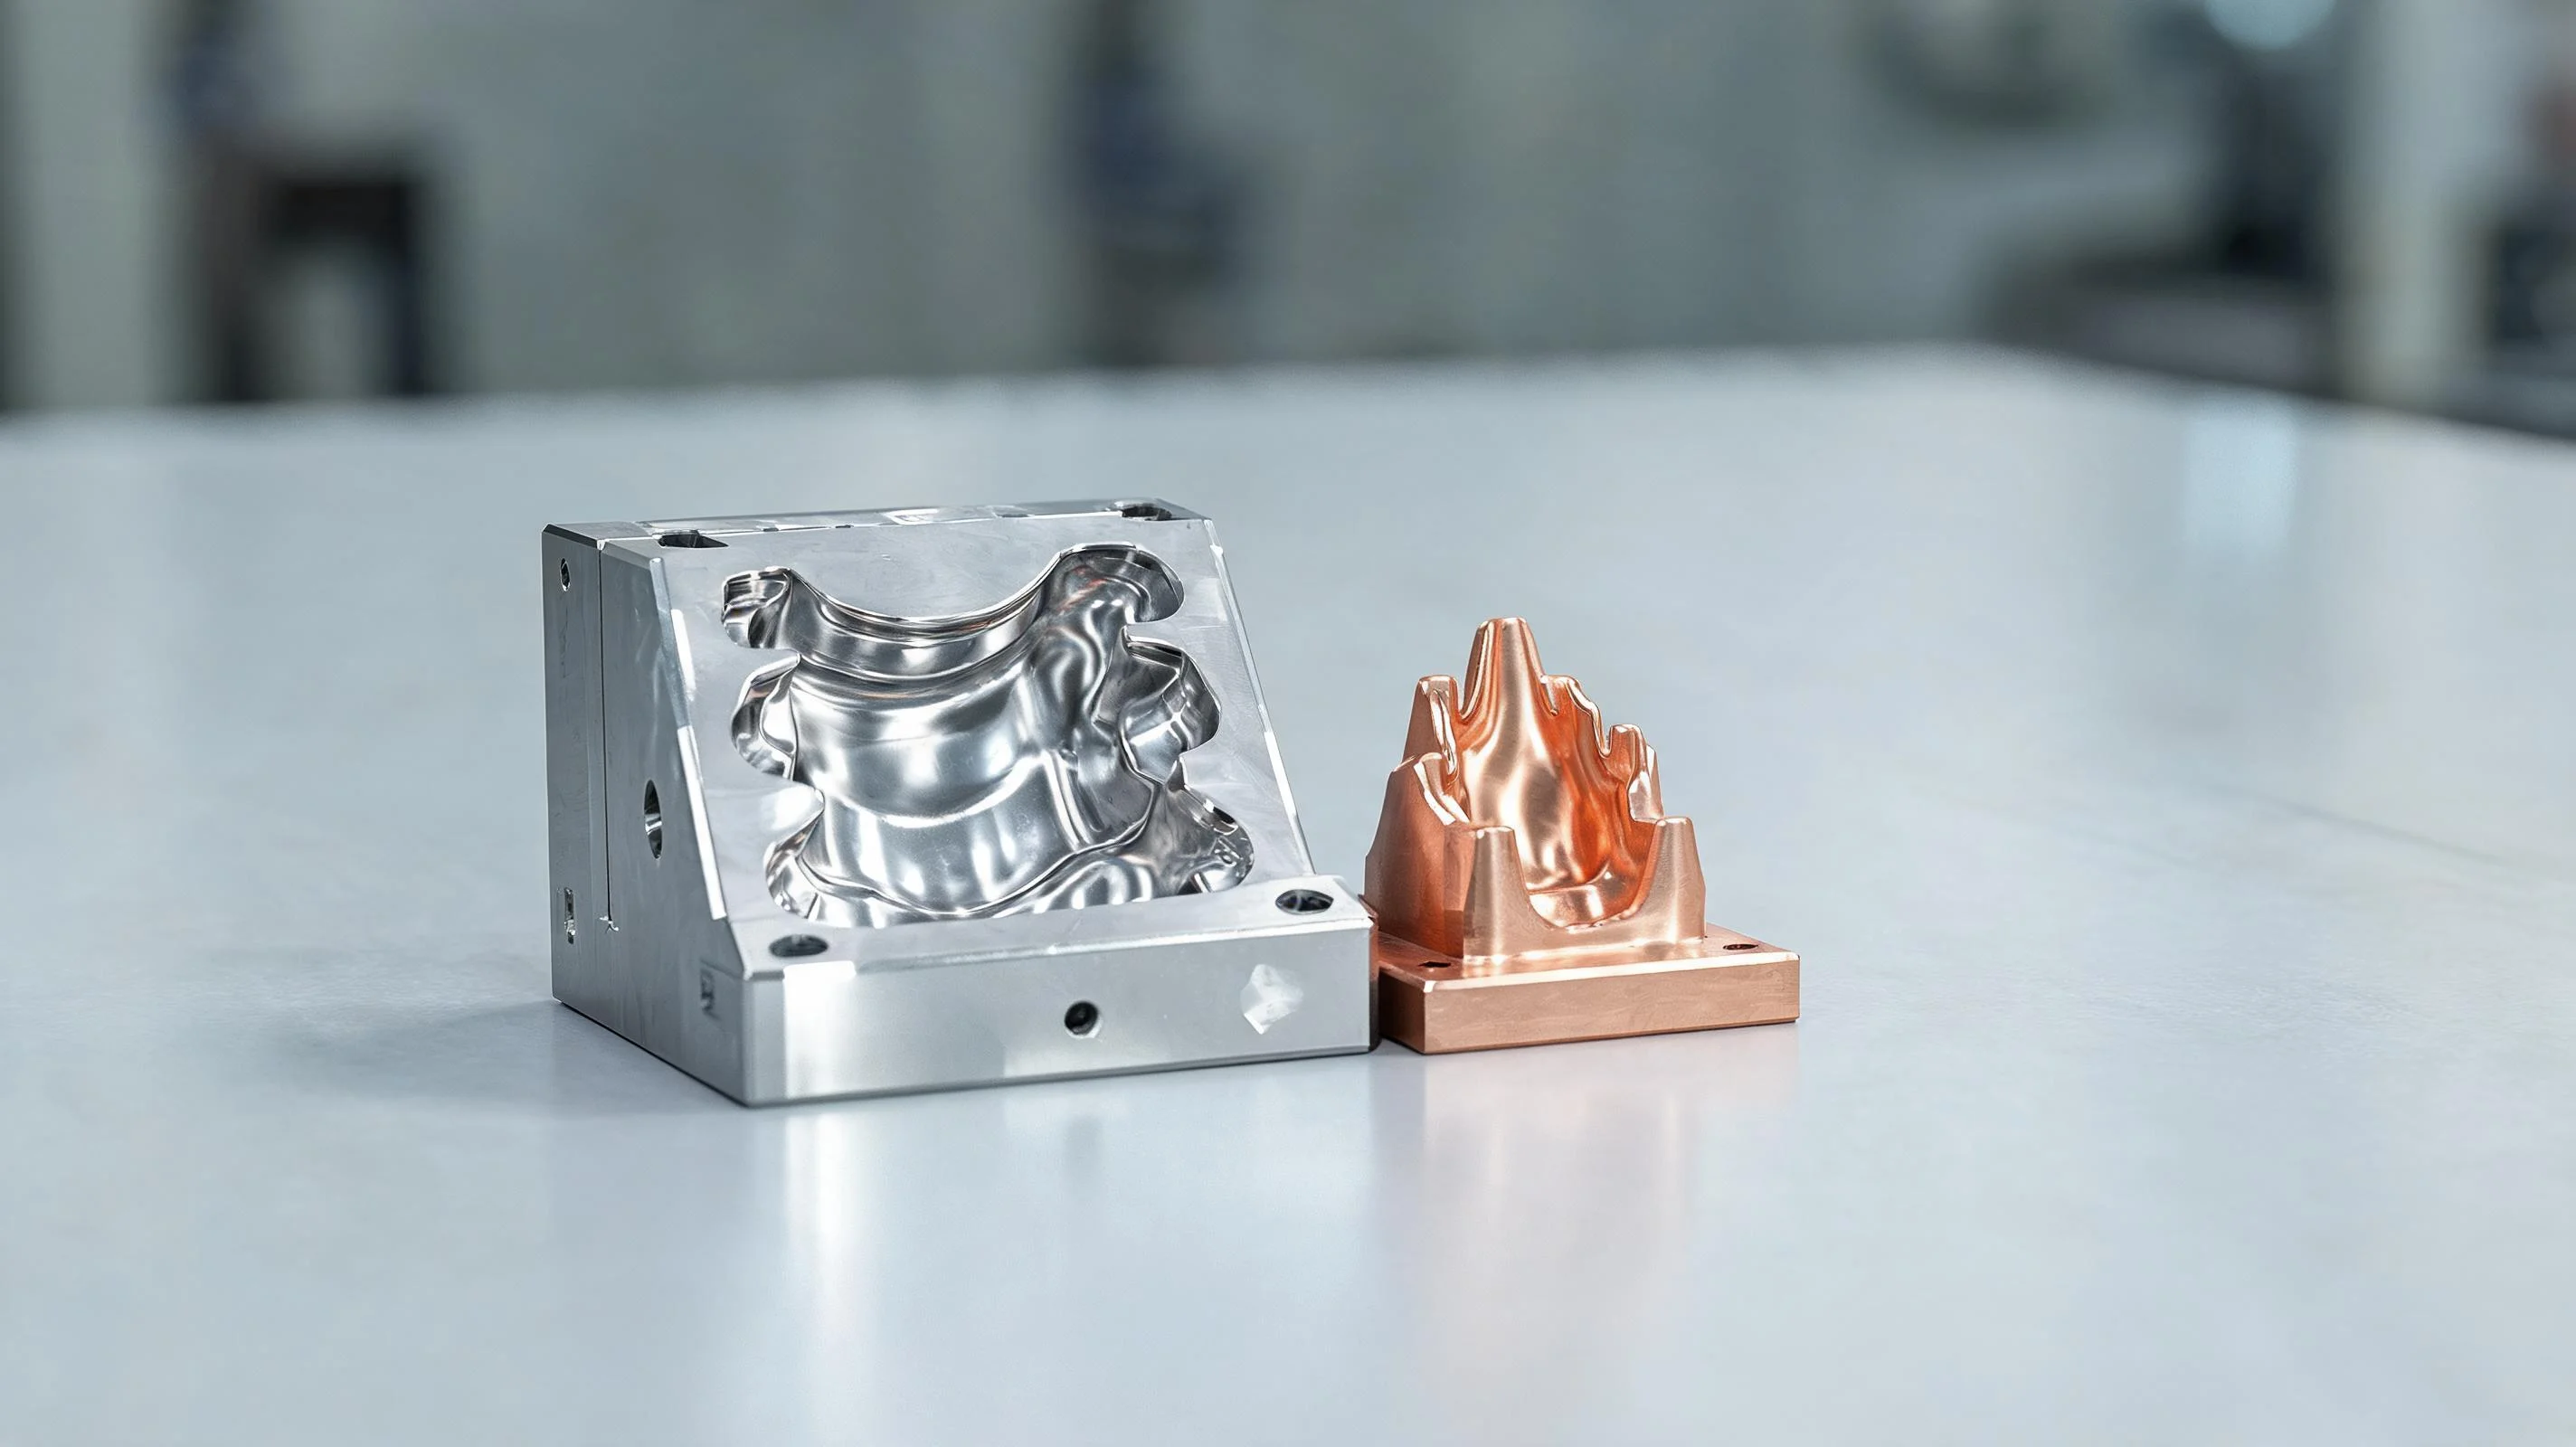
Qué implica el mecanizado de moldes
Una cavidad de molde es una forma tridimensional compleja. Se puede mecanizar directamente o se puede cortar como un electrodo y luego quemarlo en el acero mediante electroerosión. La mayor parte del trabajo de cavidades se realiza en acero para herramientas endurecido, como P20, H13 o NAK80, o en acero inoxidable, donde la corrosión es importante. Las piezas están hechas de un bloque sólido, por lo que todo el trabajo consiste en eliminar material manteniendo la forma y el acabado.
Las exigencias son siempre las mismas: un acabado superficial consistente, una cavidad que coincida con el diseño y detalles que se mantengan profundos en la forma. Un molde que no coincide con la impresión es chatarra, por lo que el proceso tiene que ser repetible desde el primer electrodo hasta el último.
Elección de una máquina para el trabajo del molde
El trabajo del molde se realiza mejor en una máquina que sea lo suficientemente rígida para realizar un corte sin vibraciones y lo suficientemente repetible para mantener un acabado fino. A Handemo VMC1370D está ajustado para el acabado de moldes, con la rigidez y el control del husillo que necesita una cavidad. Para una cavidad más pequeña, un VMC1160 maneja el trabajo con la misma repetibilidad.
El husillo es la parte que más importa. Un husillo que funciona suavemente a las velocidades que necesita una cortadora pequeña es lo que le permite realizar una pasada de acabado ligera sin marcar la superficie. La estructura de la máquina también tiene que ser rígida, porque un corte ligero elimina principalmente el resorte de la máquina si el marco no es rígido.
Herramientas para mecanizado de cavidades
Las herramientas para una cavidad de molde suelen ser fresas de punta esférica, en una variedad de tamaños. Una herramienta grande desbasta la cavidad rápidamente, luego herramientas progresivamente más pequeñas llevan el detalle. A medida que la cavidad se hace más profunda, la herramienta se alarga y una herramienta larga es menos rígida. Aquí es donde suelen comenzar los problemas de acabado.
Usamos un cortador corto y afilado donde la forma lo permite, y lo adelantamos un poco para que el festón que queda entre pasadas sea mínimo. Una punta esférica desgastada se mostrará como una banda opaca en la superficie, por lo que reemplazamos la herramienta antes de que pierda su filo. Para un acabado fino podemos realizar una pasada final con un corte muy ligero y un avance lento.
Las pasadas de mecanizado
La secuencia habitual es desbaste, semiacabado y acabado. El desbaste elimina la mayor parte del material con una herramienta grande y un corte pesado. El semiacabado deja un margen pequeño y uniforme para la herramienta de acabado. El acabado lleva la herramienta sobre la superficie con un paso constante para producir la forma y el acabado finales.
Cada pasada tiene un propósito. Si omite el semiacabado y pasa directamente del desbaste al acabado, la herramienta de acabado verá un margen desigual y el acabado se verá afectado. Al mantener el margen uniforme, el acabado es uniforme.
Mecanizado de electrodos
Cuando se quema una cavidad mediante electroerosión, el taller mecaniza un electrodo de cobre con la forma inversa. El electrodo tiene que coincidir exactamente con la cavidad, porque cualquier error en el electrodo se refleja en la quemadura. El cobre es blando y fácil de cortar, pero desgasta las herramientas y se rebaba fácilmente.
Mecanizamos el electrodo con cortadores afilados y pasadas de acabado ligeras. El electrodo necesita los mismos cuidados que la propia cavidad, porque es el maestro quien define la pieza final. Un electrodo fino es una buena prueba de la capacidad de una máquina'para retener detalles.
Materiales y cómo cortan
El material establece cómo se comporta el cortador. P20 es un acero preendurecido que se mecaniza bien y es una opción común para moldes de producción. H13 es un acero para trabajo en caliente que mantiene la temperatura y se utiliza para fundición a presión. NAK80 es un acero preendurecido que se pule bien y se utiliza para piezas ópticas y detalles finos. El acero inoxidable resiste la corrosión pero es más abrasivo, por lo que necesita una herramienta recubierta y un avance constante.
Para electrodos de cobre, el material es blando pero produce rebabas. Utilizamos una herramienta afilada y un corte ligero para mantener limpio el borde. El avance y la velocidad se ajustan al material en lugar de al trabajo en su conjunto.
Evitar problemas comunes del molde
Los problemas en el mecanizado de moldes son predecibles. El chatter aparece cuando la configuración es demasiado ligera o la herramienta es demasiado larga. Un mal acabado se debe a una herramienta desgastada o a un margen desigual. La desviación dimensional proviene de una máquina que no es térmicamente estable o de una pieza que se mueve en el dispositivo.
La solución suele ser la misma: mantener la configuración rígida, usar una herramienta afilada, mantener el margen uniforme y dejar que la máquina funcione a una temperatura uniforme. Cuando están en su lugar, el trabajo de la cavidad es repetible.
Control de refrigerante y virutas
El refrigerante realiza dos funciones en una cavidad: mantiene la herramienta fría y limpia las virutas. En una cavidad profunda, la limpieza de virutas es la tarea más difícil. Si las virutas se acumulan en la parte inferior del formulario, se pueden volver a cortar, lo que marca la superficie y desgasta la herramienta.
Apuntamos el refrigerante para barrer las virutas fuera del formulario, y podemos usar aire en una pasada de acabado donde un corte ligero deja pocas virutas. Mantener la cavidad limpia es parte de mantener limpio el acabado.
Pensando en el trabajo de su molde
Si mecaniza cavidades, electrodos u otras herramientas y troqueles, la elección de la máquina se reduce a la rigidez y la repetibilidad más que a la velocidad. Una máquina que mantenga un acabado fino en todo el recorrido y un husillo que maneje las pequeñas herramientas que necesita un molde le serán de gran utilidad.
Estaremos encantados de hablar sobre el trabajo de moldes y herramientas que utiliza y sugerirle una máquina que se ajuste a ellas. Comuníquese a través del formulario de contacto a continuación y le brindaremos opciones.