Máquinas CNC para Cilindros Hidráulicos
Mecanizado de cilindro hidráulico: redondez del agujero en todo el recorrido, concentricidad agujero-tapa y perpendicularidad de la cara de estanqueidad.
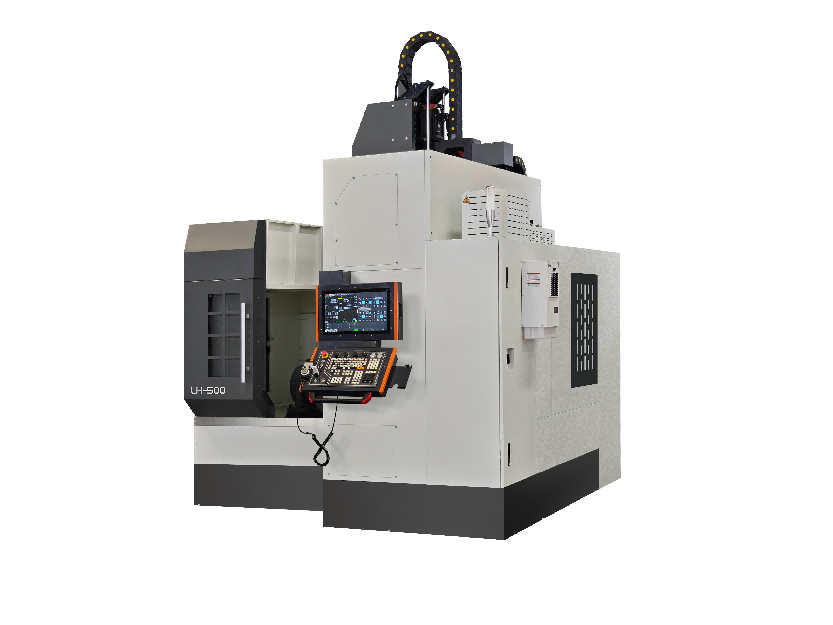
Mecanizado de piezas de cilindro hidráulico
Un cilindro hidráulico se juzga por dos cosas que no muestra: si fuga y si el vástago sigue concéntrico al cuerpo después de un millón de ciclos. Las dos se deciden durante el mecanizado y las dos fallan por el mismo motivo: el agujero y la cara de estanqueidad se cortaron en amarres distintos, así que el error que el retén tendrá que compensar ya está grabado en la pieza antes del montaje.
Esta página explica la relación entre el agujero y la cara de estanqueidad, cómo montar la secuencia del cuerpo y de la tapa, qué decide entre torno y torno-fresadora y cómo amarrar un cuerpo largo sin que la luneta deje huella en el agujero.
Lo que exige el cilindro
Redondez del agujero en todo el recorrido
El agujero del cilindro no se juzga en los extremos. Tiene que ser redondo y recto en todo el recorrido, porque el retén del pistón recorre la longitud completa y cualquier tramo estrecho carga el retén en cada pasada. Un agujero redondo en la boca y ovalado en el centro es un agujero que va a fugar en servicio, y la ovalización suele nacer del amarre o de la flexión de la barra de mandrilar en el centro de un corte largo sin apoyo.
Concentricidad entre el agujero y la tapa
La tapa o el retén apoya en el agujero o en el diámetro exterior del cuerpo, según el diseño, y el vástago pasa por los dos. Si la tapa y el agujero no son concéntricos, el vástago se fuerza hacia un lado en cada recorrido y el retén se desgasta de un solo lado. Esa concentricidad es una decisión de mecanizado: cortar los dos en el mismo amarre indexando la pieza, o aceptar la repetibilidad del utillaje como límite de la pieza.
Rugosidad de la superficie del agujero
El agujero hidráulico normalmente se bruñe después del torneado, pero la rugosidad que deja el paso de torno decide cuánto bruñido hace falta y si la bruñidora puede corregir la geometría. Un agujero con marcas de vibración o arrancado por el torneado no se corrige quitando unas micras en la bruñidora; la bruñidora copia la forma que recibe. Acertar el paso de torno sale más barato que añadir tiempo de bruñido.
La cara de estanqueidad es el camino de la fuga
La cara donde apoya la tapa tiene que ser perpendicular al eje del agujero y plana lo suficiente para la junta tórica o la estanqueidad metal-metal. Una cara plana respecto a la máquina pero no perpendicular al agujero fuga por bien montado que esté el retén, y la cara mecanizada en el segundo amarre suele cargar exactamente ese error.
Cómo montar la secuencia del cuerpo y de la tapa
Primero el agujero, después la cara de estanqueidad en el mismo amarre
El camino más fiable es mecanizar el agujero y la cara en la misma operación, para que la cara nazca del mismo husillo que generó el agujero. Esto elimina por completo la transferencia de referencia entre las dos superficies, y es por eso que un torno con barra de mandrilar y portaherramientas de cara en el mismo carro vale más aquí que una máquina más rápida que exija un segundo amarre.
Cuando el cuerpo es demasiado largo para una pasada
Un cuerpo largo no siempre se puede taladrar de una punta con una barra lo bastante rígida para mantener la tolerancia. Taladrar de las dos puntas y encontrarse en el centro solo funciona si las dos mitades están alineadas, así que el agujero normalmente se desbasta de las dos puntas y se acaba de una, con la barra elegida por la relación longitud/diámetro y no por intuición. Cuando la longitud supera lo que la barra soporta, la taladradora de agujero profundo y la fresadora pasan a amortizarse.
Tapa y retén son piezas separadas
La tapa y el retén son cortos y rígidos respecto al cuerpo, así que normalmente se tornean por completo en un amarre: anillo de apoyo, alojamiento del retén y cara de montaje salen del mismo apriete. La superficie crítica es el anillo que apoya en el cuerpo: su diámetro y su perpendicularidad al alojamiento del retén deciden si el montaje queda concéntrico, y los dos se deciden por cómo se amarra la pieza, no por cómo se corta.
Torno, torno-fresadora o centro de mecanizado
Torno de bancada inclinada para cuerpos y vástagos
Un cuerpo con agujero largo y nada fuera del eje de giro es trabajo de torno, y un torno de bancada inclinada con luneta cubre la longitud. La luneta es también el riesgo: presiona el exterior del cuerpo mientras se mecaniza el agujero, el cuerpo cede y el agujero sale apretado en la posición de la luneta. Mantener baja la presión de la luneta, usar garras de rodillo en lugar de zapatas fijas y comprobar el diámetro del agujero en la posición de la luneta son las cosas que mantienen la pieza redonda.
Torno-fresadora cuando hay agujeros y caras planas en la misma pieza
Los cuerpos y tapas de cilindro suelen tener canales, planos de montaje o patrones de tornillos que exigirían un segundo amarre. La torno-fresadora mantiene la pieza en un amarre y corta el agujero, la cara de estanqueidad y los canales transversales sin desmontar, lo que elimina la transferencia de referencia responsable de la mayoría de los errores de concentricidad. La máquina se amortiza en el mecanizado de cilindros porque la alternativa es un utillaje que tiene que repetir la tolerancia que exige el retén.
Cuándo el centro de mecanizado es la respuesta
Bloques con cilindros integrados —bloques manifold, cuerpos de válvula con agujeros, fundidos que combinan cilindro con otras formas— son trabajo de centro de mecanizado, no de torno. La regla es la misma en todas partes: si la forma mayor está en un eje y todo lo demás se distribuye a su alrededor, es pieza torneada; si hay dos o más agujeros semejantes en ejes distintos, es pieza fresada.
Notas de proceso para cilindros
Desbaste, alivio de tensiones, acabado
El tubo de pared gruesa o el fundido lleva tensiones residuales que aparecen a medida que se quita material. Desbastar el agujero, dejar que la pieza se asiente y solo entonces dar el acabado evita que el agujero cierre después de que la pieza se midió y se aprobó. En un cuerpo largo, el movimiento puede ser suficiente para sacar el agujero de tolerancia entre la máquina y la mesa de inspección.
Apoje el agujero, no solo el exterior
La luneta apoya el exterior del cuerpo; no hace nada por la pared entre la luneta y la herramienta. En un cuerpo de pared fina, apoyar el agujero por dentro con una barra o un tapón, o recolocar la luneta para mecanizar en tramos cortos, evita que la pared ceda bajo la fuerza de corte.
Quite la rebaba en los cruces de canal
Los canales taladrados en el agujero del cilindro dejan rebaba por dentro, donde el retén del pistón la va a encontrar. Pasar una herramienta capaz de alcanzar el cruce por el agujero forma parte del plan de proceso; dejarlo para el retoque manual después del montaje es el camino a un cilindro que pasa la prueba y falla en campo.
Guías relacionadas
- Mecanizado CNC de cilindros hidráulicos — ruta completa de mecanizado
- Mecanizado de cuerpo de válvula hidráulica — agujeros y canales del lado de la válvula
- Piezas de válvula e hidráulica — la familia de piezas más amplia
- Torno CNC de bancada inclinada — comportamiento de la luneta en piezas largas
- Tornos-fresadoras CNC — cilindro en un amarre
Otras guías de aplicación
Handemo fabrica máquinas para cada una de estas familias de piezas. Cada guía explica qué exige la pieza a la máquina y cómo se monta la secuencia de mecanizado.
Hablemos de su cilindro
Envíe la longitud del cuerpo, el diámetro y la tolerancia del agujero, el esquema de canales y el tamaño de lote; le proponemos la máquina que sostiene el agujero y el esquema de luneta.
Solicite un análisis de proceso