CNC Mecanizado de Bases de Moldes: Proceso y Máquinas
El trabajo con moldes generalmente se describe como trabajo con cavidades, pero la mayoría de las horas en un taller de moldes se dedican a las placas que soportan la cavidad. Una base es una pila de placas de acero gruesas que tiene que terminar plana, paralela y cuadrada, con cavidades que asientan el inserto sin balanceo y orificios guía que alinean las dos mitades cada vez que se cierra la herramienta. Cuando una placa no es plana, nada de lo que está atornillado a ella tampoco lo será, y el instalador es quien se entera.
Esta guía trata sobre el lado del trabajo de la placa: lo que realmente tiene que hacer una base de molde, los aceros involucrados, la secuencia que mantiene estable una placa grande durante el mecanizado, la sujeción que necesita y las máquinas que le colocaríamos. Si está cortando la cavidad en sí en lugar de la placa que la rodea, nuestra guía para el mecanizado de cavidades de molde cubre esa ruta; éste se queda en la base, las placas y el sistema de guía.
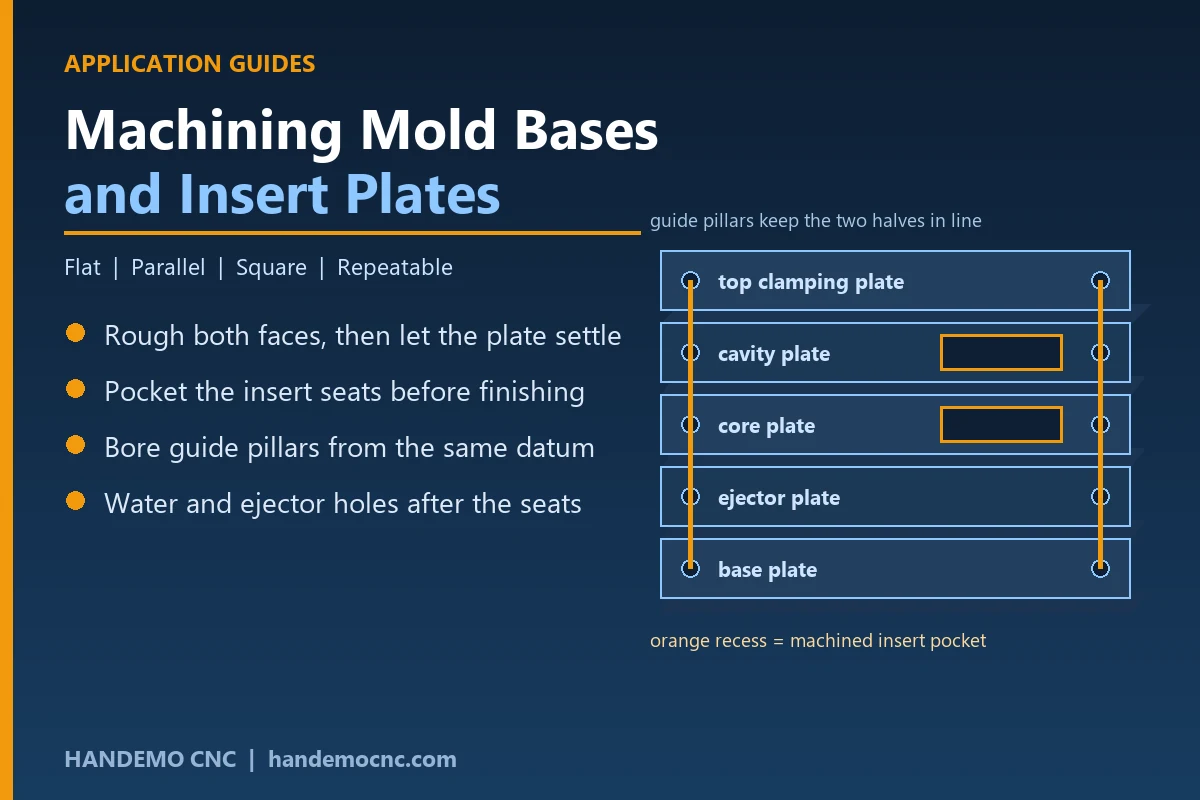
Qué tiene que hacer una base de molde
Una base es un marco con varios trabajos a la vez. Tiene que mantener la cavidad y los insertos del núcleo en una relación fija entre sí, guiar las mitades para que se alineen en cada ciclo, transportar el sistema eyector y proporcionar los circuitos de agua que extraen el calor de la herramienta. Cada tarea recae en una característica diferente y cada característica tiene su propio lugar en la secuencia de mecanizado.
Las caras son las que más importan. Las mitades fija y móvil se referencian entre sí a través de sus caras de separación, por lo que las caras exteriores de cada placa tienen que ser planas y paralelas entre sí. Si no es así, la placa termina calzada o raspada durante el ensamblaje, y calzar una base es una señal de que el mecanizado nunca se terminó.
Luego vienen los asientos: los bolsillos que sostienen los insertos, el pilar guía y los orificios del casquillo, y el patrón de los orificios de expulsión y agua. Los bolsillos deciden dónde se asienta la cavidad y qué tan bien se apoya. Los orificios guía deciden si las mitades están siempre alineadas. Un bolsillo ligeramente generoso permite que la plaquita se desplace bajo la presión de inyección; una posición mecanizada del orificio guía tira de las mitades hacia los lados a medida que se cierra la herramienta.
Los aceros que verás
La mayoría de las bases se cortan a partir de una placa simple o preendurecida en lugar de acero para herramientas, porque la placa no forma la pieza, sino el inserto. Las opciones comunes son una placa de bajo o medio carbono para herramientas y prototipos pequeños, una placa preendurecida donde los bolsillos y los orificios guía sufrirán una sujeción repetida, y una placa de acero inoxidable para herramientas que utilizan polímeros corrosivos o se almacenan húmedas entre tiradas.
- Placa de acero dulce para herramientas prototipo y bases de tiradas cortas
- Placa pretemplada para bases de producción que se ensamblan y desmontan repetidamente
- Placa inoxidable para resinas corrosivas y herramientas médicas o en contacto con alimentos.
- Insertos endurecidos y pilares guía, montados en placas que se mantienen suaves alrededor de ellos.
El estado de la placa decide la primera operación más que la calidad. La placa laminada en caliente llega con una piel y con la tensión atrapada en ella. Si quitas la piel de una cara y no de la otra, el equilibrio cambia y la placa se inclina. Cortar ambas caras en la misma sujeción y dejar un ligero margen para una pasada de acabado posterior es lo que impide que una placa se mueva después de haber sido embolsada.
El orden de las operaciones
Sobre una base la secuencia no es una cuestión de preferencia. Es lo que mantiene la pieza plana cuando finaliza la última operación.
Áspero ambas caras primero
Desbaste ambas caras en una sola sujeción para que la placa libere su tensión de manera uniforme, luego déjala asentarse antes de terminar. El desbaste intenso debe realizarse al principio, mientras la placa aún está gruesa y rígida, no después de haberle cortado las cavidades. Cuando la placa es grande, realizar el corte de desbaste en más de una pasada con un paso constante es más fácil para el accesorio que una pasada pesada.
Embolsa los asientos insertados
Las cajas de insertos normalmente se mecanizan después de que las caras se hayan desbaste y la placa se haya asentado. Córtelos con una herramienta rígida y un paso controlado en lugar de un largo alcance, porque una pared de bolsillo cortada con una herramienta flexible no quedará en escuadra con la cara superior. Cuando una cavidad tiene una esquina interna que un cortador giratorio no puede alcanzar, esa esquina se deja para electroerosión o se termina a mano, y vale la pena acordarlo con el fabricante de herramientas antes de que la placa pase a la máquina de alambre.
Perforar los orificios del pilar guía y del buje
Los orificios guía son la alineación de toda la herramienta, por lo que entre las características críticas se mecanizan en último lugar y desde el mismo punto de referencia que las cavidades. Perforarlos en el mismo lugar, en lugar de hacerlo en una segunda máquina después de mover la placa, es el seguro más barato del trabajo. Los orificios generalmente se terminan con una cabeza perforadora o se escarían para adaptarse al pilar que se presionará, y el ajuste debe ser lo suficientemente apretado como para sujetar el pilar y al mismo tiempo permitir que se presione sin distorsionar la placa.
Líneas de agua, orificios eyectores y funciones roscadas
Las líneas de agua y los orificios de expulsión siguen los asientos, de modo que un taladro errante no puede dañar un orificio terminado ni romper una pared de bolsillo. Los circuitos con perforación cruzada necesitan taparse en los extremos, y vale la pena probar el circuito con aire antes del ensamblaje en lugar de encontrar una línea bloqueada después de que la herramienta ya haya ejecutado un lote.
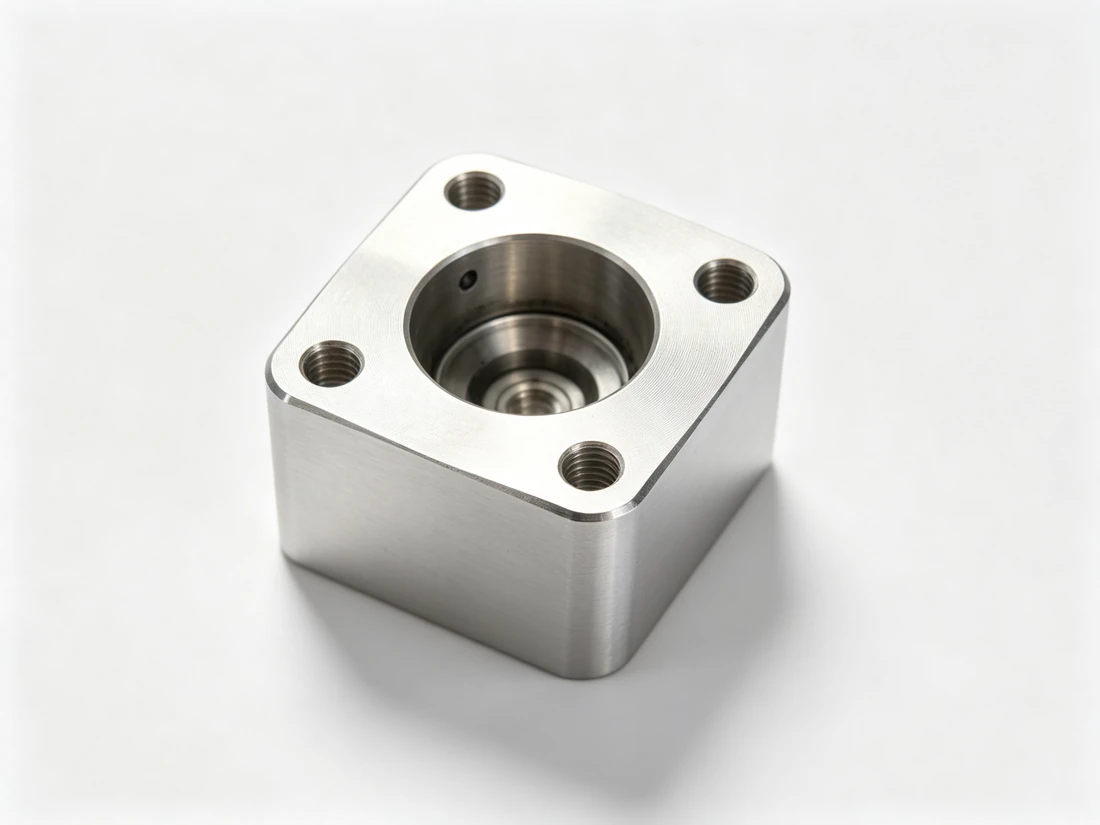
Sujeción de piezas sobre un plato grande
Las placas grandes son las piezas con mayor probabilidad de quedar planas mediante la propia sujeción. Una placa sujeta con fuerza a una mesa que no sea cierta se cortará a la condición de abrazadera, luego volverá a recuperarse en el momento en que se suelten las abrazaderas y el error solo aparecerá en el ensamblaje.
Tres hábitos cubren la mayor parte del riesgo. Apoye la placa en toda su superficie con paralelos adaptados o con una subplaca cuadrada, de modo que no quede ningún puente entre dos puntos de contacto. Mantenga la sujeción sobre puntos rígidos y no en medio de un tramo, y realice las pasadas de acabado con una ligera presión. Y para una placa que debe girarse para llegar a ambos lados, mecanice un par de repisas o use mordazas suaves para que la segunda configuración se repita con la misma referencia cada vez.
Cuando una placa es delgada en relación con su huella, una mesa magnética o una placa de vacío extiende la sujeción por toda la cara y elimina por completo los puntos de presión locales. Para un taller que utiliza la misma familia de bases repetidamente, un dispositivo dedicado con topes fijos se amortiza dentro del primer lote.
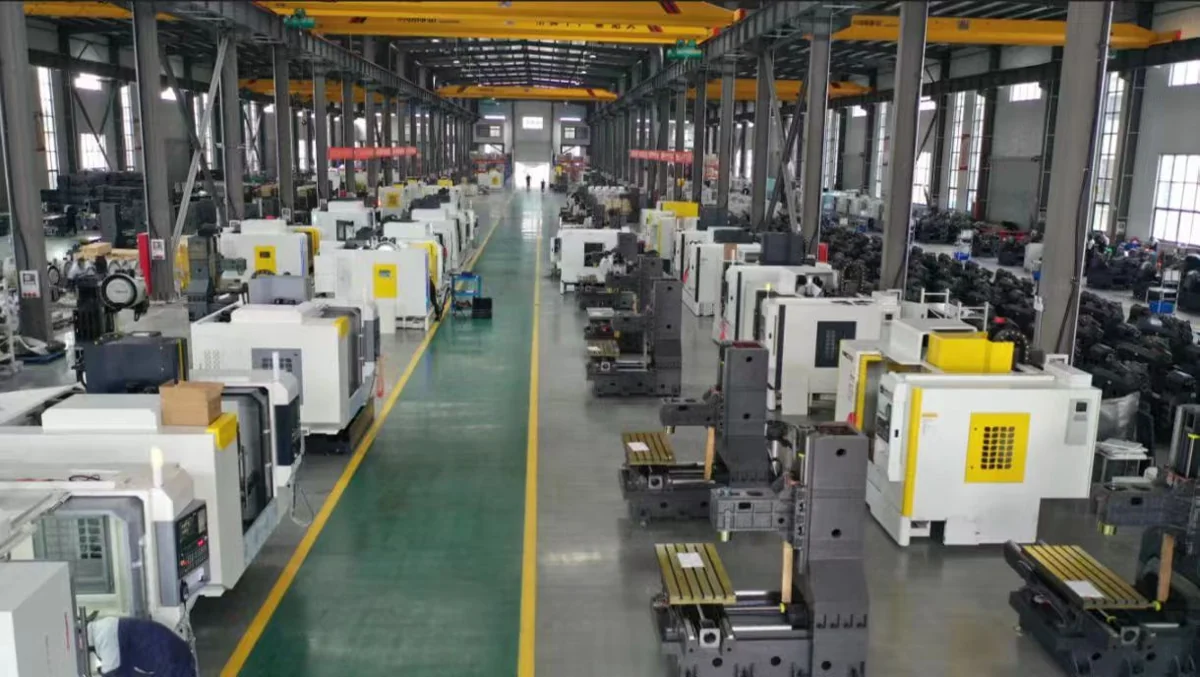
Máquinas que cotizaríamos para trabajo base
El trabajo base consiste principalmente en planeado, alojamiento y taladrado en una placa que es ancha en lugar de alta, que apunta a un centro de mecanizado vertical con suficiente mesa y recorrido para cubrir la placa en pocas configuraciones. En nuestra gama, la VMC1370D es la máquina que miraríamos primero: está integrada en el grupo de molde y matriz, con la mesa para una base grande y el husillo para el acabado de las paredes de las cavidades. Las bases más pequeñas y los asientos insertados encajan cómodamente en un VMC1160.
Cuando los bolsillos son profundos o la pieza tiene características a las que se llega mejor desde un lado, una máquina horizontal reduce el número de ajustes. El HMC800DT indexa el palet de manera que se mecanizan varias caras de una base sin soltar la placa, lo que mantiene las caras, las cavidades y los orificios guía relacionados entre sí. Para placas que llevan toboganes en ángulo, elevadores o circuitos de agua tridimensionales, una plataforma de cinco ejes finaliza el trabajo en ángulo sin un accesorio especial, y la HTMC800T cubre familias de esa forma.
Cuando las bases se producen en volumen, el cuello de botella suele ser la carga en lugar del corte. Un cargador de pórtico o un grupo de paletas permite mecanizar una placa mientras se coloca la siguiente, y dado que una base es pesada y difícil de levantar con la mano, es exactamente el tipo de pieza que se adapta a la automatización. La regla que aplicaríamos es automatizar un trabajo de plancha que ya se ejecuta limpiamente, no uno cuyo proceso aún se esté cambiando.
Comprobación del ensamblaje antes de su envío
Una base no está terminada cuando se realiza el último corte. Está terminado cuando las placas se juntan y el sistema de guía se desliza sin trabarse. Durante el montaje, las caras de separación se comparan con una regla o una placa de superficie, los bolsillos se pavonan para confirmar que el inserto se asienta sobre su base completa en lugar de en dos esquinas, y se verifica que los pilares guía se muevan libremente con las placas cerradas y los tornillos bajados.
Encontrar un asiento que sólo toque dos esquinas es mucho más barato en el taller mecánico que en la prensa. Mantener una placa de superficie y una prensa de detección al lado del área de ensamblaje y registrar el contacto del asiento para cada herramienta convierte un subjetivo "se siente bien" en algo que el siguiente turno puede repetir.
Preguntas frecuentes
¿Se puede mecanizar la base de un molde a partir de una sola placa en lugar de una pila?
A veces se cortan herramientas pequeñas de un bloque, pero una base apilada es más fácil de mecanizar, más fácil de mantener cuando se desgasta una sola placa y más fácil de modificar cuando cambia la pieza. Para cualquier cosa en producción, la pila es la ruta práctica.
¿Deben cortarse los bolsillos antes o después de terminar las caras?
Haga el bolsillo después de que las caras hayan sido desbastadas y la placa se haya asentado, pero deje la pasada de acabado en las caras hasta que los bolsillos y los orificios estén terminados. De esta manera, las caras de referencia se mecanizan en último lugar, a partir de la placa tal como finalmente existirá.
¿Cómo se evita que un plato grande se doble?
Desbastar ambos lados en una misma sujeción, dejar asentar la placa, apoyarla completamente cuando esté sujeta y terminar con una ligera presión. La mayor parte de la curvatura se debe a una liberación desigual de la tensión y a la propia sujeción, no al cortador.
¿Una base necesita un centro de mecanizado horizontal?
Sólo cuando la geometría lo pide. Una placa plana con cavidades y orificios en una cara funciona bien en una máquina vertical. Cuando la pieza tiene características críticas en varias caras, la indexación horizontal las mantiene relacionadas sin volver a sujetar la placa.
¿Qué necesitas para cotizar una base?
El dibujo de la placa con las posiciones de los orificios y las cavidades, el material y el estado de la placa, los tamaños de insertos para los asientos y el número anual de herramientas. Con eso podemos proponer la secuencia de operación, el sujeción de la pieza y la máquina de nuestra gama que lleva el ciclo.
Envíanos el plato que estás intentando producir
Envíe el plano, el estado del material y la cantidad anual, y le enviaremos la secuencia de operación, el útil y la máquina de nuestra gama que se adapta al trabajo. Handemo fabrica máquinas herramienta desde 2008 y suministra a compradores en más de 150 países desde una planta de 220.000 m², por lo que preferimos decirle qué bases deben alojarse en una máquina vertical con un simple soporte que venderle una célula que no coincide con el volumen. Nuestra página fabricación de moldes y matrices enumera las familias de máquinas que construimos para este trabajo, y el conjunto más amplio de guías de aplicación cubre las familias de piezas vecinas.
Contacto Handemo CNC | Correo electrónico: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Lectura relacionada: CNC Mecanizado de cavidades de molde y electrodos | CNC Guía de mecanizado para soportes de rodamientos y bridas | VMC vs HMC: Cómo elegir un centro de mecanizado