CNC Mecanizado de cilindros hidráulicos: una guía de aplicación
Un cilindro hidráulico parece un montaje sencillo hasta que uno regresa del campo. El sello llora, la varilla se desplaza bajo carga o el casquillo comienza a tener fugas después de unos miles de ciclos. Cuando se desmonta el cilindro, no hay nada roto evidentemente. El orificio mide redondo, la varilla parece recta y los sellos son del grado especificado. El problema casi nunca es el dibujo. Es el orden en que se hicieron las superficies, y cuáles de ellas se hicieron mientras la pieza aún estaba sujeta a la misma referencia.
Los cilindros se encuentran en casi todas las ramas de la maquinaria general. Empujan y sostienen prensas, levantan y dirigen equipos agrícolas y de construcción, abren y cierran máquinas de moldeo por inyección y trabajan continuamente en equipos marinos y mineros. Los tamaños cambian, las presiones cambian y los sellos cambian, pero los problemas de mecanizado se repiten. Esta guía recorre las piezas que hay dentro de un cilindro, qué tiene que hacer cada una y qué máquina es el lugar natural para fabricarla.
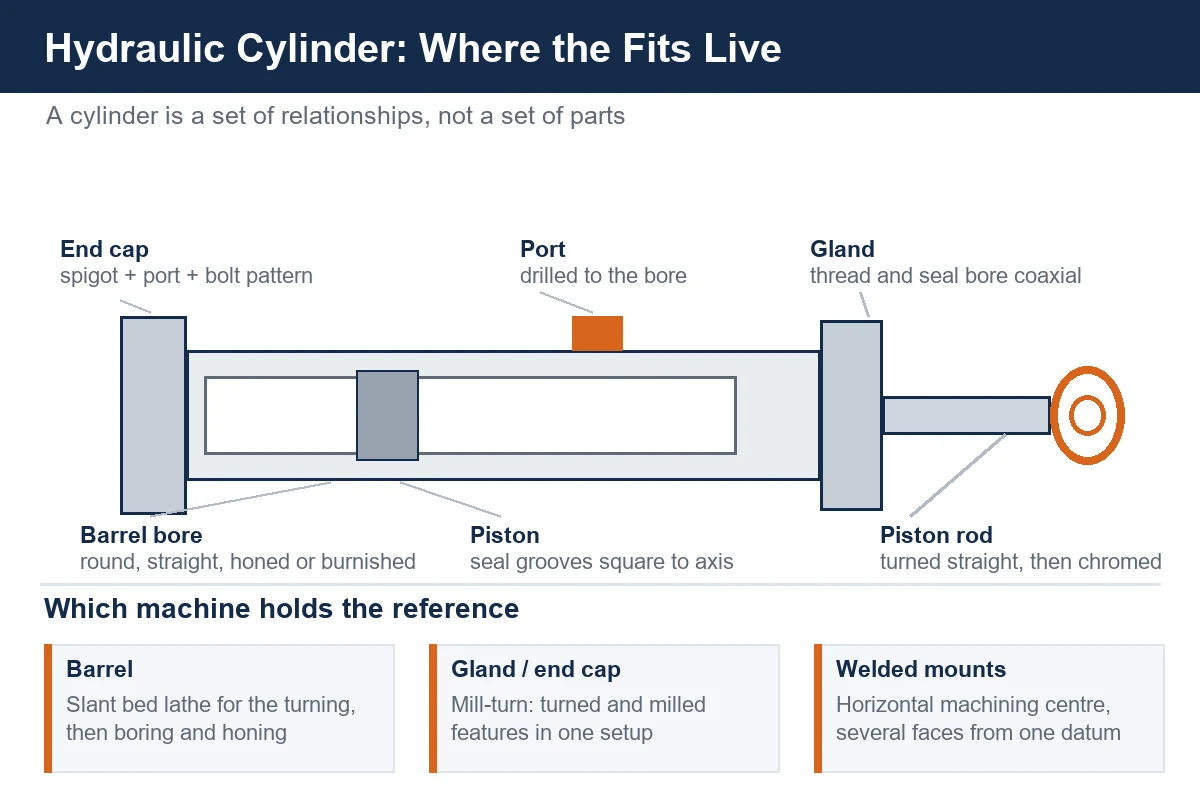
Lo que realmente contiene un trabajo de cilindro
Un cilindro no es una sola pieza y rara vez se compra como una sola pieza. La mayoría de los trabajos llegan como un conjunto: un cilindro, un vástago de pistón, un casquillo, un pistón y una o dos tapas de extremo o bloques de montaje. Cada una de ellas tiene un tipo diferente de superficie y cada superficie falla a su manera.
El cañón tiene que ser redondo y recto por dentro, y el extremo que lleva la rosca o la brida tiene que estar en escuadra con respecto a ese orificio. La varilla tiene que ser recta, dura y lisa sobre la superficie de rodadura, con una rosca o un ojo en cada extremo que se alinee con el eje. El casquillo lleva el sello y las roscas al interior del cilindro, por lo que su rosca y el orificio del sello deben coincidir entre sí. El pistón tiene ranuras que deben ser paralelas y concéntricas al orificio por el que corre. La tapa del extremo generalmente lleva un puerto, un patrón de montaje y una espiga, y tiene que cerrar el cañón sin armar.
Estas piezas se fabrican en diferentes talleres, en diferentes máquinas y luego se ensamblan. Es por eso que las pequeñas diferencias en los procesos aparecen como fallas de campo en lugar de fallas de inspección. Un cilindro puede pasar todas las comprobaciones dimensionales en el banco y aún tener fugas en servicio, porque la fuga se produce por la relación entre dos piezas que se midieron por separado.
El barril es un trabajo aburrido antes que un trabajo giratorio
El trabajo en barrica está dominado por el interior. La parte exterior de un cañón suele ser un cilindro torneado que sólo hay que mirar hacia la derecha y llevar una rosca o una brida en cada extremo. El orificio es donde vive la presión y el orificio es donde se decide el costo de la pieza.
Aburrir, bruñir y bruñir con rodillos son respuestas diferentes
Para un barril corto, una barra de mandrinar en un torno o una mandrinadora ajusta el tamaño del tubo y el trabajo se termina en la máquina. A medida que el cañón se alarga, una barra perforadora alcanza su límite y la respuesta habitual es desbastar el orificio y luego terminarlo con una operación de bruñido o una operación de biselado y bruñido con rodillo. El raspado elimina el material con una herramienta de múltiples filos y pule la superficie detrás de él en la misma pasada, lo que produce una pared dura y lisa y mantiene bien el diámetro en una longitud larga. El bruñido proporciona más control sobre la geometría final y es la opción habitual cuando el tubo es delgado o cuando es necesario corregir el orificio después de soldar.
Cuál usar depende menos de la tolerancia del dibujo que del espesor de la pared y la longitud. Un tubo de pared gruesa mantiene su forma y tolera el corte. Un tubo de pared delgada surge, y un proceso que empuja una herramienta con fuerza a través del orificio dejará la pared ovalada sin importar cuán precisa sea la herramienta.
El soporte importa más que la velocidad del husillo
Un barril es una pieza larga y delgada, y en un torno el problema dominante es la desviación, no la velocidad de corte. El tubo necesita una luneta o un contrapunto, y la luneta quiere asentarse sobre una banda torneada en lugar de sobre la superficie del tubo en bruto. Los talleres que se saltan la banda y sujetan la luneta al diámetro exterior tal como se recibió terminan persiguiendo la ovalidad que fue incorporada por el soporte, no por la herramienta.
El otro hábito que importa es terminar el orificio y las características finales sin restablecer una referencia. Si la rosca del extremo se corta en una segunda operación a partir de una indicación diferente de dónde está la pieza, la rosca puede formarse perfectamente y aún permanecer ligeramente fuera del eje del orificio. Ésta es la causa clásica de que el casquillo se enrosque firmemente por un lado.
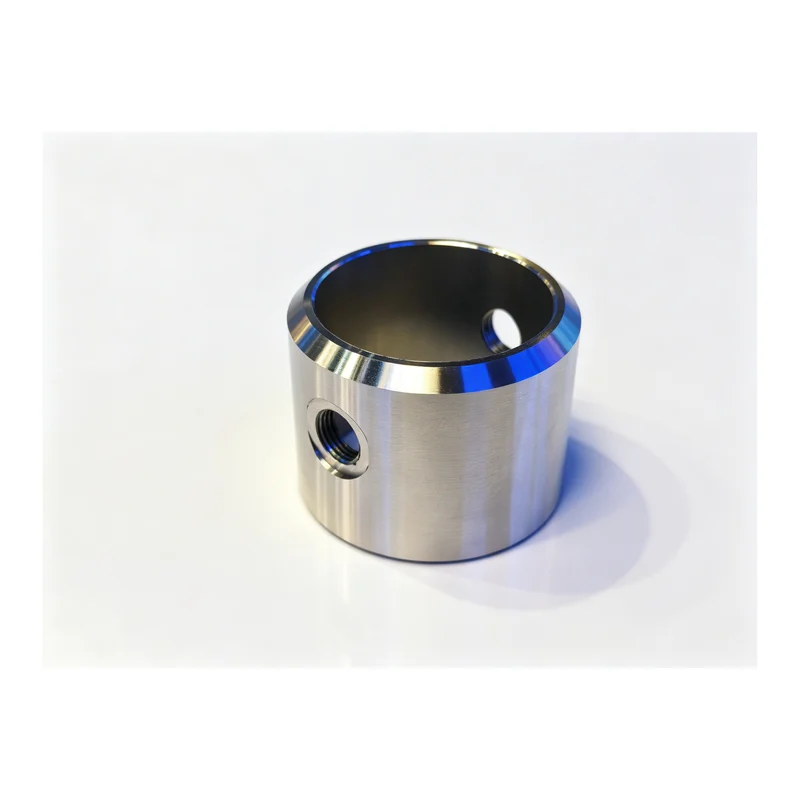
La varilla: torneado, rectificado y un hilo que debe seguir el eje
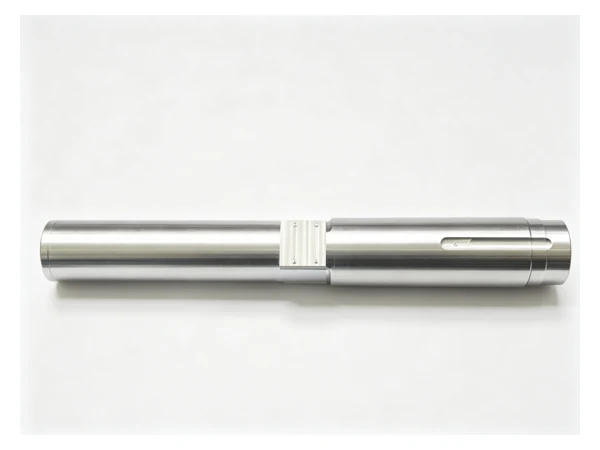
El vástago del pistón es la parte que el cliente puede ver y es la parte que soporta la carga lateral de la máquina que conduce. Generalmente comienza como una barra, se gira hasta obtener un perfil escalonado, tiene una rosca o un ojo en cada extremo, y luego se obtiene una superficie de rodadura que tiene que ser lisa y dura.
La mayoría de las varillas tienen un acabado de cromo duro en la superficie de rodadura. Desde el punto de vista del mecanizado, el punto importante es que el cromo vaya sobre cualquier perfil producido por el torno. Si la superficie torneada tiene un patrón cónico, escalonado o retorcido debajo del cromo, el cromo lo copia. El chapeador no puede arreglar la geometría, y una varilla que va al chapeado con una superficie mal torneada regresa luciendo brillante y funcionando mal.
Donde la varilla pierde rectitud
Una varilla larga tiene el mismo problema de desviación que el cañón y añade uno propio. Cuando se gira una varilla entre los centros, los centros sujetan los extremos y la herramienta aún puede empujar la mitad de la varilla. En una varilla larga, esto se muestra como una suave forma de barril más que como un error visible, y reaparece como una deriva en el cilindro después del montaje. Una luneta sobre una banda torneada o un contrapunto con el centro correctamente asentado es lo que mantiene la varilla firme en toda su longitud.
En las varillas que llevan un ojo, una horquilla o un plano en un extremo, la alineación entre el ojo y el eje es todo el trabajo. El ojo no se puede fresar posteriormente desde una configuración independiente y luego esperar que quede en escuadra con la varilla, porque un pequeño error angular en el ojo se convierte en una gran carga lateral en el sello. Mecanizar el ojo y el eje de la varilla a partir de una referencia vale más que cualquier cantidad de inspección posterior.
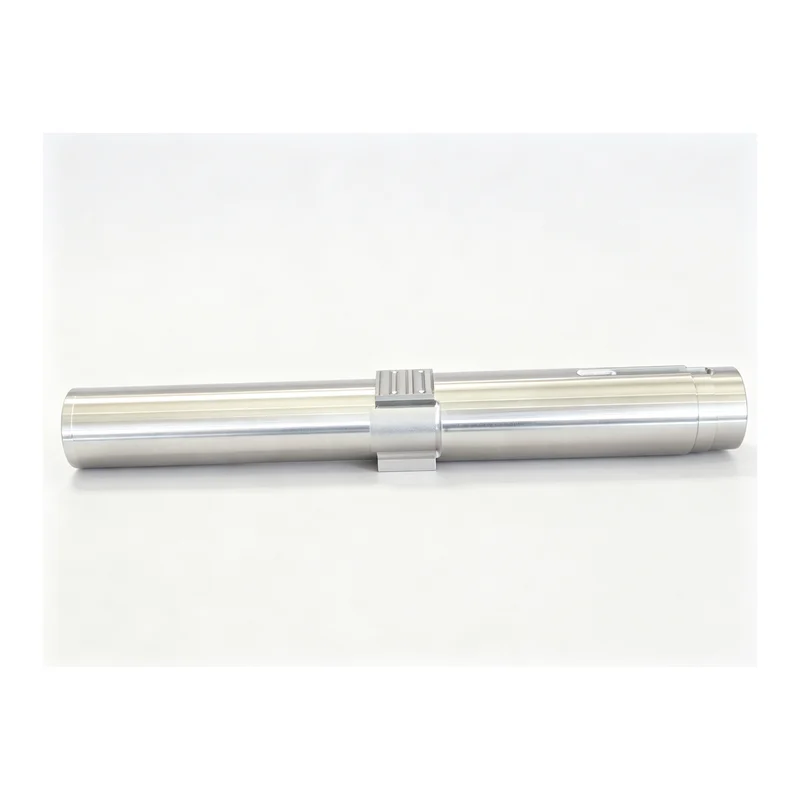
El casquillo y la tapa del extremo: donde se encuentran las roscas y los orificios
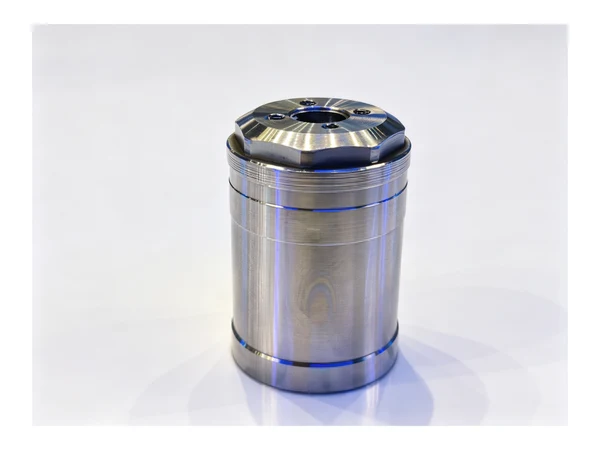
El casquillo es una pieza pequeña que decide si el cilindro tiene fugas, porque sostiene el sello del vástago y se atornilla al cilindro. Dos características deben coincidir: la rosca que se acopla al cañón y el orificio de sellado por el que pasa la varilla. Si la rosca y el orificio no son coaxiales, el casquillo se apretará contra un flanco y el sello se cargará en un lado y el cilindro llorará en ese lado.
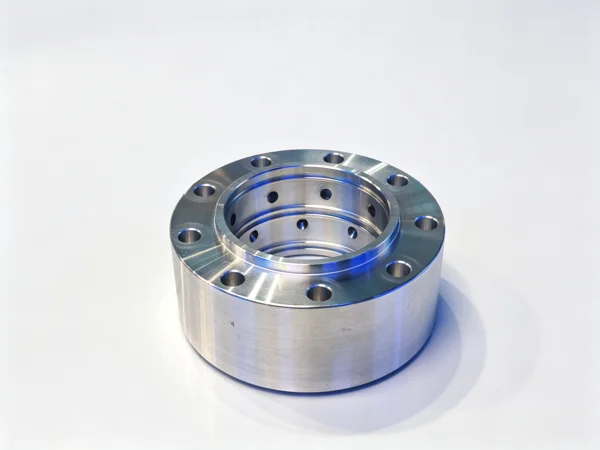
La misma lógica se aplica a la tapa del extremo y a los bloques de montaje. Una tapa que lleva un puerto, una espiga y un patrón de perno tiene que hacer que los tres coincidan con el eje del cañón. Cuando esas características salen de configuraciones separadas, la tapa se atornillará, el puerto se alineará y la espita aún cargará la pared del cañón de manera desigual. Estas superficies de sellado y conexión son de la misma familia que las descritas en nuestra guía para mecanizado de cuerpos de válvulas hidráulicas, y están cubiertas desde el lado del taller en la página válvulas y piezas hidráulicas.
Por qué una máquina torno-fresa cambia este trabajo
Los casquillos y las tapas son trabajos de torneado con características fresadas. Una máquina torno-fresadora sostiene la pieza en el husillo principal, gira la rosca y el orificio del sello en ese eje y luego mecaniza los puertos, las partes planas y los orificios para pernos sin soltarlos. La relación entre las características la produce entonces la máquina y no un dispositivo fijo, y no varía de la primera parte del lote a la última.
En un torno simple, el mismo trabajo se realiza girando en una sola operación y moviendo la pieza a un centro de mecanizado o un taladro para los puertos. Eso funciona, y así es como todavía se fabrican muchos casquillos y tapas, pero sólo cuando el segundo dispositivo reproduce la misma posición angular en todas las piezas. Un dispositivo que está cargado y descargado por completo no se desplazará y el error es invisible en la pieza.
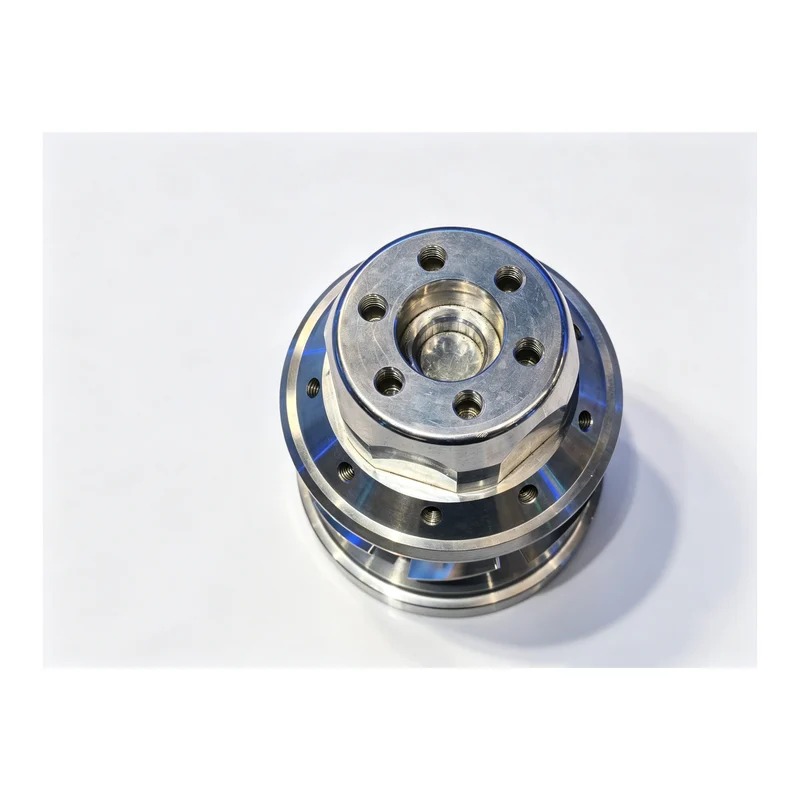
El pistón y las ranuras del sello
El pistón es la parte del cilindro que parece más simple y la que se fabrica con mayor frecuencia de manera casual. Sus ranuras deben ser paralelas entre sí, cuadradas con respecto al eje del orificio y concéntricas con el diámetro de funcionamiento. El sello se asienta en una ranura, y una ranura que no sea cuadrada con el eje apretará el sello por un lado y dejará pasar aceite por el otro.
Los pistones casi siempre son un trabajo de torneado. Las características que importan son las paredes y los fondos de las ranuras, y éstas se producen mediante una herramienta de ranurado que trabaja desde una sola configuración. El ancho de la ranura y la posición de la ranura son lo que le importa al fabricante del sello, y ambos tienen la misma referencia que el diámetro de funcionamiento del pistón.
La elección de la máquina sigue la forma de la pieza
No existe una sola máquina que fabrique bien un cilindro completo. La respuesta correcta es observar cada pieza y preguntar qué máquina tiene la referencia mientras se cortan las características críticas.
Tornos de bancada inclinada para cilindros, vástagos y pistones
Un torno de bancada inclinada CNC cubre la mayor parte del trabajo de torneado en un cilindro. Gira el exterior del cañón, el perfil escalonado del vástago, el pistón y sus ranuras, y la rosca y el orificio de sellado del casquillo. Las máquinas de bancada inclinada retiran las virutas de la zona de corte por gravedad, lo que importa en las virutas largas y fibrosas que produce el acero cilíndrico, y mantienen la pieza en un eje durante toda la operación.
Dimensione el torno a la parte más larga de la familia en lugar de a la parte promedio. Un taller de cilindros que solo se adapta al cañón promedio rechazará los trabajos de carrera larga, y los trabajos de carrera larga son exactamente los que regresan. Para barriles pesados y varillas largas, un torno con luneta y contrapunto es la opción práctica, y modelos como el TCK6050 cubren el rango pequeño y mediano mientras que el torno de bancada inclinada de servicio pesado TCK6350B toma el trabajo largo y pesado.
Giro de fresado cuando la pieza lleva puertos y almohadillas.
Cuando un cilindro, un prensaestopas o una tapa tienen puertos, partes planas o un patrón de pernos, una máquina que gira y fresa en una sola configuración elimina toda la cuestión de la alineación. Una máquina fresadora-torneadora de eje Y es el hogar natural para prensaestopas con puertos cruzados y tapas con almohadillas de montaje, porque las características torneadas y las características fresadas se hacen a partir de la misma declaración de dónde está la pieza.
Centros de mecanizado horizontales para conjuntos soldados y atornillados
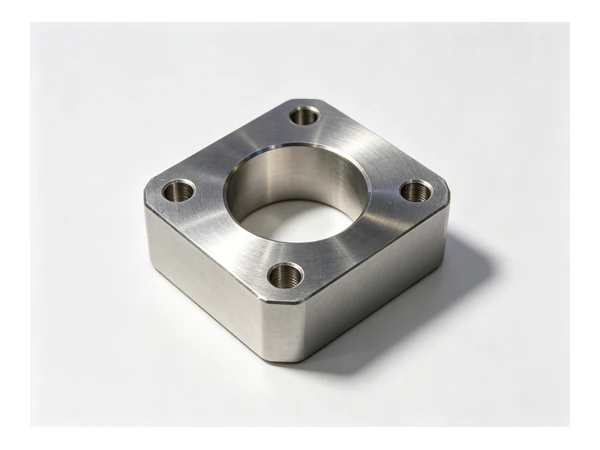
Los cilindros grandes suelen construirse a partir de un cilindro soldado o atornillado con un bloque de montaje, un muñón o un juego de pastillas. Estas piezas tienen forma de caja en lugar de ser redondas y se puede llegar a ellas desde varios lados. Un centro de mecanizado horizontal permite que la pieza se asiente en una cara y se mecanice en varios lados indexando la mesa, de modo que el orificio, las pastillas y el patrón de pernos provengan de un sistema de coordenadas. Para agujeros largos o profundos, una máquina fresadora y taladradora de agujeros profundos es la versión que llega al interior de la pieza en lugar de alrededor de ella.
Si está comparando esas dos familias para un cilindro o una carcasa mecanizada, el mismo razonamiento se expone con más detalle en nuestra guía sobre elegir un centro de mecanizado para piezas de cajas y carcasas, y en la comparación de un torno CNC contra una máquina de torno-fresa.
Materiales y notas de corte
Los barriles generalmente están hechos de un tubo de acero estirado en frío o de una barra hueca, en un grado de carbono simple o de baja aleación que se mecaniza limpiamente. El tubo llega con un orificio bruto o pulido, y la elección entre los dos decide cuánto taladro tiene que hacer el taller. Un tubo pulido se compra por su diámetro interior y su rectitud; Se compra un tubo en bruto por su precio y se termina internamente.
Las varillas están hechas de acero con contenido medio de carbono o de aleación, a menudo endurecidos por completo o por inducción antes de terminar la superficie de rodadura. El acero endurecido es implacable en un torno, porque el filo está cargado sobre una superficie que quiere empujarlo. Se trata de una decisión sobre las herramientas y el enfoque más que una decisión sobre la máquina y, por lo general, significa profundidades de corte más pequeñas y una configuración rígida en lugar de un husillo más grande.
Las tapas, casquillos y bloques de montaje suelen ser piezas fundidas o forjadas. El hierro fundido se mecaniza bien, se rompe una viruta y tiene un acabado fino, y el único costo real es el mantenimiento. Las tapas de acero provocan cortes interrumpidos y un material más resistente, lo que normalmente depende del grado de la herramienta más que de la elección de la máquina. Las tapas de aluminio aparecen en maquinaria más liviana y son el problema opuesto: suaves, pegajosas y propensas a astillarse al filo si la herramienta roza en lugar de cortar.
Disciplina sobre accesorios y configuración
En el trabajo con cilindros, el dispositivo decidía el resultado mucho antes que la máquina. Algunos hábitos separan a los talleres cuyos cilindros retienen de los talleres cuyos cilindros regresan.
- Trabajar a partir de un dato terminado en cada operación. Si la primera parte se coloca a partir del orificio terminado, la última parte también debería serlo, y todos en el turno deberían saber qué superficie es.
- Gire temprano una banda de soporte para el descanso estable y manténgala limpia. La luneta es tan buena como la superficie sobre la que se desplaza.
- Deje suficiente material para que los cortes de acabado eliminen lo que sea que haya hecho la sujeción. En los barriles de paredes delgadas y en las tapas de aluminio, la pieza vuelve a su lugar después de soltarla y el último corte se realizó con una forma que ya no existe.
- Corte la rosca y el orificio correspondiente de la misma configuración. Este es el único hábito que elimina la mayoría de las fugas de las glándulas.
- Registre la configuración de la familia de piezas. El siguiente pedido suele ser el mismo cilindro con una carrera diferente, y la configuración es la parte costosa del trabajo.
Lo que realmente mide el cliente
Cuando se rechaza un cilindro, rara vez se rechaza en las dimensiones que verificó el taller. El cliente lo monta, lo hace funcionar y observa si la varilla se desplaza, si la junta llora y si el casquillo se afloja. Esos son resultados a nivel de ensamblaje y se producen por las relaciones entre piezas más que por una única dimensión.
La conclusión práctica para un taller de mecanizado es tratar el cilindro como una familia y controlar las relaciones en su interior. Mantenga el orificio y la rosca final en una referencia. Mantenga el eje de la varilla y el ojo en una referencia. Mantenga la rosca del casquillo y el orificio del sello en una referencia. Mantenga la espiga de la tapa, el puerto y el patrón de pernos en una referencia. Haga eso y el cilindro se ensamblará y se mantendrá sin que el taller tenga que inspeccionar para solucionar el problema.
Preguntas frecuentes
¿Se pueden mecanizar el orificio del cañón y la rosca del extremo en una sola máquina?
En cañón corto o mediano, sí. Un torno con una barra de mandrinar puede tomar el orificio y las características finales de una sola configuración, que es la disposición más limpia. En un cañón largo, el orificio generalmente se termina mediante bruñido o biselado como una operación separada, y luego las características finales se giran desde el orificio terminado como referencia para que los dos aún concuerden.
¿Cómo se mantiene recto un cañón largo?
Apoyándolo. Un apoyo firme sobre una banda de soporte torneada y un contrapunto correctamente asentado contribuyen más a la rectitud que cualquier cambio en los datos de corte. Casi lo mismo importa el desbaste en una secuencia equilibrada, de modo que el tubo no se corte solo por un lado.
¿Se pule el orificio o se pule con rodillo?
El bruñido con rodillo, generalmente combinado con el raspado, es adecuado para barriles de paredes gruesas donde el tubo mantiene su forma y el taller desea un orificio rápido, duro y liso. El bruñido es adecuado para barriles y orificios de paredes delgadas que necesitan corregir la geometría después de la soldadura, porque elimina el material lentamente y bajo control.
¿Se pueden girar la varilla y su ojo en una sola configuración?
Sí, y debería serlo. Mecanizar el ojo desde la misma referencia que el eje de la varilla mantiene el ojo en escuadra con el eje, que es lo que protege el sello de la carga lateral. Al girar primero la varilla y fresar el ojo desde una configuración separada es donde generalmente se pierde la alineación.
¿De qué material debería estar hecho el cañón?
La respuesta normal es el tubo de acero estirado en frío en carbono simple o de baja aleación, que se compra como tubo bruto o como tubo acabado y pulido. La decisión no se trata tanto de la calidad como de si el taller quiere perforar el tubo internamente o comprar el orificio terminado y mecanizado a su alrededor.
¿Trabajando a través de una familia de cilindros?
Si cotiza un cilindro, un prensaestopas o un juego de tapas y desea saber qué máquina mantiene las relaciones entre toda la familia, envíe el plano o una foto de las piezas con el material y la cantidad. Volveremos con una ruta de proceso y una recomendación de máquina adaptada a las piezas que realmente utiliza.
Contacto Handemo CNC | Correo electrónico: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
También puede cargar su dibujo y obtener un plan de mecanizado y una cotización de nuestro equipo de proceso.