Mecanizado de válvulas hidráulicas: una guía práctica
El mecanizado de válvulas hidráulicas es un trabajo implacable. El cuerpo de una válvula hidráulica es la única parte que decide si un sistema hidráulico funciona silenciosamente o tiene fugas en servicio. Es un bloque que dirige el aceite presurizado entre los puertos y todas sus funciones existen para mover el fluido de un lugar a otro en el ángulo correcto. El mecanizado no es tan difícil como lo es un perfil aerodinámico de cinco ejes. Es difícil porque las tolerancias son acumulativas: un puerto que es correcto por sí solo puede estar equivocado si se lo compara con el paso que debe cumplir.
Esta guía cubre lo que debe contener un cuerpo de válvula, los materiales con los que suele estar fabricado, cómo se planifican las configuraciones, qué implican realmente las operaciones del puerto y la cara de sellado, y las máquinas que se adaptan al trabajo. Está escrito para personas que ya mecanizan piezas hidráulicas y para compradores que comparan talleres.
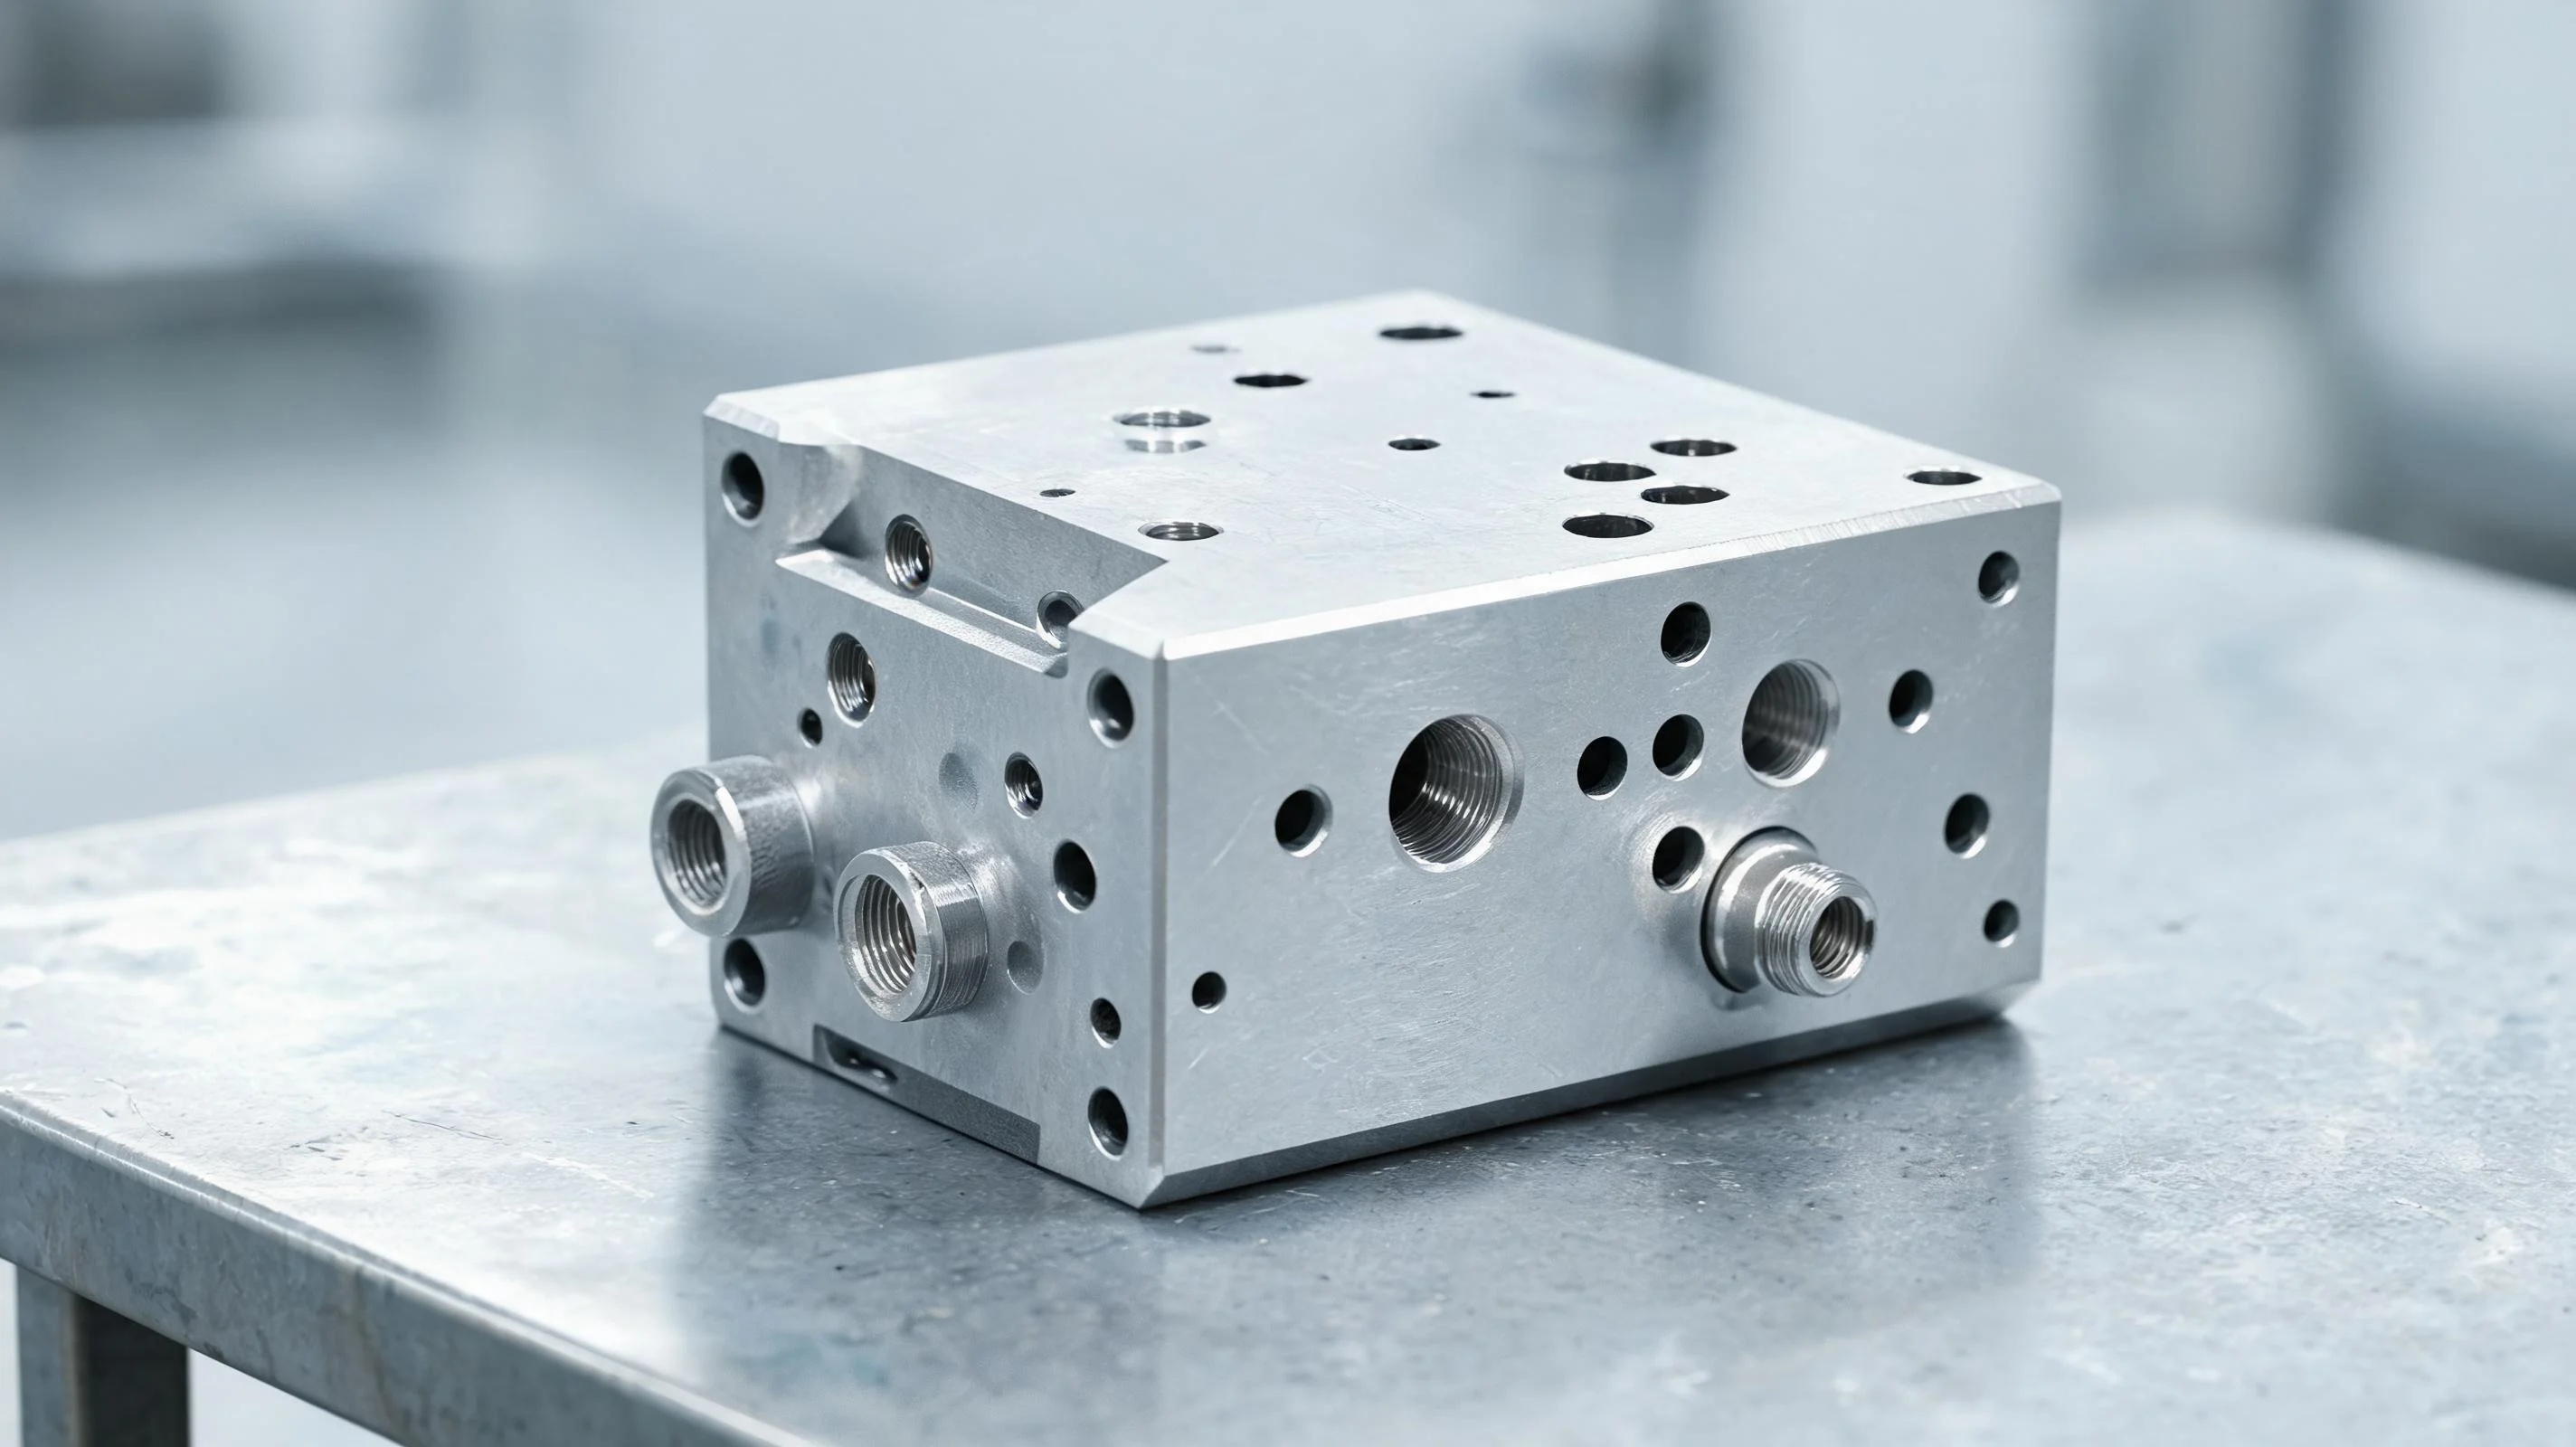
Qué cuenta como cuerpo de válvula
El nombre cubre una gama más amplia de piezas de lo que la mayoría de la gente espera y el plan de mecanizado cambia según el tipo.
- Un bloque de dos puertos es la forma más simple: una entrada, una salida, un orificio para carrete entre ellos. A menudo es la primera pieza hidráulica que asume un taller.
- Un cuerpo de válvula seccional o de carrete lleva un orificio largo con tolerancias estrechas y un conjunto de puertos radiales que lo alimentan. El agujero es la parte que importa.
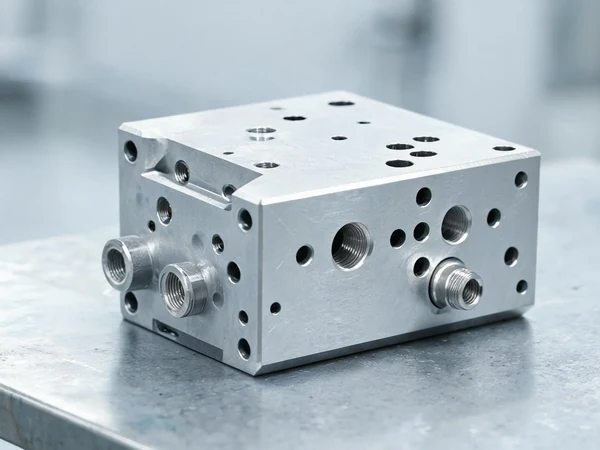
- Un colector dirige muchos pasajes a través de un bloque. Puede que no haya ninguna parte móvil en su interior; Todo su trabajo es conectar los puertos correctamente.
- Un cartucho o cuerpo lógico está mecanizado para aceptar un cartucho atornillado, por lo que las dimensiones de la cavidad y la superficie de sellado son características críticas.
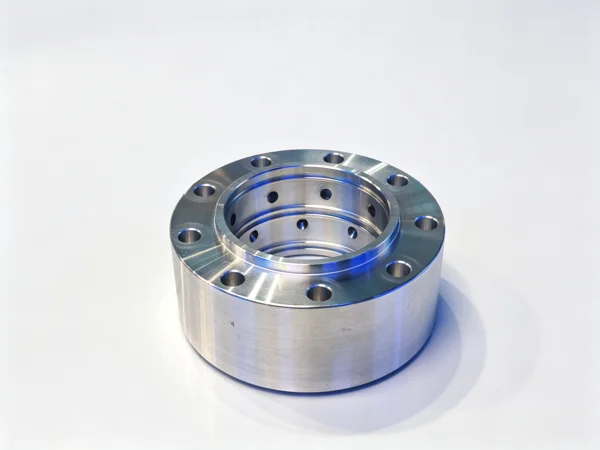
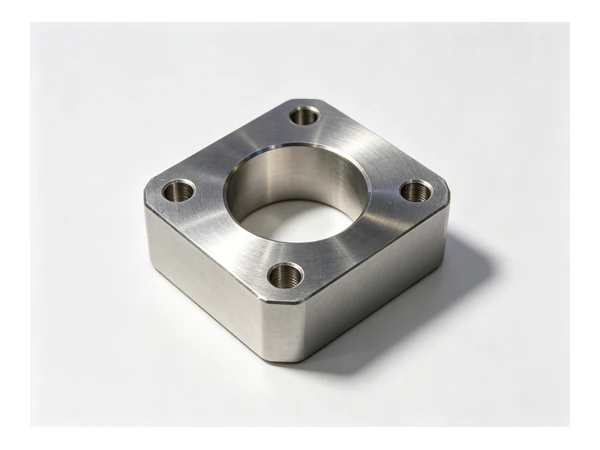
- Un bloque de válvulas con una cara mecanizada es un cuerpo que se atornilla contra otra pieza, por lo que la cara de contacto, el patrón de pernos y la ranura de la junta tórica deben aterrizar juntos.
Cualquiera que sea el tipo, el mecanizado del cuerpo de la válvula se reduce a las mismas tres características: dónde están los puertos, qué tan bien sellan las caras de sellado y qué tan limpios están los conductos internos. Una tienda que acierte con esos tres puede adoptar cualquiera de las formas anteriores; un taller que trata el bloque como un trabajo de fresado general no lo hará.
Lo que debe contener el mecanizado
Los cuerpos de válvulas rara vez se someten a tolerancias estrictas en todas partes. Las tolerancias se concentran en unos pocos lugares y el resto de la pieza es normal.
La posición de babor es la primera. Un puerto tiene que encontrar su paso en el lugar correcto y en el ángulo correcto para que el flujo sea suave y el espesor de la pared a su alrededor se mantenga sólido. Cuando varios puertos alimentan un orificio, el espacio entre ellos establece la sincronización de la válvula, y ese espacio es lo que verifica el operador.
Las caras de sellado son las segundas. Una cara mecanizada que se atornilla contra otra pieza debe ser lo suficientemente plana y limpia para que funcione su sello. Un arañazo, una rebaba en el borde de un puerto o un acabado demasiado burdo se filtrarán bajo presión aunque las dimensiones sean correctas. En un colector, la cara del empernado también puede ser la cara que lleva las ranuras de la junta tórica, por lo que el mecanizado del colector hidráulico generalmente termina la ranura y la cara de acoplamiento en la misma configuración.
El agujero es el tercero, donde hay uno. El orificio del carrete tiene que ser redondo, recto y uniforme, porque el carrete debe deslizarse en él con un espacio fino y sin trabarse. Aquí es donde el cuerpo de válvula se convierte en una pieza de precisión.
Materiales
La mayoría de los cuerpos de válvulas están cubiertos de aluminio fundido y hierro dúctil. Las piezas fundidas de aluminio se mecanizan fácilmente y mantienen la pieza liviana, pero son menos rígidas, por lo que se debe controlar la presión de sujeción o el orificio se deformará. El hierro dúctil se utiliza donde el cuerpo tiene que soportar una mayor presión; Se mecaniza bien, pero la piel del molde es abrasiva y el primer corte desgasta las herramientas.
Los cuerpos de acero aparecen en equipos móviles y de alta presión, y son los materiales comunes más difíciles de mecanizar porque los pasajes son profundos y el material se endurece. El latón y el bronce se utilizan en piezas hidráulicas marinas y más pequeñas, donde el material proporciona un buen comportamiento de sellado, pero se irrita si la herramienta frota en lugar de cortar.
Por qué las configuraciones deciden el trabajo
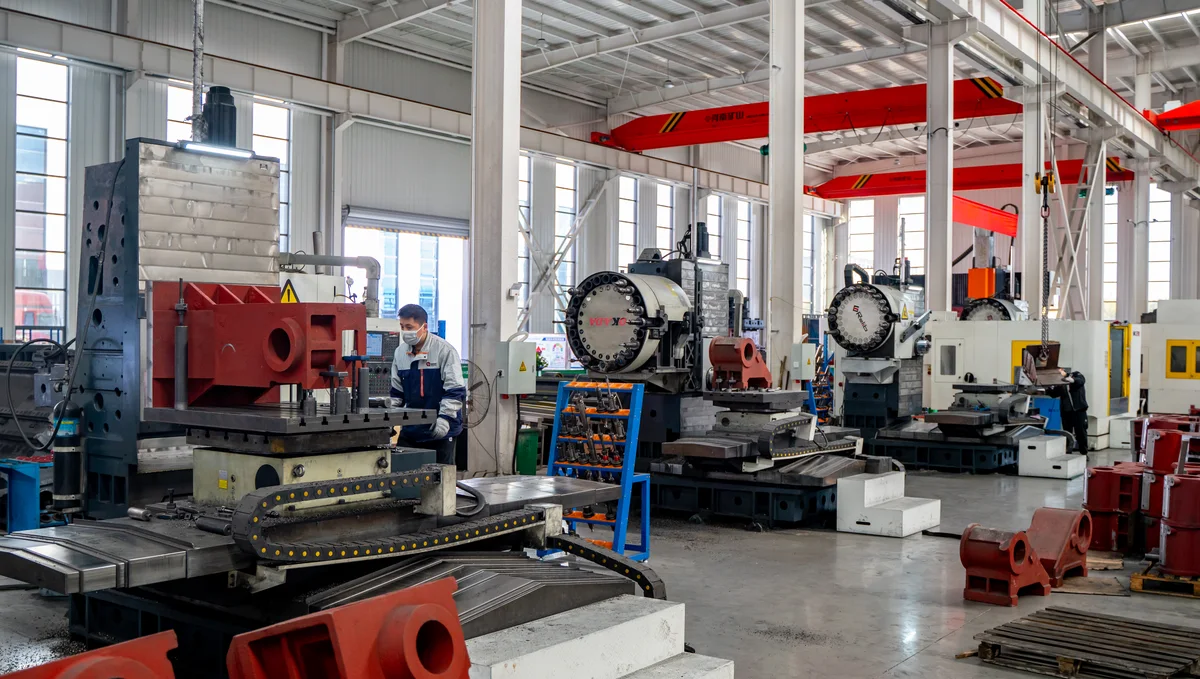
Un cuerpo de válvula tiene características en varias caras. Los puertos entran desde los lados, un orificio de carrete recorre toda la longitud, una cara de montaje se encuentra en un lado y los puertos roscados en el otro. Lograr que todo eso esté de acuerdo es una cuestión de datos, no de velocidad de corte.
La regla que mantiene un lote repetible es elegir la cara mecanizada que tenga las características más importantes como referencia, mecanizar todas las demás características a partir de ella y nunca restablecer la referencia a partir de una superficie de fundición en bruto. Una piel de yeso se mueve de una parte a otra; una cara mecanizada no. Cuando es necesario voltear la pieza, la segunda configuración se ubica contra una característica mecanizada de la primera, por lo que las dos configuraciones están unidas en lugar de estar solas.
Aquí también se elige entre una máquina vertical y una horizontal. Un cuerpo de válvula trabajado desde arriba necesita una configuración por cara. Un cuerpo de válvula con puertos en cuatro lados se presenta al husillo desde varias direcciones en una máquina horizontal con una mesa giratoria, y la pieza no se vuelve a sujetar entre ellas.
Mecanizado de los puertos
Los puertos son la operación que la gente recuerda, porque es donde los cuerpos de las válvulas fallan. Se perfora un puerto pasante y luego generalmente se escaria o perfora al tamaño adecuado, porque un orificio perforado rara vez es lo suficientemente redondo o recto para un puerto que tiene que sellar o llevar un carrete. Se perfora, achaflana y rosca un puerto roscado, y el chaflán debe estar allí para que se asiente el conector.
Un puerto en ángulo es el incómodo. Llega a la pared en ángulo, por lo que la herramienta comienza en una superficie inclinada y tiende a caminar antes de morder. Detectar la posición primero, o fresar un pequeño plano donde comienza el taladro, mantiene el puerto donde fue dibujado. En hierro dúctil y acero, el taladro también debe mantenerse afilado, porque un taladro sin filo empuja el material en lugar de cortarlo y el agujero se desplaza.
Los puertos radiales que alimentan un orificio central necesitan cuidado en ambas direcciones: deben perforarse para encontrarse con el orificio sin atravesar la pared del fondo, y la intersección en sí debe desbarbarse sin cambiar el orificio con el que se encuentra.
Terminando las caras de sellado
Las superficies de sellado se terminan al final, después de que la pieza se haya asentado. Generalmente se fresan en una sola pasada sobre toda la cara en lugar de en pasadas superpuestas, porque un corte de cara en dos pasadas puede dejar un paso que ningún sello tolerará. La plaquita tiene que ser afilada y el avance consistente, de modo que la superficie tenga una textura uniforme en lugar de una serie de marcas que varían a lo largo de la cara.
Una ranura para junta tórica o un orificio avellanado se termina en la misma configuración que la cara en la que se asienta, por lo que la ranura y la cara están relacionadas entre sí. Una ranura cortada en una segunda configuración es una ranura que se puede desplazar de la cara contra la que sella, y la fuga que sigue es difícil de encontrar y fácil de evitar.
Por qué el control de chips es más importante aquí que en casi cualquier otro lugar
Un cuerpo hidráulico está lleno de conductos internos a los que ningún ojo ni ningún cepillo llegan fácilmente. Un chip que queda en un conducto llegará a una válvula, una bomba o un cilindro, y el fallo que provoque se achacará a otra cosa. Por lo tanto, el control de virutas en los cuerpos de válvulas no es una cuestión de limpieza; es un requisito funcional.
Los puntos prácticos son sencillos. Corte los puertos en un orden que empuje las virutas fuera de la pieza en lugar de hacia un pasaje ciego. Rompe la viruta deliberadamente, con el avance adecuado y con refrigerante destinado a enjuagar el agujero a medida que se perfora. Soplar y lavar la pieza después de la última operación, e inspeccionar los pasos con una luz antes de que la pieza salga de la máquina, porque después de que sale nadie puede.
Mecanizado de cuerpos de válvulas grandes
El mecanizado de cuerpos de válvulas grandes es un problema diferente al de los bloques pequeños con los que comienzan la mayoría de los talleres y falla de diferentes maneras. Una vez que un cuerpo pasa aproximadamente 400 mm en su lado más largo, tres cosas cambian: la pieza se vuelve lo suficientemente pesada como para que el manejo y la sujeción afecten la geometría, las secciones de pared suelen ser más gruesas, por lo que la eliminación de material es mucho mayor y las longitudes de los orificios crecen hasta el punto en que la deflexión de la herramienta comienza a mostrarse en el resultado.
La primera consecuencia es el diseño de los accesorios. Una carrocería grande no se puede sujetar por los cuatro lados sin que las abrazaderas luchen contra las superficies que deben mecanizarse. La respuesta habitual es una lápida o un dispositivo dedicado que se ubica en dos puntos de referencia mecanizados y se sujeta en el tercero, dejando las caras de trabajo despejadas. En una máquina horizontal, el accesorio es también el que transporta la pieza entre palets, por lo que su rigidez y repetibilidad marcan la base de todo el proceso.
El segundo es la eliminación de existencias. Una pieza fundida grande puede tener varios milímetros de margen por cara, y tomar eso en una sola pasada carga el husillo y empuja la pieza lejos de la herramienta. El desbaste en profundidades escalonadas, con un paso constante, mantiene la fuerza de corte predecible y deja suficiente material para una pasada de acabado limpia. En cuerpos grandes, el margen de acabado suele decidirse antes del primer corte, no después de realizar el desbaste.
El tercero es la longitud del orificio. El diámetro interior de un carrete que recorre 600 mm o más a través de un cuerpo mostrará conicidad y deriva si la barra perforadora no está soportada en toda la profundidad. La perforación lineal desde ambos extremos, o la perforación con una barra dimensionada para la profundidad en lugar del diámetro, mantiene la perforación recta. Verificar el orificio en tres puntos a lo largo de su longitud, no solo en los extremos, es la forma de encontrar la deriva antes de terminar la pieza.
Los cuerpos grandes también son donde más paga el acceso multifacético. Si un cuerpo necesita puertos en cuatro lados más una cara de montaje, el recuento de configuración en una máquina vertical se convierte en cuatro o cinco operaciones, cada una con su propio error de referencia. En un centro de mecanizado horizontal con mesa giratoria, la misma pieza es una configuración y los errores que se habrían acumulado entre operaciones nunca ingresan a la pieza.
Para el dimensionamiento, un cuerpo en la clase de 500 a 800 mm con una profundidad de perforación moderada generalmente se ubica en el rango HMC800-DT; Los cuerpos más grandes y pesados se mueven hacia el HMC1000. Cuando el cuerpo es largo y el orificio es profundo, una taladradora y fresadora de orificios profundos puede adaptarse mejor que una HMC estándar.
Las máquinas que se adaptan a los cuerpos de válvulas
La máquina adecuada para el mecanizado de cuerpos de válvulas hidráulicas depende de cuántas caras soportan trabajo y cuántas piezas se desean.
Un centro de mecanizado horizontal es el ajuste natural para un cuerpo de válvula con puertos en varios lados y un lote para ejecutar. La pieza se coloca una vez sobre una lápida o una paleta, y la mesa giratoria la indexa para presentar cada cara al husillo, de modo que los puertos y los orificios se cortan sin volver a sujetarlos. Los centros de mecanizado horizontales 630 DT cubren esta clase de pieza. El cambio de paleta mantiene el husillo cortando mientras se carga la siguiente pieza, lo que hace que un lote sea económico.
Un centro de mecanizado vertical se adapta a cuerpos más simples, o a un taller que ya trabaje de esa manera. Una cara por configuración es el costo, pero VMC1160 puede resistir en cuerpos de válvulas donde la geometría no justifica una lápida.
Donde el cuerpo es esencialmente redondo (una válvula con un orificio de carrete torneado y extremos roscados), un torno CNC hace el torneado y una máquina de torneado y fresado hace los puertos cruzados sin una segunda configuración.
Si desea que el proceso esté escrito para una pieza específica, la pieza complementaria CNC Mecanizado de cuerpos de válvulas hidráulicas: procesos y máquinas lo recorre desde el taller, y CNC Mecanizado de cilindros hidráulicos cubre la otra mitad de un circuito hidráulico.
Preguntas frecuentes
¿Qué es el mecanizado de válvulas hidráulicas?
Es el mecanizado de los cuerpos, bloques y colectores lo que encamina el fluido en un sistema hidráulico. El mecanizado del cuerpo de la válvula y el mecanizado del colector son las dos formas que adopta con mayor frecuencia. El trabajo consiste principalmente en perforar y perforar puertos, fresar caras de sellado y cortar orificios para carretes y ranuras para juntas tóricas, siendo las posiciones de los puertos y las caras de sellado las características que deciden si la pieza funciona.
¿Cuál es la diferencia entre un cuerpo de válvula y un colector?
Un cuerpo de válvula contiene la parte móvil que controla el flujo o está mecanizado para aceptar una. Un colector suele ser sólido por dentro, excepto por sus conductos, y su trabajo es dirigir el fluido de una conexión a otra. Ambos se mecanizan de la misma manera y muchos talleres usan las palabras de manera vaga para el mismo bloque.
¿Qué máquina es mejor para mecanizar cuerpos de válvulas grandes?
Un centro de mecanizado horizontal con mesa giratoria y cambiador de palets, porque un cuerpo grande tiene puertos en varias caras y no se debe volver a sujetar la pieza entre ellas. La gama HMC cubre estos tamaños. Un cuerpo que debe reajustarse varias veces en una máquina vertical perderá tiempo y precisión.
¿Cómo se mantienen los puertos en la posición correcta?
Estableciendo el punto de referencia en una cara mecanizada y cortando cada puerto de ella, en lugar de hacerlo desde una superficie de fundición. Detectar cada puerto en ángulo antes de perforar y mantener los taladros afilados evita que la herramienta se salga de su posición en una superficie inclinada o interrumpida.
¿Por qué los cuerpos de válvula mecanizados tienen fugas en las caras de sellado?
Generalmente, porque la superficie del sello no era lo suficientemente buena o no era lo suficientemente plana, a menudo después de haber sido cortada en más de una pasada, o porque quedó una rebaba en el borde de un puerto. Cortar la cara en una sola pasada limpia y terminar la ranura en la misma configuración que la cara elimina la mayor parte de la causa.
¿Cómo se mantienen las virutas fuera de los conductos internos?
Cortando en un orden que expulsa las virutas, rompiendo las virutas deliberadamente con el avance, lavando cada orificio con refrigerante a medida que se corta e inspeccionando los pasajes con una luz antes de que la pieza salga de la máquina. Un cuerpo hidráulico que se envía con un chip en su interior fallará en algún otro lugar del sistema.
Hable con nosotros sobre sus cuerpos de válvulas
Si mecaniza cuerpos de válvulas, colectores u otros bloques hidráulicos, envíenos los planos y el tamaño del lote. Le sugeriremos si una máquina horizontal, una máquina vertical o un torno se adaptan a la pieza y qué modelo de la gama. Contacto Handemo CNC | Correo electrónico: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Si su trabajo cubre el mecanizado hidráulico de manera más amplia (cilindros, bombas y colectores junto con cuerpos de válvulas), se aplica la misma lógica de configuración. Lectura relacionada: CNC Máquinas para válvulas y piezas hidráulicas establece las máquinas que construimos para este trabajo, y Estudio de caso: Bloques de colectores hidráulicos muestra un colector mecanizado en una sola configuración.