CNC Mecanizado de carcasas de bombas: proceso y máquinas
La carcasa de una bomba parece una simple pieza de fundición hasta que sostienes el dibujo al lado. Dos cavidades para engranajes que deben permanecer paralelas, un par de orificios de eje que soportan los cojinetes, una cara de placa de válvula que debe sellar bajo presión y galerías de aceite perforadas en ángulo a través del cuerpo: cada una de esas características decide si la bomba tiene fugas, chirridos o falla antes de tiempo. Mecanice bien la carcasa y la bomba permanecerá silenciosa durante años; Si se pierde la alineación del orificio, ningún cuidado en el montaje lo salvará. Este artículo explica cómo Handemo CNC mecaniza carcasas de bombas: los materiales de fundición que vemos con más frecuencia, los centros de mecanizado que recomendamos y la secuencia de proceso que sigue nuestro taller para cuerpos de bombas de engranajes, paletas y pistones.
La pieza: tipos y materiales de carcasas de bombas
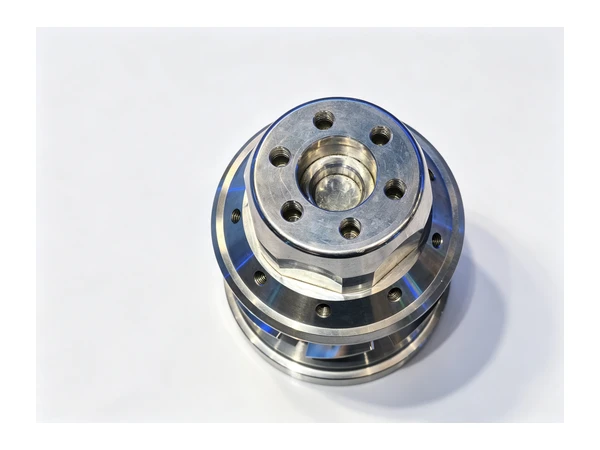
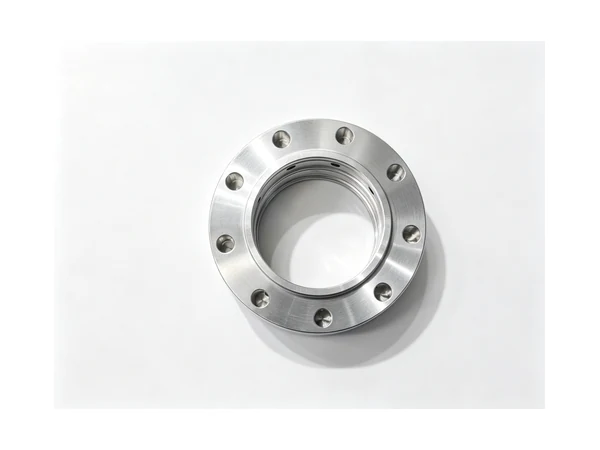
La carcasa de una bomba es el cuerpo estructural que transporta los elementos de bombeo (juegos de engranajes, cartuchos de paletas o conjuntos de pistones) y convierte el movimiento giratorio del eje en flujo de fluido. Tiene que ubicar las piezas móviles en relación precisa entre sí, contener la presión de trabajo sin fugas y proporcionar los puertos y conductos que mueven el aceite a través del circuito. Las características mecanizadas que importan son las cámaras de engranajes o pistones, los orificios de los cojinetes en cada extremo del eje, la cara que sella contra la cubierta o la placa de la válvula y las patas de montaje que atornillan la bomba a su motor primario.
Las carcasas de las bombas de engranajes suelen ser piezas de fundición gris como la HT250, elegidas por su amortiguación, su estabilidad en la zona del orificio y su bajo coste en volumen. Los cuerpos de las bombas de paletas y pistones suelen ser de aluminio: A380 o piezas fundidas similares cuando la carcasa tiene una forma compleja con puertos integrales, o aluminio fundido en arena para marcos más grandes. Las bombas de alta presión y de servicio pesado se mueven hacia el hierro o el acero dúctil, donde la carcasa debe mantener su geometría bajo ciclos de presión repetidos. El material cambia la estrategia de corte más de lo que la gente espera: el hierro necesita cortes estables y consistentes con herramientas rígidas, mientras que las piezas fundidas de aluminio necesitan una geometría afilada y un control cuidadoso de la piel fundida, que es dura y abrasiva a pesar de que el metal base es blando.
Máquinas recomendadas para carcasas de bombas
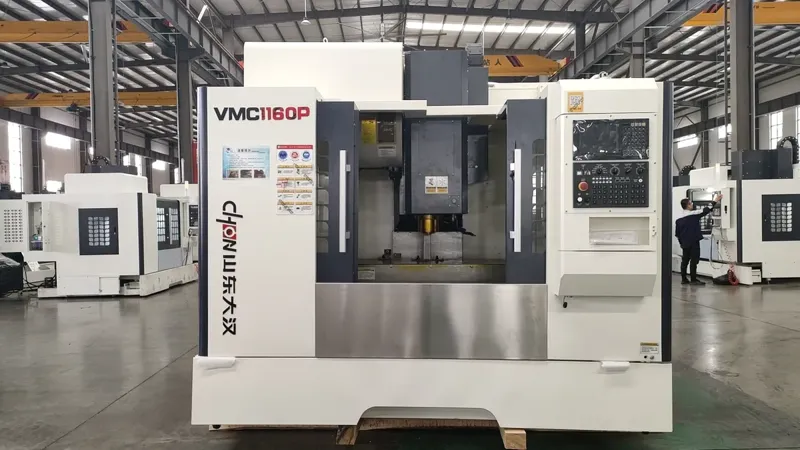
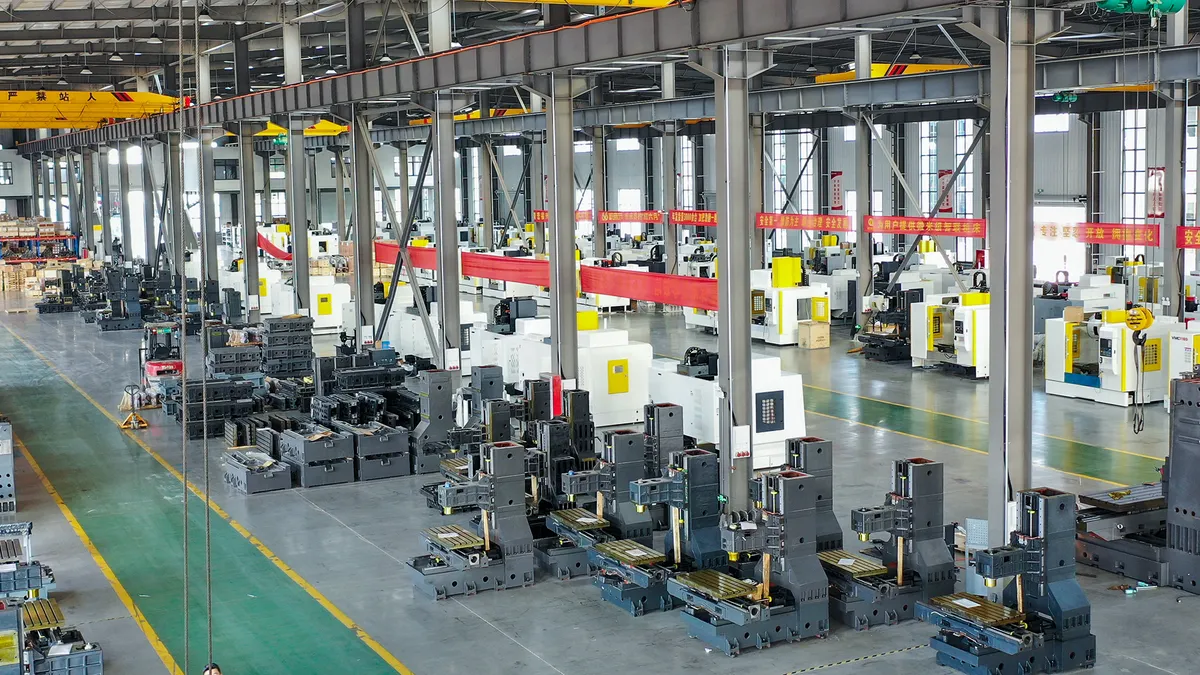
Para prototipos y trabajos de cuerpos de bombas de lotes pequeños, nuestra recomendación estándar es un centro de mecanizado vertical VMC1160. Se puede acceder a las cavidades de engranajes, los orificios de los cojinetes, la cara de la válvula y las patas de montaje desde la parte superior en una o dos configuraciones, lo que mantiene bajo control las relaciones entre el orificio y la cara. El área de trabajo VMC1160 cubre la mayoría de las carcasas de bombas de engranajes y bombas de paletas hasta tamaños de bastidor medianos, y la máquina maneja tanto el desbaste de hierro fundido como el acabado de aluminio sin un cambio de estrategia.
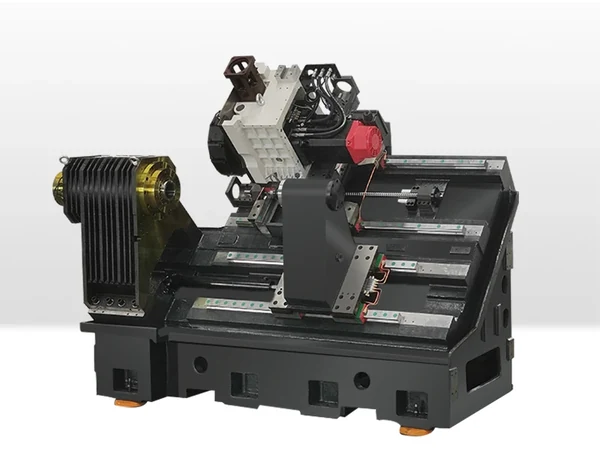
Una vez que la carcasa necesita trabajo en varios lados (el eje perfora en ambos extremos, la cara de la cubierta y luego las caras del puerto), un centro de mecanizado horizontal HMC630-DT se amortiza rápidamente. Su mesa giratoria acerca cada cara al husillo con una sola sujeción, de modo que la alineación del orificio del eje a través de la carcasa se mecaniza sin necesidad de volver a fijarla. La bomba de pistón grande y las carcasas de alta resistencia se adaptan al centro de mecanizado vertical de alta resistencia VMC1370, que transporta mesas más grandes y realiza cortes más profundos en hierro dúctil. Explore la gama completa de centros de mecanizado verticales y cada modelo sigue la misma regla: cortar los orificios y las caras con las que se relacionan en una sola sujeción, o planificar el accesorio para que la pieza no pueda moverse entre ellos.
Mecanizado de la carcasa de la bomba: puntos del proceso
Primero los datos, luego las piezas fundidas.
Las piezas fundidas de las bombas de hierro y aluminio llegan con superficies fundidas, ángulos de salida y líneas de separación que no tienen nada que ver con la pieza mecanizada. La primera operación establece puntos de referencia mecanizados (generalmente la cara de montaje principal y dos orificios o almohadillas de ubicación) y cada operación posterior hace referencia a esos puntos de referencia. Los talleres que se saltan esta búsqueda de pasos presentan desalineaciones de un lote a otro, porque cada pieza fundida se ubica de manera ligeramente diferente fuera de la superficie en bruto.
Cajas de engranajes y orificios de rodamientos como un solo sistema
Las dos cavidades de engranajes en la carcasa de una bomba de engranajes y los orificios de los cojinetes en ambos extremos del eje deben permanecer concéntricos y paralelos entre sí. Mecanizamos las cavidades con una secuencia de mandrinado rígida y los orificios de los rodamientos con herramientas cortas y rígidas, y terminamos los diámetros relacionados en la misma configuración siempre que la geometría de la máquina lo permita. En el HMC, la mesa giratoria nos permite perforar desde un extremo, indexar y perforar desde el otro extremo, de modo que la máquina mantenga la alineación del orificio del eje en lugar de una nueva fijación manual.
Galerías de petróleo, pozos transversales y frentes de puerto.
Los cuerpos de las bombas están llenos de galerías de aceite en ángulo y orificios transversales que penetran en las cavidades o los orificios. Estas características necesitan un taladro puntual antes de taladrar, ciclos de paso controlados cuando el orificio es profundo y una rotura cuidadosa del borde donde el orificio se rompe en un orificio mecanizado; una rebaba aquí es un contaminante que rayará el juego de engranajes en la primera pasada. Las caras de los puertos generalmente se mecanizan planas y se terminan con una pasada ligera para que el conector se asiente sin dejar un camino de fuga.
Caras de sellado y patrones de sujetadores.
La cara de la cubierta y la cara de la placa de la válvula llevan el sello de presión, por lo que se mecanizan en la misma configuración que las características a las que se relacionan y luego se terminan con cortes ligeros para mantener la superficie estable. Los patrones de sujetadores alrededor del perímetro se perforan y roscan a partir del mismo punto de referencia; Primero usamos un taladro puntual para que el taladro macho no camine sobre la superficie moldeada o curva. Cuando un orificio roscado penetra en una galería, la pieza recibe una pasada de limpieza antes de salir de la máquina.
Control de viruta dentro de cuerpos cerrados.
Los bolsillos ciegos, los puertos en ángulo y los orificios que se cruzan atrapan virutas, y una viruta que queda dentro del cuerpo de una bomba es una falla de garantía que espera a un cliente. El refrigerante que pasa por el husillo limpia las galerías profundas y cada carcasa recibe un paso de lavado e inspección antes del montaje. En el HMC, las virutas caen de la pieza en lugar de acumularse en los bolsillos, una razón más por la que los talleres de bombas de gran volumen utilizan máquinas horizontales.
Calidad y consistencia
Los compradores de bombas rechazan carcasas por orificios de eje que no están alineados, cavidades de engranajes que no están paralelas, caras de sellado que tienen fugas y roscas de puerto que fallan en el ensamblaje. Esas fallas se remontan a mover la pieza entre operaciones, largos voladizos de la herramienta o sujetar una pieza fundida sin soportar el área del orificio. Nuestro enfoque es un dispositivo que ubica puntos de referencia mecanizados, una secuencia que mantiene las características relacionadas en una sola sujeción y una carcasa de prueba antes de ejecutar el lote. Cuando la primera carcasa y la milésima pasan por el mismo accesorio y el mismo programa, el cliente obtiene la consistencia que necesita para construir bombas.
Preguntas frecuentes
¿Qué máquina CNC es mejor para carcasas de bombas?
Para trabajos de prototipos y lotes pequeños, un centro de mecanizado vertical como el Handemo VMC1160 mecaniza las cavidades de engranajes, los orificios de los cojinetes y las caras de sellado en una sola configuración. Las carcasas que necesitan mecanizado en varias caras son adecuadas para el centro de mecanizado horizontal HMC630-DT, cuya mesa giratoria mantiene la alineación del orificio del eje a través del cuerpo. La bomba de pistón grande y las carcasas de alta resistencia se ajustan al modelo de alta resistencia VMC1370.
¿Mecanizan carcasas de bombas de hierro fundido y de aluminio?
Sí. Las carcasas de hierro gris se mecanizan con configuraciones rígidas y estables y cortes consistentes; Las carcasas de aluminio obtienen herramientas afiladas, pases controlados a través de la piel fundida y la misma disciplina de referencia. Cotizamos ambos materiales periódicamente y planificamos el proceso a partir de la calidad de la fundición y no de un programa genérico.
¿Cómo se mantienen limpias las galerías de petróleo y los orificios transversales?
El refrigerante que pasa por el husillo limpia los agujeros profundos durante la perforación y cada carcasa se lava e inspecciona antes de salir del taller. Los orificios roscados que penetran en los conductos internos reciben un paso de limpieza adicional y desbarbamos cada borde donde un orificio perforado se une a un orificio mecanizado.
¿Pueden soportar prototipos hasta volúmenes de producción?
Lo hacemos. Un cliente puede comenzar con una única carcasa de prueba para validar el dispositivo y el proceso, y luego escalar a la producción por lotes en la misma configuración. Envíe el plano de la carcasa, la fuente de fundición y el volumen anual, y le recomendaremos la máquina, el enfoque del accesorio y la secuencia del proceso, además de opciones como refrigerante a través del husillo y transportadores de virutas que se adaptan al trabajo del cuerpo de la bomba.
Obtenga un plan de mecanizado de carcasa de bomba
Cuéntenos acerca de su carcasa (material, tamaño, calidad de fundición, características mecanizadas y tamaño del lote) y Handemo le recomendará el centro de mecanizado y el proceso adecuados. Contacto Handemo CNC | Correo electrónico: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Lectura relacionada: CNC Mecanizado de carcasas de motores EV y CNC Mecanizado de cuerpos de válvulas hidráulicas - más piezas de cuerpo cerrado donde la posición del orificio y las caras de sellado deciden el resultado.