CNC Mecanizado de carcasas de rodamientos: Guía
La carcasa del rodamiento es la pieza que todo el mundo olvida hasta que chirría. No mueve nada ni se mueve, pero decide si un eje gira silenciosamente durante diez años o se suelta en seis meses. Las carcasas que vemos suelen ser sencillas de ver y difíciles de hacer: un orificio que tiene que estar alineado, una brida o cara de montaje que tiene que quedar plana contra el marco de una máquina, orificios para pernos que tienen que alinearse con la pieza fundida de otra persona y, en los tamaños más grandes, una pared lo suficientemente delgada como para moverse cuando la sujeta. Este artículo cubre el mecanizado de carcasas de rodamientos tal como lo hacemos en Handemo: las formas, los materiales, las máquinas en las que los colocamos y el orden del proceso que mantiene el orificio, la cara y el patrón de pernos trabajando juntos en lugar de luchar entre sí. Se aplica de la misma manera a un soporte de cojinete liso, un soporte de brida y un diseño dividido, porque la lógica de referencia no cambia con el contorno.
Qué necesita una carcasa de rodamiento
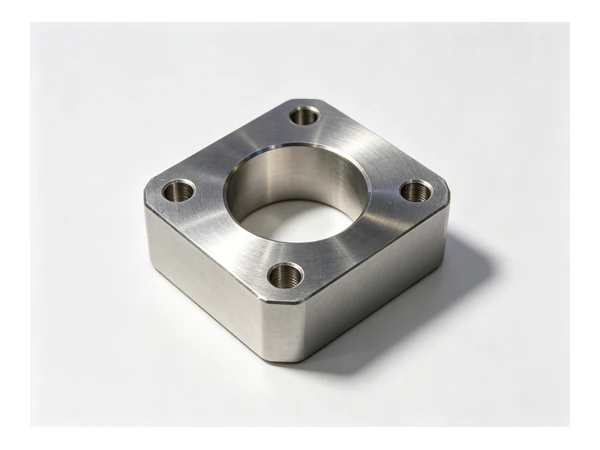
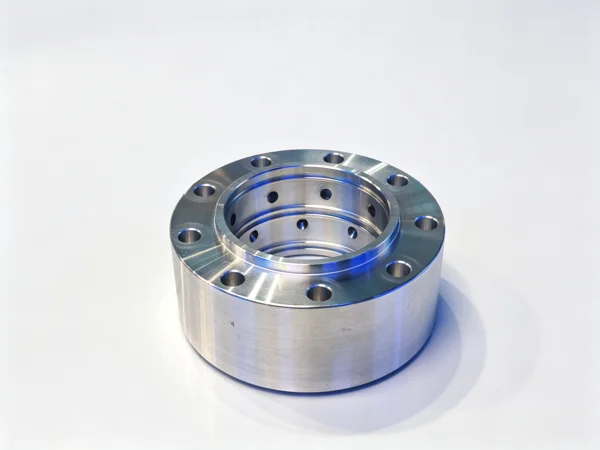
Una carcasa de rodamiento es la mitad estacionaria de un dispositivo de rodamiento. Sostiene el anillo exterior, mantiene el eje sobre su eje y transfiere la carga al bastidor de la máquina. La familia es más amplia de lo que la mayoría de la gente espera. Una carcasa de cojinete con brida se atornilla a una cara y lleva un eje paralelo a esa cara. Una carcasa de plomada o chumacera se asienta sobre una base y lleva el eje por encima de ella. Una carcasa redonda mecanizada cae en un asiento aburrido. Una carcasa dividida hace el mismo trabajo en dos mitades para que pueda ensamblarse alrededor de un eje que ya está en su lugar. Las cubiertas de los extremos de las cajas de cambios, las campanas de los extremos del motor, los soportes de los cojinetes de las bombas y los calzos de presión de rodillos pertenecen a la misma familia.
Cualquiera que sea la forma, el mismo puñado de características deciden si la pieza funciona. Allí se encuentra el orificio del cojinete con sus hombros y su dispositivo de retención. Existe la cara de montaje o brida que debe quedar plana y permanecer plana para que la carcasa no deforme el rodamiento cuando se aprietan los pernos. Está el patrón de pernos, que debe coincidir con la pieza acoplada. Y existe una relación entre los tres: el orificio tiene que ser fiel a la cara de montaje, y el patrón de pernos debe ubicarse desde el orificio en lugar de desde el exterior de una pieza fundida que nunca fue pensada como referencia.
La característica crítica es la relación taladro-cara. Una carcasa que está atornillada y luego aprieta el rodamiento es chatarra, incluso si todas las dimensiones del dibujo se cumplieron en el estado libre. Es por eso que gran parte del trabajo en esta parte se centra en la configuración y la secuencia, más que en el corte.
Materiales que vemos en el trabajo de vivienda
El hierro fundido es la opción tradicional y sigue siendo la más común. Las carcasas de hierro gris se mecanizan fácilmente, amortiguan bien las vibraciones y mantienen su forma, razón por la cual predominan los soportes y las tapas de las cajas de cambios. El hierro dúctil aparece donde la carcasa tiene que recibir golpes o donde una sección delgada se agrietaría en el hierro gris. El aluminio fundido aparece en ensamblajes más livianos, en campanas de extremo de motor y en cualquier cosa donde el peso importe. Las carcasas de acero fabricadas, cortadas y soldadas a partir de placas, son comunes en equipos más grandes y en trabajos únicos, y traen consigo su propio problema: la tensión de soldadura que debe abordarse antes de cortar el orificio. Las barras de acero y los espacios en blanco forjados se utilizan para carcasas pequeñas y muy cargadas donde la fundición no es económica.
Aquí importan dos hábitos materiales. Primero, las piezas fundidas llegan con una piel que es más dura y sucia que el metal que se encuentra debajo, por lo que la primera pasada no es una pasada final, diga lo que diga el dibujo. En segundo lugar, el aluminio y las piezas fundidas ligeras se mueven con la temperatura y con la presión de sujeción, por lo que el accesorio tiene que sujetar la pieza sin apretarla, y los cortes de acabado se realizan con la pieza tan libre como lo permita la configuración.
Elegir una máquina para carcasas de rodamientos
La mayoría de las carcasas de rodamientos son un trabajo aburrido con un trabajo de revestimiento adjunto, por lo que un centro de mecanizado de carcasas de rodamientos vertical es la primera respuesta habitual, y específicamente un centro de mecanizado vertical en la mayoría de los talleres. La pieza se asienta sobre su cara de montaje o en mordazas blandas, el orificio se interpola o perfora desde la parte superior y la cara de la brida, el círculo de pernos y cualquier pie de montaje se cortan en la misma configuración. Para las carcasas de tamaño mediano que constituyen la mayor parte de este trabajo, una máquina como el VMC1160centro de mecanizado vertical proporciona el tamaño de la mesa y el recorrido para sostener una carcasa de 400 a 700 mm con espacio para que la herramienta despeje la brida. Las unidades de bridas más pequeñas y las cubiertas de los extremos funcionan cómodamente en el VMC855, y las carcasas grandes y pesadas que no se quedan quietas en una mesa se manejan mejor en los marcos más grandes en el rango de alta precisión y servicio pesado, donde la columna y la base soportan el peso sin que la máquina se incline en el corte.
Cuando la carcasa tiene trabajo en varias caras (un orificio en un sentido, una cara de montaje en el otro y un patrón de pernos que se envuelve alrededor), un centro de mecanizado horizontal gana su lugar, porque la pieza se presenta al husillo desde más de un lado sin volver a sujetarse. Una carcasa con grandes orificios en dos paredes opuestas es el ejemplo clásico, y una máquina como la HMC630-DT corta ambas paredes a partir de una misma referencia. Cuando el volumen es lo suficientemente alto como para mantener ocupado un husillo, los modelos multiestación de cambio de paletas hacen el mismo trabajo con la carga y descarga fuera del tiempo de corte.
Algunos soportes de cojinetes son piezas giratorias, no piezas de fresado. Una carcasa redonda o un manguito con brida con un orificio largo y un diámetro exterior mecanizado es más limpio en un torno, donde el orificio y el diámetro exterior salen del mismo eje en una sola configuración. Esas piezas funcionan en el TCK6050 para el rango general, y en el torno de bancada inclinada de servicio pesado TCK6350B cuando la carcasa es grande y la pared es lo suficientemente pesada como para necesitar una máquina rígida debajo. La elección entre tornear y fresar un soporte suele decidirse por una cuestión: cuál de las dos características (el orificio o la superficie de montaje) debe ser el punto de referencia. La máquina que pueda contener ambos de una misma configuración normalmente gana.

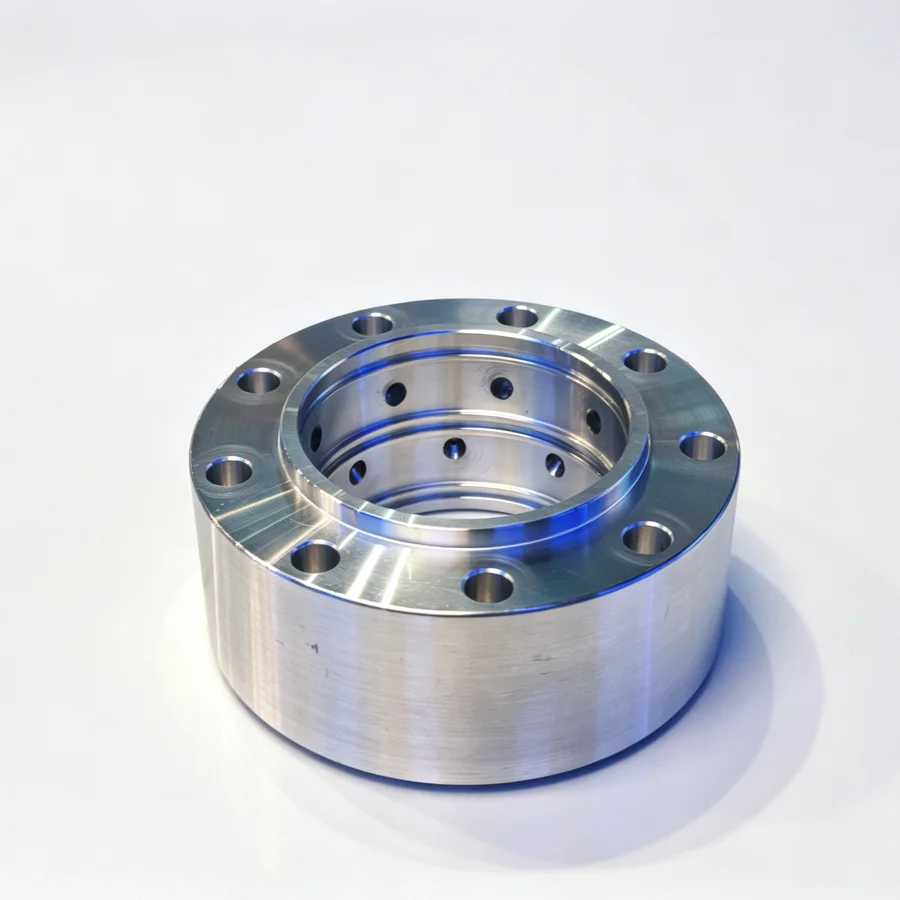
Hay una tercera ruta que se omite en la mayoría de las comparaciones. Para un soporte redondo cuyo orificio y diámetro exterior tienen que ser concéntricos y que no tiene características fuera del eje de giro, una ruta de soporte giratorio CNC es más rápida y mantiene la concentricidad más directamente que cualquier opción de centro de mecanizado. Se gira la pieza, se perfora el orificio en la misma configuración y la cara de montaje se enfrenta en escuadra al orificio sin una segunda operación. Lo que decide entre las dos rutas no es el tamaño de la pieza sino si tiene características que un torno no puede alcanzar: un patrón de pernos en una cara, pies o un puerto. Una vez que existen, el centro de mecanizado se convierte en el soporte de referencia y la ruta del torno desaparece.
Cualquiera que sea la ruta elegida, una carcasa de rodamiento mecanizada cnc se juzga según las mismas tres cosas: la posición del orificio en relación con la cara de montaje, la redondez del orificio después de liberar la sujeción y si el patrón de pernos se alinea con la pieza acoplada. Esas son las características que un comprador debería pedir que se midan en el primer artículo, porque son las que deciden si la vivienda funciona silenciosamente o se desgasta antes de tiempo.
Estableciendo el dato
En una carcasa de rodamiento, la referencia rara vez se encuentra en el exterior de la pieza fundida. Las piezas fundidas están diseñadas, no son cuadradas y varían de una pieza a otra, por lo que usar el exterior como referencia es cómo el patrón de pernos termina en algún lugar que la pieza acoplada no puede alcanzar. Las referencias trabajables son las mecanizadas. En una carcasa que se atornillará boca abajo, la cara de montaje es la referencia: primero se corta, luego se voltea la pieza y todo lo demás se coloca desde esa cara. En una carcasa redonda que se asienta en un asiento aburrido, el diámetro exterior mecanizado es el dato y el orificio se deriva de él. En la carcasa de brida se juntan la superficie de montaje y el círculo de pernos, luego se corta en ellos el orificio.
El orden importa más que la elección individual. Cualquiera que sea la superficie que se elija como referencia, debe mecanizarse antes de medir algo a partir de ella, y la referencia debe ser una superficie que aún exista después del acabado. Al comparar un orificio con una piel áspera, una carcasa termina con un orificio que funciona fiel a la nada.
La secuencia de mecanizado
Enfrente primero la cara de montaje
La primera operación le da a la pieza algo sobre lo que asentarse. Nos enfrentamos a la cara de montaje o a la cara de la brida, limpiamos lo suficiente del exterior para sostener la pieza y luego todo el trabajo tiene una referencia plana y mecanizada. En un molde, esta operación también elimina la piel de la superficie contra la que realmente se apoyará la carcasa, que es la superficie importante para la articulación.
Diámetro de la referencia mecanizada
El orificio del rodamiento se corta desde la cara de referencia, no desde el exterior de la pieza fundida. En una máquina vertical, esto significa que la pieza se asienta boca abajo sobre la mesa o en mordazas que han sido enfrentadas en su lugar, y el orificio está interpolado o perforado. En un torno, significa que la pieza se sujeta sobre la cara mecanizada o el diámetro exterior mecanizado y el orificio se gira sobre el mismo eje. De cualquier manera, el orificio y sus hombros se producen en la misma configuración que la cara siempre que sea posible, porque esa es la única manera en que el orificio es confiablemente perpendicular a la superficie en la que se monta.
Patrón de pernos y pies de montaje después del orificio
El círculo de pernos, los orificios roscados y las posibles patas de montaje se colocan desde el orificio y no al revés. Si el patrón se perfora primero y el orificio lo sigue, cada variación de fundición en el exterior de la carcasa se transfiere a la relación entre el orificio y los pernos. Es una pequeña decisión la que decide si la carcasa se alinea con la caja de cambios de otra persona en el banco del cliente.
Trabajo de segunda cara en una sola configuración
Se planifican alojamientos con características en dos caras para que se corte lo máximo posible sin mover la pieza. Cuando eso no sea posible, la cara de referencia se restablece en la segunda configuración indicando contra una característica mecanizada en lugar de contra un tope que se estableció una vez. Una carcasa que se ha vuelto a fijar dos veces sin que se haya transferido ningún dato es una carcasa con un orificio que no se ajusta a nada, por muy buenas que sean las dimensiones individuales.
Sostener la pieza sin distorsionarla
La razón por la que los soportes de rodamientos fallan en servicio suele ser el accesorio. Una carcasa de fundición o de aluminio no es rígida como lo es un bloque sólido, y un mandril o una abrazadera que presiona lo suficientemente fuerte como para ser seguro también presiona lo suficientemente fuerte como para hacer saltar el orificio. Corte el orificio en esa condición y quedará redondo en la máquina y deformado en el conjunto.
Sostenemos las carcasas en sus caras mecanizadas con mordazas blandas o un accesorio específico que ha sido perforado en su lugar, de modo que la presión de sujeción cae sobre una superficie que ya está terminada y la carga se distribuye sobre ella. Las carcasas de aluminio y de paredes delgadas se cortan manteniendo la presión de la abrazadera tan baja como lo permita el trabajo, y la pasada de acabado se realiza con la pieza tan cerca de su estado libre como lo permita la configuración. Cuando una carcasa es demasiado flexible para sostenerla, se mecaniza en una placa frontal con el orificio apoyado mientras se corta, de la misma manera que se mecaniza un anillo delgado.
El segundo hábito es la temperatura. Las carcasas de aluminio que llegan de una cámara frigorífica y se miden inmediatamente no medirán lo mismo después de una hora en el taller, y lo mismo se aplica a una pieza fundida que acaba de salir de un corte de desbaste pesado. El desbaste y el acabado se separan para que la pieza se asiente antes de cortar el orificio importante.
Controles de calidad
Un soporte de rodamiento se comprueba como una pieza de montaje, no como un conjunto de dimensiones independientes. Se verifica el tamaño y la redondez del orificio en la posición en la que realmente tomará el rodamiento, y se verifican los hombros de retención para que el anillo exterior se asiente en lugar de balancearse. Se verifica la planitud y la escuadra de la cara de montaje con respecto al orificio, porque una cara que es plana pero no escuadrada empuja el rodamiento fuera de línea cuando se atornilla la carcasa. El patrón de pernos se compara con el orificio con un calibre o un compañero, y se mide toda la pieza con la sujeción liberada y la pieza apoyada en la forma en que se asentará en el bastidor de la máquina.
En una carcasa para ensamblaje propio del cliente, la verificación que detecta la mayoría de los problemas es un ajuste de prueba: la pieza coincidente, el rodamiento o el accesorio del cliente. Esa es la prueba que muestra si el orificio, la cara y el patrón funcionan juntos: las tres cosas que ninguna dimensión en el dibujo describe.
Pensando en las carcasas de sus rodamientos
Si cotiza un soporte de rodamiento, tres detalles en el dibujo cambian el proceso más que cualquier otro. La primera es qué superficie es la referencia de montaje y qué tan plana debe asentarse. El segundo es el espesor de la pared detrás del orificio, porque eso decide cómo se puede sujetar la pieza. La tercera es si el patrón de pernos se dimensiona desde el orificio o desde el exterior del molde, porque eso nos dice dónde se permite que aterrice la variación del molde. Envíe esos tres y el tamaño del lote, y la elección de la máquina generalmente sigue por sí sola.
Handemo ha estado construyendo máquinas herramienta en Tengzhou desde 2008, en una planta de 220.000 metros cuadrados con más de 660 empleados, y los programas de alojamiento aquí comienzan de la misma manera que cualquier trabajo aburrido: probar la configuración y la secuencia en una pieza de prueba, luego ejecutar el lote en la configuración que fue probada. La mayor parte del trabajo de alojamiento de rodamientos que sale del taller se destina a conjuntos de bombas, transmisiones de cintas transportadoras, ventiladores y reductores de engranajes, lo que significa que se juzga por si el eje gira silenciosamente en la máquina del cliente, no por si el dibujo se cumplió en estado libre.
Preguntas frecuentes
¿Cuál es la diferencia entre una carcasa de rodamiento y una carcasa de brida?
Una carcasa de rodamiento en general es cualquier pieza estacionaria que sostiene un rodamiento y ubica un eje. Una carcasa con brida es un tipo específico con una brida de montaje: se atornilla a una cara y lleva el eje paralelo a esa cara. Ambos se mecanizan de la misma manera, con el orificio y la superficie de montaje producidos a partir de una referencia, pero el tipo de brida agrega un círculo de pernos que debe ubicarse desde las características mecanizadas en lugar de desde la fundición. Por lo tanto, en el mecanizado de bridas cnc, el círculo del perno se corta después de que se establecen el orificio y la cara de montaje, no antes, y se compara con el orificio en lugar de contra el diámetro exterior de la pieza fundida.
¿Se debe mecanizar un soporte de rodamiento en un torno o en un centro de mecanizado?
Depende de qué característica sea el dato. Si el orificio y el diámetro exterior tienen que ser concéntricos y la pieza es redonda, un torno hace ambas cosas desde un eje en una sola configuración, que es la ruta más limpia. Si la carcasa tiene una cara de montaje, un patrón de pernos y características en más de un lado, un centro de mecanizado mantiene la cara como referencia y corta el resto a su alrededor. En carcasas más grandes, el factor decisivo suele ser cómo se puede sujetar la pieza sin que se deforme.
¿Por qué el orificio del rodamiento se deforma después del mecanizado?
Casi siempre por pinzamiento. Una carcasa de fundición o aluminio no es rígida, y un mandril o abrazadera que la sujeta con la fuerza suficiente para ser segura también hace que el orificio se mueva. La pieza mide redonda en la máquina y deforme en el banco. La solución consiste en sujetar una cara mecanizada con mordazas suaves o un accesorio perforado en el lugar, mantener baja la presión de sujeción y realizar el corte de acabado con la pieza tan libre como lo permita la configuración.
¿Mecanizan soportes de rodamientos divididos?
Sí. Las carcasas divididas se mecanizan en estado ensamblado siempre que el diseño lo permita, con las caras de unión limpiadas primero para que las dos mitades tengan un espesor conocido de separación, y el orificio se corta a través de ambas mitades juntas. Esa es la única forma en que el orificio es redondo cuando la carcasa se atornilla en servicio. Las caras de las juntas están marcadas para que las mitades vuelvan a unirse tal como fueron mecanizadas.
¿Qué materiales se pueden utilizar para un soporte de rodamiento mecanizado?
El hierro gris y el hierro dúctil son los más comunes, el aluminio fundido para ensamblajes más livianos, el acero fabricado para carcasas grandes o únicas y las barras de acero o piezas forjadas para piezas pequeñas y muy cargadas. El material decide la configuración más que la secuencia: a las piezas fundidas se les debe quitar la piel antes de medir algo, el aluminio necesita una sujeción suave y una temperatura estable, y las carcasas soldadas necesitan que se resuelva la tensión de soldadura antes de cortar el orificio.
Obtenga un plan de mecanizado de carcasas de rodamientos
Envíenos la carcasa (la referencia de montaje, el orificio del rodamiento y sus hombros, el patrón de pernos y cómo está dimensionado, el material y el tamaño del lote) y Handemo le recomendará el centro de mecanizado, torno o máquina horizontal adecuado y la secuencia del proceso correspondiente. Contacto Handemo CNC | Correo electrónico: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Lectura relacionada: CNC Mecanizado de carcasas de rodamientos con bridas cubre el tipo de brida con más detalle, CNCGuía de mecanizado para carcasas de cajas de engranajes trata el mismo problema de referencia en una pieza fundida más grande, y VMC vs HMC explica cuándo una carcasa tiene suficientes lados para justificar una máquina horizontal. El trabajo de vivienda también se encuentra en caja y piezas de vivienda en nuestras páginas de solicitud.