CNC Guía de mecanizado para carcasas de cajas de cambios
La carcasa de una caja de cambios de un automóvil es una gran pieza fundida de aluminio o hierro fundido que transporta los ejes y engranajes de una transmisión. Tiene que sujetar los orificios de los cojinetes en un eje común, mantener una cara dividida plana para que la cubierta selle y ser lo suficientemente rígido para soportar la carga del juego de engranajes. Mecanizarlo bien tiene que ver principalmente con el control de referencia y una configuración estable. Esta guía explica el proceso y las máquinas que lo manejan.
Qué necesita una carcasa de la caja de cambios
La carcasa tiene dos orificios de rodamiento principales que toman los ejes de entrada y salida, una cara dividida donde se unen las dos mitades y una rejilla de pernos de montaje. El cliente necesita que los orificios estén alineados y la cara dividida sea plana para que la junta selle. La pieza se mecaniza desde ambos lados, por lo que las configuraciones deben compartir un dato consistente.
Debido a que los orificios de los rodamientos definen la posición axial de los ejes, son la característica crítica. Todo lo demás es secundario. Una carcasa que está bien mecanizada en todos los demás aspectos aún falla si los orificios no están alineados.
Elección de máquina para carcasas
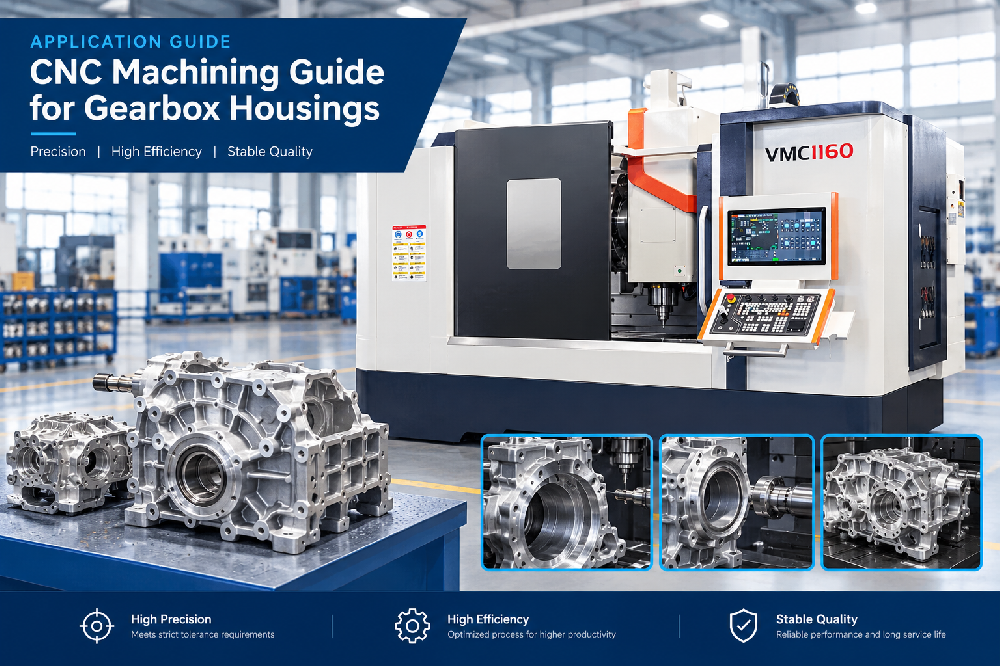
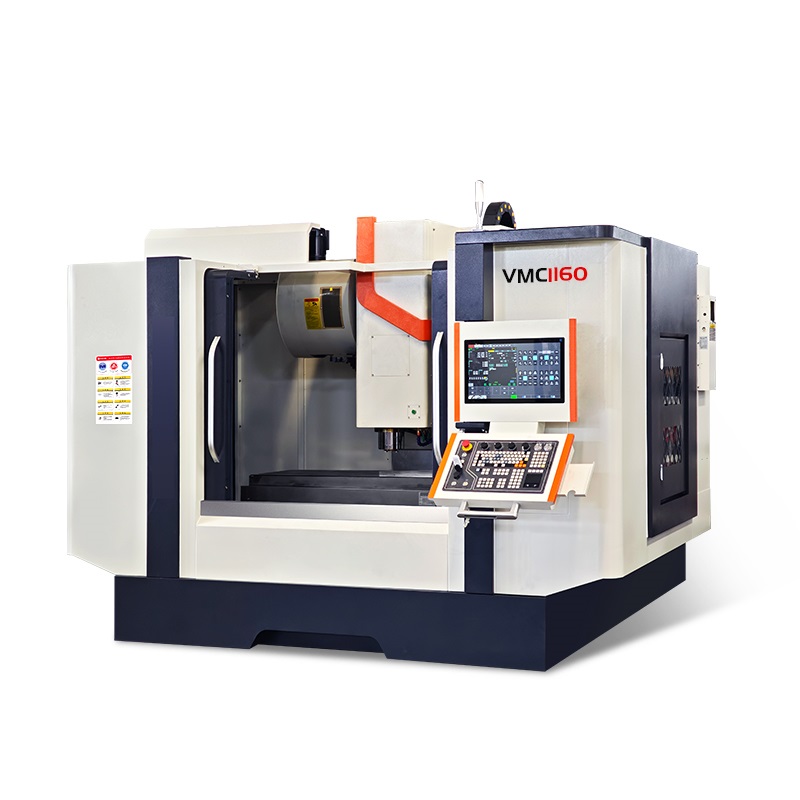
A Handemo VMC1160 maneja una carcasa mediana con la pieza indexada para alcanzar las características. Proporciona suficiente recorrido para la fundición y suficiente rigidez para mantener los orificios firmes. Para tiradas de gran volumen, un centro de mecanizado horizontal con paletas termina varias caras sin recargar, lo que reduce el tiempo de ciclo.
La máquina necesita recorrido para alcanzar toda la pieza y rigidez para sostener un agujero sin deflexión. Un orificio que se desvía es la falla más común en una carcasa, y siempre regresa a la máquina y a la configuración.
Estableciendo el Datum
El datum es la referencia que une cada operación. Ubicamos la pieza en el orificio principal y la línea dividida, luego mecanizamos la cara superior como referencia secundaria. Desde esa cara mecanizamos los orificios, los cierres de pernos y el patrón de montaje.
Mantener un punto de referencia durante todo el trabajo protege la alineación. Si el taller cambia el dato hasta la mitad, introduce un error que se transmite a la pieza. Así que nunca movemos la referencia una vez establecida.
La secuencia de mecanizado
La secuencia comienza con la cara de referencia, luego los orificios, luego el patrón de pernos y el detalle:
Mecanice la cara superior en escuadra hasta el punto de referencia.
Perfore los orificios del cojinete principal de modo que los ejes se asienten uno sobre el otro. eje.
Fresa los cierres de pernos y la cara dividida plana.
Perfora el patrón de montaje y el aceite pasajes.
Cada paso se basa en el anterior. Si la cara de referencia no es cuadrada, los orificios no se alinearán. Entonces el orden importa.
Manteniendo los orificios en su lugar
Los orificios de los rodamientos deben permanecer en su lugar en toda la longitud de la caja. Utilizamos una barra de mandrinar y comprobamos su desgaste al final de cada lote. Un borde desgastado se muestra como un ahusamiento o un acabado deficiente.
También realizamos una pasada de acabado solo después de que la pieza se haya asentado. Las piezas fundidas no están perfectamente libres de tensión y, si las empujas al tamaño adecuado de un solo golpe, la estructura puede moverse. Al dejar un pequeño margen y tomar un acabado ligero, el orificio se mantiene firme.
Trabajando la cara dividida
La cara dividida es donde se unen las dos mitades de la carcasa, y tiene que ser plana para que el sello se mantenga. Mecanizamos la cara con un corte estable y comprobamos la planitud con una regla o una placa de superficie.
Damos una pasada de acabado después de realizar los orificios, para que la cara no se vea afectada por los cortes anteriores. Esto mantiene limpio el sello.
Perforación del patrón de montaje
La carcasa tiene una rejilla de pernos que sujetan las dos mitades juntas y la montan en la máquina. Los orificios para los pernos deben estar en el lugar correcto para que la carcasa quede alineada. Perforamos el patrón a partir del punto de referencia para que sea consistente con los orificios.
Si el patrón de pernos no está alineado, la carcasa no se alineará cuando se ensamble. Así que hacemos referencia al patrón con el mismo dato que los orificios.
Controles de calidad
Antes de que una carcasa salga de la máquina, verificamos las cosas que importan:
Alineación y ovalidad del orificio con un medidor de orificio.
Planitud de la cara dividida contra un borde recto o una superficie placa.
Posición y tamaño del patrón de pernos.
Acabado en las paredes del orificio y el sellado cara.
Que no queden astillas o rebabas en la galería de aceite.
Estas comprobaciones convierten un lote de piezas fundidas en un lote de carcasas utilizables.
Pensando en sus carcasas
Si mecaniza carcasas, carcasas o cajas similares, se aplican los mismos principios. Establezca un punto de referencia limpio, manténgalo en cada operación y realice una pasada final después de que la estructura se asiente. La máquina necesita recorrido y rigidez para la pieza.
Si elige una máquina para trabajos de alojamiento, estaremos encantados de analizar sus piezas y sugerirle un ajuste. Utilice el formulario de contacto a continuación y nos comunicaremos con usted.