CNC Mecanizado de piezas de maquinaria de construcción
Las piezas de maquinaria de construcción tienen la costumbre de parecer más toscas de lo que son. Un eslabón de cucharón o un soporte de bastidor de oruga es una pieza gruesa de acero o hierro, y es fácil tratarlo como un trabajo duro. Pero un orificio de pasador que está fuera de línea por unas pocas centésimas no aceptará un pasador, un brazo que no coincida con su pieza acoplada no se ensamblará en la línea, y una máquina que está en el campo esperando un eslabón de repuesto está perdiendo dinero por horas. Esta guía cubre cómo se mecanizan las partes estructurales y portantes de equipos de construcción y pesados: las formas, los materiales, las configuraciones, las máquinas y los controles que mantienen un lote de ensamblaje.
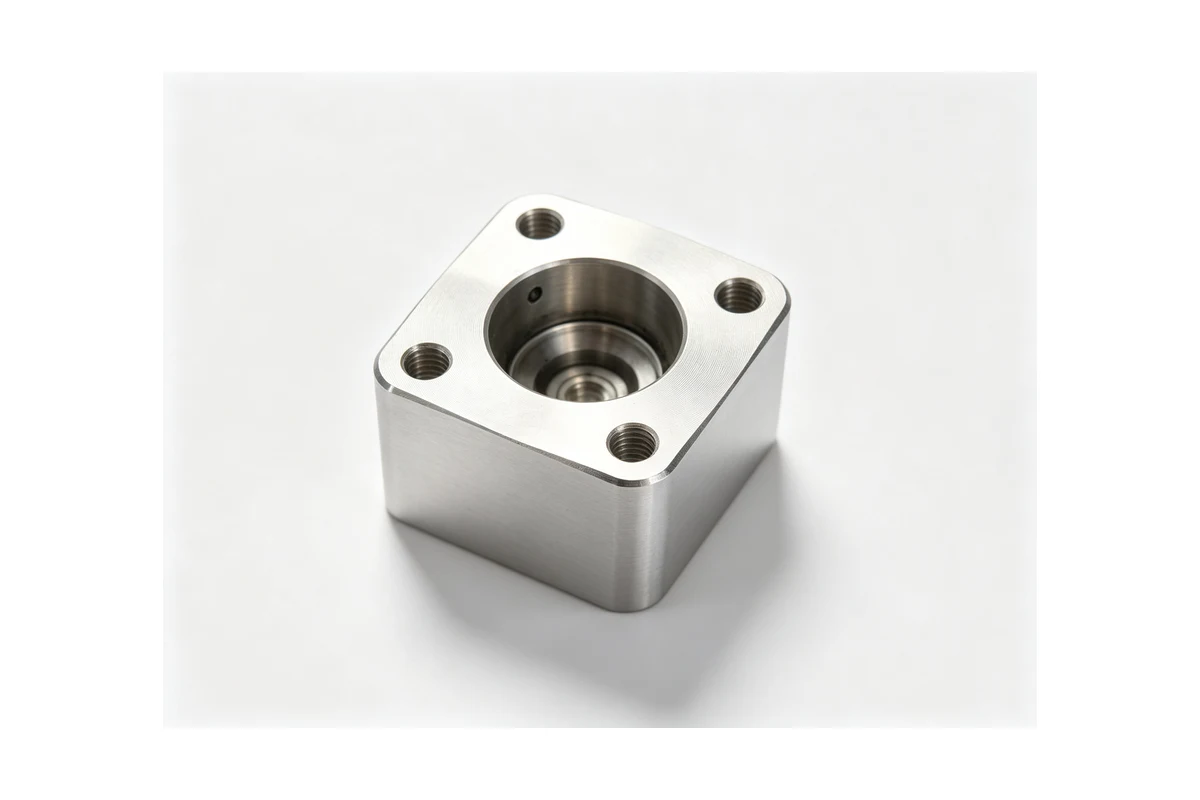
Qué se considera pieza de maquinaria de construcción
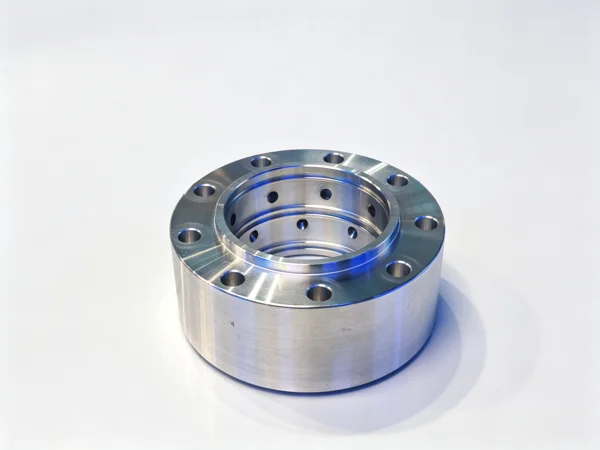
La familia es amplia, pero el trabajo se divide en unos pocos grupos. Están las piezas de pasador y casquillo: eslabones del cucharón, soportes de pivote del brazo y de la pluma, brazos de inclinación y articulación, placas de acoplamiento rápido. Están las piezas del bastidor y la carcasa: secciones del bastidor de oruga, carcasas de eje, carcasas de caja de cambios de giro, carcasas de freno, cajas de transmisión. Están las piezas de fijación: componentes de la cuchilla y del cucharón, dientes y adaptadores, bordes cortantes con sus patrones de pernos. Y están las partes hidráulicas: cilindros, bielas, culatas y tapas, que son las partes que llevan la presión.
Lo que comparten estas formas es que las superficies que importan son los orificios y las caras de montaje, y éstas están muy separadas en una pieza que es pesada y difícil de sostener. Un eslabón de cucharón puede tener un metro de largo con un orificio en cada extremo. Una carcasa oscilante es una carcasa con un gran orificio y una brida atornillada. Una culata es un disco con un orificio, una ranura de sellado y un círculo de pernos. El mecanizado suele representar una parte menor de la ruta que la preparación y el manejo, que es lo que hace que valga la pena realizar la planificación.
Materiales
La fabricación de acero soldado domina las partes estructurales. Se cortan, forman y sueldan placas de calidad S355, Q345, A36 y similares, y el mecanizado es el acabado de la pieza soldada más que su fabricación. La consecuencia es la distorsión de la soldadura: un eslabón fabricado llega con un resorte, con los orificios del pasador desalineados, por lo que los orificios deben establecerse a partir de una referencia mecanizada en lugar de partir del contorno fabricado.
Las piezas fundidas aparecen donde la forma se repite y el volumen justifica un patrón: carcasas oscilantes de hierro dúctil, carcasas de eje de acero o hierro, adaptadores fundidos. Las barras de acero y las piezas forjadas se utilizan para pasadores, casquillos y piezas pequeñas muy cargadas donde una pieza fundida no soportaría la carga. El aluminio aparece en las estructuras de la cabina y en algunas carcasas, donde el peso importa más que la resistencia.
Siguen dos hábitos. Es necesario abordar la tensión de una pieza soldada antes de los cortes de acabado, lo que para una fabricación pesada significa cortar después de que la soldadura se haya enfriado y, cuando el dibujo lo requiera, después de aliviar la tensión. Un yeso llega con piel que debe desprenderse antes de medir algo. En ambos casos, el desbaste y el acabado son operaciones separadas y la pieza se deja asentar en el medio.
Máquinas para este trabajo
Las piezas estructurales son en su mayor parte un trabajo aburrido y de revestimiento, y ese es el territorio de una máquina vertical de servicio pesado. La gama de centros de mecanizado para trabajos pesados de alta precisión está diseñada para ello: una base ancha y pesada para soportar el peso sin que la máquina se incline hacia el corte, y suficiente recorrido para alcanzar un orificio en un extremo de la pieza y una cara en el otro en la misma configuración. Eslabones, soportes y placas más pequeños funcionan en los modelos estándar, incluido el VMC1160 para piezas que se ajustan a una mesa de clase de 1200 mm.
Cuando una pieza tiene orificios en más de un eje, o la misma pieza se fabrica en un lote, una máquina horizontal realiza el trabajo con un dispositivo y una paleta indexadora en lugar de una nueva abrazadera. El HMC630-DT maneja las carcasas y soportes de tamaño mediano de esta familia, y los modelos multiestación toman el trabajo cuando el volumen lo justifica. Las piezas hidráulicas son el trabajo de torneado: los cilindros y las varillas se mueven en el torno de bancada inclinada de servicio pesado TCK6350B, donde una parte larga y una pared pesada necesitan rigidez.
Datum y secuencia para un enlace o soporte
En un eslabón fabricado, el dato no puede ser el contorno fabricado, porque la tracción de la soldadura y la tolerancia de la placa lo sitúan en un lugar diferente en cada pieza. La referencia tiene que ser una superficie mecanizada. En la práctica, esto significa mecanizar primero la cara de montaje o la cara del extremo, usarla para establecer la referencia y luego perforar los orificios de los pasadores a partir de esa referencia para que la relación entre orificios la establezca la máquina en lugar de cómo aterrizaron las placas.
La secuencia que funciona es: refrentar las superficies de referencia y de montaje, establecer el punto de referencia, desbastar los orificios y dejar un margen, dejar que la pieza se asiente, luego terminar los orificios y las caras. Cuando dos orificios tienen que ser paralelos y en un eje común, se cortan en una configuración con la pieza indexada o con una disposición de mandrinado extendida, en lugar de perforarse en dos configuraciones y volver a referenciarse.
Sostener piezas pesadas e incómodas
La dificultad con estas piezas no es la fuerza de corte. Es que una estructura larga sostenida sólo por un extremo se desviará, y una carcasa de paredes delgadas sujeta con suficiente fuerza para ser segura cerrará su orificio. Apoyamos la pieza bajo sus secciones más rígidas, la sujetamos sobre superficies mecanizadas en lugar de sobre soldadura cruda y mantenemos la presión de sujeción tan baja como lo permite el trabajo. Cuando el orificio es grande y la pared delgada, la pieza se sujeta a una placa frontal o a un dispositivo que soporta el orificio mientras se corta, de la misma manera que se mecaniza un anillo delgado.
La temperatura y el asentamiento son tan importantes en este trabajo como en cualquier pieza de precisión. Un eslabón fabricado que acaba de ser soldado y enfriado en un taller frigorífico se moverá a medida que se calienta, y una carcasa que acaba de ser desbastada se moverá a medida que se libere el corte. Los cortes de acabado se realizan con la pieza asentada y lo más libre posible como lo permita el montaje.
Controles que mantienen un lote ensamblado
Una pieza de maquinaria de construcción se compara con lo que debe encajar. Se comprueba el tamaño, la redondez y la alineación de los orificios de los pasadores. Se comprueba la planitud y la escuadra de las caras de montaje con respecto a los orificios. Los patrones de orificios se verifican con un calibre o contra la pieza coincidente, porque en un eslabón fabricado el patrón de pernos y el orificio tienen que coincidir aunque estén cortados a partir de referencias diferentes.
La verificación que detecta la mayoría de los problemas en un lote es un ajuste de prueba del pasador, casquillo o soporte de acoplamiento. Esa es la prueba que muestra si los orificios y las caras funcionan juntas, que es lo que no describe ninguna dimensión en el dibujo. En las piezas orientadas al campo, esa verificación importa más que los números individuales, porque la pieza que no encaja es la pieza que detiene la máquina.
Preguntas frecuentes
¿Se pueden mecanizar fabricaciones soldadas y piezas fundidas?
Sí, y ellos son gran parte de este trabajo. Un eslabón o soporte soldado se mecaniza a partir de una referencia mecanizada en lugar del contorno fabricado, porque la soldadura tira de la pieza y la tolerancia de la placa mueve las superficies. Cuando el dibujo lo requiere, la pieza se libera de tensiones antes de los cortes de acabado.
¿Cómo se sostiene una parte larga y pesada sin que se desvíe?
Sosténgalo debajo de las secciones rígidas, sujételo sobre superficies mecanizadas en lugar de soldadura cruda o revestimiento de fundición, y mantenga la presión de sujeción tan baja como lo permita el trabajo. Cuando la pieza es flexible, se sujeta a una placa frontal o a un dispositivo que soporta el orificio mientras se corta. La secuencia también importa: desbastar, asentar y luego terminar, para que la pieza no esté terminada mientras aún está en movimiento.
¿De qué material suelen estar hechas las piezas de maquinaria de construcción?
Las piezas estructurales son placas de acero soldadas en grados como S355, Q345 y A36. Las carcasas son de hierro dúctil o acero fundido. Los pasadores, casquillos y piezas pequeñas muy cargadas son barras de acero o piezas forjadas. El aluminio se utiliza donde el peso importa más que la resistencia, como en las estructuras de las cabinas y algunas carcasas.
¿Mecanizan piezas de cilindros hidráulicos para equipos de construcción?
Sí. Los cilindros, los vástagos de los pistones, las cabezas y las tapas se tornean en un pesado torno de bancada inclinada, donde el orificio y el diámetro exterior salen del mismo eje en una sola configuración. Las piezas hidráulicas soportan presión, por lo que la secuencia se planifica manteniendo el orificio, las ranuras del sello y las caras de montaje en una referencia.
Obtenga un plan de mecanizado para sus piezas
Envíenos el dibujo (los orificios de los pasadores y su alineación, las caras de montaje, el material y si la pieza es soldada o fundida, y el tamaño del lote) y Handemo le recomendará el centro de mecanizado, máquina horizontal o torno adecuado y la secuencia del proceso correspondiente. Contacto Handemo CNC | Correo electrónico: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Lectura relacionada: Guías de aplicación cubre las otras industrias para las que mecanizamos, CNC Mecanizado de nudillos de dirección trata el mismo problema de alineación de orificios en una pieza automotriz, y VMC vs HMC explica cuándo un soporte tiene suficientes lados para justificar una máquina horizontal.