CNC Mecanizado de Piezas de Alimentos y Bebidas
Una planta alimenticia no juzga en absoluto por su apariencia en el banco. Lo juzga seis meses después, después de que la pieza haya pasado por cien lavados, y la pregunta es si todavía puede crecer algo en un rincón. Ese solo hecho cambia la forma en que se tornean, fresan y terminan estas piezas, y es la razón por la que un accesorio que pasaría por un taller hidráulico es rechazado en una lechería.
Este artículo pertenece a nuestra serie guías de aplicación, donde cada una toma una industria y sigue las piezas desde el blanco hasta el acabado, con las máquinas y las configuraciones que le convienen.
Las partes que entran por la puerta.
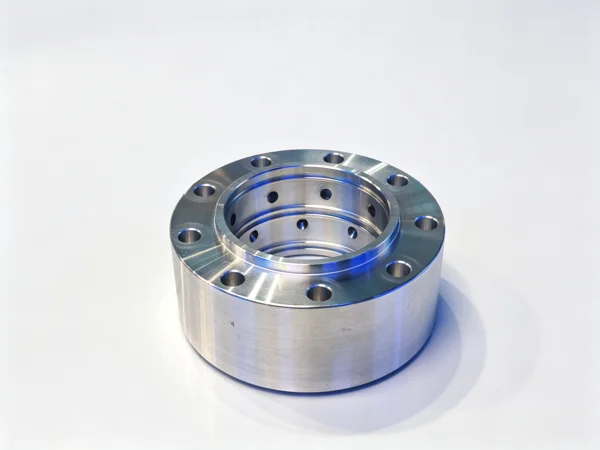
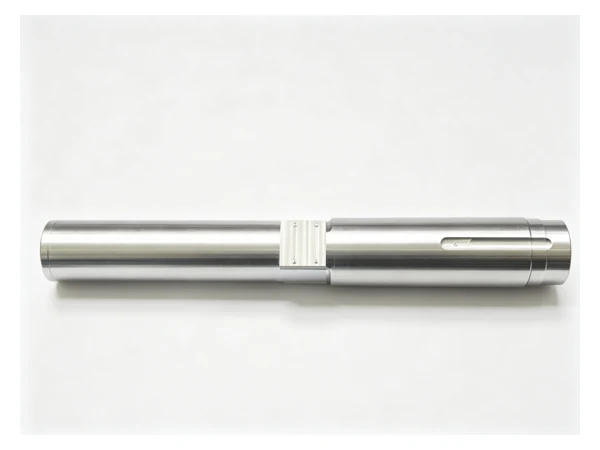
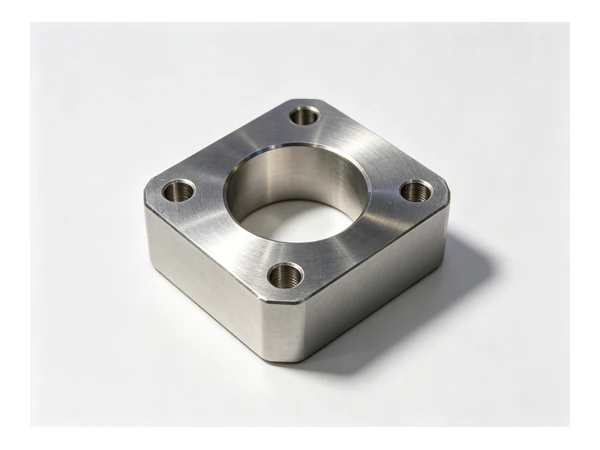
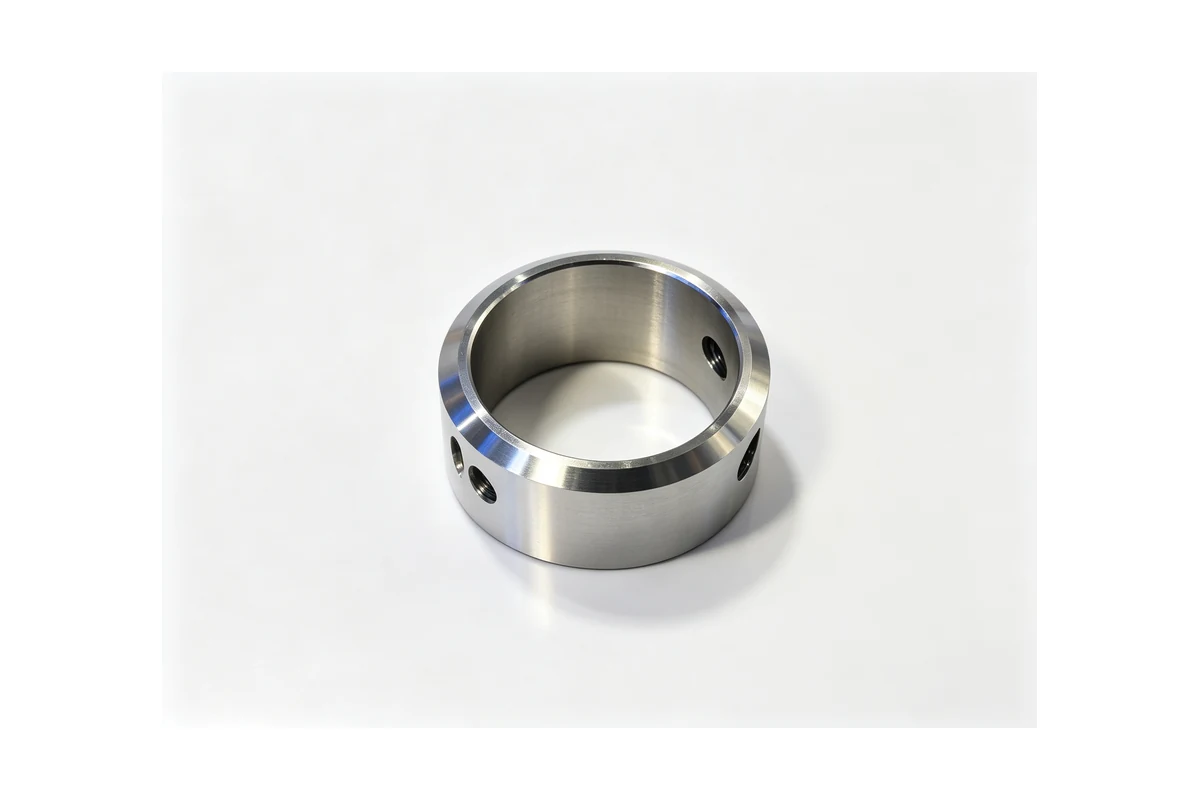
Una tienda que suministra equipos para alimentos y bebidas ve una combinación bastante consistente. Carcasas de bombas e impulsores para circuitos CIP y transferencia de producto. Cuerpos de válvula, discos, asientos y vástagos para válvulas sanitarias y a prueba de mezcla. Casquillos de abrazadera, adaptadores de triple abrazadera, uniones y anillos de mirilla. Ejes de agitador y raspador, a veces con una cuchilla inclinada en el extremo. Bolas de pulverización y boquillas de tanque. Boquillas de llenado, recambios y pistones dosificadores. Luego, las piezas del transportador y del embalaje que nunca tocan el producto pero que aún viven en una habitación húmeda todo el día.
Lo que comparten estas piezas es que la geometría rara vez es complicada y los requisitos giran casi exclusivamente en torno a la superficie, las esquinas y las juntas. El cuerpo de una válvula sanitaria no tiene una forma difícil de mecanizar. Es una forma difícil de mecanizar sin dejar una raíz de rosca, una esquina interna afilada o una hendidura tal como se mecaniza que un ciclo de limpieza no puede alcanzar.
Materiales y por qué el 316L soporta la carga
La mayoría de las piezas que entran en contacto con el producto son de acero inoxidable 316L y el 304 cubre los soportes, las protecciones y las piezas que quedan fuera del recorrido del producto. Cuando el trabajo es genuinamente agresivo, como salmuera, apósitos ácidos o ciertos químicos CIP, la especificación pasa a un grado dúplex como 2205 o a un acero inoxidable de mayor aleación, y el plan de mecanizado tiene que avanzar con él porque esos grados se endurecen rápidamente y castigan un corte ligero y rozante.
La condición del material importa tanto como el grado. El caso fácil es el material en barra. Una pieza fundida puede tener una piel dura y un parche poroso exactamente donde debe asentarse una cara de sellado, y una pieza forjada llega con escamas. En el trabajo en contacto con el producto, planificamos la primera operación para quitar esa piel limpiamente, porque una herramienta empujada contra una piel de fundición dura manchará y endurecerá la superficie debajo de ella, y el acabado que sigue es peor por el resto de la vida útil de la pieza.
La certificación va junto con el material. Los clientes de alimentos y bebidas suelen solicitar un certificado de fábrica que rastree el número de calor de la barra o de la pieza fundida hasta el proveedor, y la documentación debe coincidir con el número de pieza en el dibujo. Este es el tipo de cosas que resultan baratas de hacer correctamente y caras de arreglar después.
Girando el eje y la familia de válvulas.
Los ejes, vástagos, pistones y las piezas de sellado redondas son el núcleo del trabajo de torneado. Un vástago sanitario generalmente lleva una serie de hombros, una o dos ranuras para juntas tóricas y una rosca en el extremo del actuador, y toda la familia de características tiene que funcionar fiel a la misma línea central porque la pieza viaja dentro de un orificio todo el día. Cuando el eje es largo en relación con su diámetro, se gira con un contrapunto que sostiene el extremo libre en lugar de permitir que se flexione alejándose de la herramienta.
Para los tamaños medianos, un torno de bancada inclinada con contrapunto, como el TCK50, maneja la familia cómodamente, incluidos los ciclos de ranurado y roscado que aparecen en vástagos y adaptadores. Cuando una pieza tiene características en ambos extremos y la concentricidad entre ellos realmente importa, una máquina de torneado-fresado toma el segundo extremo sin que el operador suelte la pieza y pierda el dato, que es exactamente la situación en un vástago de válvula con una parte plana fresada en el extremo del actuador. Los ejes de este tipo se tratan con más detalle en nuestra nota sobre mecanizado de ejes de acero inoxidable.
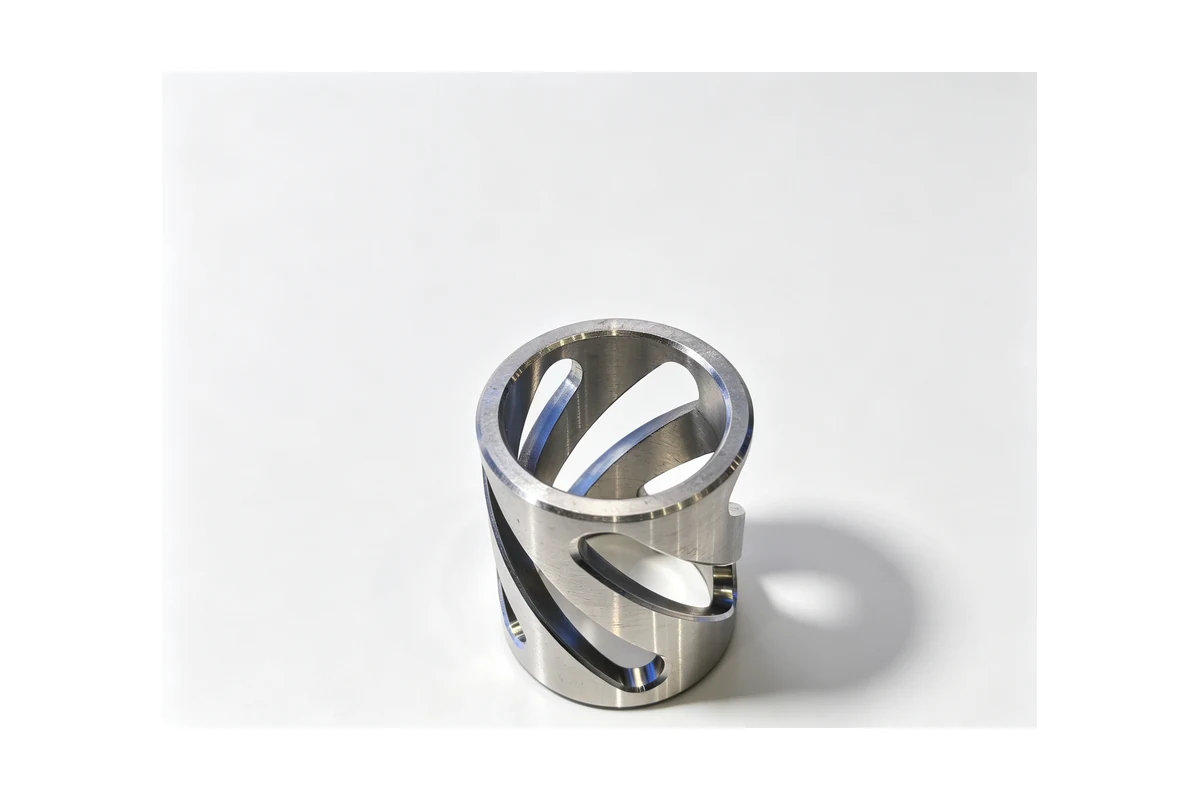
Fresado y taladrado de las carcasas y bloques.
Las carcasas, los bloques colectores y los cuerpos de válvulas son donde el trabajo se vuelve dimensional. La carcasa de una bomba lleva una voluta, un orificio del eje y una brida o cara de abrazadera, y la relación entre el orificio del eje y la cara de la cubierta establece el espacio libre en la máquina en funcionamiento. Un cuerpo de válvula a prueba de mezclas lleva dos orificios que comparten un eje, una cara de asiento y un conjunto de puertos, y el asiento es la parte que nadie quiere reelaborar.
Un centro de mecanizado vertical cubre la mayoría de las carcasas y adaptadores más pequeños, y un VMC855 de cuatro ejes perforará una carcasa de bomba mediana y limpiará la cara de su brida en una sola configuración. Para un cuerpo con orificios en varias caras, una máquina horizontal gana su lugar porque la mesa se indexa mientras la pieza permanece sujeta, por lo que las relaciones entre orificio y cara se establecen una vez y las virutas se caen del corte en lugar de volver a cortarse. El mismo razonamiento impulsa las configuraciones en nuestra guía para mecanizado de piezas de bombas y válvulas. Este último punto importa más en el acero inoxidable que en el acero: las virutas que se encuentran en un orificio son arrastradas por la herramienta y marcan la superficie que acaba de dedicar tiempo a producir.
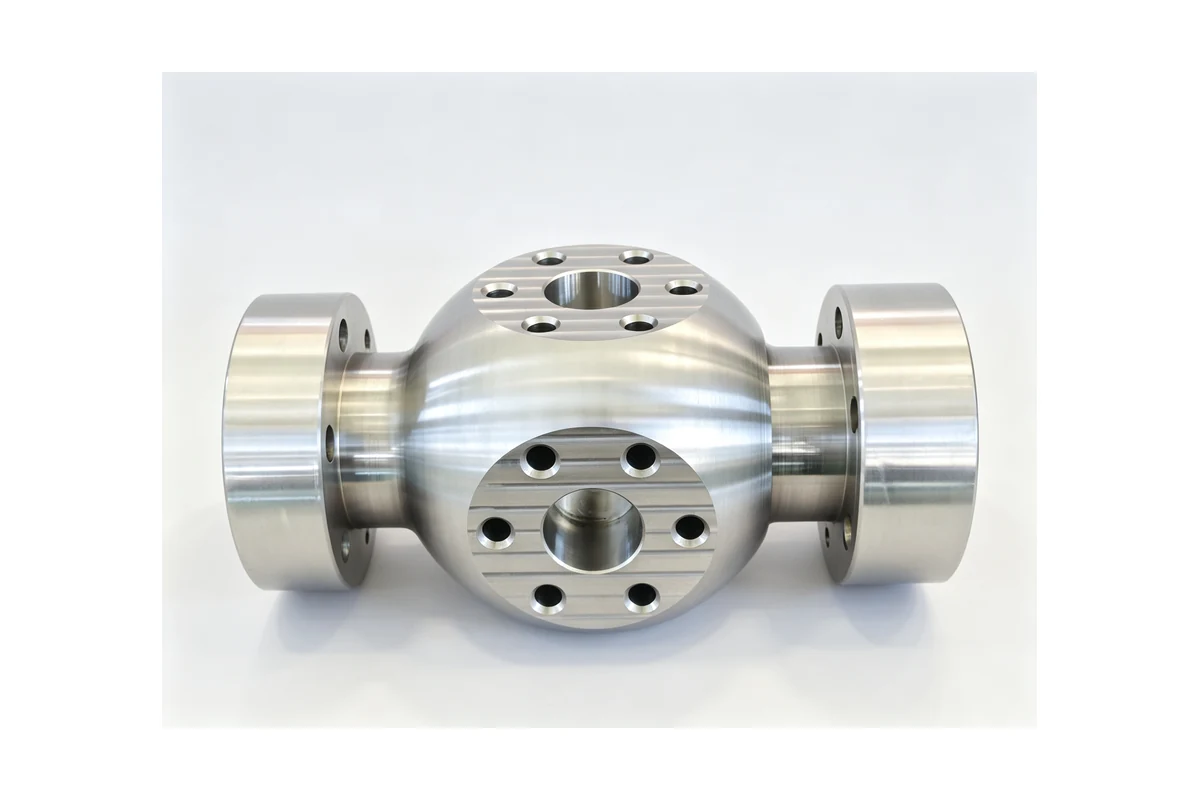
Las características que realmente deciden si una pieza es higiénica
Aquí es donde se gana o se pierde una parte de alimentos y bebidas, y nada de eso se trata de alcanzar una dimensión de dibujo. Se trata de si la forma se puede limpiar.
- Las esquinas internas tienen un radio en lugar de una raíz afilada, porque una esquina afilada crea una grieta a la que no llega ningún flujo, sin importar cuánto tiempo dure el ciclo CIP.
- Las caras de contacto con el producto y los asientos del sello se tornean o fresan hasta obtener un acabado fino y uniforme en lugar de pulirse a mano después, porque el pulido manual redondea los bordes que mantienen el sello ubicado y deja una superficie que varía de una pieza a otra.
- Los hilos permanecen fuera del recorrido del producto siempre que el diseño lo permita. Cuando sea inevitable un hilo, se coloca de manera que drene y pueda ser alcanzado por el líquido limpiador.
- Drenaje de piezas. Una bolsa que contiene líquido es una bolsa en la que crece algo, por lo que la geometría se corta para permitir que la superficie se vacíe sola en lugar de depender del operador para dejar la válvula en la posición correcta.
- Las caras de la abrazadera y de la unión se cortan para que coincidan con la mitad acoplada. Una ranura de junta que está girada concéntrica con el orificio pero desalineada con la cara del otro lado de la junta es la fuente clásica de una fuga que aparece sólo en CIP caliente.
- Las soldaduras y uniones entre piezas mecanizadas se mantienen fuera del recorrido del producto cuando el diseño lo permite, y una soldadura que tiene que estar dentro se reviste y termina como parte del proceso en lugar de dejarla como una ocurrencia tardía.
Mantiene el acero inoxidable sin arruinar el acabado.
El acero inoxidable no es difícil de cortar, pero no perdona una configuración perezosa. Se endurece bajo un corte por frotamiento, por lo que una permanencia en el corte o un avance demasiado ligero dejará una piel más dura que desafilará el siguiente inserto más rápido que el anterior. La contramedida es un corte positivo y comprometido en toda la pasada, junto con refrigerante dirigido al filo en lugar de rociar la pieza.
La retención es la segunda mitad del problema. Las piezas sanitarias suelen tener paredes delgadas, y un agarre de tres mordazas en bruto sobre una superficie terminada deja marcas de mordazas que deben pulirse, que es exactamente el trabajo manual que el diseño intentaba evitar. Premecanizamos mordazas blandas al diámetro de la pieza para cualquier pieza producida en un lote y mantenemos la presión de la abrazadera constante desde la primera pieza hasta la última, sujetamos los orificios terminados en lugar de los diámetros exteriores terminados donde el dibujo lo permite, y soportamos cuerpos y anillos de válvulas delgados desde abajo para que no suenen ni se deformen bajo la carga de la abrazadera.
Las patatas fritas son el tercero. En la carcasa de una bomba o en el cuerpo de una válvula, el orificio es a menudo la característica más profunda y la última en terminarse, por lo que las salidas de virutas se programan deliberadamente en lugar de dejarse al azar. Un orificio empacado en acero inoxidable es la ruta más rápida hacia una pieza desechada con una superficie de asiento marcada.
Lo que verificamos antes de enviar una pieza de alimentos y bebidas
La inspección de esta clase de piezas es una combinación de dibujos y limpieza. El lado dimensional es sencillo: los orificios críticos, las caras del asiento y las caras de la abrazadera se comparan con el dibujo, y el ajuste con la pieza coincidente se confirma en lugar de asumirse, razón por la cual solicitamos la mitad coincidente cuando una junta es importante.
El lado de la limpieza se verifica buscando las cosas que un dibujo nunca muestra. Las esquinas y uniones internas se revisan visualmente para detectar una hendidura o una marca de herramienta que atraviesa la ruta de sellado. Las superficies expuestas se revisan en busca de rayones profundos y partículas incrustadas que alberguen residuos. Las piezas que han sido soldadas se verifican para detectar la zona decolorada afectada por el calor que debe eliminarse y volverse pasivada antes de que la pieza se acerque a una línea de producto. Las superficies se revisan a simple vista y por rotura de agua en lugar de palparlas con la mano, porque una superficie que se siente suave bajo el pulgar aún puede contener una película de líquido en una bolsa poco profunda.
Mantenemos las cifras de precisión de la máquina fuera de nuestro material publicado por razones de control de exportaciones, por lo que este artículo continúa con el proceso. Si cotizas una pieza sanitaria envía el plano y la mitad de acoplamiento y a partir de ahí trabajamos.
Comprar estas piezas sin sorpresa
Las piezas de alimentos y bebidas se compran en lotes para una línea que tiene una ventana de mantenimiento, por lo que el riesgo es la deriva entre la primera pieza y la última. La primera mitad de una ejecución tiene que coincidir con la segunda, lo que significa que la presión de la abrazadera, las compensaciones de la herramienta y el dato se registran en lugar de recordarse, y la misma persona es dueña de toda la secuencia en lugar de entregar la última operación a quien esté libre.
El otro hábito que vale la pena tener es preguntarle a un proveedor las piezas que ya ha fabricado en la misma familia. Un taller que ha torneado ejes de bombas y perforado cuerpos de válvulas entiende por qué la cara de la junta es más importante que el diámetro exterior, y le dirá cuándo una característica en su dibujo va a ser difícil de limpiar en lugar de producirla silenciosamente.
Preguntas frecuentes
¿Se puede mecanizar 316L sin cambiar la resistencia a la corrosión de la superficie?
Sí, siempre que el corte se mantenga limpio y la pieza no quede con piel untada o endurecida. La contaminación por herramientas de acero al carbono y por una máquina sucia es el riesgo real para el acero inoxidable, por lo que las herramientas, las mordazas y la ruta del refrigerante se mantienen separados del trabajo de acero en general.
¿Acabas después las superficies a máquina o a mano?
Cuando el dibujo lo permite, el acabado se desprende de la herramienta, porque una cara mecanizada es consistente de una pieza a otra y sujeta los bordes que ubican un sello. El trabajo manual se reserva para el rectificado de soldaduras y para las áreas pequeñas a las que realmente no se puede llegar con la máquina.
¿Qué necesitas para cotizar un grifería sanitaria o un cuerpo de válvula?
El dibujo, el material y su condición, los requisitos de la superficie indicados como acabado en lugar de pulido, el tamaño del lote y la mitad acoplada si se trata de una junta o una cara de sello. Una foto de una pieza existente ayuda más de lo que la gente espera.
¿Pueden suministrar los certificados de materiales con el lote?
Sí. Para trabajos de alimentos y bebidas, mantenemos el certificado de la barra o pieza fundida utilizada en la tirada y lo relacionamos con los números de pieza del pedido, de modo que la documentación se vincule con el material que realmente se utilizó en la pieza.
Contacto Handemo CNC | Correo electrónico: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038