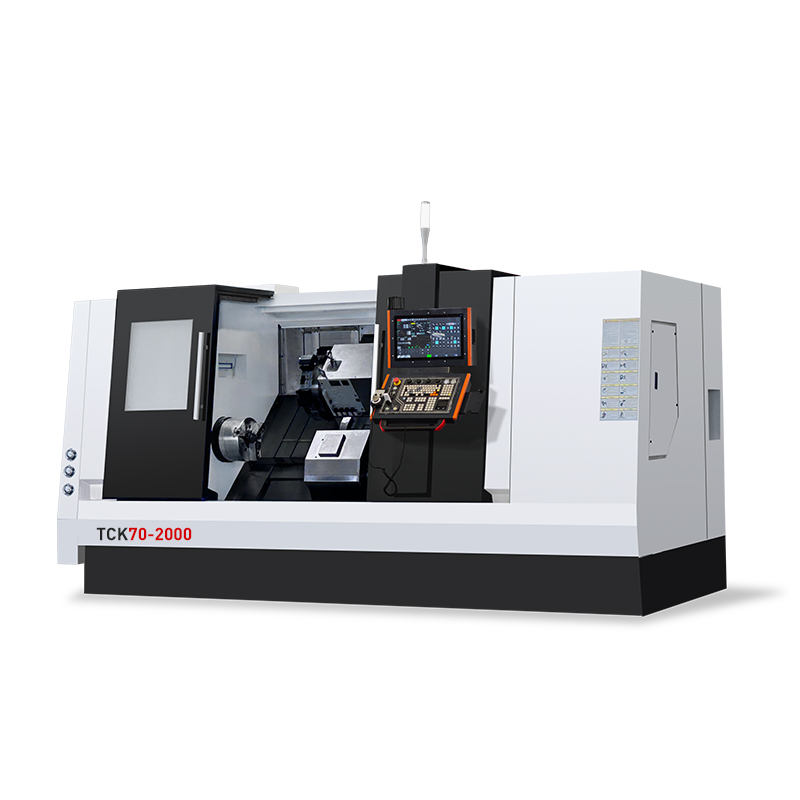
| Máx. diámetro de giro (mm) | 460 |
| Máx. longitud de giro (mm) | 1000 / 1500 / 2000 |
| Agujero del husillo (mm) | Ø70 |
| Velocidad del husillo (rpm) | 3000 |
| Motor del husillo (kW) | 11 / 15 |
| Estaciones de torreta | 8 / 12 |
| Recorrido del eje X/Z (mm) | 300 / 1100 |
| Recorrido rápido X/Z (m/min) | 20 / 20 |
| Peso de la máquina (kg) | 5200 |
1. Instalación y nivelación
Coloque el torno sobre una base sólida y nivele la cama dentro de 0.02 mm/m en ambas direcciones. Asegúrelo con pernos de anclaje. Conecte la energía con la secuencia de fases correcta y verifique los sistemas de refrigerante y lubricación.
2. Configuración del portabrocas y la pieza de trabajo
Limpie las mordazas del portabrocas y la pieza de trabajo. Para trabajos con barras, configure correctamente el alimentador de barras o el avance manual. Para trabajos con mandril, sujete con el torque adecuado y verifique la concentricidad con un indicador de cuadrante. Establezca el cero del programa (G54) en la cara de la pieza.
3. Configuración de herramientas
Monte las herramientas de torneado con la altura central correcta. Establezca las compensaciones de herramientas utilizando el preajuste de herramientas o el ciclo de toque. Verifique que los índices de la torreta estén en la estación correcta antes de la operación automática.
4. Conceptos básicos de programación
Utilice código G estándar: posicionamiento rápido G00, corte lineal G01, arcos G02/G03, ciclo de desbaste G71 y ciclo de acabado G70. Simule siempre el programa en pantalla antes de ejecutarlo.
5. Ejecución de la primera parte
Ejecuta la primera parte en un solo bloque con una anulación de avance bajo. Verifique las dimensiones del primer corte y luego ajuste las compensaciones. Verifique los parámetros de corte de hilo antes de las operaciones de roscado.
6. Torneado de producción
Seleccione la velocidad de corte según el material de la pieza de trabajo: las herramientas de carburo normalmente funcionan de 150 a 300 m/min para acero, de 200 a 400 m/min para aluminio. Ajuste la profundidad de corte y avance para un control estable de la viruta.
Programa de mantenimiento preventivo
Diario
Limpie el mandril, la torreta y las cubiertas de guía; comprobar el nivel de aceite hidráulico; drenar el agua del filtro de aire; verifique la concentración de refrigerante.
Semanal
Lubrique la torreta y el contrapunto; limpiar el transportador de virutas; comprobar el desgaste de las mordazas del mandril; verificar los enclavamientos de las puertas.
Mensual
Revisar la tensión de la correa; inspeccionar el nivel de aceite del husillo; limpiar los filtros del gabinete eléctrico; verifique el juego X/Z.
Cada 6 meses
Reemplace el aceite hidráulico y los filtros; inspeccionar los cojinetes del husillo; comprobar la fuerza de sujeción de la torreta; verifique todos los dispositivos de seguridad.
Preguntas frecuentes
¿Cómo arreglo el cono en piezas torneadas?
Ajuste el desplazamiento del contrapunto o verifique la alineación del cabezal. Verifique la altura del centro de la herramienta y verifique si hay guías desgastadas.
¿Por qué la torreta no indexa correctamente?
Verifique la presión hidráulica de la torreta, la posición de retén y los sensores de proximidad. Limpie las superficies del acoplamiento.
¿Cuál es el refrigerante recomendado para acero inoxidable?
Utilice un refrigerante soluble en agua de alto rendimiento con aditivos de presión extrema a una concentración del 8–10 %.
Necesita soporte o un ¿Cotización de la máquina?
Si necesita el manual del operador completo, la lista de repuestos o una cotización para los tornos de bancada inclinada TCK70 CNC, comuníquese con Handemo CNC. Nuestros ingenieros brindan soporte remoto y capacitación in situ en todo el mundo.
Contact Handemo CNC | sales@handemocnc.com | WhatsApp +86 135 6320 3038
Productos relacionados
Explora la gama completa: TCK70 CNC Tornos de bancada inclinada · TCK70 CNC Detalles de tornos de bancada inclinada
CNC Máquinas herramienta
Explore nuestras máquinas CNC

 Vídeo
 Vídeo