Mandrinado de agujeros profundos en un centro de mecanizado
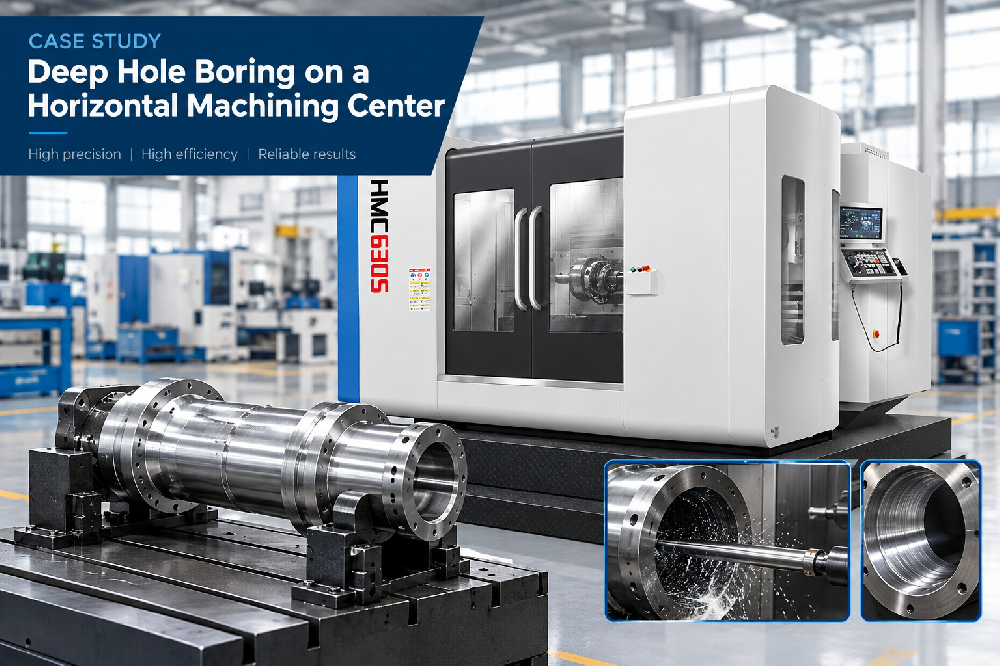
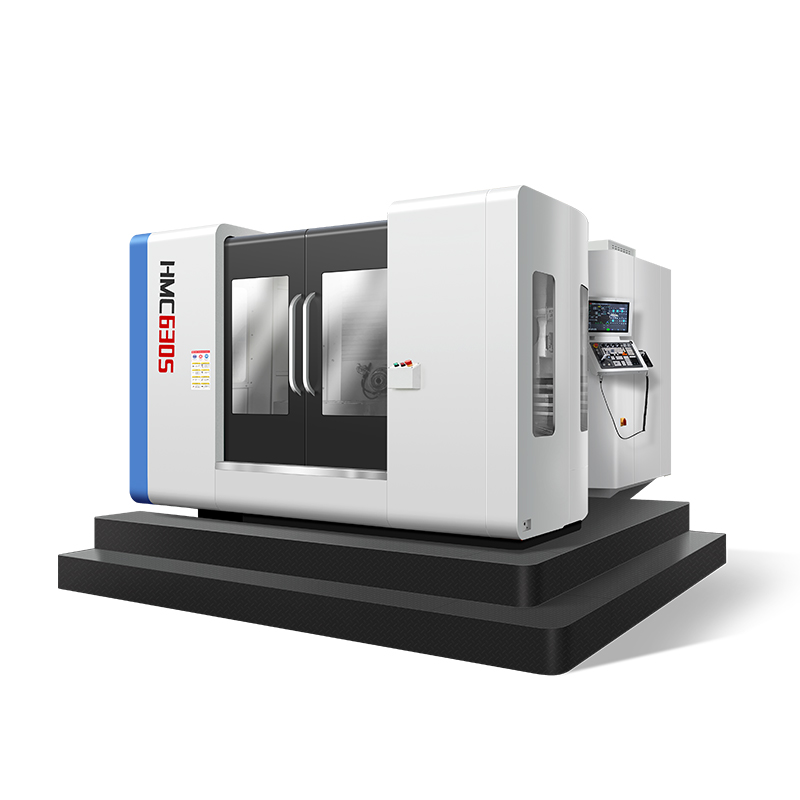
La perforación de agujeros profundos es una de las operaciones más difíciles en un taller mecánico. La herramienta tiene que penetrar profundamente en la pieza, mantener el orificio recto y evitar vibraciones, todo ello mientras la pieza de trabajo está sujeta y las virutas intentan acumularse en un pasaje estrecho. Este estudio de caso analiza cómo mecanizamos un agujero profundo en un centro de mecanizado horizontal Handemo y por qué una máquina horizontal es a menudo la herramienta adecuada para el trabajo.
La pieza de trabajo
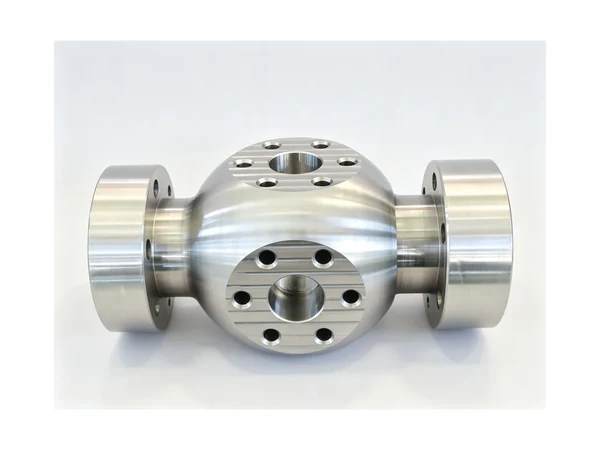
La pieza en este caso es un gran bloque de acero que necesita un orificio pasante profundo para un paso de fluido, además de varios puertos transversales que lo cruzan. El cliente necesita que el agujero esté recto y que los puertos estén alineados en profundidad. Un orificio doblado o desviado haría que el pasaje fuera inútil, y un puerto transversal que no se encuentre con el orificio principal no funcionaría.
Los orificios profundos son un desafío porque la herramienta es larga y delgada. Una herramienta larga no es rígida, por lo que puede moverse, vibrar o romperse. Cuanto más profundo es el orificio, menos soporte tiene la herramienta y más cuidadoso debe ser el proceso.
Por qué ayuda una máquina horizontal
En una máquina horizontal, el husillo mira hacia el costado del trabajo, por lo que la herramienta puede recorrer toda la longitud del orificio sin que la pieza de trabajo estorbe. La pieza se sujeta de modo que el eje del orificio quede nivelado y el husillo entre por un lado. Esto permite que la herramienta y el refrigerante lleguen al corte sin luchar contra la gravedad.
La disposición horizontal también permite que las virutas caigan del orificio a medida que la herramienta corta, en lugar de acumularse en la parte inferior. La limpieza de virutas es una de las partes más difíciles del trabajo de agujeros profundos, y una máquina horizontal lo hace más fácil.
La configuración
Sujetamos la pieza a nivel y alineamos el eje del orificio con el husillo. Una configuración estable es fundamental: si la pieza se mueve, el orificio no quedará recto. Usamos un dispositivo que ubica la pieza firmemente y la sostiene a lo largo de su longitud.
También configuramos la herramienta para que sea tan corta y rígida como lo permita el orificio. Para un agujero profundo podemos utilizar un taladro de pistola o un taladro largo con avance constante. La clave es evitar que la herramienta se desvíe, lo que significa un husillo rígido, un avance constante y un orificio que comienza con precisión.
Mantener el orificio recto
La parte más difícil del trabajo de orificios profundos es mantener el orificio recto. Una herramienta larga se desviará si no está apoyada y la deriva se muestra como un agujero que no es real. Esto lo controlamos con un avance constante, una herramienta afilada y un orificio piloto que comienza en el lugar correcto.
También revisamos el desgaste de la herramienta. Un taladro o una barra de mandrinar desgastados comenzarán a desviarse. Reemplazar la herramienta antes de que pierda su borde mantiene el orificio recto a lo largo del lote.
Los puertos cruzados
Después de perforar el orificio principal, perforamos los puertos transversales que lo intersecan. Estos deben encontrarse con el orificio principal en el ángulo correcto y a la profundidad adecuada. Si un puerto cruzado está apagado, no se conectará con el pasaje.
Ubicamos los puertos cruzados desde el mismo punto de referencia que el orificio principal, por lo que hacen referencia al mismo punto. Esto los mantiene consistentes con el pasaje y evita cualquier desajuste en profundidad.
Control de refrigerante y virutas
El refrigerante hace el trabajo pesado en trabajos de agujeros profundos. Mantiene la herramienta fría y elimina las virutas del agujero. Si el refrigerante no llega al corte, el tubo puede atascarse y las virutas se volverán a cortar, lo que estropea la superficie y desgasta la herramienta.
Usamos un refrigerante de alta presión a través de la herramienta donde el orificio es profundo, de modo que las virutas se empujan hacia afuera en lugar de empaquetarse. Esto es lo que mantiene limpio un orificio profundo y la herramienta corta pozo.
Controles de calidad
Antes de que la pieza salga de la máquina, verificamos el agujero profundo con los requisitos:
Rectitud del orificio y posición contra el dato.
Que los puertos cruzados se encuentren con el orificio principal a la derecha profundidad.
Acabado superficial dentro del orificio.
Que el agujero esté libre de virutas y rebabas.
Estas comprobaciones confirman que el pasaje es adecuado para su propósito.
Por qué es importante la máquina adecuada
La horizontal Esta disposición hace que el funcionamiento en agujeros profundos sea mucho más estable que en una máquina vertical, porque la herramienta funciona nivelada y las virutas se caen. Para un agujero profundo en una pieza grande, esa estabilidad es lo que mantiene el agujero recto y el proceso repetible.
Si mecaniza agujeros profundos, bloques o piezas fundidas grandes, vale la pena considerar un centro de mecanizado horizontal. Estaremos encantados de analizar sus piezas y sugerirle una configuración. Utilice el formulario de contacto a continuación y nos comunicaremos con usted.