Estudio de caso: bloques colectores hidráulicos
Una familia de colectores hidráulicos parece un trabajo sencillo hasta que cuentas las configuraciones. Cuatro tamaños de bloque, entre seis y once puertos cada uno, cinco caras que transportan trabajo y un cliente que realiza pedidos en lotes mixtos de veinte a sesenta. Mecanizarlos en una máquina vertical significó una configuración para la cara superior, un giro y una segunda operación para los puertos laterales, con la pieza yendo y viniendo entre dos máquinas. Así se pasó el trabajo a una máquina horizontal con palets, y qué cambió.
Las partes
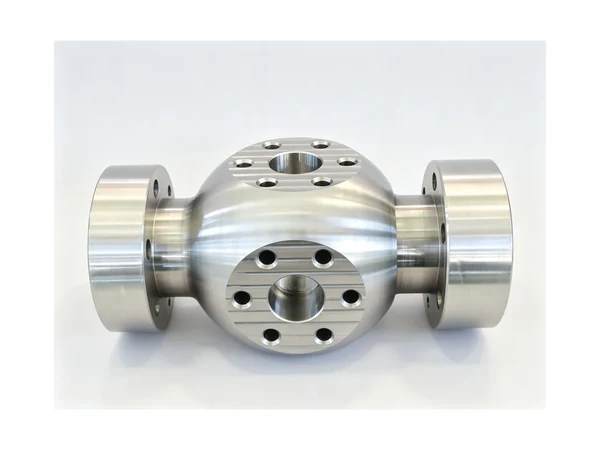
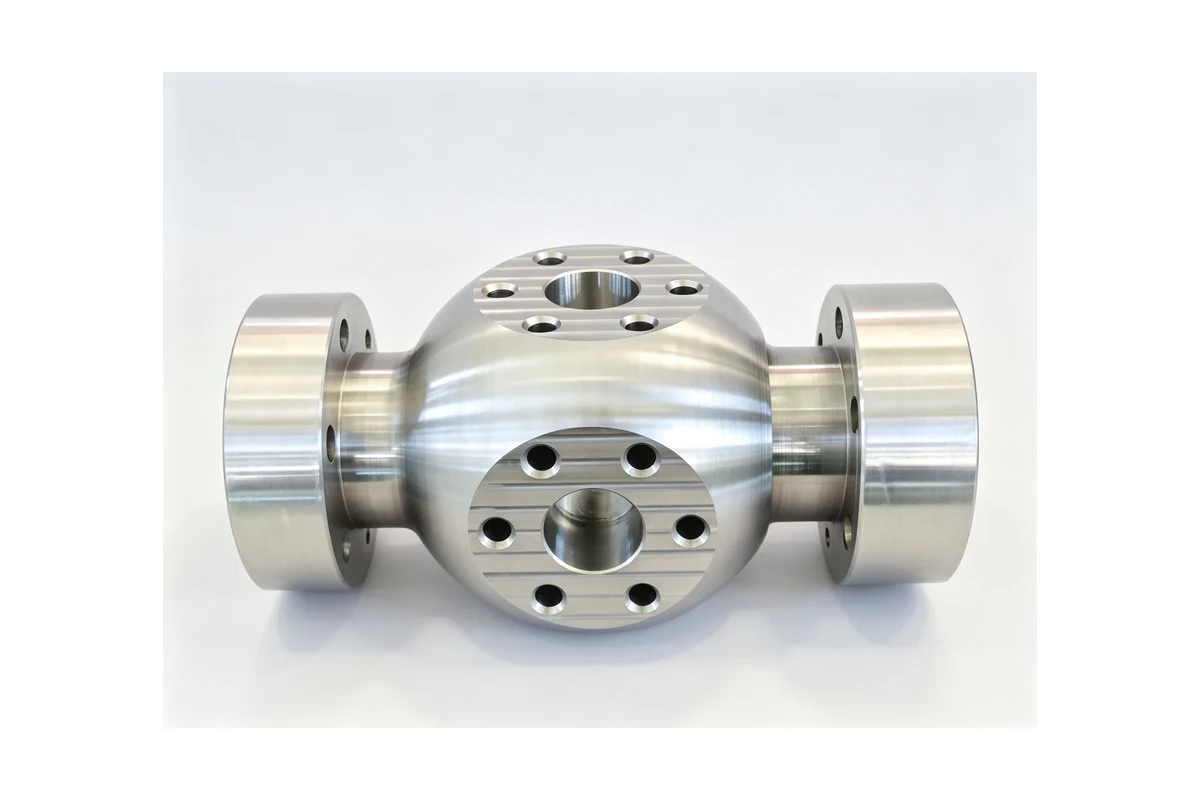
La familia consta de cuatro tamaños de bloques colectores hidráulicos, fundidos en hierro dúctil, desde aproximadamente 180 mm hasta 340 mm en el lado más largo. Cada bloque dirige el fluido desde la entrada de una bomba a un conjunto de puertos de válvula y cilindro, por lo que cada bloque tiene una cara de sellado plana, un patrón de puertos perforados y roscados, avellanados de juntas tóricas en las caras de sellado y, en dos de los tamaños, un conjunto de orificios de montaje en la base. El cliente los ensambla en unidades de potencia, por lo que los puertos tienen que aterrizar en los cuerpos de válvulas acoplados sin ningún ajuste en el banco.
La característica que encareció el trabajo no fue el tamaño ni la tolerancia. Era la cantidad de direcciones de donde proviene el trabajo. Puertos boca arriba, de lado y en la base. En la máquina vertical, eso significó tres configuraciones por bloque y dos máquinas en la ruta, lo que supone mucho manejo para una pieza que pasa la mayor parte del tiempo en una plataforma en lugar de debajo de una herramienta.
Por qué la máquina vertical dejó de funcionar
No hubo ningún problema con la calidad del mecanizado. El problema era que cada configuración necesitaba su propia fijación y su propia re-datación, y cada nueva sujeción es una oportunidad para que la pieza se mueva. En un colector, los puertos están referenciados a la cara de sellado, por lo que un pequeño cambio en la segunda configuración se muestra como un puerto que no se alinea. El operador dedicaba más tiempo a indicar y volver a comprobar que a cortar, y el riesgo de chatarra se encontraba en la segunda operación, donde es más difícil de detectar.
El otro problema fue el rendimiento. Dos máquinas y tres configuraciones significaban tres colas. Un lote de cuarenta bloques pasó por la tienda en dos días de calendario, aunque el tiempo de corte fue de unas pocas horas.
¿Qué fue cambiado?
El trabajo se trasladó a un centro de mecanizado horizontal con un cambiador de paletas, por lo que el trabajo podía presentarse al husillo desde más de una cara sin que se retirara la pieza. Los bloques se sujetan en un soporte de lápida sobre la plataforma: un dispositivo lleva dos bloques de tamaño mediano, o cuatro de los más pequeños, y el dispositivo se instala una vez y se prueba en una pieza de prueba.
Con la pieza sobre la lápida, la cara de sellado se corta primero y se convierte en la referencia para el trabajo. Los puertos laterales y los puertos base se cortan indexando la paleta, por lo que todos se colocan desde la misma cara mecanizada en lugar de una segunda configuración. Los avellanados de las juntas tóricas se cortan en el mismo ciclo que los puertos en los que se asientan, que es el detalle que elimina por completo la segunda operación.
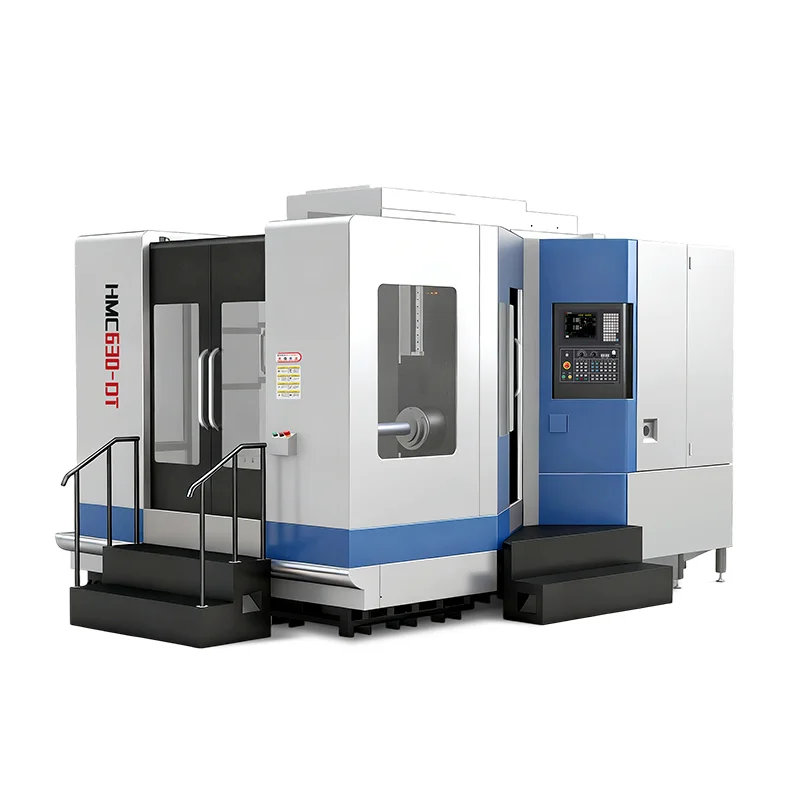
La HMC630-DT es la máquina de esta clase para bloques de tamaño mediano: un suministro de refrigerante a través del husillo que llega a los puertos profundos y recorrido suficiente para que los orificios de la base se corten en la misma configuración que todo lo demás. Para mayor volumen el sistema de pallets mantiene la carga y descarga fuera del tiempo de corte, que es de donde proviene la mayor parte de la ganancia.
Lo que produjo el cambio
Las tres configuraciones se convirtieron en una. La pieza se sujeta una vez, en un dispositivo que fue perforado y refrentado en su lugar, y las cuatro caras que transportan el trabajo se cortan en un ciclo. La nueva datación entre operaciones desapareció, por lo que la relación entre el puerto y la cara de sellado se establece mediante el dispositivo y las posiciones de índice en lugar de que un operador indique una fundición dos veces.
En números redondos, un lote de cuarenta bloques de tamaño mediano pasó de una ruta de dos días a través de dos máquinas a una ruta de una sola máquina que se despacha en un turno, con la carga y descarga en el segundo palet mientras el primero corta. El cambio más importante se produjo en el lado de la calidad: debido a que los puertos y los avellanados provienen de un mismo punto de referencia, el ajuste de prueba del cuerpo de la válvula de acoplamiento dejó de encontrar bloques que necesitaban reelaboración.
Dos cosas marcaron la diferencia más que la propia máquina. La primera fue probar el accesorio en una pieza de prueba antes de que se lanzara el lote, que es la forma en que se confirmaban las posiciones del índice en lugar de asumirse. La segunda fue quitar la piel de fundición en la primera operación y dejar asentar los bloques antes de los cortes de acabado, porque un bloque de fundición dúctil recién desbastado no medirá lo mismo una hora después.
Qué significa esto para un trabajo similar
El patrón se repite en cualquier pieza que lleve trabajo en más de tres caras, o que se mecanice en dos operaciones con una nueva abrazadera en el medio. Un bloque, una carcasa, una tapa de extremo con orificios en varias caras, un cuerpo de válvula: si la pieza se recoge y se deposita entre operaciones, una máquina horizontal con una paleta y un accesorio probado suele ser la ruta más barata una vez que el lote es real. La prueba es sencilla. Cuente las configuraciones, cuente los pasos de redatación y vea qué parte de la ruta se maneja en lugar de cortar.
Preguntas frecuentes
¿Cuántas caras se pueden mecanizar en una configuración en una máquina horizontal?
Con una fijación de lápida y una paleta indexable, cuatro caras son habituales y cinco son posibles con una fijación en ángulo, que suele ser suficiente para terminar un bloque colector con una sola sujeción. El límite lo marca el útil y las caras que se pueden alcanzar físicamente sin que la herramienta golpee el útil, no solo la máquina.
¿Vale la pena una máquina horizontal para un lote de cuarenta piezas?
Depende de cuántas configuraciones necesite la pieza en una máquina vertical. Una pieza con dos caras y una configuración rara vez justifica el cambio. Una pieza con tres o cuatro montajes, un paso de redatación y una segunda máquina en ruta suele servir, porque el ahorro es en manipulación y riesgo de desperdicio más que en tiempo de corte.
¿Cuál es el mayor riesgo al trasladar un trabajo a una lápida?
Suponer que las posiciones del índice son correctas en lugar de probarlas. El dispositivo debe perforarse y colocarse en su lugar en la máquina que lo ejecutará, y se debe cortar y verificar una pieza de prueba antes de lanzar el lote. Saltarse ese paso es la forma en que un trabajo bien planificado produce un lote que necesita ser reelaborado.
Hable sobre su propio lote
Envíenos la pieza, las caras que llevan el trabajo, el tamaño del lote y cómo se ordenan las piezas, y Handemo regresará con una recomendación de la máquina y un plan de configuración, incluido si una máquina horizontal con un accesorio de lápida es la ruta más barata que la máquina vertical en la que se encuentra ahora. Contacto Handemo CNC | Correo electrónico: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Lectura relacionada: Estudios de casos recopila los otros trabajos que hemos desarmado, CNC Guía de mecanizado para cuerpos de válvulas hidráulicas cubre la misma familia de piezas, y VMC vs HMC explica cuándo una pieza tiene suficientes lados para justificar una máquina horizontal.