Estudio de caso: una placa base de molde de 1600 mm en dos configuraciones
El dibujo que inició este trabajo constaba de cuatro hojas grapadas entre sí: una placa de cavidades, una placa central, una placa extractora y un conjunto de pilares guía. El cliente, una empresa que fabrica moldes de compresión para carcasas de electrodomésticos, llevaba años mecanizando las placas en un centro de mecanizado vertical de tamaño medio. No había nada malo en su trabajo. Lo que estaba mal era el calendario. Cada placa pasó por cuatro abrazaderas, y en la cuarta el operador había pasado más tiempo indicando el bloque que cortando acero.
No vinieron a pedirnos una máquina más grande. Preguntaron si la placa se podía hacer en dos configuraciones, porque la ruta de cuatro configuraciones consumía los días que necesitaban para su adaptación. La respuesta fue sí, pero no por el huso. Esto se debió a que la mesa era lo suficientemente larga para mantener la placa en un punto de referencia desde la primera pasada de desbaste hasta la última cavidad.
Este caso es parte de nuestra serie de estudios de casos , donde cada artículo sigue una parte real del taller y explica las decisiones, no solo el resultado.
¿Cuál es realmente la parte?
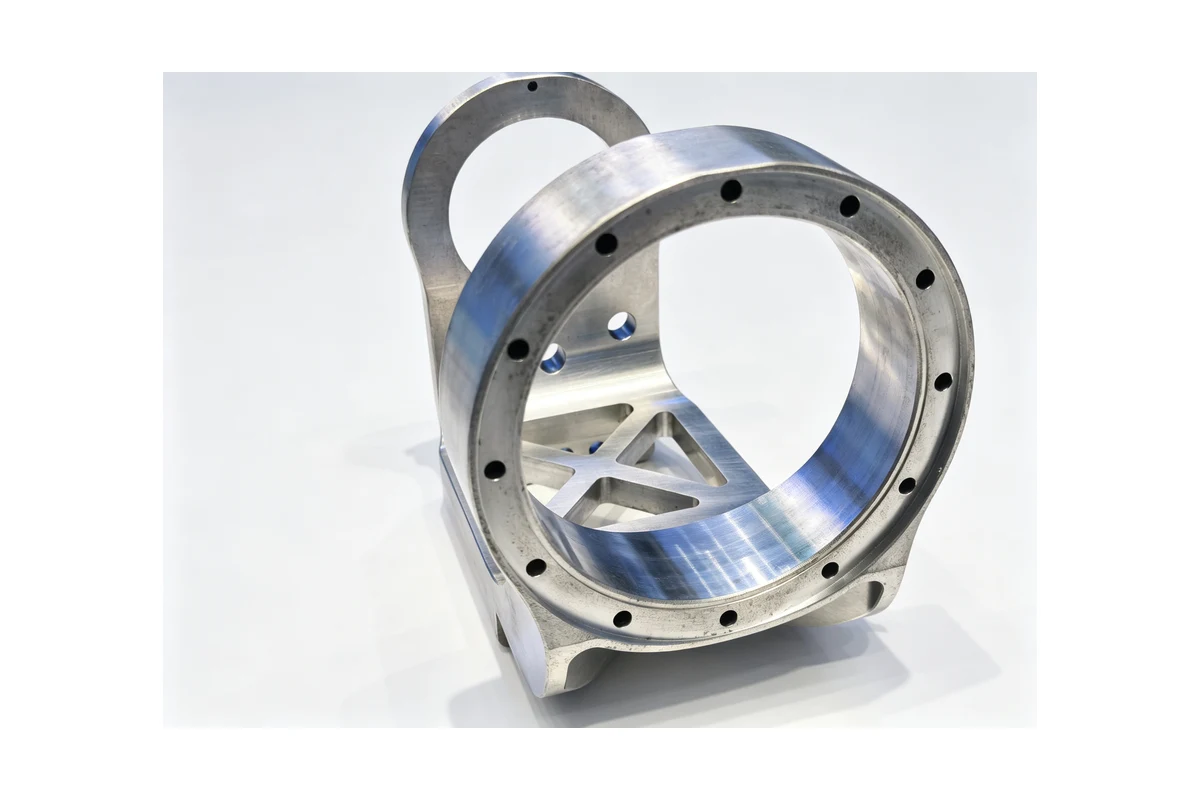
La base de un molde no es una sola pieza, es una pila. La placa de la cavidad tiene la forma femenina. La placa central lleva la forma masculina y el patrón eyector. Entre ellos se encuentra la placa extractora. Las placas de respaldo cierran la pila y absorben la carga de la presión de inyección. Alrededor del exterior se encuentran los pilares guía, los casquillos guía, los pasadores de retorno y el casquillo del bebedero, y cada una de esas características tiene que alinearse a través de 200 a 400 mm de acero apilado.
Eso es lo que los compradores subestiman. Se puede hacer bien una sola placa y la pila aún puede resistir, porque los orificios del pilar guía se perforaron a partir de una referencia diferente en cada placa. Las placas no son cuatro trabajos. Son un trabajo con cuatro piezas.
Escribimos una guía separada para la familia de placas en sí, que cubre los aceros y el orden de las operaciones, en CNCmecanizado de bases de moldes. Este artículo es la versión práctica del mismo trabajo, con los números que salieron de una placa.
La placa en este caso era de 1600 x 800 x 180 mm en bruto, con un acabado de 1600 x 800 x 160 mm. Llevaba una cavidad de aproximadamente 900 x 500 mm, dos orificios para pilares guía en las esquinas diagonales, cuatro orificios para pasadores de retorno, un orificio para bebedero, un circuito de línea de agua alrededor de la cavidad y un patrón de orificios roscados para las abrazaderas de inserción.
Los materiales, y por qué cambian el plan.
La mayoría de las bases de moldes y troqueles en este rango de tamaños se cortan a partir de una placa preendurecida: P20, 718 o un equivalente 1.2311/1.2738. La placa ya alcanza la dureza de trabajo, lo que elimina el paso de tratamiento térmico y la distorsión que conlleva, y es la razón por la que un taller de herramientas puede mecanizar una base y enviarla a montaje la misma semana.
El acero para herramientas endurecido, como 1.2344 o H13, aparece en núcleos, insertos y bloques de cavidades pequeñas, y allí la secuencia cambia porque el material se mecaniza blando y luego se endurece, o se mecaniza en estado endurecido con una estrategia de corte diferente. Las placas de aluminio aparecen en prototipos y herramientas de bajo volumen, donde la placa pesa una fracción del peso y la máquina puede moverla sin grúa.
La ruta previamente endurecida parece más fácil de lo que es. La placa tiene 180 mm de espesor, 1500 kg en el gancho y tiene tensiones internas del molino que la fabricó. Corta un bolsillo grande en un lado y el plato se moverá. No mucho, pero sí lo suficiente para que la segunda cara ya no quede paralela a la primera. Cada taller que mecaniza planchas aprende esto de manera costosa, y la solución es la secuencia, no una máquina mejor.
Por qué cuatro configuraciones cuestan más de lo que parecen
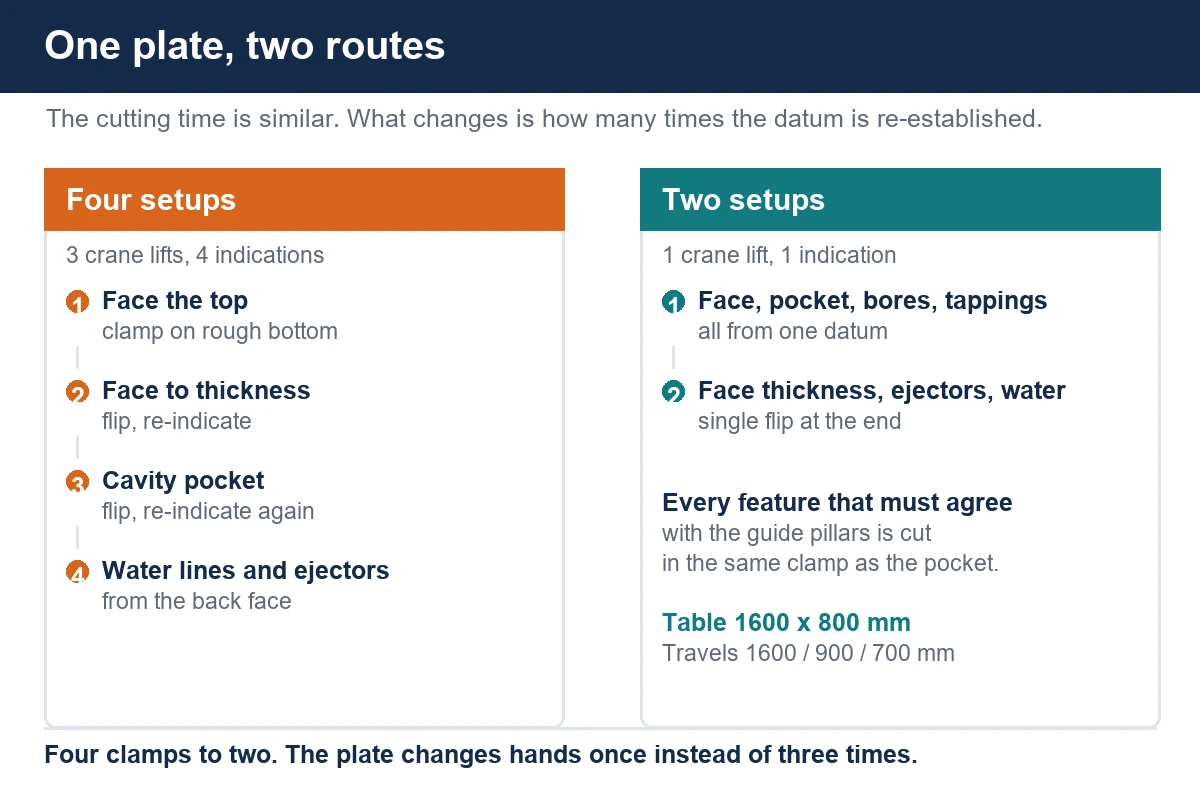
La antigua ruta era razonable sobre el papel. Mira hacia el primer lado. Voltee, enfrente el segundo lado para lograr el grosor. Sujete la segunda cara y corte el bolsillo de la cavidad. Voltee nuevamente y taladre las líneas de agua y el patrón de eyección desde la parte posterior. Cuatro pinzas, cuatro indicaciones, y cada una de ellas una posibilidad de perder unos minutos de paralelismo.
En ese recorrido se esconden tres costes. El primero es la manipulación: una placa de 1.500 kg necesita la grúa para cada vuelta, y una grúa es un recurso compartido en la mayoría de las salas de herramientas. El segundo es la re-datación: cada abrazadera comienza desde una nueva búsqueda de borde o un nuevo ciclo de sonda, y si el operador tiene prisa, la segunda cara se establece desde una esquina diferente a la primera. El tercero y peor es la interrupción: un plato que sale de la mesa para esperar a la grúa es un plato que se puede golpear, y un plato golpeado es un re-cortado.
Ninguno de estos aparece en una cita. Aparecen en la fecha de entrega.
lo que cambiamos
La propuesta no era mecanizar la placa más rápido. Se trataba de mecanizarlo con menos abrazaderas en una máquina cuya mesa pudiera contener toda la pieza y aún le sobrara recorrido.
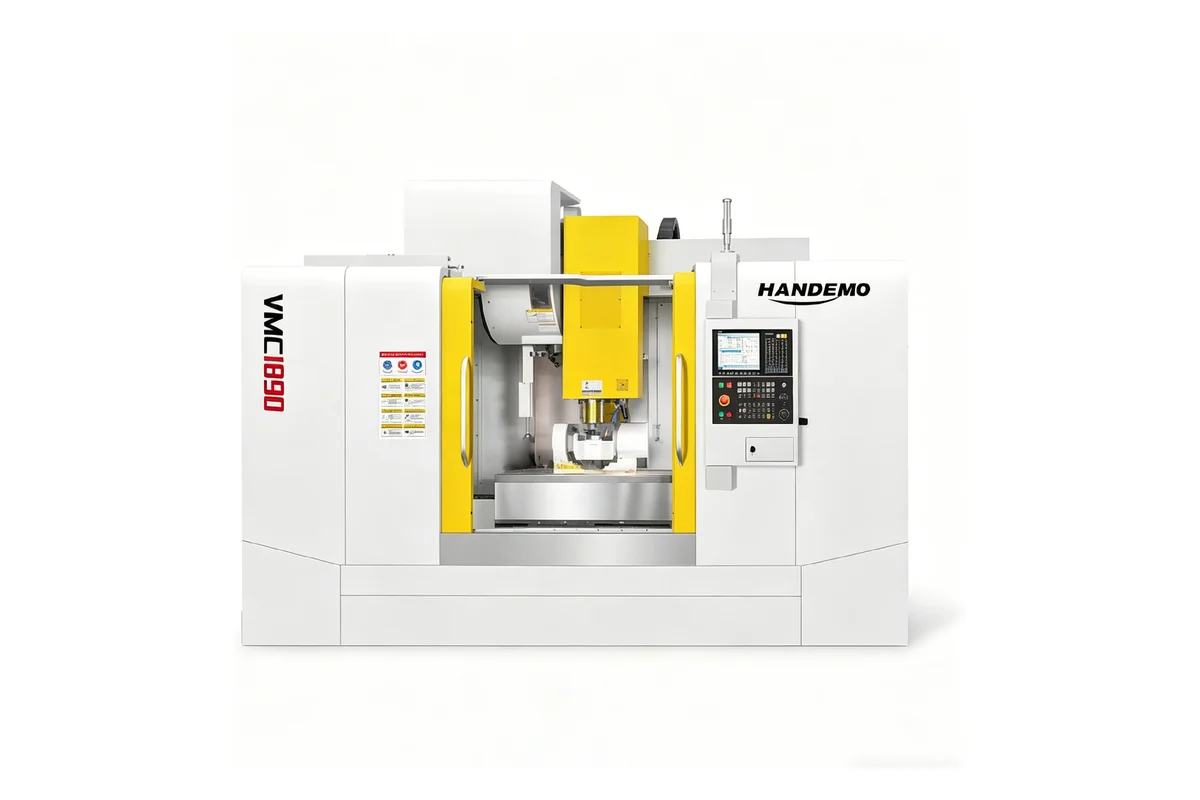
La placa pasó a una VMC1690, cuya mesa es de 1600 x 800 mm con una capacidad de 1.500 kg y recorridos de 1600 / 900 / 700 mm. El tamaño de la mesa es importante porque la placa queda totalmente apoyada en lugar de sobresalir, y los recorridos son importantes porque el eje puede llegar a la esquina más alejada de la cavidad sin que el dispositivo tenga que moverse. El husillo BT50-190 con 6000 rpm cubre tanto el desbaste de una cavidad de 900 x 500 como las herramientas más pequeñas para líneas de agua y orificios de sujeción en la misma máquina.
La nueva secuencia consta de dos configuraciones:
- Configuración uno: sujete la cara inferior rugosa con la placa apoyada en paralelos o una subplaca, mire hacia la parte superior, desbaste el bolsillo de la cavidad, termine las paredes y el piso del bolsillo, taladre los dos orificios del pilar guía, taladre y golpee el patrón de abrazadera y taladre las entradas de la línea de agua desde la parte superior.
- Configuración dos: voltee una vez, cara al espesor, corte el patrón de expulsión y los orificios del pasador de retorno, y rompa las líneas de agua desde la parte posterior.
Dos abrazaderas en lugar de cuatro. Una grúa en lugar de tres. Y, lo que es más importante, cada característica que tiene que coincidir con los pilares guía se corta en la configuración uno, a partir de un punto de referencia.
Sujetar un plato sin doblarlo
A plate this size is a spring. Sujételo por las cuatro esquinas sobre un hueco y se levanta el medio. Clamp it in the middle and the corners lift. De cualquier manera, la cara que cortas es plana solo mientras las abrazaderas están puestas y salta cuando las sueltas.
Lo que funcionó aquí:
- Apoye la placa sobre seis u ocho almohadillas ajustables, no cuatro, y calce hasta que un indicador de cuadrante muestre la misma lectura en el centro y en las esquinas antes de cualquier corte.
- Sujete sobre los puntos de apoyo, no entre ellos. Una abrazadera que tira hacia abajo donde no hay nada debajo es una placa doblada.
- Mantenga la carga de la abrazadera modesta y repetible. Las llaves dinamométricas no son comunes en las salas de herramientas, pero una configuración marcada en una abrazadera de torsión limitada es suficiente para que el lote dos se comporte como el lote uno.
- Desbaste el bolsillo en pasos y deje que la placa se relaje entre pasadas, en lugar de realizar una pasada profunda que almacena tensión y la libera más tarde.
- Deje el margen de acabado en el piso del bolsillo hasta que se haya revestido la segunda cara, de modo que el corte final del piso se haga sobre una placa que ya se ha movido.
El funcionamiento del indicador al inicio dura veinte minutos. La alternativa es utilizar un plato desechado.
Bolsillos, esquinas y alcance de herramientas.
La cavidad de esta placa tenía 900 x 500 mm y 90 mm de profundidad. Esa profundidad no es extrema, pero es suficiente con que el portaherramientas quepa dentro del bolsillo sin que roce la pared al bajar. La regla que citamos es sencilla: la herramienta más grande que despeja el radio de la esquina decide el tiempo de desbaste, y la herramienta más pequeña que llega al suelo decide el tiempo de acabado.
Una cavidad con radios de esquina estrechos obliga a utilizar una cortadora más pequeña, y una cortadora más pequeña significa más pasadas. Si el diseño permite un radio de esquina mayor, la cavidad se vuelve más barata sin ningún cambio en la máquina. Vale la pena tener esa conversación con el diseñador de herramientas antes de cortar la placa, no después. El lado de corte del trabajo de bolsillo se trata con más detalle en nuestro artículo sobre mecanizado de una cavidad de molde.
Para las secciones profundas, un soporte de longitud de calibre más corto y un reductor más pequeño superaron a una herramienta de largo alcance llevada al límite. A la placa no le importa la velocidad a la que se mueve la herramienta si después hay que raspar la pared.
Agujeros que deben coincidir a lo largo de la pila.
Los orificios del pilar guía son las características que deciden si la pila se ensambla. Están aburridos, no perforados, y están perforados en la misma configuración que la cavidad de la cavidad, de modo que la relación entre la cavidad y los pilares se establece una vez.
La misma lógica se aplica a los pasadores de retorno y al patrón de expulsión: córtelos en la configuración donde la cara de referencia es la que se asentará contra la siguiente placa, de modo que el patrón se defina contra la superficie que importa. Cuando las placas llegan al lugar de montaje, los pilares entran con una ligera presión y la placa expulsora se desliza sin lima.
Las líneas de agua son el caso opuesto. Se perforan por la cara conveniente, se cruzan en las intersecciones internas y se taponan en los extremos. Lo que necesitan es un avance limpio y sin rebabas en el cruce, porque una rebaba dentro de una tubería de agua es una restricción de flujo que nadie puede ver. El refrigerante que pasa por el husillo y un ciclo de picoteo en los más profundos se encargan de la mayor parte.
¿Por qué no una máquina horizontal o un pórtico?
Ambos fueron considerados. Un centro de mecanizado horizontal es la respuesta adecuada para una carcasa en forma de caja con orificios en los cuatro lados, porque la mesa se indexa y la pieza permanece en su sitio. Una placa de molde no tiene esa forma. Es una pieza ancha y plana con trabajo en dos caras paralelas, y el trabajo es más fácil de alcanzar desde arriba. Una máquina horizontal lo sujetaría sobre una lápida y obligaría al operador a rodearla.
Una máquina de pórtico también sería suficiente y en placas de más de dos metros se convierte en la única opción sensata. A 1600 mm la máquina vertical todavía tiene la mesa y el recorrido, y carga por delante con una grúa en lugar de por un lado. Mantenemos ese límite en mente al cotizar: el tamaño del plato decide el diseño, no la preferencia de marca.
En el caso de los comercios que ofrecen una combinación de placas y carcasas, la elección suele ser realizada por la familia que paga las facturas, y la otra familia programa sus gastos en función de ello. Las placas más pequeñas y los bloques de inserción a menudo permanecen en una máquina de tamaño mediano como la VMC855D, porque mover un bloque de 200 kg a una mesa grande desperdicia viajes.
Lo que el cliente midió después
La sala de herramientas realizó un seguimiento de tres cosas durante los primeros dos meses: elevaciones de grúa por placa, configuraciones por placa y la cantidad de placas que necesitaban reelaboración durante el montaje. Los ascensores cayeron de tres a uno. Las configuraciones se redujeron de cuatro a dos. El nuevo trabajo de montaje llegó a cero en las primeras once placas, que colocaron en los orificios del pilar guía y en la cavidad que ahora tiene la misma referencia.
También obtuvieron algo que no habían pedido. Debido a que la plancha permaneció en la mesa entre la cavidad y la perforación, la máquina funcionó desatendida durante el turno de noche en la segunda configuración, y el operador llegó a una plancha terminada en lugar de una plancha esperando a ser volteada.
¿Qué decide la cotización de un trabajo de plancha?
Cuando llega una consulta de matrícula, cuatro cosas cambian el precio más que cualquier otra cosa:
- El espesor acabado y el margen de stock. Una placa desbastada de 5 mm de gran tamaño en cada cara es un trabajo diferente de una oxicorte cercana al tamaño.
- La relación entre la profundidad del bolsillo y el radio de la esquina. Esto es lo que decide si el desbaste se realiza con una fresa de 50 mm o una de 16 mm.
- El número de caras con trabajo en ellas. Dos caras es un trabajo de dos configuraciones; Cuatro caras es una máquina diferente y una conversación diferente.
- Ya sea que las placas se coticen como una pila o como piezas individuales. Una pila citada en conjunto permite planificar los orificios de los pilares y el patrón de expulsión como una cadena de referencia.
Envía el plano de montaje así como las placas individuales si lo tienes. El dibujo de la placa nos indica el tamaño; el conjunto nos indica qué agujeros tenemos que concordar. Los dibujos pueden ir directamente a nuestra página carga de dibujos si prefiere no enviarlos por correo electrónico.
Preguntas frecuentes
¿Se puede mecanizar una placa de 1600 mm en un centro de mecanizado vertical estándar?
Sí, siempre que la mesa sea al menos tan larga como la placa y los recorridos lleguen a las esquinas más alejadas. Una mesa de 1600 x 800 mm con 1600 mm de recorrido X, como la VMC1690, sostiene un plato de ese tamaño totalmente apoyado. Cualquier cosa más larga necesita un diseño de pórtico o una máquina con una base más larga.
¿Mecanizan toda la base del molde o solo las placas?
Ambos. Las placas, pilares guía, casquillos, placas expulsoras y los insertos más pequeños pueden salir del mismo piso, lo que mantiene la cadena de referencia dentro de un taller en lugar de dividirla entre proveedores.
¿Cómo se puede evitar que un plato grande se doble después de cortar el bolsillo?
Desbaste por pasos, apoyando la placa en más de cuatro puntos, sujetando los soportes y dejando el margen del piso del bolsillo hasta que se haya revestido la segunda cara. La placa seguirá moviéndose; la secuencia hace que el movimiento ocurra antes del corte final en lugar de después.
¿Es la placa preendurecida más difícil de mecanizar que la placa recocida?
Es más lento por pasada y castiga a una máquina ligera. La ventaja es que la placa no pasa por un tratamiento térmico posterior, por lo que no hay una segunda configuración después del endurecimiento ni ninguna distorsión que eliminar. Para la mayoría de las bases de moldes en este rango de tamaño, el comercio vale la pena.
¿Qué necesitas para cotizar un trabajo de placa?
Los planos de la placa, el plano de montaje si es necesario montar la pila, el material y la dureza, las profundidades de los bolsillos y los radios de las esquinas, y el tamaño del lote. Si los platos forman parte de una pila, envíe la pila completa en una sola consulta.
Contacto Handemo CNC | Correo electrónico: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038