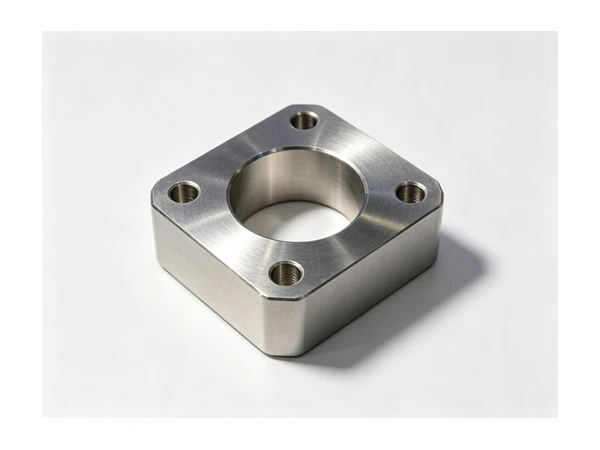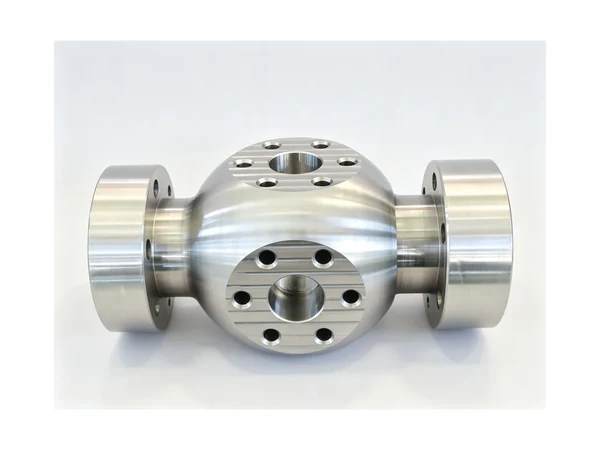
Estudio de caso: carcasa de bomba mecanizada en dos configuraciones en una HMC
Las carcasas de las bombas son las piezas que hacen que una hoja de cotización parezca incorrecta. Sobre el papel es un cuerpo con un orificio que lo atraviesa y dos caras de puerto. En el taller se divide en cuatro montajes, dos fijaciones y una cola en la máquina horizontal. El casting en el que trabajamos a continuación llegó exactamente de esa manera. Dejó funcionando en dos configuraciones.
Este es uno de nuestros estudios de caso, escrito desde el taller en lugar de un catálogo. El cliente es un fabricante de bombas y válvulas que suministra agua e industrias de procesos, y su familia de piezas es una familia de carcasas de hierro fundido en tres tamaños de estructura.
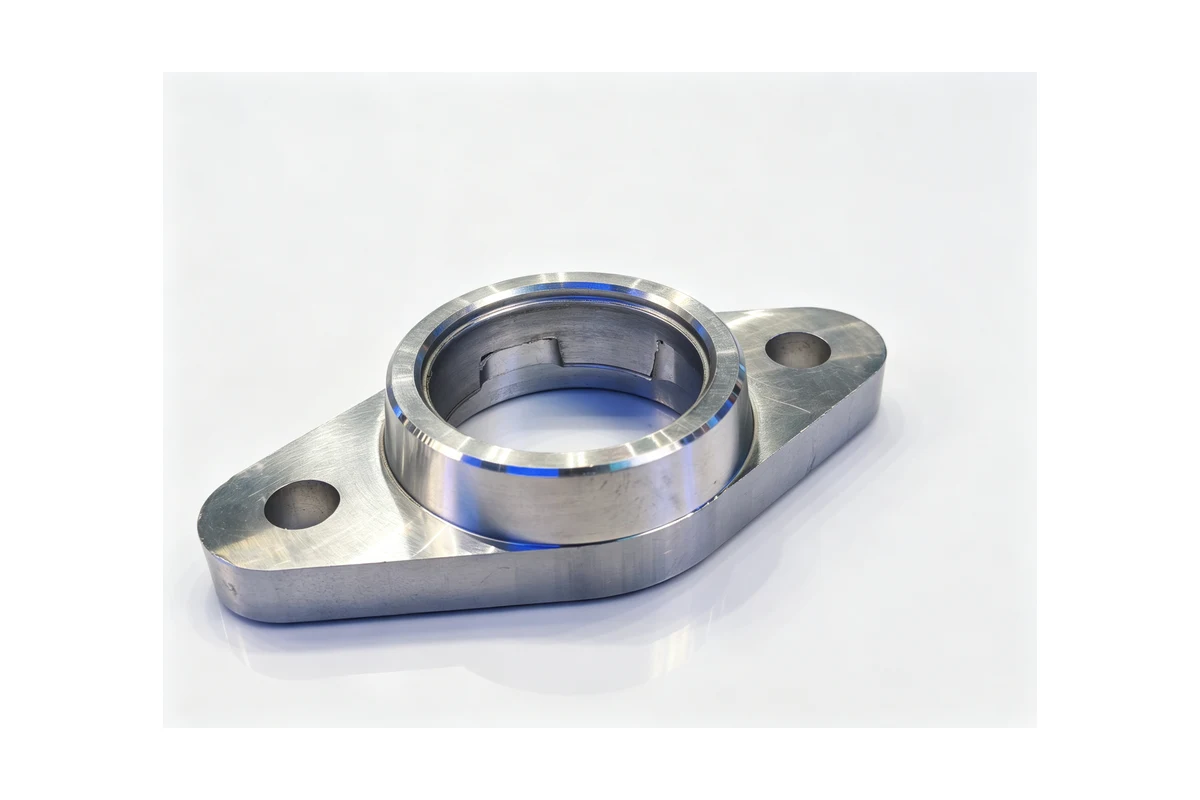
cual es la parte
La carcasa de una bomba es una pieza hueca con un orificio que atraviesa el cuerpo, una cara de montaje y puertos de entrada y salida que se encuentran en ángulo entre sí. Los materiales comunes son hierro fundido gris como GJL-250 (HT250), hierro dúctil como GJS-400-15 y acero fundido donde la bomba experimenta mayor presión o lodo abrasivo. Las carcasas de aluminio aparecen en bombas de agua y productos químicos más pequeñas.
Dos relaciones deciden si la bomba va junta en la línea de montaje o regresa. El primero es el eje del orificio hacia la cara de montaje. El segundo son los dos puertos enfrentados entre sí. Todo lo demás en el dibujo es más fácil de sostener que esos dos.
Por qué la ruta de cuatro configuraciones cuesta dinero
La ruta convencional no está mal, simplemente es cara. Frese la cara de montaje en una máquina vertical, voltee la pieza fundida para la cara opuesta y luego configure el puerto de entrada y el puerto de salida como dos trabajos más. Cuatro abrazaderas, cuatro posibilidades de perder la relación entre orificio y cara que construyó en la configuración uno.
Para un taller que opera una familia de carcasas en lotes, el daño se muestra como costo de instalación y tiempo de espera en lugar de tiempo de ciclo. Cada re-abrazadera necesita un dispositivo, un operador que lo marque y un lugar en el cronograma. En un lote de treinta piezas, esos gastos generales se pagan treinta veces.
lo que cambiamos
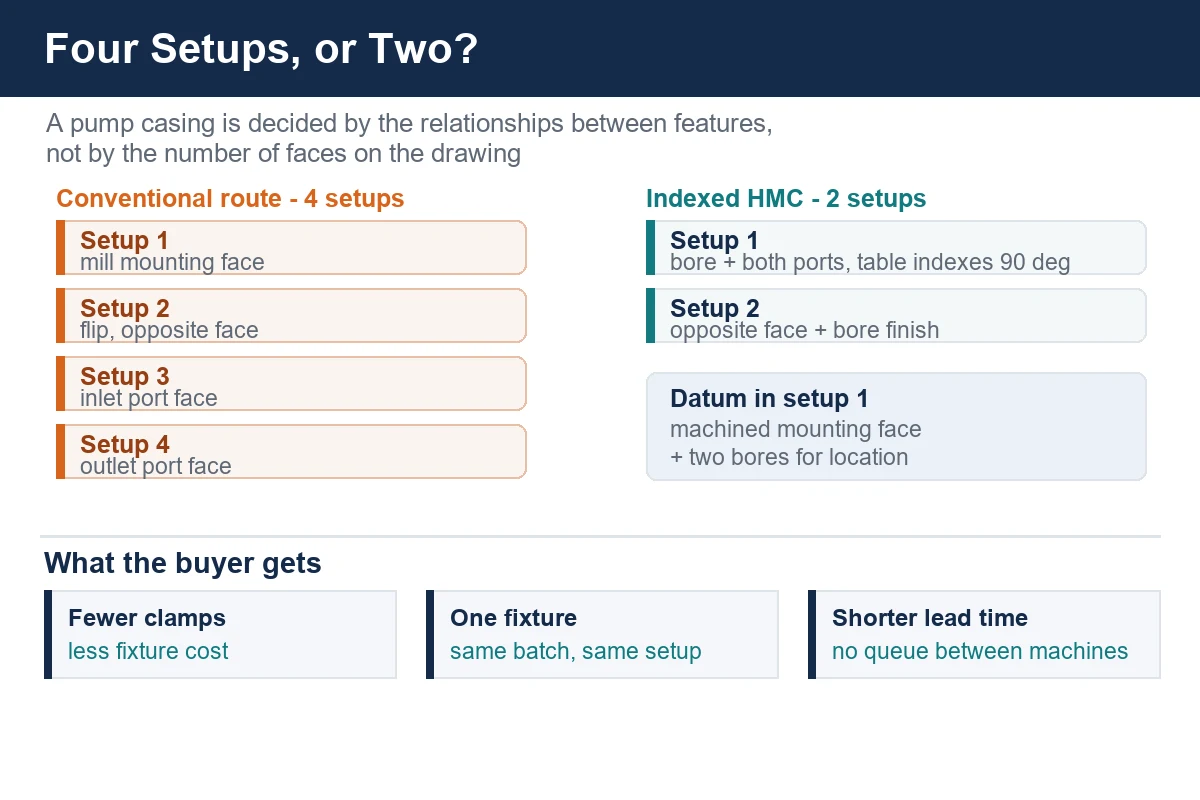
Movemos el trabajo a un centro de mecanizado horizontal indexable, en este caso el HMC630-DT. La pieza fundida se sujeta una vez sobre un dispositivo de lápida, ubicado en su cara de montaje y sujeto contra la superficie mecanizada. Luego, la mesa se indexa en pasos de 90 grados para llevar cada lado de la carcasa al eje.
El orificio, la cara de montaje y ambas caras del puerto se producen dentro de la misma abrazadera. Ese es el punto. Las características que tienen que coincidir entre sí se cortan sin que la pieza salga del dispositivo, por lo que la relación la establecen la máquina y el dispositivo y no el cuidado con el que alguien marcó la segunda configuración.
La segunda configuración solo maneja la cara opuesta y la pasada final del orificio. Cuatro configuraciones se convirtieron en dos, y en los tamaños de bastidor más grandes también liberó a las máquinas verticales para las piezas que realmente se adaptan a ellas.
Estrategia de sujeción y referencia
El plan de sujeción importa más que la elección de la máquina. Lo que funcionó para esta familia:
- Referencia en la cara de montaje mecanizada más dos orificios, de modo que la pieza tenga una ubicación estable de tres puntos antes de aplicar cualquier carga de sujeción.
- Fuerza de sujeción controlada en paredes delgadas. Las carcasas fundidas se distorsionan si uno se apoya en ellas, y la distorsión aparece en el orificio, no en la abrazadera.
- Un primer paso firme con una fresa frontal para llegar debajo de la piel de la pieza de fundición y el frío que se asienta en la superficie de una pieza de fundición en bruto.
- Indexe, verifique que la cara esté cuadrada y luego comprométase con el orificio. Es mejor encontrar un problema en el índice que después de haber eliminado tres elementos.
- Refrigerante a través del husillo en el orificio profundo y las cavidades ciegas, además de salidas programadas para que los finos de hierro fundido no obstruyan la voluta.
- Un cabezal de mandrinado para el orificio principal, una herramienta de chaflán y un cabezal de roscado para el círculo de pernos, de modo que las funciones secundarias se ejecutan en el mismo ciclo.
Consistencia en todo el lote
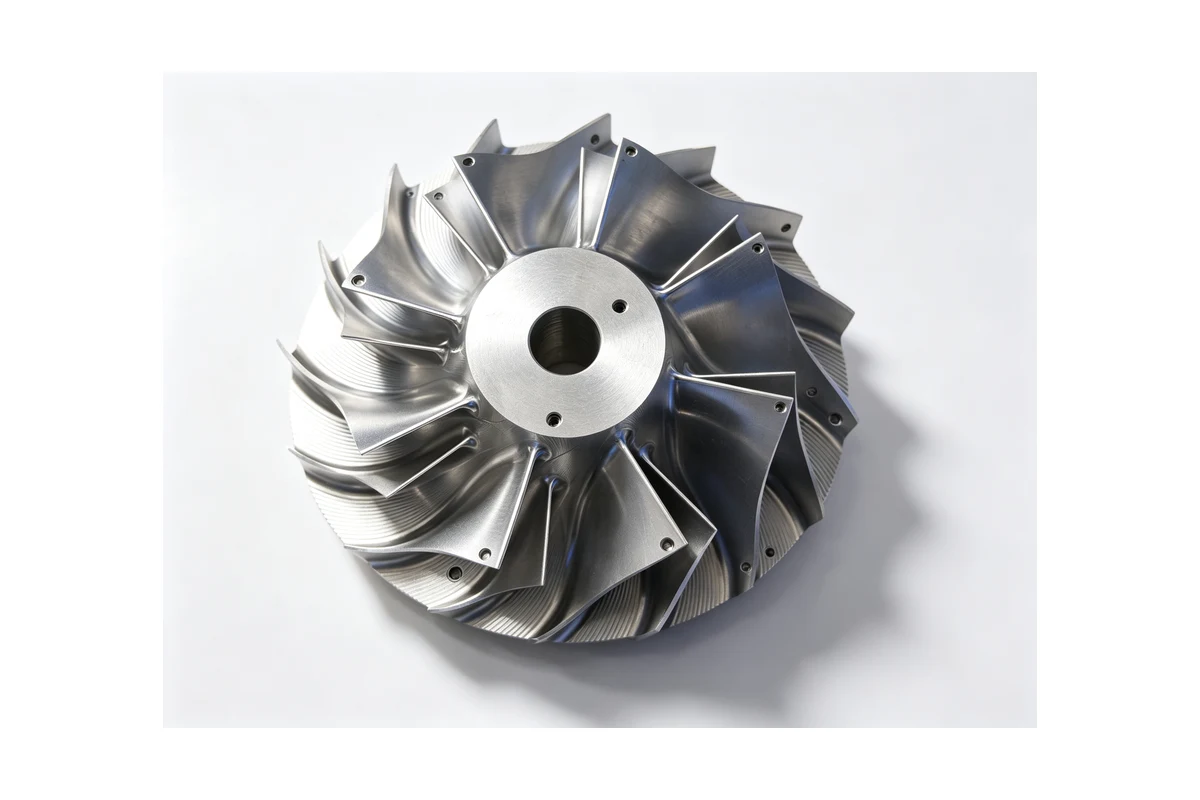
La victoria silenciosa en este trabajo fue la repetibilidad, y no proviene del husillo. Proviene de hacer el trabajo en las mismas abrazaderas y en las mismas posiciones de índice cada vez. El segundo casting se ejecuta como el primero porque nada en la configuración cambia entre las partes. Para un cliente que ensambla bombas en el mismo pedido todas las semanas, esa previsibilidad vale más que un husillo más rápido.
No publicamos cifras de herramientas ni números de precisión de las máquinas por motivos de control de exportaciones, por lo que este artículo se centra en el proceso en lugar de en los números. Si desea los detalles de su parte, envíe el dibujo.
Qué significa si compras piezas fundidas o las mecanizas
Menos configuraciones significan tiempos de entrega más cortos, menos costos de instalación y menos trabajo en proceso esperando entre máquinas. También significa que una parte menor del cronograma depende de un operador calificado. Para trabajos de bombas, válvulas y carcasas en general, vale la pena revisar la decisión siempre que una pieza necesite características en más de dos lados. La misma lógica está detrás de nuestra comparación de centros de mecanizado verticales y horizontales para piezas multifacéticas .
Si sus carcasas son cercanas a esta familia, la guía de bombas y válvulas en nuestras páginas de aplicaciones cubre los materiales y la geometría del puerto con más detalle.
Preguntas frecuentes
¿Se puede mecanizar esta carcasa en un centro de mecanizado vertical?
Sí, y para una pieza única o de bajo volumen suele tener sentido. La máquina horizontal se amortiza sola cuando la pieza tiene cuatro o más caras y el taller maneja la familia en lotes, porque entonces la mesa indexadora reemplaza los accesorios en lugar de simplemente reemplazar la dirección del husillo.
¿Cómo se sostiene un yeso de paredes delgadas sin distorsionarlo?
Ubíquelo en una cara mecanizada más dos orificios, mantenga controlada la carga de la abrazadera y evite sujetarla a través de una pared sin soporte. Si el orificio se mueve después de soltarlo, la causa suele ser el dispositivo de fijación y no el corte.
¿Aceptas trabajos en lotes pequeños?
Sí. La familia de carcasas en este caso de estudio se ejecuta en lotes desde un puñado de piezas hasta unos cientos, en el mismo dispositivo.
¿Qué pasa con el impulsor y la cubierta final?
Funcionan en la misma celda, lo que mantiene todo el conjunto en un solo taller y elimina la transferencia entre el proveedor de carcasas y el ensamblador de bombas.
Contacto Handemo CNC | Correo electrónico: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038