Estudio de caso: Mecanizado de una cubierta de extremo de brida en una sola configuración
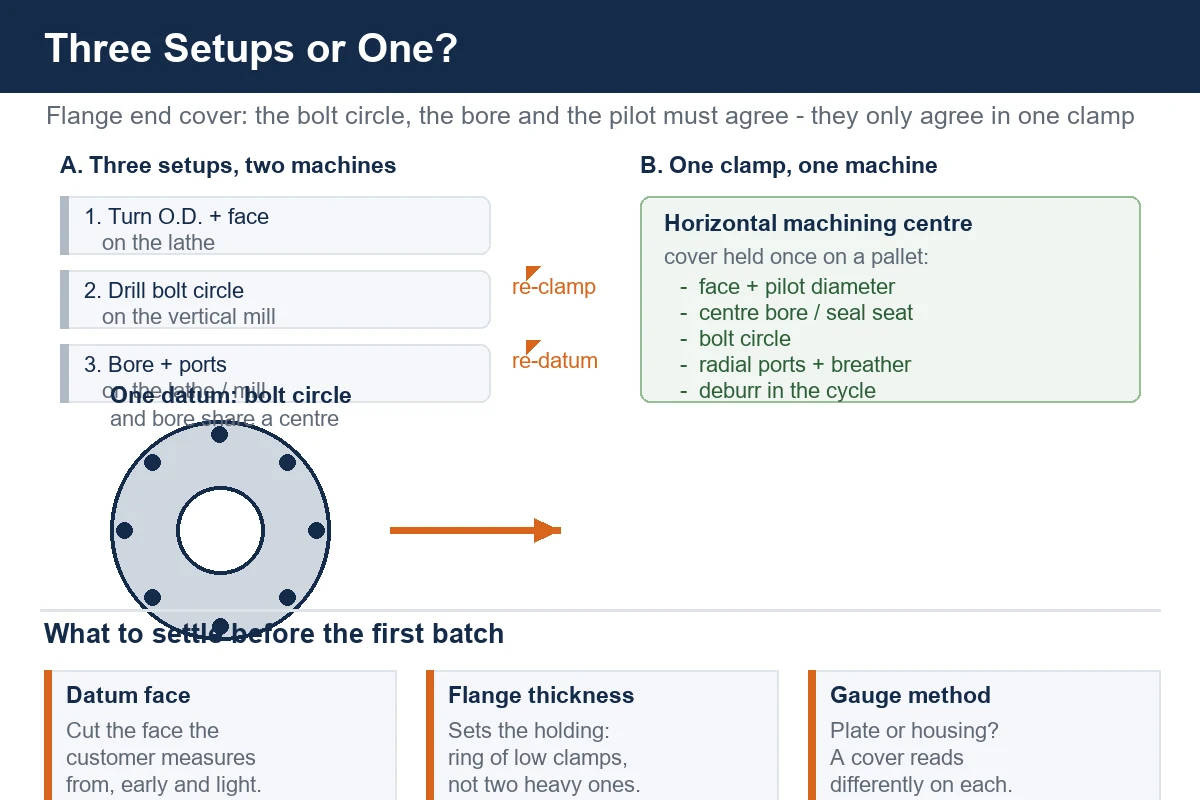
La investigación que inició ésta fue breve. Un dibujo, un material y una pregunta que recibimos con frecuencia: ¿se puede sujetar el círculo de pernos y el orificio en la misma pieza sin enviarlo tres veces al taller? La pieza era una tapa de extremo con brida, el tipo de tapa redonda que se atornilla a una caja de cambios, una carcasa de bomba o un asiento de rodamiento y lo cierra. Nada parece difícil sobre el papel. Es cuando se cuentan las configuraciones que el trabajo se vuelve costoso.
En ese taller la cubierta pasaba por tres operaciones en dos máquinas. Gira el exterior y la cara. Pase a un molino vertical para perforar el círculo de pernos. Muévete de nuevo para perforar el centro. Cada movimiento significaba un nuevo elemento, un nuevo dato y una nueva oportunidad para que la portada se ubicara en un lugar ligeramente diferente de donde estaba antes. Las piezas pasaron la inspección. Los márgenes no.
Qué es el componente y por qué penaliza las configuraciones adicionales
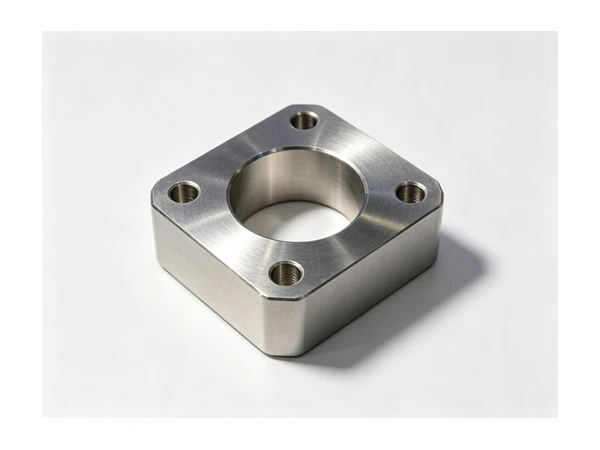
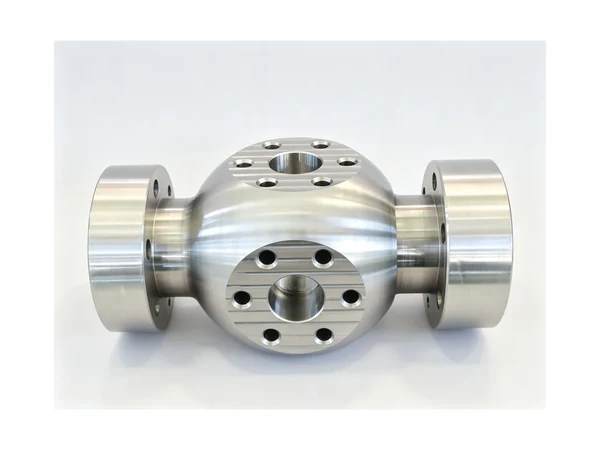
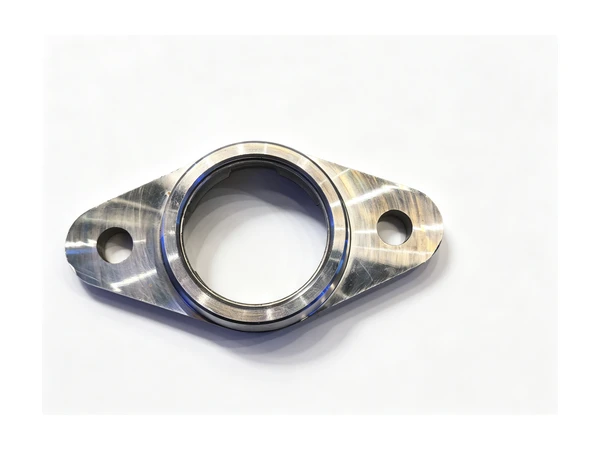
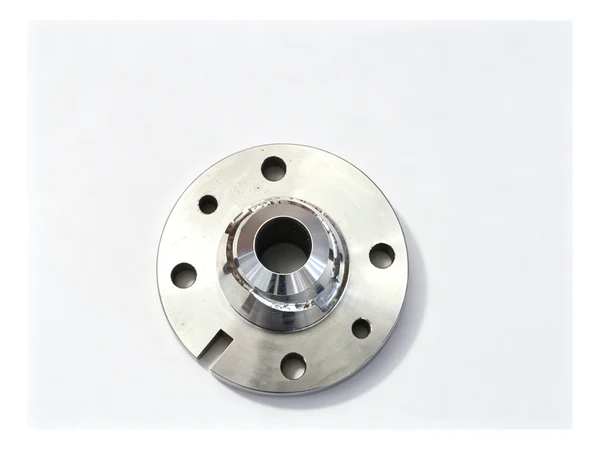
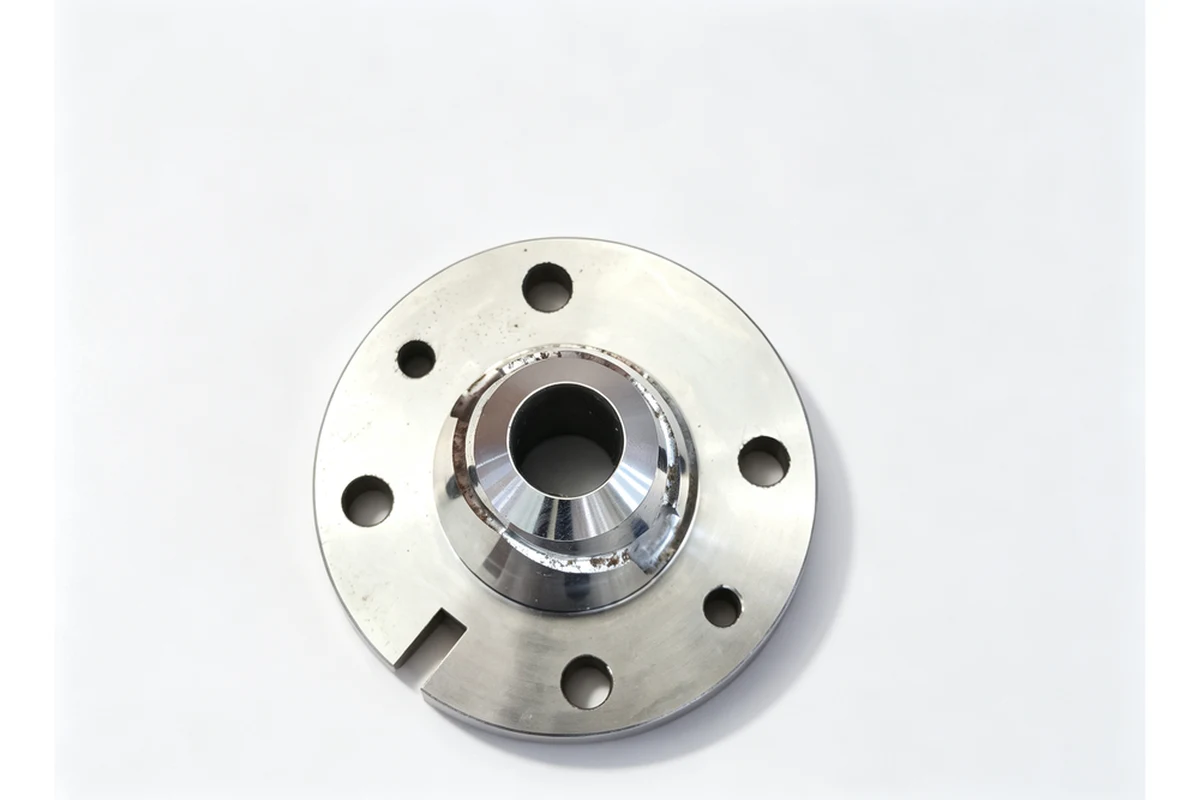
Una cubierta de extremo de brida es una placa con una protuberancia. La brida tiene un círculo de pernos que debe estar alineado con la carcasa que cierra. El centro tiene un orificio, un hueco o un asiento de sello que debe alinearse con el eje o rodamiento que se encuentra debajo. El diámetro exterior suele penetrar en la carcasa. En la mayoría de los dibujos también hay dos o tres características que no se ubican en absoluto en el eje principal: un puerto de ventilación, un drenaje, un orificio de visualización de aceite y un saliente para un sensor.
Lo que importa en una portada no es una característica por sí sola. Es la relación entre ellos. Si el círculo de pernos no está centrado en el orificio, la cubierta se atornilla hacia abajo y retira el sello del eje. Si el diámetro piloto no está en escuadra con la cara de la brida, la cubierta se balancea sobre la carcasa y la junta tiene fugas. Nada de eso aparece como un tamaño en el dibujo; aparece como una fuga, una queja por agotamiento o una devolución de garantía meses después.
Por lo tanto, cada configuración adicional de una cubierta no es sólo un costo. Es una oportunidad para que las relaciones avancen. Tres configuraciones significan dos oportunidades para que la pieza se vuelva a sujetar en otro lugar distinto de donde estaba. Los talleres que manejan bien las cubiertas generalmente las usan en menos configuraciones, no en configuraciones más rápidas.
Dónde estaba perdiendo dinero la ruta de las tres operaciones
La ruta en la que se encontraba la tienda es una ruta completamente razonable, y muchas tiendas cubren esa ruta. Gire primero, porque tornear es la forma más rápida de generar el diámetro exterior y la cara y hacer una referencia limpia para todo lo que sigue. Perfore el círculo de pernos en un molino vertical, porque ahí es donde viven la mesa giratoria y el ciclo de perforación. Aburrir el centro después, o antes, según cómo lo aprendió el taller.
El costo reside en el manejo entre esos pasos. Cada abrazadera necesita su propio accesorio. Cada dispositivo debe ajustarse y ajustarse nuevamente cuando se desgasta. Cada pieza espera en cada máquina, por lo que el lote pasa la mayor parte de su vida en una bandeja en lugar de en un eje. Y en una cubierta, la fijación es incómoda: la brida es delgada, por lo que tres mordazas o un par de abrazaderas la deforman fácilmente, y una cubierta distorsionada se desprende de la máquina y se relaja formando un óvalo una vez que se sueltan las abrazaderas.
Hay un segundo coste, más silencioso. El círculo de pernos y el orificio se generan a partir de dos datos de referencia diferentes en dos accesorios diferentes, por lo que el taller tiene que inspeccionar la relación entre ellos después del hecho en lugar de confiar en ella. Entonces la inspección se convierte en parte del proceso en lugar de una verificación, y el lote deja de moverse mientras espera el medidor.
La decisión: volver a reunir las funciones en una sola configuración
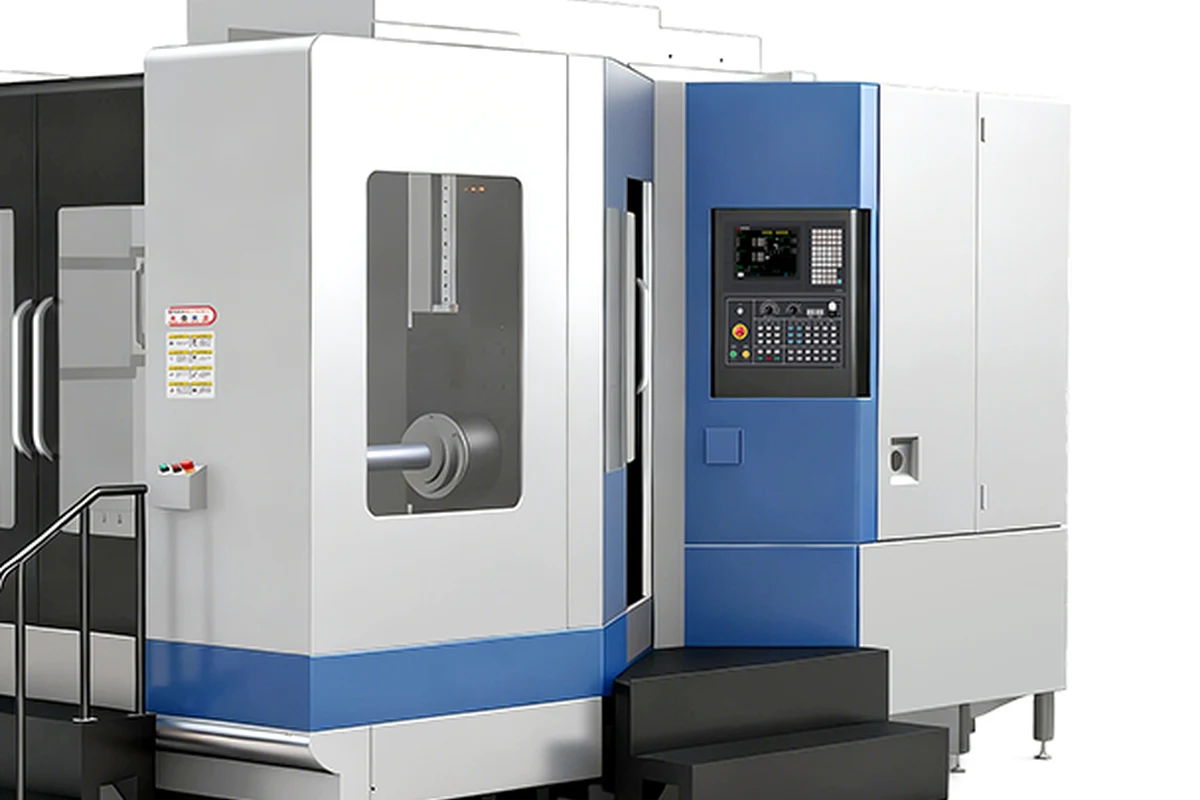
Una vez que las cubiertas se consideraron un problema de configuración en lugar de un problema de mecanizado, la respuesta fue un centro de mecanizado horizontal. En un centro de mecanizado horizontal HMC630-DT la tapa se sujeta una vez, sobre su brida o en una simple fijación sobre un pallet, y la máquina llega a la cara, el diámetro piloto, el agujero, el círculo de pernos y los puertos fuera de eje sin que la pieza se salga. El eje B posiciona la pieza para cada cara; Los cambios de herramienta salen de un cargador. Las relaciones entre las características dejan de ser algo que el taller tiene que reproducir y se convierten en algo que la máquina simplemente conserva.
El palet es la parte de la historia de HMC que las tiendas subestiman. Con dos palets, el operario carga la siguiente tapa mientras la máquina corta la actual, por lo que el husillo no se detiene ni para una pinza, un calibre o un café. En una familia de cubiertas que funciona en lotes constantes, ese cambio por sí solo generalmente paga más que el costo adicional de la máquina en comparación con un molino vertical.
No todas las cubiertas necesitan un HMC. Cuando los volúmenes son menores o la pieza es pequeña y en su mayoría redonda, un centro de mecanizado vertical VMC1160 con una mesa de cuarto eje hace el mismo trabajo en una sola configuración, y para cubiertas que son realmente piezas torneadas con un círculo de pernos y un par de orificios radiales, un centro de torneado y fresado de eje Y con torreta eléctrica TCK6050Y gira el cuerpo y fresa los puertos en el mismo ciclo. La respuesta correcta depende de dónde se ubican las características en relación con el eje y de cuántas piezas por año necesita mover el taller.
Para los talleres que fabrican cubiertas para cajas de engranajes y carcasas en volumen, vale la pena leer el caso de una plataforma horizontal junto con VMC vs HMC: Cómo elegir un centro de mecanizado, porque la decisión generalmente se trata de caras y accesorios en lugar del precio de la máquina.
Sostener una brida delgada sin doblarla
Una abrazadera no significa que un problema esté resuelto. Una brida delgada aún debe sostenerse en lugar de apretarse. Dos cosas funcionaron en este trabajo. La cubierta se sujetó al borde de la brida con un anillo de abrazaderas de baja altura distribuidas alrededor de la circunferencia en lugar de en tres puntos, de modo que la carga entrara en la brida de la manera más uniforme posible. Y la secuencia se organizó de modo que el rostro desde el que todos miden se cortara temprano y ligeramente, luego se dejara como estaba, y el corte más intenso se realizaba en los rasgos que no llevaban ese dato. Cuando una protuberancia o una red lo permitían, un pequeño soporte debajo del centro de la cubierta eliminaba por completo la carga de corte de la brida.
Cortar el círculo de pernos limpiamente
El círculo de pernos es donde aparece la elección de la herramienta en el acabado. En una cubierta con una protuberancia elevada alrededor de cada orificio, el primer movimiento habitual es un punto o un avellanado con una herramienta de fondo plano, luego el taladro y luego cualquier roscado en el mismo ciclo. En una cubierta con una brida delgada, al picotear demasiado fuerte la broca se levanta la brida entre las abrazaderas, por lo que el avance desciende antes del avance y el último milímetro de cada orificio se corta suavemente. Todo eso es una decisión del programa más que una decisión del equipo, pero es necesario que el dispositivo sea lo suficientemente silencioso para que el programa funcione.
Desbarbado, limpieza y asiento del sello
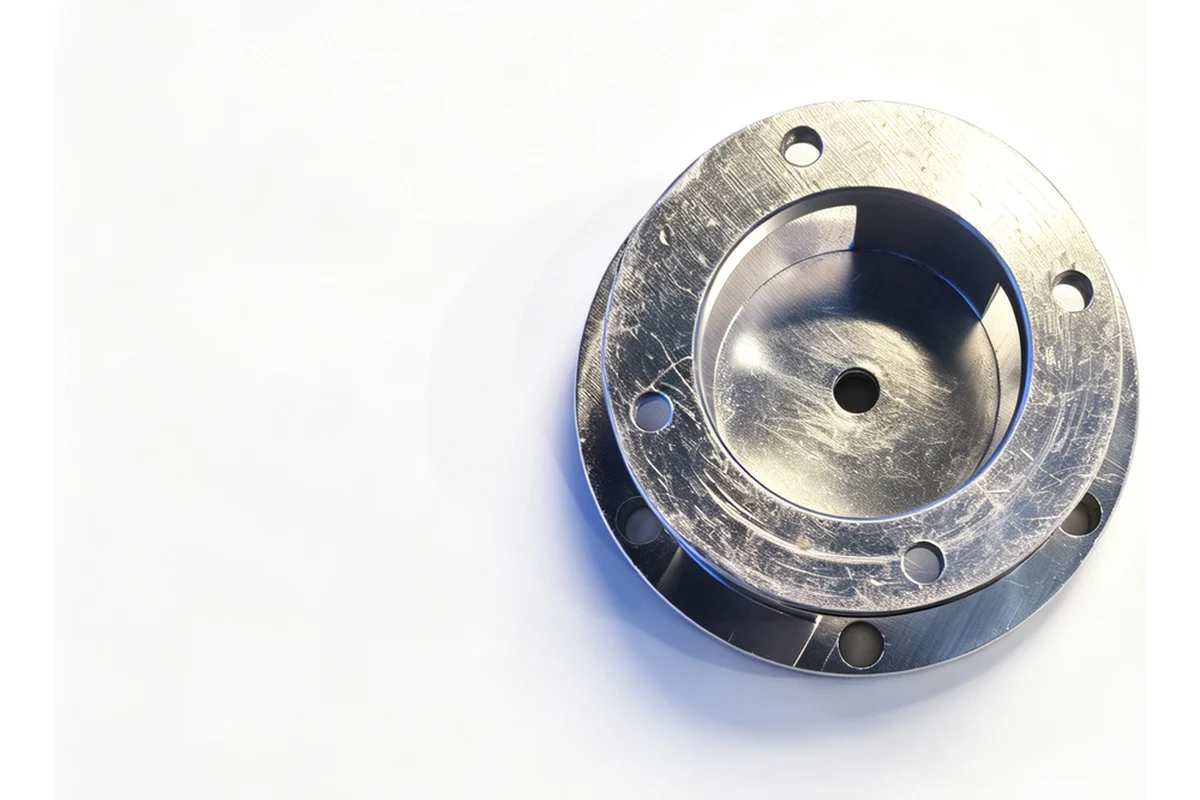
Una cubierta pasa su vida útil reteniendo aceite. Eso hace que dos cosas importen más de lo que parecen. El primero es el asiento del sello, que debe salir de la máquina sin una marca de herramienta que le dé al sello un lugar donde pueda tener fugas. El segundo es desbarbar el interior de los orificios de los pernos y cualquier perforación transversal, porque una viruta que queda en una cubierta llega a la carcasa la primera vez que la máquina funciona.
Hacer ambas cosas en el ciclo (una pasada ligera de acabado en el asiento del sello y herramientas de biselado en los orificios antes de descargar la pieza) eliminó una operación de banco que aparecía en el costo por pieza del taller sin siquiera aparecer en una hoja de ruta.
Lo que cambió en el suelo
La cubierta ahora deja la máquina terminada, con el diámetro piloto, la cara, el orificio, el círculo de pernos y los puertos radiales, todos generados a partir de una sola abrazadera. Dos elementos fijos salieron de la ruta, junto con la cola en la segunda máquina y el paso de inspección que solía estar entre ellos. El lote se mueve en paletas en lugar de bandejas, y las piezas que llegan a la mercancía tienen la misma forma que tenían cuando se tomó el último corte.
Nada en el dibujo cambió y nada en el material cambió. El taller había estado comprando capacidad para las operaciones que podía ver y pagando, silenciosamente, por el manejo intermedio. En una pieza tan común como una tapa de extremo de brida, el manejo es donde estuvo el dinero todo el tiempo.
Materiales y tamaños que vemos en esta familia
Las cubiertas de los extremos de las bridas vienen en hierro fundido, aluminio, acero al carbono medio y aleado y, ocasionalmente, en acero inoxidable cuando la carcasa se ubica al aire libre o en algún lugar higiénico. Las cubiertas fundidas generalmente se mecanizan primero en la brida para establecer un punto de referencia, luego se perforan y perforan a partir de ese punto de referencia; la piel del yeso se deja en el exterior para darle apariencia. Las cubiertas de acero suelen cortarse completas a partir de barras o placas, lo que cambia la fijación pero no la lógica. Las cubiertas de esta familia generalmente van desde una pieza del tamaño de una mano hasta una placa para la que el operador necesita ambas manos, y la elección de la máquina depende del tamaño y el volumen anual más que de la forma únicamente.
Lo que comprobaríamos en el próximo trabajo como este
Tres preguntas resuelven una cuestión antes de elegir cualquier máquina. Cuál cara es el dato, porque todo lo demás depende de ella. ¿Qué tan delgada es la brida donde aterrizan las abrazaderas, porque eso establece el método de sujeción antes de establecer cualquier otra cosa? ¿Y dónde se ubica el círculo del perno en relación con el orificio en el calibre del propio cliente, porque una cubierta medida en una placa se lee de manera diferente que una medida en la carcasa, y el desacuerdo se manifiesta en la entrada de mercancías en lugar de en el taller?
Si actualmente sus cubiertas se mueven entre dos máquinas, la forma honesta de probar una ruta de una configuración es cotizar la familia en ambos sentidos, incluido el tiempo de manipulación y de inspección. Esa comparación suele ser donde se toma la decisión.
Preguntas frecuentes
¿Se puede terminar una cubierta de extremo de brida en una sola configuración?
Para la mayoría de las fundas de esta familia, sí. Sujetados una vez sobre una paleta o en un accesorio simple, la cara, el diámetro piloto, el orificio, el círculo de pernos y los puertos radiales se pueden generar sin soltar la pieza. Si vale la pena hacerlo depende de cuántas funciones se encuentran fuera del eje principal y del tamaño del lote, no del tamaño de la portada.
¿Se debe girar o fresar primero la brida?
La respuesta es cualquier operación que establezca el dato desde el cual el cliente realmente mide, y ese suele ser la cara de la brida y el diámetro piloto. Obtenga los generados temprano a partir de una abrazadera limpia, luego deje que el orificio y el círculo de pernos sigan desde ellos. Hacerlo al revés significa que el dato debe restablecerse más tarde, y ahí es donde las relaciones empiezan a desviarse.
¿Cómo se sostiene una cubierta delgada sin distorsionarla?
Distribuyendo la carga y apoyándola desde abajo. Un anillo de abrazaderas bajas alrededor del borde de la brida se sujeta mejor que un par de abrazaderas pesadas en dos puntos, y un pequeño soporte debajo del centro evita que la fuerza de corte doble la placa. Cuando el dibujo lo permita, dejar el corte más grueso en los elementos que no lleven el dato.
¿Es necesario escariar el círculo de pernos?
Sólo si el dibujo lo requiere. La mayoría de las cubiertas utilizan orificios de paso estándar para los pernos, por lo que un taladro y un chaflán son suficientes. Cuando la cubierta también actúa como pieza de fijación, o cuando los agujeros se utilizan para fijar la junta, el dibujo suele indicarlo y la secuencia de agujeros cambia según convenga.
¿Apoya un primer lote para una nueva portada?
Sí. Las cubiertas suelen llegar como lote de muestra antes del pedido de volumen, y en ese lote se liquidan el dato, la fijación y el orden de operación. Es el lugar más barato para descubrir que una abrazadera iba a deformar la brida.
Envíanos la portada que estás ejecutando en tres operaciones
Si una de sus piezas pasa más tiempo esperando entre máquinas que cortando, vale la pena cotizar esa pieza nuevamente. Envíenos el dibujo, el material y la ruta actual para su cubierta de extremo de brida (o la carcasa a la que se atornilla) y nuestro equipo le brindará una recomendación de la máquina y una nota del proceso en lugar de un precio desnudo.
Contacto Handemo CNC | Correo electrónico: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Lectura relacionada: CNC Mecanizado de carcasas de rodamientos con bridas: Procesos y máquinas | VMC vs HMC: Cómo elegir un centro de mecanizado | CNCMáquinas para Piezas de Cajas y Carcasas | Estudio de caso: Mecanizado de un eje de transmisión de precisión