Estudio de caso: Mecanizado de la carcasa de una caja de cambios
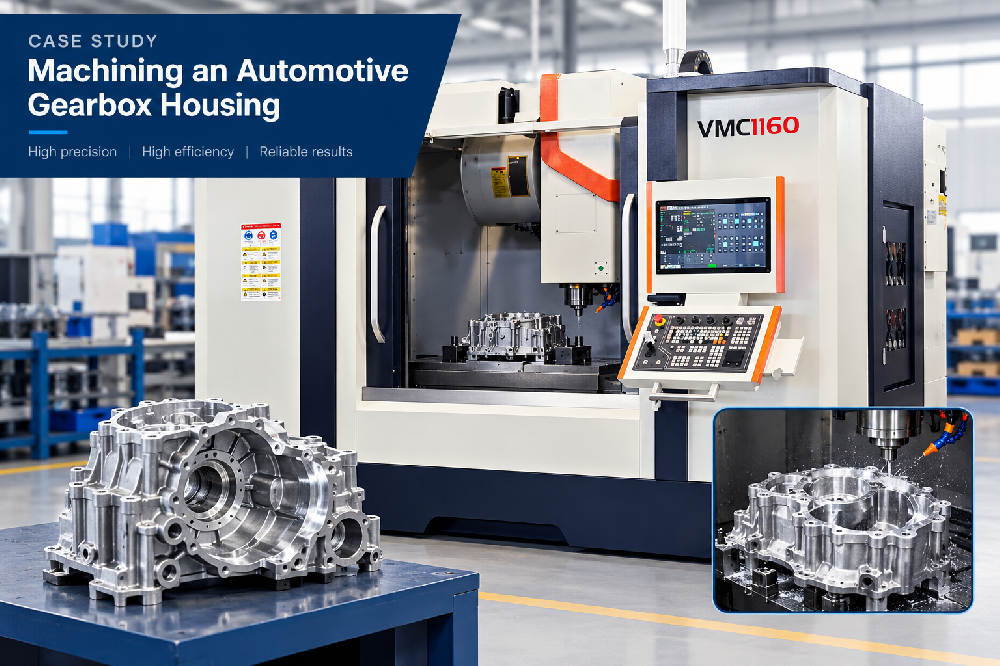
La carcasa de una caja de cambios de un automóvil es una de las piezas de trabajo más exigentes que debe producir un taller mecánico. Es una caja grande de aluminio o hierro fundido que tiene que mantener los ejes de una transmisión en una alineación precisa, soportar el conjunto de engranajes bajo carga y sellar lo suficientemente herméticamente para mantener el aceite dentro y la suciedad fuera. Si se equivoca en alguno de ellos, toda la transmisión falla. Este estudio de caso explica cómo mecanizamos una de estas carcasas en un centro de mecanizado vertical Handemo, la forma en que planificamos la configuración y las comprobaciones que utilizamos para mantener un lote consistente. VMC1160
La pieza de trabajo de un vistazo
La carcasa en este caso es una caja de aluminio fundido a presión de una transmisión de un automóvil de pasajeros. Tiene dos orificios para cojinetes principales que soportan los ejes de entrada y salida, una cara dividida a lo largo de la línea central donde se une la caja a la cubierta y una rejilla de pequeños pernos de montaje alrededor del perímetro. Entre los orificios hay almas y nervaduras que mantienen rígida la caja, y una sección de pared delgada por donde pasa la galería de aceite.
Debido a que los orificios del rodamiento tienen que compartir un eje común y la cara dividida tiene que quedar plana contra su pareja, toda la pieza está definida por una pequeña cantidad de características críticas. Todo lo demás es secundario. Cuando planificamos una carcasa, tratamos los orificios de los rodamientos y la cara dividida como el corazón del trabajo.
Por qué la alineación lo es todo
En una transmisión, la potencia fluye a través de los ejes que corren en esos orificios de los rodamientos. Si los dos orificios no están en el mismo eje, los ejes se atascarán, los engranajes no engranarán suavemente y la unidad hará ruido o fallará antes de tiempo. Si la cara dividida no es plana, el sello tendrá fugas. Entonces el problema del mecanizado es en realidad un problema de mantener la posición.
Es por eso que dedicamos la primera parte de cualquier trabajo de vivienda al control de datos. La pieza puede provenir de la fundición con un poco de borrador y una pequeña variación, pero una vez que establecemos un dato limpio y lo mantenemos en cada operación, la carcasa terminada permanece dentro del sobre que el cliente necesita.
Nuestra estrategia de configuración
Comenzamos ubicando la pieza en el orificio principal y la línea de división, y luego mecanizamos la cara superior como referencia. Esta cara superior es la que utilizamos para cada operación posterior que deba alinear. A partir de ese dato nosotros:
Perforamos los orificios del cojinete principal de modo que los ejes de entrada y salida estén en común eje.
Fresa los cierres de pernos y la cara dividida para que la cubierta se asiente limpiamente.
Perfora el patrón de montaje y el aceite pasajes.
Mecanice las redes y las caras de las nervaduras que unen la estructura.
Mantener la pieza en un punto de referencia consistente a través de todos estos pasos es lo que protege la alineación. Si moviéramos el dato a mitad de camino, introduciríamos un pequeño error que se extendería a toda la pieza.
Elegir la máquina correcta
Una carcasa es una pieza de trabajo más grande y necesita una máquina con suficiente recorrido y rigidez para mantener los orificios en toda la longitud de la carcasa. Para una carcasa mediana como esta, un Handemo VMC1160 es una buena opción. Nos brinda el recorrido para manejar la fundición, la rigidez para realizar cortes de mecanizado estables y la repetibilidad para mantener la alineación del orificio en todo un lote.
Cuando un taller maneja carcasas en mayor volumen, a menudo traslada el trabajo a un centro de mecanizado horizontal. Una máquina horizontal permite que el husillo llegue al costado de la pieza mientras las virutas caen naturalmente, y un sistema de paletas permite al operador cargar la siguiente pieza mientras la máquina sigue cortando. De ahí provienen las ganancias de rendimiento. Pero para un trabajo de menor volumen, o uno donde el cliente desea flexibilidad, un centro de mecanizado vertical con un cuarto eje es la opción más práctica.
Herramientas y pasadas de mecanizado
Primero desbastamos los orificios principales y la cara dividida, eliminando la mayor parte del material para que la pieza esté cerca del tamaño. Luego damos una pasada final solo después de que la estructura se haya asentado. Los castings rara vez se realizan perfectamente libres de estrés; Si los empuja hasta su tamaño final de un solo golpe, el acabado puede desviarse una vez que se sueltan las abrazaderas. Al dejar un pequeño margen y realizar una pasada de acabado ligera, mantenemos la geometría estable.
Para los orificios de los rodamientos utilizamos una barra perforadora y comprobamos el desgaste de la herramienta al final de cada lote. Un borde desgastado se mostrará como una forma cónica o con un acabado deficiente, y en una carcasa esto no es aceptable. Para el patrón de pernos utilizamos un macho de roscar rígido o una fresa de roscar dependiendo del tamaño del orificio y el material.
Consideraciones de material y corte
La mayoría de las carcasas de transmisión están fundidas a partir de una aleación de aluminio que es fácil de mecanizar pero lo suficientemente blanda como para irritarse si las herramientas no están afiladas. Disponemos de una plaquita afilada, un avance constante y una viruta que no roza ni vuelve a cortar. Para las carcasas de hierro fundido, el material es más abrasivo, por lo que preferimos una plaquita recubierta y una velocidad de corte ligeramente más lenta para proteger el borde.
Coolant matters too. On a large housing with a thin wall section, keeping the cut cool matters more than on a solid block. Usamos suficiente refrigerante para mantener la punta de la herramienta a una temperatura constante, lo que protege el acabado y el tamaño del orificio a largo plazo.
Fijación de la carcasa
Cómo sujetamos una carcasa es casi tan importante como cómo la cortamos. Una caja de fundición grande es fácil de distorsionar si la sujeta con demasiada fuerza en un lugar, por lo que utilizamos un dispositivo que se ubica en el punto de referencia que establecimos y sujeta de manera uniforme. De esta manera la pieza no se tuerce bajo el corte.
El accesorio que utilizamos para esta carcasa se ubica en el orificio principal y soporta la línea dividida, por lo que la fuerza de sujeción va al cuerpo de la caja en lugar de a una pared delgada. Mantenemos la presión de sujeción uniforme y volvemos a apretar el dispositivo al inicio de cada lote, porque un dispositivo puede asentarse con el tiempo.
Problemas comunes y cómo los evitamos
Las carcasas fallan de maneras bastante predecibles, y la mayoría de ellas regresan a una configuración débil o a un punto de referencia pobre. Los problemas que vemos con más frecuencia:
Ovalidad del orificio o conicidad, generalmente debido a una barra de mandrinado desgastada o una configuración que no es rígida suficiente.
Una cara dividida con fugas, generalmente porque la cara se mecanizó antes de que la pieza se asentara o se estableciera el dato. desplazado.
Agujeros de pernos que se salen de su posición, generalmente debido a un accesorio suelto o una mala referencia.
Acabado deficiente en the bores, usually from chatter that comes from too light a setup or a spindle speed that is out of range.
Cada uno de estos se resuelve con los mismos conceptos básicos: un dispositivo rígido, un dato limpio y un proceso constante. Cuando los mantenemos, los problemas predecibles simplemente no aparecen.
Comprobaciones de calidad en la línea
Antes de que una carcasa salga de la máquina, ejecutamos una serie de comprobaciones que son importantes para un componente de la transmisión:
Alineación y ovalidad del orificio, medidas con un calibre de orificio en ambos extremos de la caja.
Planitud de la cara dividida, comparada con un borde recto o una placa de superficie.
Posición y tamaño del patrón de pernos.
Acabado superficial en las paredes del orificio y el sellado cara.
Que no queden rebabas o virutas en la galería de aceite que puedan alcanzar los rodamientos.
Estos son los controles que convierten un lote de piezas fundidas en un lote de carcasas utilizables. No son exóticos; son solo las comprobaciones que realiza un taller responsable cuando la pieza tiene que funcionar.
El resultado
Una vez que se marca el proceso, la carcasa mantiene la geometría especificada por el cliente y el acabado es consistente desde la primera pieza hasta la última en la ejecución. La alineación del orificio se mantiene fiel, la cara dividida se asienta limpiamente y el patrón de pernos se alinea en todo momento.
El trabajo de la carcasa de la caja de cambios es un buen ejemplo de por qué la máquina correcta y una configuración disciplinada son más importantes que la velocidad. Una máquina rígida, un dato limpio y un proceso constante son lo que permiten a un taller entregar componentes automotrices que resisten el servicio.
Pensando en sus propias piezas
Si mecaniza carcasas, colectores u otras cajas de aluminio o hierro fundido, se aplican los mismos principios. Comience con la característica que define la pieza, manténgala como referencia en cada operación y realice una pasada final solo después de que la estructura se asiente. La máquina necesita suficiente recorrido y rigidez para la pieza de trabajo, y el proceso necesita un plan consistente.
Si elige un centro de mecanizado para este tipo de trabajo, las decisiones sobre el tamaño de la mesa, el recorrido y la potencia del husillo deben provenir de la pieza más grande que realmente haga, no solo de la hoja de especificaciones. Ahí es donde ayuda una conversación con el constructor. Estaremos encantados de analizar sus piezas y sugerirle una máquina que se ajuste al trabajo que realmente realiza.
Si desea hablar sobre la carcasa de una caja de cambios o cualquier fundición similar que realice, nuestro equipo estará encantado de ayudarle. Háganos saber las piezas que mecaniza y le ofreceremos las opciones de máquina adecuadas.