Cómo elegir un centro de mecanizado para piezas de cajas y carcasas
Las decisiones de mecanizado se vuelven costosas en las piezas de cajas y carcasas. La pieza parece simple en el dibujo (un bloque o una pieza fundida con orificios, caras y patrones de pernos) y luego la primera configuración revela el problema: las características importantes se distribuyen en cuatro o cinco lados, y cada vez que la pieza se sale de la mesa, se agrega una nueva posibilidad de perder la relación entre ellas. Elegir una máquina para esta familia de trabajos no se trata de qué máquina es mejor en general. Se trata de cuántas configuraciones necesita la pieza, de su tamaño y en qué superficie va a confiar.
 Vídeo
 Vídeo
¿Qué diferencia el trabajo entre cajas y viviendas?
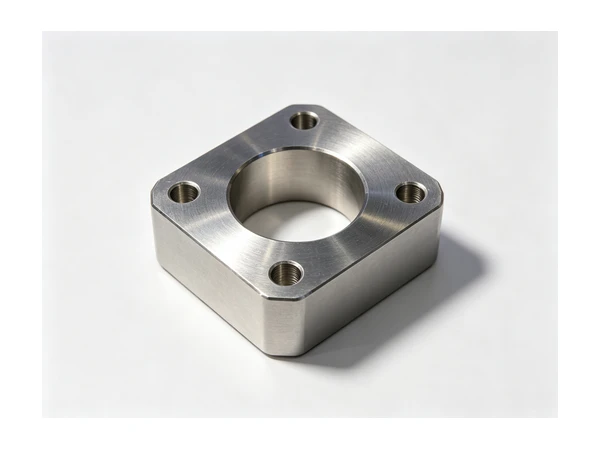
Una pieza de caja es una pieza prismática con características en la mayoría de sus lados: una carcasa de caja de cambios, un cuerpo de bomba, una columna de máquina, un bloque de válvulas. Una parte de la carcasa añade un orificio o espiga de control que tiene que asentarse en una relación conocida con la cara contra la que se monta. Ambos comparten la misma dificultad práctica, que no es el corte en sí. Es el recuento de configuración.
Todo lo demás se deriva de eso. Una máquina que presenta cuatro caras de una pieza al husillo sin volver a sujetarlas elimina las configuraciones, y al eliminarlas se elimina la acumulación de errores que las acompañan. Una máquina con una mesa grande y un largo recorrido en X que sujeta la pieza una vez y llega a todas las características está haciendo el mismo trabajo con diferente geometría. Una máquina que es rápida pero fuerza la pieza en cuatro dispositivos diferentes es la opción más lenta en el taller, independientemente de la velocidad del husillo.
Comience con la pieza, no con la máquina
Tres números del sorteo deciden la mayor parte del argumento. El primero es la envolvente: la cara mecanizada más grande y el círculo de pernos o espacio entre orificios más grande. El segundo es la masa, incluido el útil, porque una carcasa que pesa 700 kg sobre una mesa de 400 kg empuja la máquina en lugar de la herramienta. El tercero es el número de caras que tienen características que deben relacionarse entre sí.
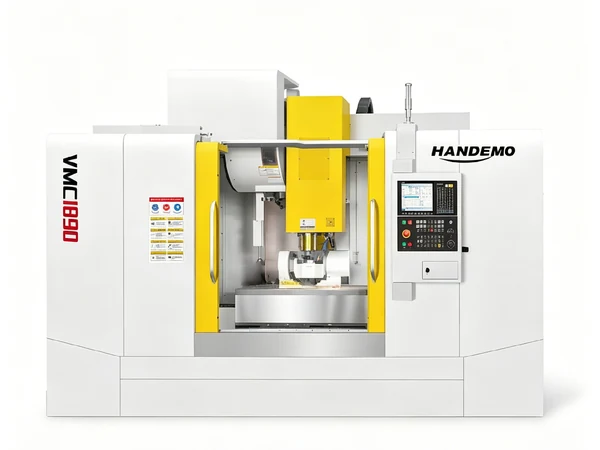
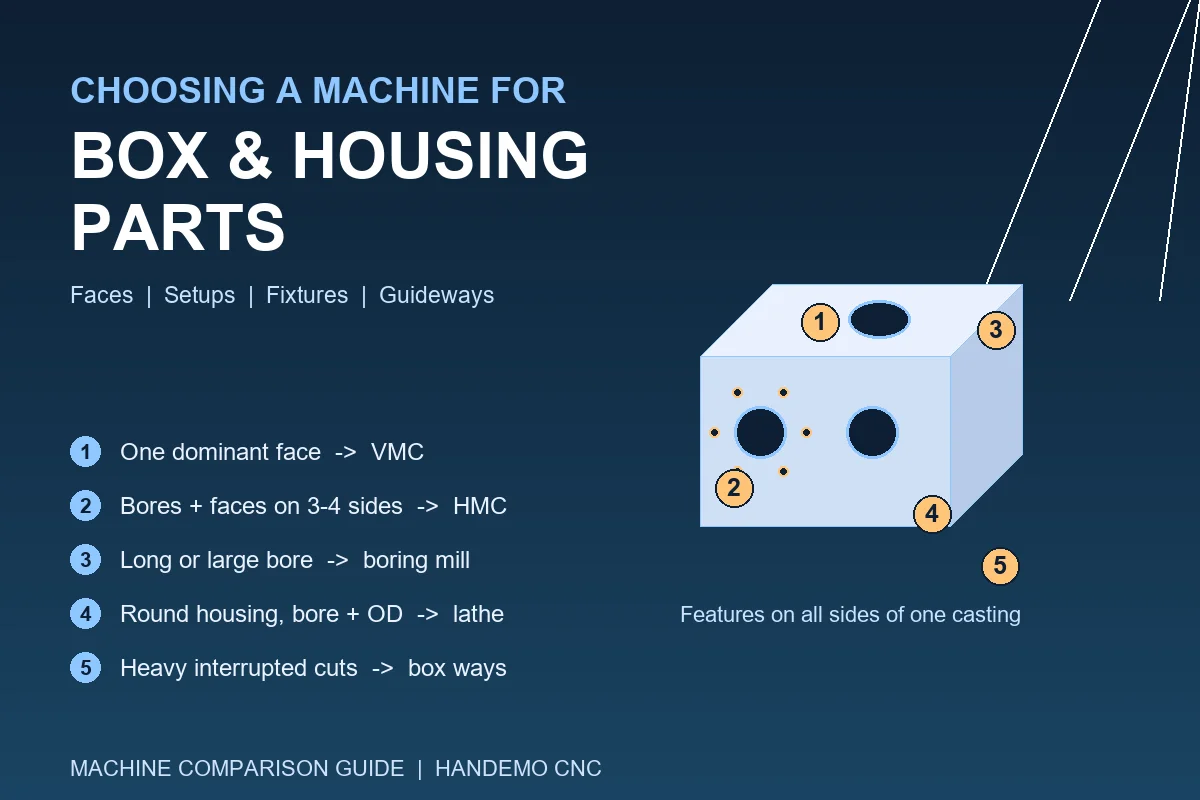
Si se toman esos tres, la elección generalmente se reduce a una familia. Un alojamiento de hasta aproximadamente 700 mm con una cara mecanizada, un orificio y un patrón de pernos es cómodo en una máquina vertical de tamaño mediano como la VMC1160, donde la mesa es de 1200 x 600 mm con una capacidad de carga de 800 kg y los recorridos X/Y/Z de 1100/600/600 mm dejan espacio para un accesorio y un cabezal de mandrinado. Las cubiertas de extremo más pequeñas y las unidades de brida a menudo caben en un VMC855. Una vez que la pieza necesita perforaciones en ambos lados de la misma pared, o el dibujo requiere una cara de montaje en un lado y un orificio concéntrico a un diámetro grande, la máquina vertical ya no es la respuesta más barata y se aplican las siguientes tres secciones.
Centros de mecanizado verticales: una cara a la vez, bien hecho
Una VMC es la máquina predeterminada para este trabajo y normalmente la correcta. La pieza se encuentra sobre una mesa que se puede ver, el operador puede alcanzar el área de trabajo y una máquina de uso general con un husillo BT40 cubre una amplia gama de carcasas, placas y cubiertas. Unas 8.000 rpm en un husillo accionado por correa y un ATC de 24 estaciones son suficientes para carcasas de hierro fundido y aluminio en lotes pequeños y medianos.
El límite es lo que presenta la pieza. En una máquina vertical, la herramienta desciende desde una dirección, por lo que una carcasa con un orificio en la pared opuesta necesita un cabezal en ángulo recto, una segunda configuración o un dispositivo que haga rodar la pieza. Los tres añaden coste y uno de ellos añade error. Para piezas con una cara principal fuerte y características secundarias, se trata de un comercio justo. Para una carcasa diseñada alrededor de un orificio a través de dos paredes paralelas, no lo es.
Centros de mecanizado horizontales: cuatro caras, una mordaza
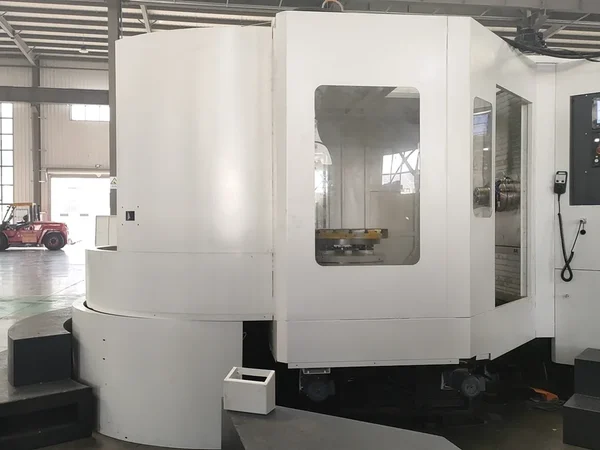
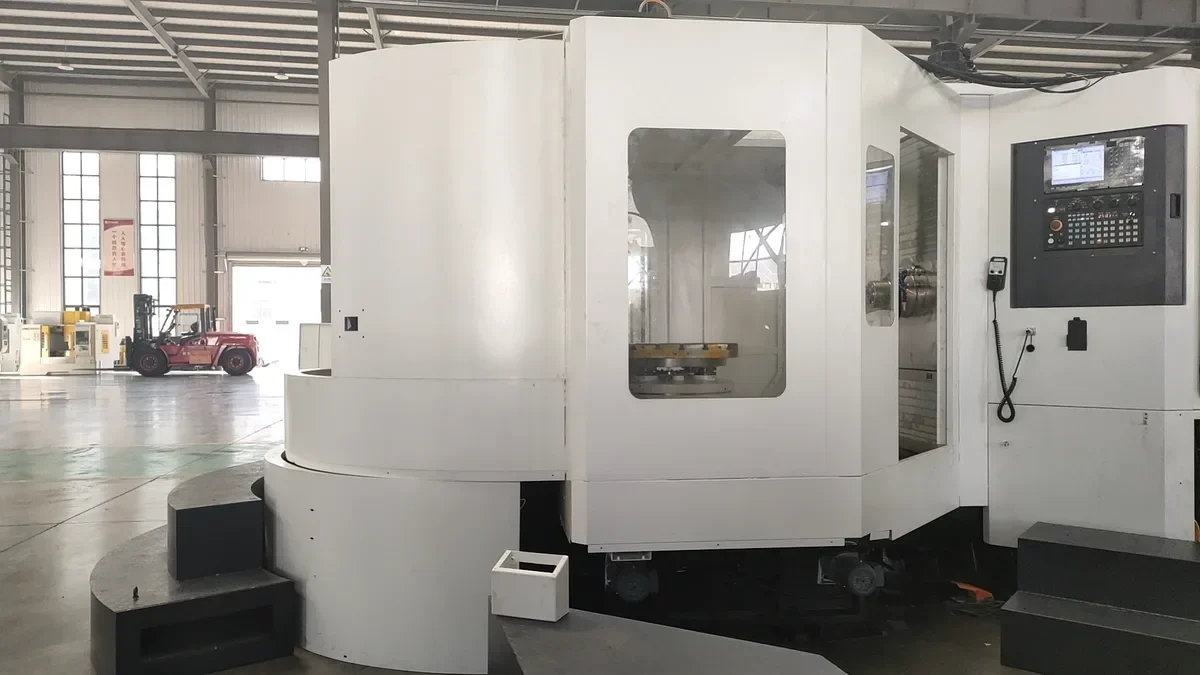
Una máquina horizontal presenta la pieza desde un lado, por lo que una lápida o paleta hace girar el trabajo y el husillo alcanza cuatro caras en una sola configuración. En una carcasa que tiene un orificio a través de dos paredes opuestas más una cara y un patrón de pernos en la tercera, la máquina horizontal corta el orificio, la cara y el patrón a partir de una referencia, que es exactamente lo que necesita la pieza. No hay cabezal en ángulo recto ni necesidad de volver a sujetar entre las características importantes.
Para trabajos de vivienda de tamaño medio la clase HMC630-DT es el tamaño natural: una mesa de 630 x 630 mm con una carga de 1200 kg, recorridos de 1100 / 900 / 1000 mm y un husillo BT50 a 6000 rpm, con avance rápido a 18 / 15 / 15 m/min. Las carcasas más grandes pasan al HMC800-DT, cuya mesa de 800 x 800 mm soporta una carga de 2500 kg y alcanza los 1300 / 1150 / 1000 mm. Cuando el lote lo justifica, las versiones de múltiples paletas mantienen el husillo cortando mientras el operador carga la siguiente pieza fuera del área de trabajo.
El recorrido horizontal cuesta más que una máquina vertical del mismo tamaño y necesita una pieza que pueda sujetarse a una lápida sin colapsar. En trabajos de una sola pieza y en piezas con una cara dominante, la compra es incorrecta. En el caso de cajas originales por lotes, suele ser la máquina la que se amortiza sola.
Mandrinadoras y fresadoras, y los casos de agujeros profundos.
Algunas carcasas tienen menos que ver con las caras y más con el orificio: un orificio largo que debe ser recto de un extremo a otro, o un orificio lo suficientemente grande como para que un husillo con una barra perforadora sea la única herramienta realista. Las máquinas mandrinadoras y fresadoras compactas como la TH500 están diseñadas para ese trabajo. Cuando el orificio recorre toda la longitud de una pieza fundida larga, las máquinas de perforación profunda en forma de T de la clase 1000S-DT existen para mantener la barra soportada durante todo su recorrido.
La pregunta que cabe plantearse aquí es si el orificio es una parte o una característica del mismo. Si el orificio es la característica de control y las caras son secundarias, una máquina perforadora es la respuesta honesta. Si las caras y el agujero tienen el mismo peso, un centro de mecanizado horizontal con el cabezal de mandrinado adecuado suele ser más flexible por su precio.
Guía lineal o en caja
Esta elección aparece en casi todos los presupuestos de obras de vivienda y se decide por el corte, no por el tamaño de la pieza. Una máquina tipo cajón transporta el carro sobre guías rectificadas templadas con una gran superficie de contacto. Absorbe cortes interrumpidos, pasadas de perforación pesadas y vibraciones de una fundición desequilibrada, y mantiene ese comportamiento durante años de trabajo pesado. La clase VMC1370 está construida de esta manera, con una base y columna reforzadas y un diseño de nervaduras de rejilla para mayor estabilidad en trabajos de moldes, troqueles y carcasas medianos y grandes.
Una máquina de guía lineal hace funcionar el carro sobre bloques de recirculación. Se mueve más rápido y se posiciona limpiamente a gran velocidad, lo que se adapta a trabajos más ligeros y rápidos en aluminio y piezas fundidas más pequeñas, y necesita menos atención de mantenimiento. Para un taller de construcción de viviendas, la división habitual es sencilla: las piezas fundidas pesadas y los cortes de mandrinado interrumpidos quieren guías lineales, los trabajos mixtos ligeros y altas velocidades de avance quieren guías lineales. Si la misma máquina tiene que hacer ambas cosas, elija la guía que coincida con el corte más pesado que se ejecutará en ella y acepte la velocidad de avance para la que fue construida la máquina.
Las carcasas redondas pertenecen a un torno
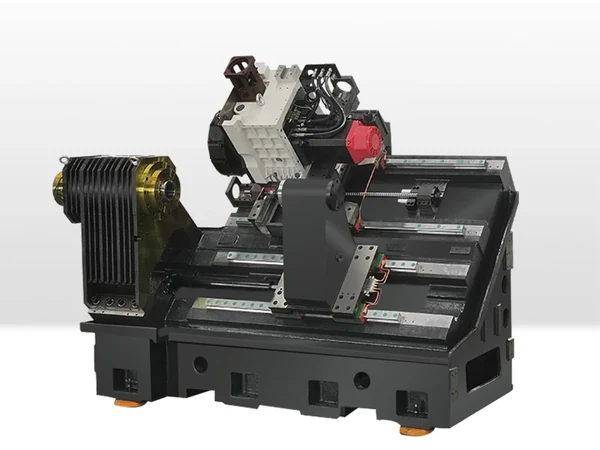
No todas las viviendas son una caja. Una carcasa redonda o un manguito con brida con un orificio y un diámetro exterior mecanizado es una pieza giratoria, y girar ambas superficies desde un eje en una sola configuración es más limpio que interpolar un orificio y luego tratar de hacer que el diámetro exterior coincida con él. El trabajo de uso general se realiza cómodamente en una máquina de bancada inclinada como la TCK6050, mientras que las carcasas pesadas y de gran diámetro van a la TCK6350B, donde la base y el husillo soportan el peso de la pieza en lugar del carro deslizante. El punto de decisión es sencillo: si el agujero y el diámetro exterior tienen que ser concéntricos, y la pieza es redonda, girarla.
Accesorios, palets y segunda configuración.
La elección de la máquina y la elección del accesorio son una sola decisión. Una carcasa sujeta con mordazas blandas sobre una cara mecanizada es estable y se carga rápidamente. Una carcasa sujeta a una lápida necesita un dispositivo que haya sido perforado en esa máquina, para que las características de posicionamiento y los ejes de la máquina coincidan. Cuando la pieza es flexible, el dispositivo debe soportar el orificio mientras se mecaniza en lugar de apretar las paredes.
Aquí también los palets ganan su lugar. Si el tiempo de corte es mayor que el tiempo de carga, un cambiador de paletas mantiene el husillo productivo y elimina la tentación de apresurar la configuración. Si la pieza es pequeña y el lote es corto, un sistema de palets es un capital que no se utilizará.
Una breve lista de decisiones
Una cara dominante y características secundarias: centro de mecanizado vertical. Taladros y refrentados en tres o cuatro caras: centro de mecanizado horizontal con lápida o palet. Uno que controle el diámetro largo o grande: una máquina taladradora y fresadora, o una máquina tipo T para agujeros profundos. Pieza redonda con agujero y diámetro exterior: torno de bancada inclinada. Cortes interrumpidos pesados en piezas fundidas: formas de caja. Trabajo rápido y ligero: guías lineales. Más de 1200 mm o 2500 kg: aumente primero el tamaño de la mesa y luego la potencia del husillo.
Nada de esto reemplaza mirar la pieza real. Envíe el dibujo con el dato marcado y el tamaño del lote, y la familia suele ser obvia en unos minutos.
Preguntas frecuentes
¿Qué es mejor para alojar piezas, un centro de mecanizado vertical u horizontal?
Depende del número de caras mecanizadas. Si la pieza tiene una cara dominante y características secundarias, una máquina vertical es más barata y más fácil de operar. Si el orificio y el patrón de montaje se encuentran en lados diferentes, una máquina horizontal los corta a partir de una referencia sin volver a sujetarlos, lo que generalmente vale el precio más alto para el trabajo por lotes.
¿Cuánta carga de mesa necesito para una carcasa de hierro fundido?
Suma el peso de la pieza al peso del útil y deja margen. Una regla general utilizada en nuestras cotizaciones es mantener la pieza más el accesorio por debajo de aproximadamente dos tercios de la carga nominal de la mesa de la máquina, de modo que la corredera y las guías permanezcan en su rango cómodo al realizar cortes intensos.
¿Puede una máquina cubrir tanto piezas de caja como carcasas redondas?
En parte. Un centro de mecanizado puede interpolar un orificio en una carcasa redonda y un torno con herramientas motorizadas puede perforar y roscar una pieza torneada. Cuando el orificio y el diámetro exterior deben ser concéntricos y la pieza es redonda, un torno es la ruta más limpia; donde la pieza es prismática con muchas caras, es un centro de mecanizado. La tasa de eliminación de metal y el tamaño del lote deciden el resto.
¿Necesito un cambiador de palets para trabajos de vivienda?
Sólo si el tiempo de corte es lo suficientemente largo como para que la carga se convierta en un cuello de botella. En piezas con varias caras y una cavidad demasiado rugosa, suele ser el caso. En cubiertas pequeñas y lotes cortos, una máquina de una sola mesa con un soporte bien hecho es más económica.
¿Es necesaria una máquina BT50 para carcasas?
No siempre. BT40 cubre la mayoría de las carcasas medianas de hierro fundido y aluminio. BT50 se gana su lugar en orificios más grandes, cortes más profundos y piezas más grandes, donde la rigidez adicional del cono y la mayor capacidad de mandrinado reducen la vibración y el número de pasadas.
Obtenga un plan de mecanizado para sus piezas
Envíenos el plano de la pieza (las caras mecanizadas, el orificio de control, el dato y el tamaño del lote) y Handemo CNC le recomendará la familia de máquinas y la secuencia de configuración que se ajuste a ella. Contacto Handemo CNC | Correo electrónico: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Lectura relacionada: CNC Guía de mecanizado para carcasas de cajas de engranajes cubre el problema de referencia en una fundición grande, CNCGuía de mecanizado para carcasas de rodamientos y bridas trata las relaciones entre el orificio y la cara de montaje, y VMC vs HMC compara las dos familias con más detalle. El trabajo de caja y carcasa también se encuentra en piezas de caja y carcasa en nuestras páginas de aplicaciones.