CNC Mecanizado de Cuerpos de Válvulas Hidráulicas: Procesos y Máquinas
Coloque un cuerpo de válvula hidráulica en un tornillo de banco y lo primero que todo taller notará es cuántos lados necesitan trabajar. Caras de puerto en un lado, un carrete perforado en el medio, pasajes perforados transversalmente que se encuentran en ángulos extraños y caras de junta que deben permanecer limpias. Mueva el bloque entre máquinas y las configuraciones se multiplican. Deje una rebaba en un orificio transversal y podrá viajar directamente al circuito hidráulico del cliente. Este artículo cubre cómo Handemo CNC mecaniza cuerpos de válvulas hidráulicas: los materiales que vemos, las máquinas que recomendamos y los puntos del proceso que mantienen un programa de válvula repetible.
La pieza: materiales y geometría
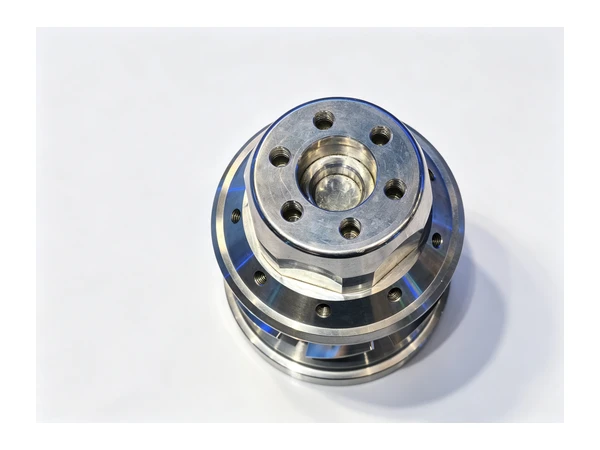
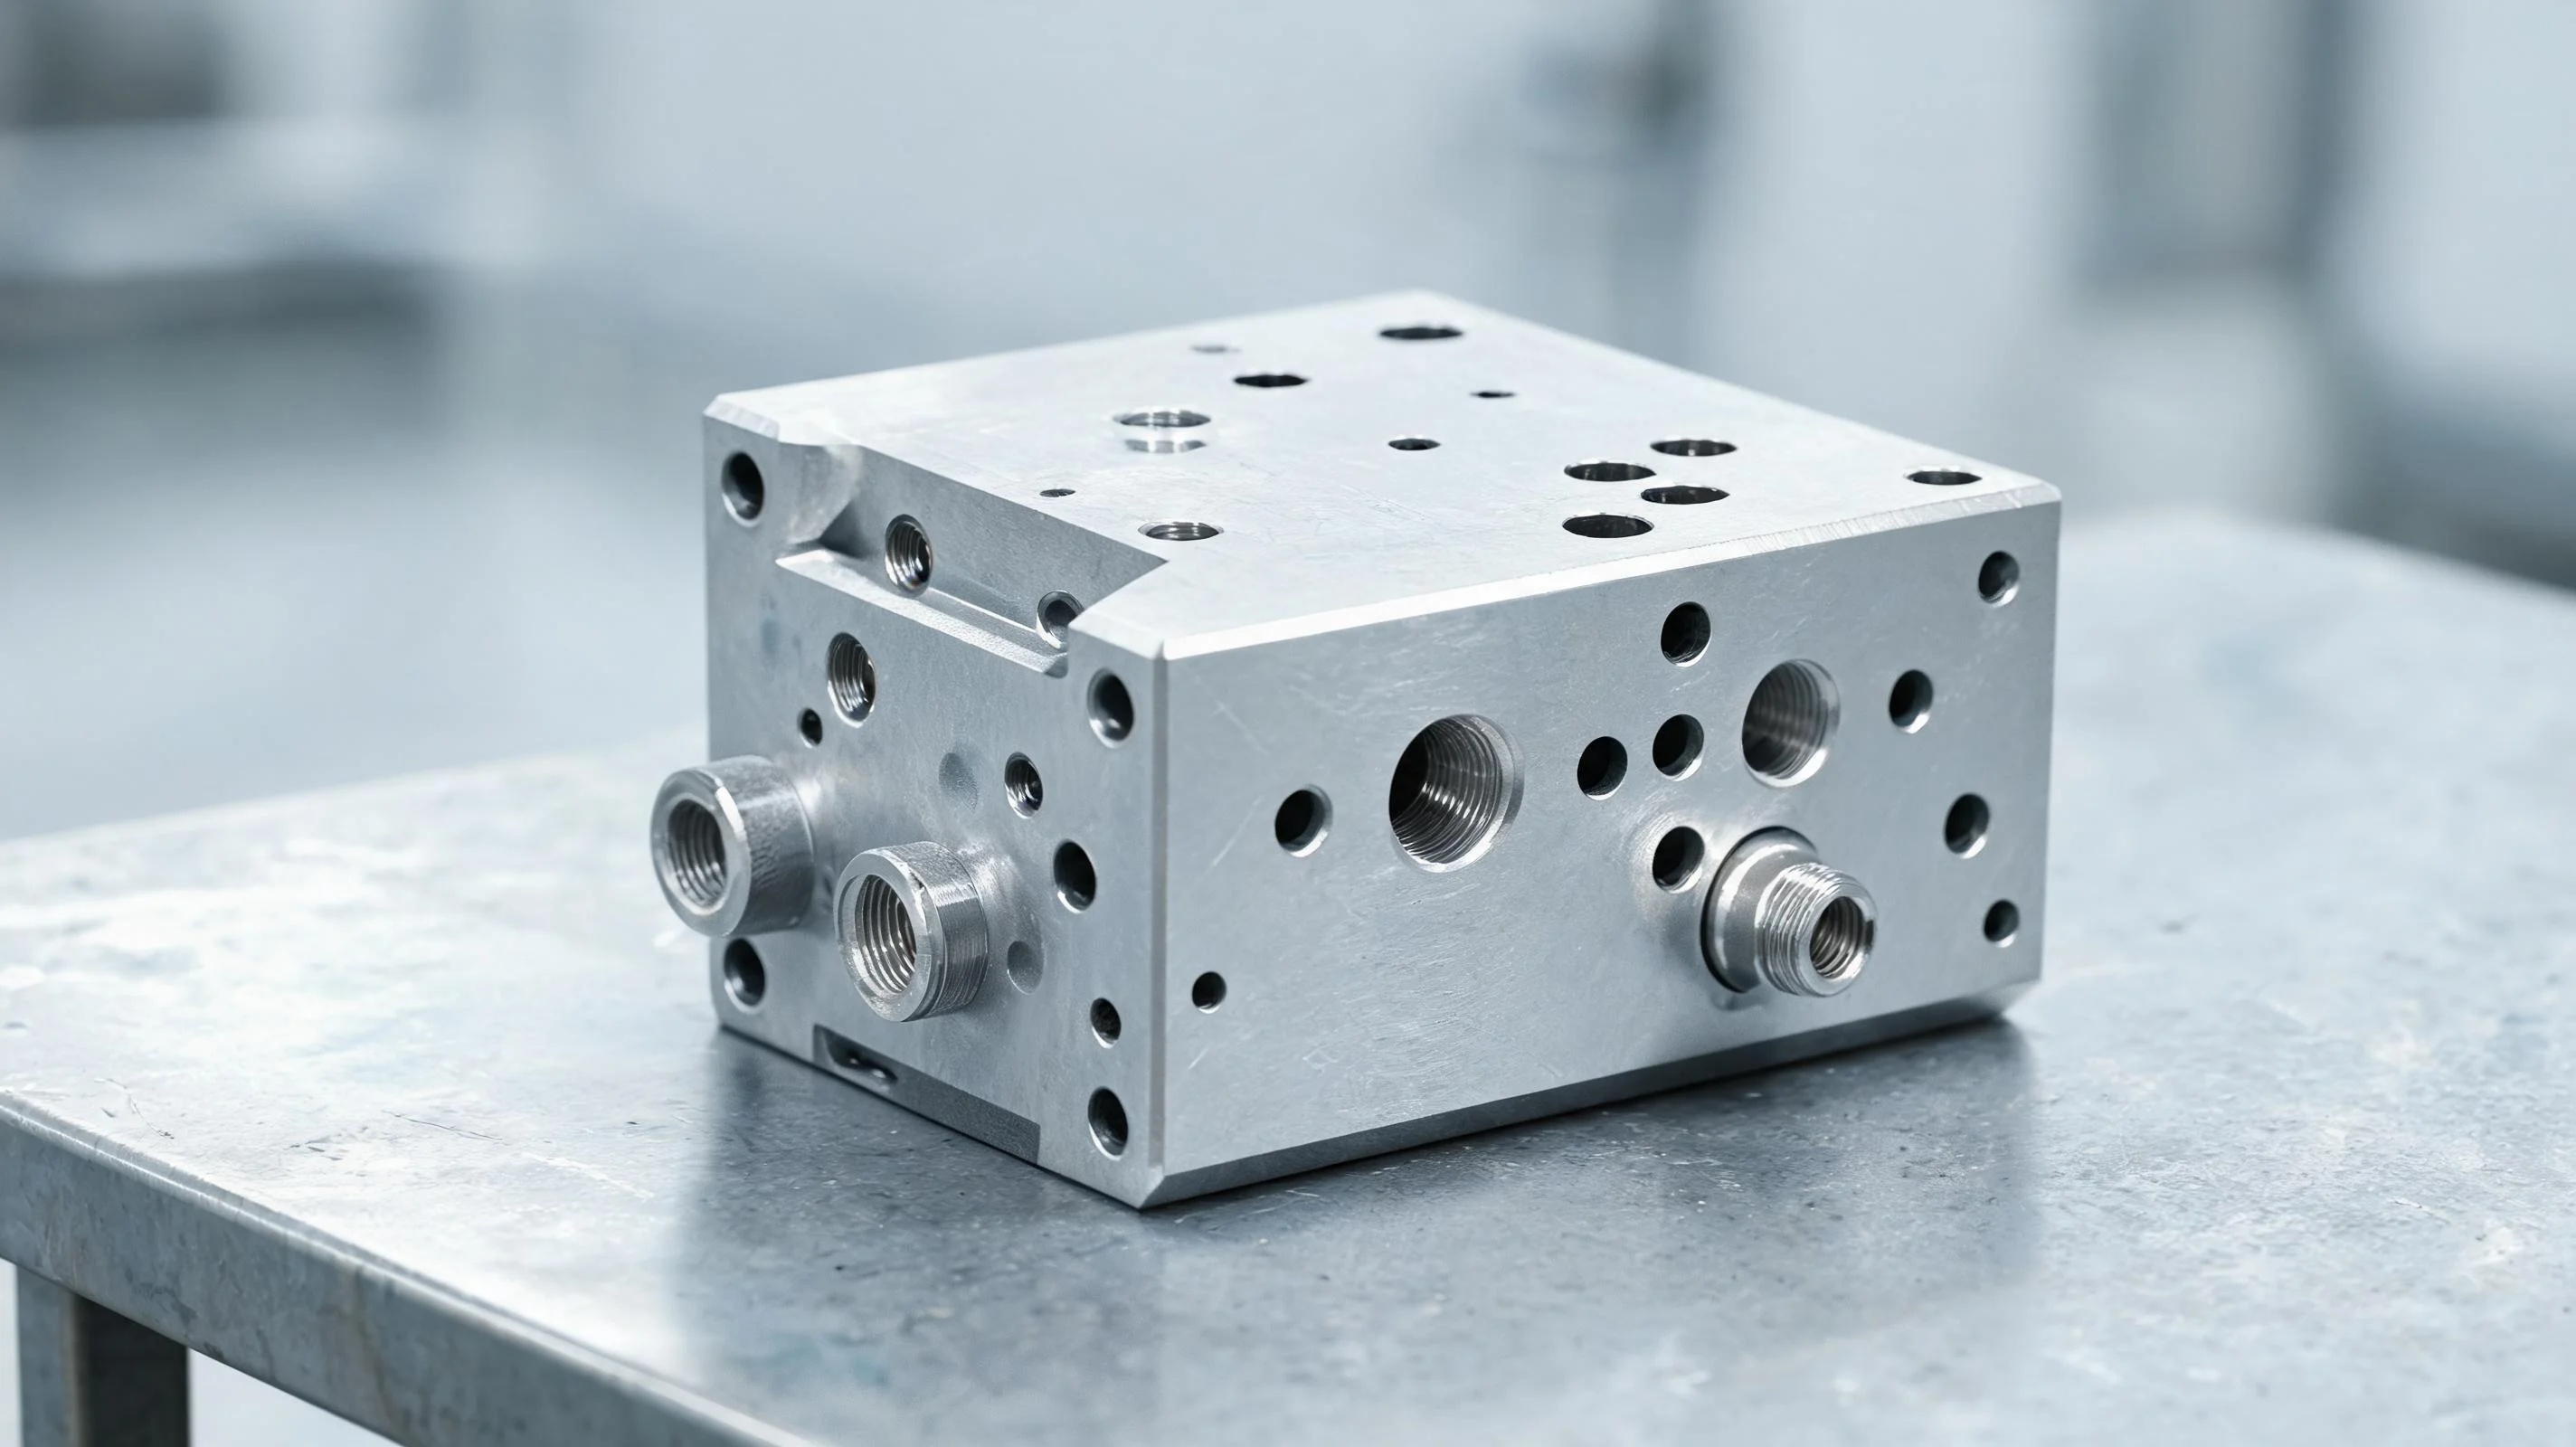
Un cuerpo de válvula hidráulica es el bloque que lleva un carrete, un manguito y los conductos internos que dirigen el aceite. Los encontrará en válvulas direccionales, válvulas de alivio, válvulas proporcionales y colectores de válvulas de cartucho. Los materiales comunes son hierro fundido gris o dúctil para válvulas industriales estándar, aleaciones de aluminio donde el peso importa y grados de acero inoxidable como 304 o 316 para sistemas hidráulicos alimentarios, marinos y de servicios corrosivos. Algunos bloques de alta presión se mecanizan a partir de acero forjado.
Geométricamente, el bloque es una colección de problemas de rectitud: un orificio de carrete que se extiende a lo largo del bloque, caras de puerto en varios lados, puertos roscados y perforaciones que se cruzan entre sí en ángulos. Los conductos internos rara vez son rectos, por lo que las herramientas deben llegar a ellos desde diferentes direcciones. Esa geometría, no un material exótico, es la razón por la que los cuerpos de válvulas inmovilizan una máquina durante mucho tiempo.
Máquinas recomendadas para cuerpos de válvulas
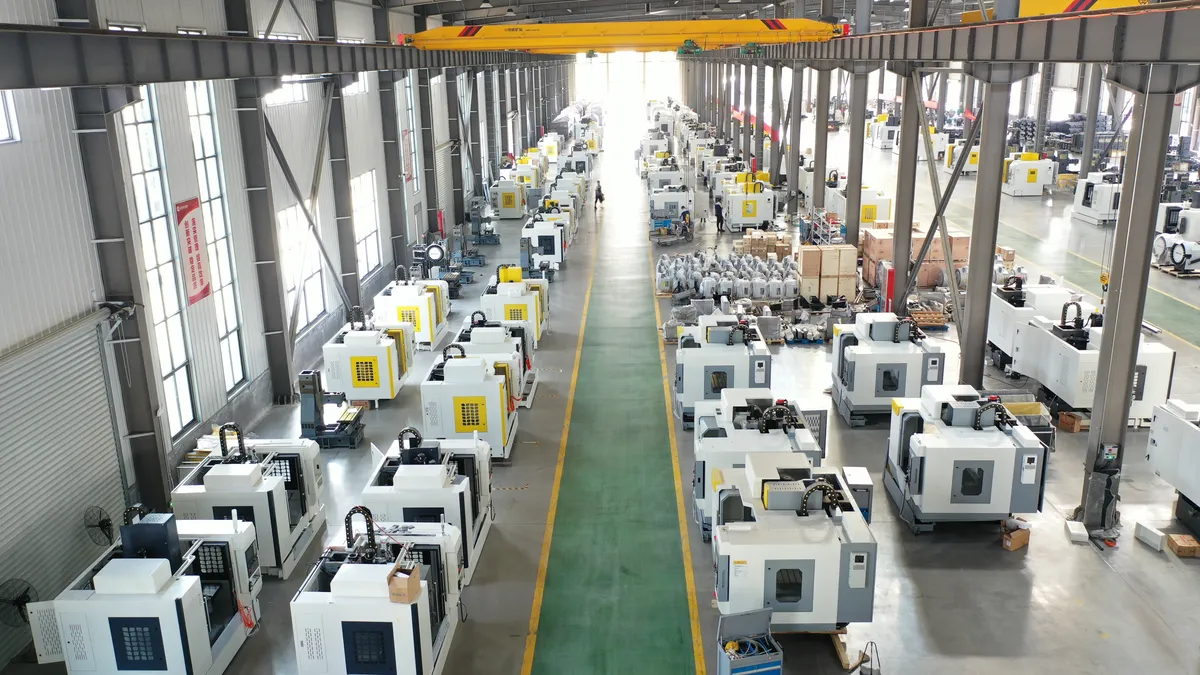
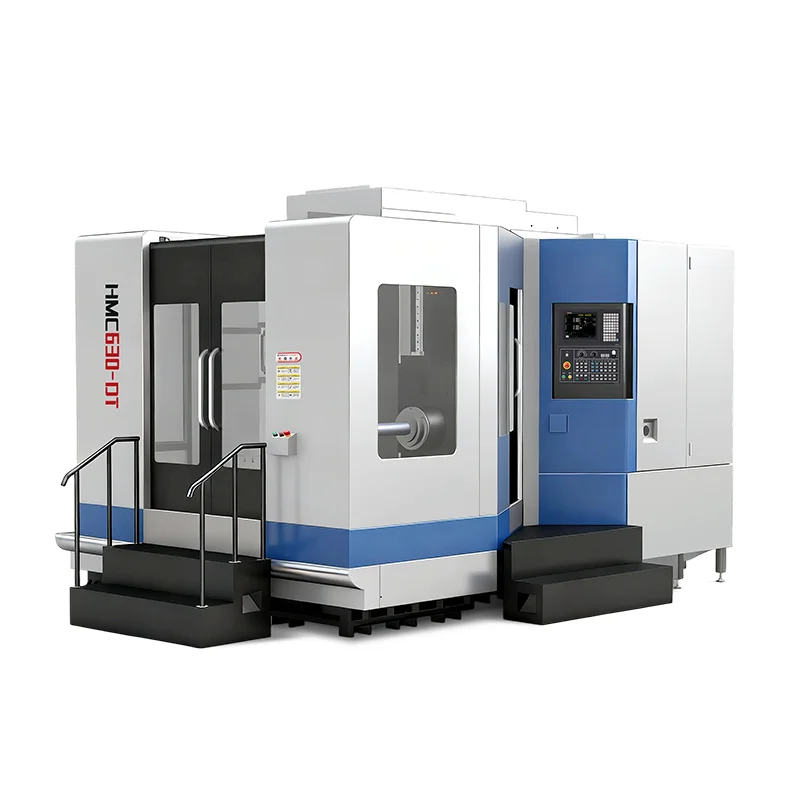
Para tiradas de producción, un centro de mecanizado horizontal es la opción natural. El husillo apunta al costado del bloque, por lo que se mecaniza una cara, se indexa la mesa giratoria y se mecaniza la siguiente sin volver a fijarla. El HMC630-DT es el modelo que solemos proponer para lotes de cuerpos de válvulas: un centro de mecanizado horizontal tipo T con intercambio de doble paleta, por lo que el husillo permanece cortando mientras el operador carga el siguiente accesorio. Para bloques compactos con contenido pesado de mandrinado, la máquina mandrinadora y fresadora TH500 brinda una plataforma sólida para cortes interrumpidos y perforación de puertos. Si sus bloques son más grandes que una paleta de 500 o 630 mm, busque en toda la gama de centros de mecanizado horizontales .
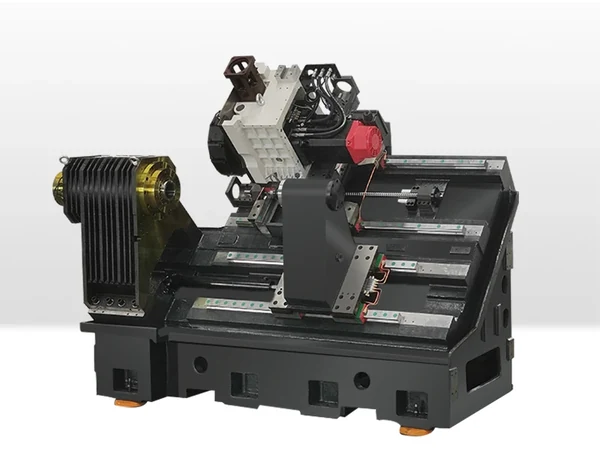
Los talleres más pequeños y los trabajos de prototipos a menudo mecanizan cuerpos de válvulas en un centro de mecanizado vertical equipado con un eje giratorio. Funciona, pero cada pieza se indexa alrededor del eje del husillo, por lo que los tiempos de ciclo son más largos que en una HMC que alcanza cuatro o cinco caras en una configuración. Cuando también produce los carretes, un torno CNC con herramientas motorizadas puede terminar el carrete en una sola máquina; vale la pena considerarlo si construye válvulas completas en lugar de solo el cuerpo.
Puntos del proceso que mantienen consistentes los cuerpos de las válvulas
Orificios de carrete
El orificio del carrete es el corazón funcional del bloque. Desbaste con un taladro indexable o una barra de mandrinar, luego termine el orificio en la misma configuración que las caras del puerto para que toda la geometría se relacione con un punto de referencia. Mantenga el saliente de la herramienta corto: una barra larga se flexiona y deja un orificio que no es recto.
Caras de puerto y caras de junta
El planeado parece simple, pero la presión de la herramienta sobre una pared delgada alrededor de un puerto puede distorsionar la cara. Utilice fresado ascendente, mantenga uniforme la profundidad del corte y deje una pequeña cantidad uniforme para la pasada de acabado, de modo que la cara del sello permanezca plana.
Agujeros cruzados y pasajes que se cruzan
Los orificios transversales se encuentran con el orificio principal en ángulos incómodos. Programe el acercamiento y la retracción para que la herramienta no se arrastre a lo largo de la pared que acaba de cortar y desbarbe cada intersección donde se encuentran dos pasajes. Una herramienta de biselado o una pasada corta de desbarbado hacen el trabajo; algunos talleres agregan un paso de flujo de abrasivo fino para los bordes internos de las válvulas de alta limpieza.
Limpieza
Un cuerpo de válvula no puede enviarse con virutas en su interior. Después del mecanizado, sople todos los pasajes, lave el bloque y verifique los cruces con una luz o una prueba de aire. Un chip atrapado en un cruce puede atascar un carrete durante la prueba del cliente, por lo que este paso gana tiempo.
Consistencia del lote
Con paletas dobles y fijaciones preestablecidas, el primer artículo y el artículo 200 tienen la misma sujeción, el mismo dato y el mismo programa. Las verificaciones programadas de herramientas y pequeños ajustes de compensación mantienen el proceso centrado, que es lo que realmente pagan los compradores de válvulas: piezas que se comportan de manera similar de un lote a otro.
Calidad y consistencia
Los clientes de válvulas rechazan los bloques por puertos con fugas, carretes pegajosos o caras que no sellan. Ninguna de esas fallas se debe a un error dramático: provienen de sujeción inconsistente, desplazamientos desviados o pasajes sucios. Nuestro enfoque es deliberadamente aburrido: accesorios estables, condiciones térmicas controladas en el taller, medición durante el proceso en los orificios críticos y una rutina escrita para la limpieza. Las máquinas y el proceso deciden juntos si su primer artículo es el número 200.
Preguntas frecuentes
¿Qué máquina CNC es mejor para cuerpos de válvulas hidráulicas?
Para lotes, un centro de mecanizado horizontal como el Handemo HMC630-DT con paleta doble y mesa giratoria es difícil de superar: mecaniza varias caras en una sola configuración y sigue cortando mientras el operador carga las piezas. Para prototipos y tiradas pequeñas, un centro de mecanizado vertical con eje giratorio es un comienzo práctico.
¿Pueden las máquinas Handemo manejar cuerpos de válvulas de acero inoxidable?
Sí. Nuestros modelos HMC y mandrinado-fresado mecanizan cuerpos de válvulas de hierro fundido, aluminio y acero inoxidable. El acero inoxidable necesita una estructura rígida y las herramientas adecuadas más que una velocidad adicional del husillo, y la serie TH500 está diseñada para ese tipo de trabajo interrumpido.
¿Ayuda con accesorios y planificación de procesos para cuerpos de válvulas?
Lo hacemos. Envíenos su plano de bloque y cantidad de producción, y le recomendaremos la máquina, una estrategia de fijación y una secuencia de proceso, y podremos cotizar la máquina con las opciones que se adapten al trabajo de las válvulas, como refrigerante de alta presión y transportador de virutas.
Obtenga un plan de mecanizado de cuerpos de válvulas
Díganos qué mecaniza (tamaño de bloque, material, tamaño de lote) y Handemo le recomendará el centro de mecanizado horizontal y el proceso adecuados. Contacto Handemo CNC | Correo electrónico: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Lectura relacionada: CNC Soluciones de mecanizado para carcasas de cajas de cambios automotrices: cómo abordamos otra pieza de carcasa de múltiples caras.