CNC Mecanizado de soportes de rodamientos con bridas: proceso y máquinas
Los soportes de rodamientos con brida parecen simples hasta que intentas sujetar dos cosas a la vez: el orificio que soporta el rodamiento y la cara de la brida que se atornilla a la máquina. Consiga el orificio correcto y la cara inclinada, y el eje se traba en el momento en que el cliente aprieta los pernos. Las carcasas divididas añaden otro problema: las dos mitades tienen que alinearse exactamente o las pistas de los rodamientos se pellizcarán. Este artículo cubre cómo Handemo CNC mecaniza soportes para rodamientos con bridas: los materiales que vemos, las máquinas que recomendamos y los puntos del proceso que mantienen los orificios redondos y las caras cuadradas.
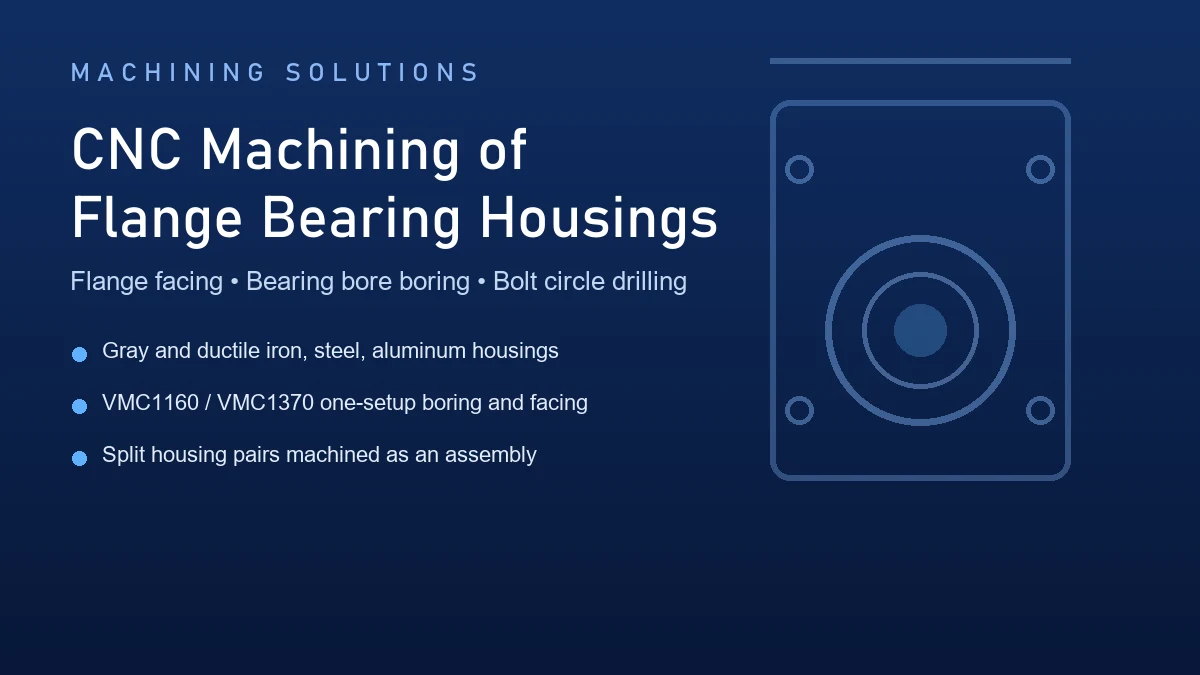
La pieza: materiales y geometría
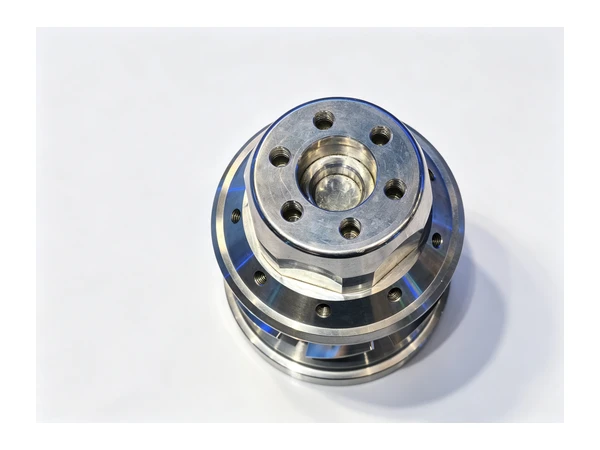
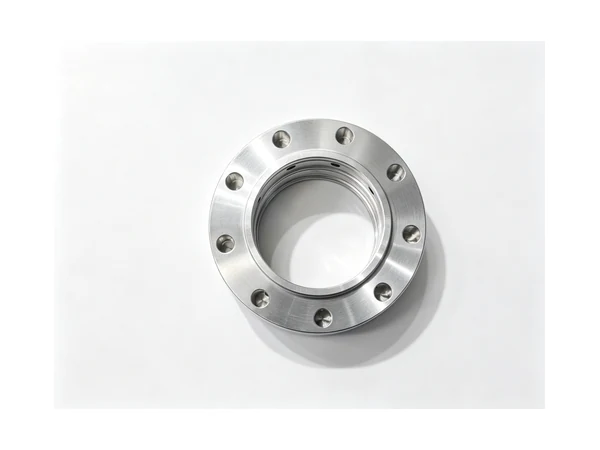
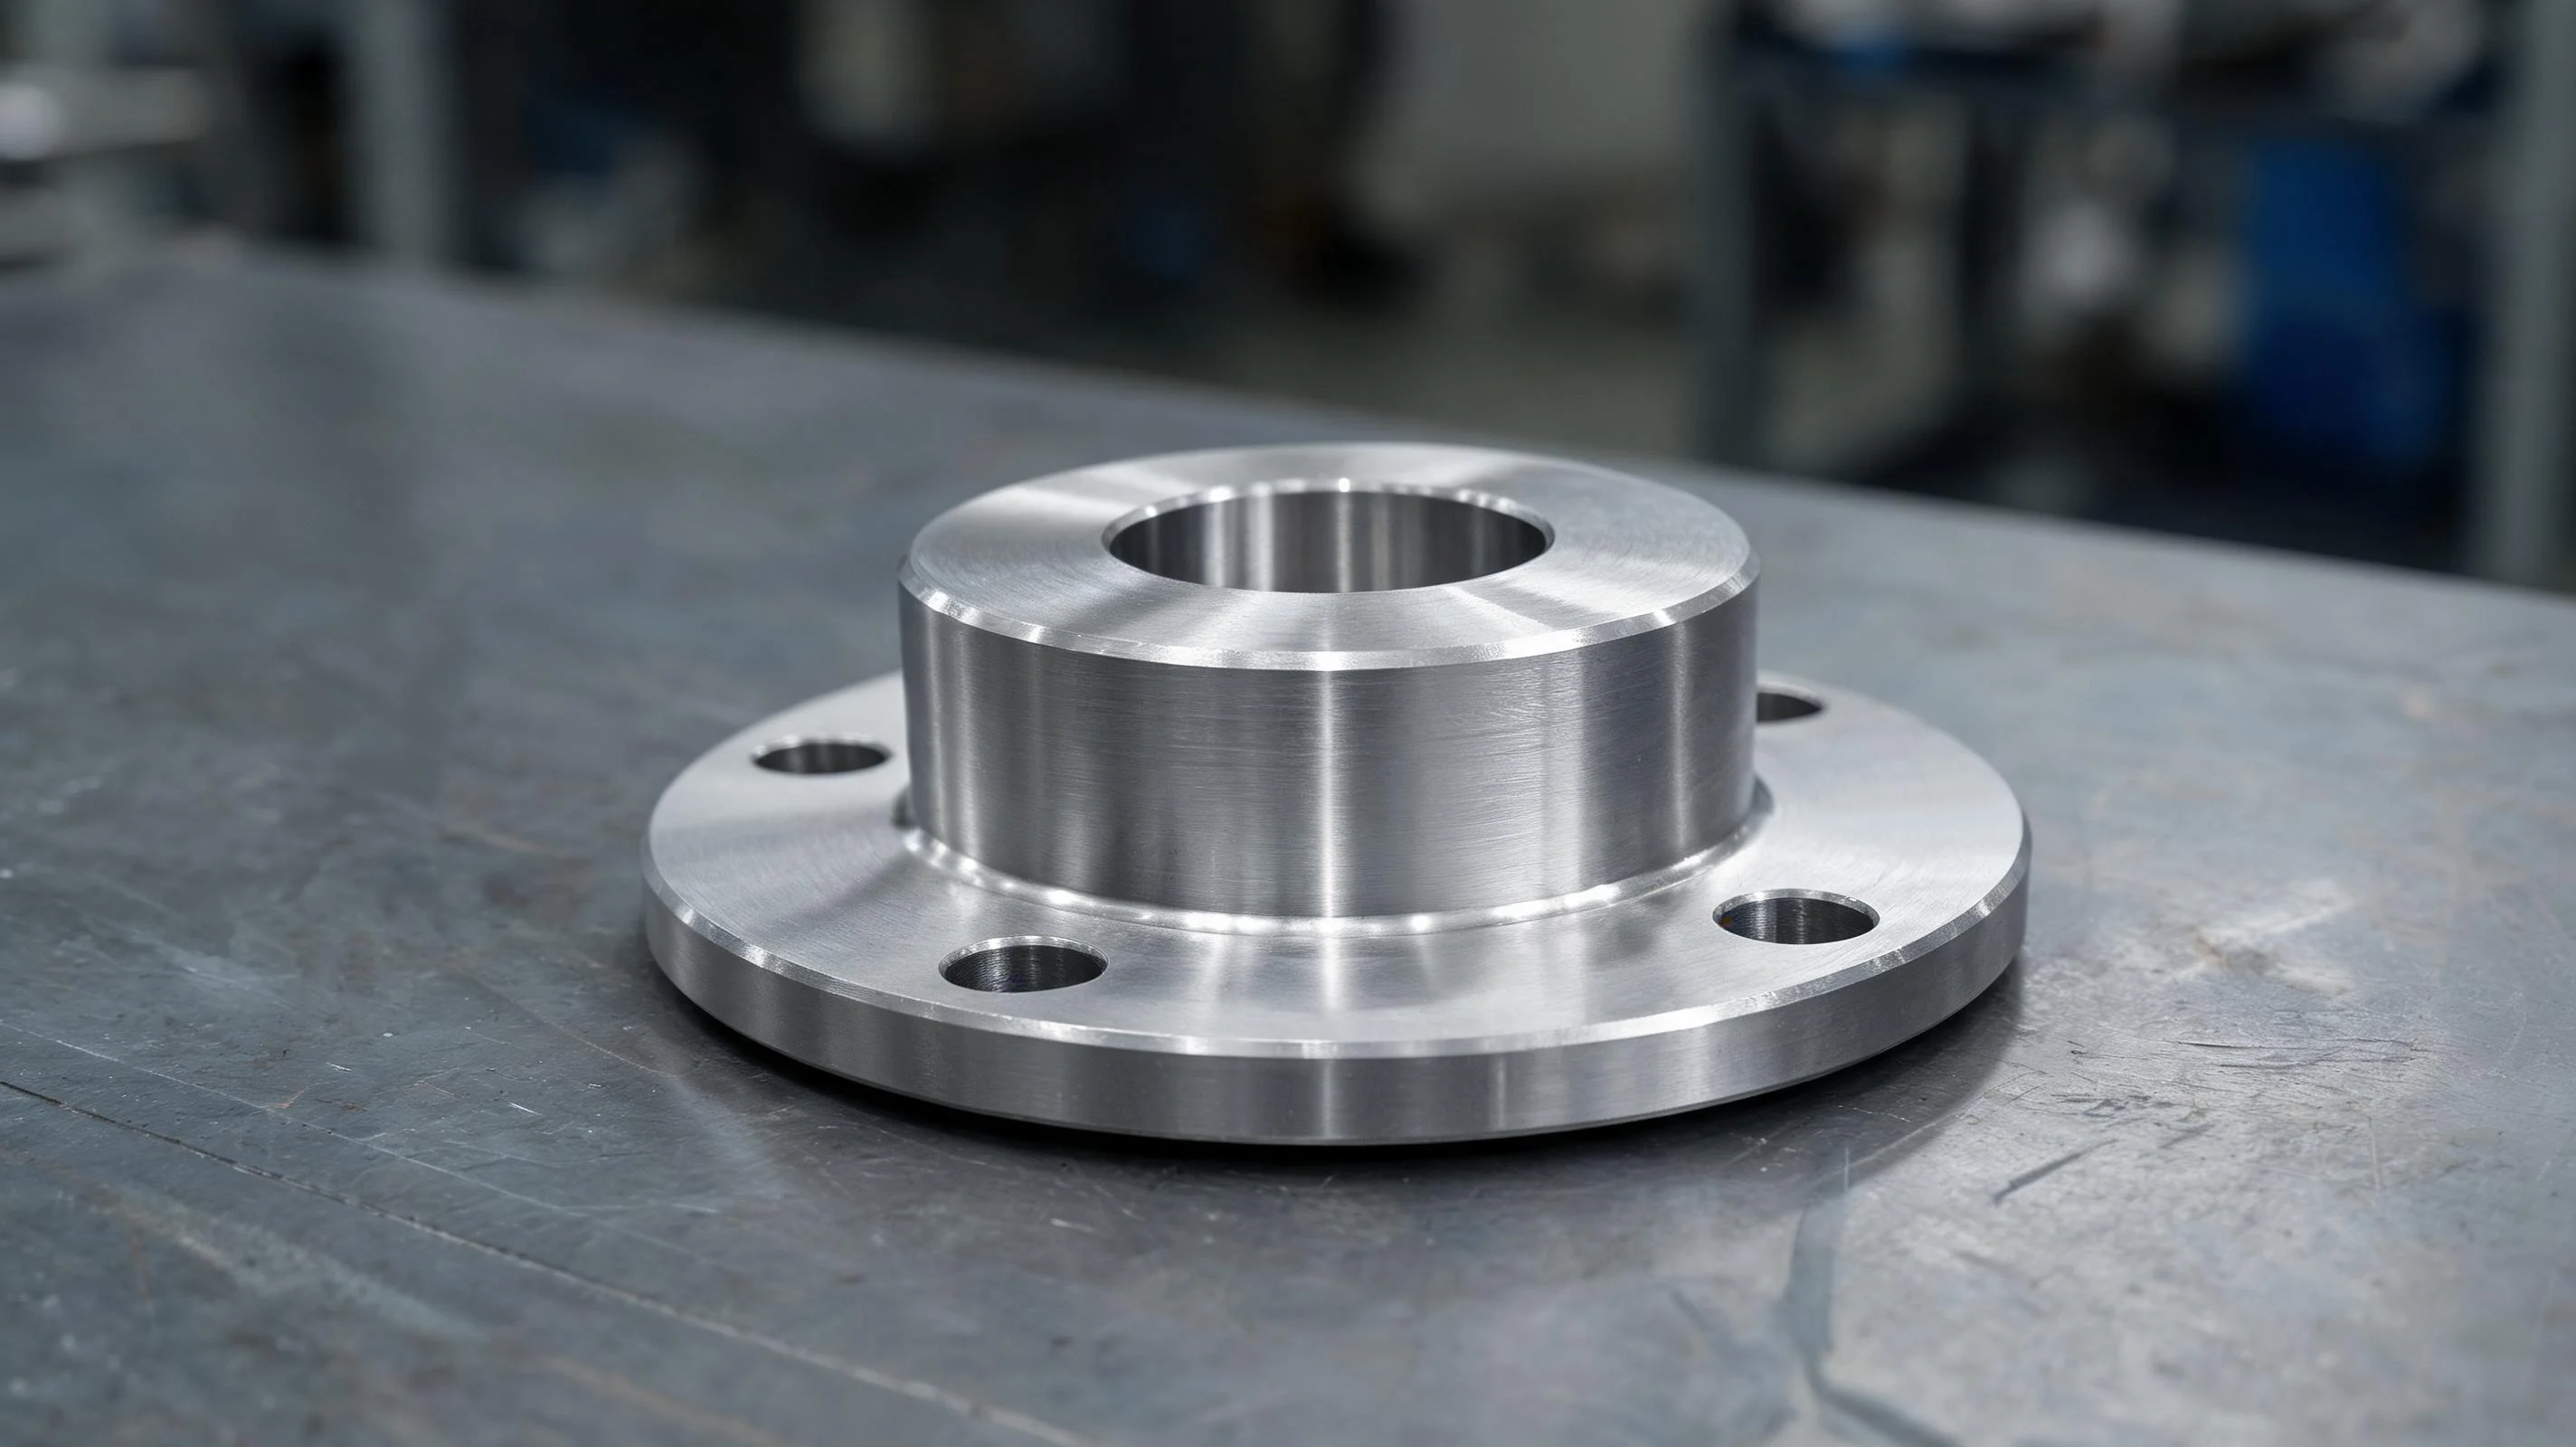
Una carcasa de cojinete con brida sostiene un cojinete en un orificio mecanizado y transporta la carga al bastidor de una máquina a través de una brida atornillada. Los encontrará en transmisiones de cintas transportadoras, cajas de engranajes, ventiladores, bombas y equipos agrícolas, en cualquier lugar donde deba apoyarse un eje lejos de la pared de la caja de engranajes. Vienen como carcasas de una sola pieza y carcasas divididas, y la brida puede tener dos, cuatro o seis orificios para pernos dispuestos en un círculo de pernos.
El hierro fundido gris es el material predeterminado para las carcasas industriales porque amortigua bien las vibraciones y las máquinas. El hierro dúctil aparece donde se esperan cargas de choque, y se utilizan fabricaciones de acero o carcasas de acero fundido para los servicios más pesados. Las carcasas de aluminio aparecen en aplicaciones móviles y ligeras donde el peso importa. La mayoría de las carcasas son piezas fundidas o soldadas, lo que significa que la primera pasada de mecanizado tiene que lidiar con incrustaciones, puntos duros y una pieza fundida que nunca está exactamente donde dice el dibujo.
La geometría que importa es la línea central del orificio y su relación con la cara de la brida. Si la cara de la brida se mecaniza plana pero no en escuadra con respecto al orificio, el asiento del rodamiento se deforma cuando se atornilla el soporte. En las carcasas divididas, las dos mitades generalmente se mecanizan juntas, con orificios para pasadores o escalones mecanizados para que solo puedan volver a unirse en una dirección.
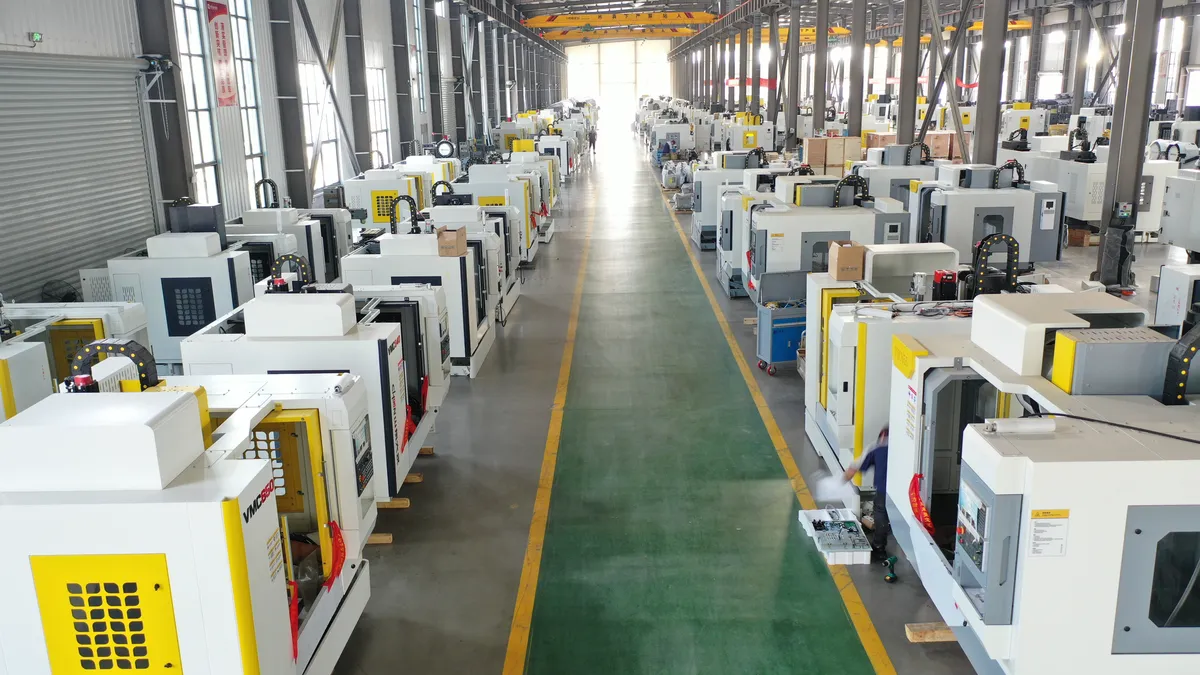
Máquinas recomendadas para soportes de rodamientos
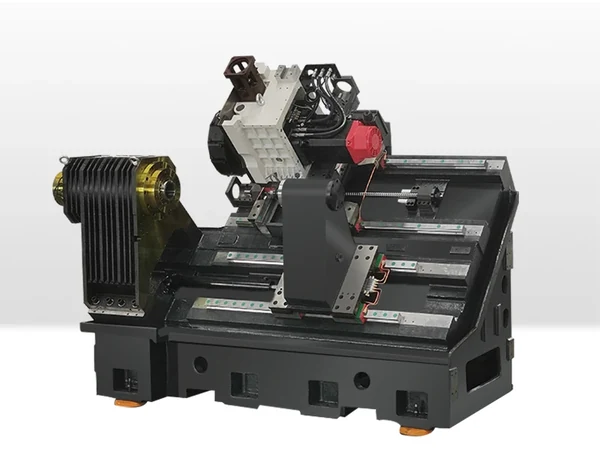
Para la mayoría de los trabajos de alojamiento de rodamientos con bridas, un centro de mecanizado vertical VMC1160 es una primera opción práctica. Una máquina vertical le permite refrentar la brida, perforar el asiento del rodamiento y perforar el círculo del perno en una sola configuración, que es lo que mantiene el orificio en escuadra con la cara. El VMC1160 ofrece un entorno de trabajo sólido para carcasas de hasta tamaño mediano y es fácil de volver a fijar cuando se ejecutan varios tamaños de carcasa en un solo lote.
Cuando las carcasas se hacen más grandes o los lotes son pesados, el centro de mecanizado vertical de servicio pesado VMC1370 soporta más carga de mesa y le permite realizar cortes más profundos a través de escalas de hierro fundido sin vibraciones. Si mecaniza ambos lados de una carcasa, por ejemplo una carcasa dividida que necesita la cara de separación y luego el orificio, un centro de mecanizado horizontal HMC630-DT con mesa giratoria se amortiza solo, porque el husillo alcanza varias caras en una sola sujeción.
Independientemente de lo que elija de la gama de centros de mecanizado vertical , el principio de configuración sigue siendo el mismo: mecanice la cara de la brida y el orificio del rodamiento sin mover la pieza entre operaciones. Para tiradas de prototipos más pequeñas, incluso un VMC más ligero equipado con una barra de mandrinar servirá, siempre que el orificio y la cara se corten con la misma sujeción.
Puntos del proceso que mantienen consistentes las carcasas de los rodamientos
Cara de brida primero, orificio segundo
Mire hacia la brida y establezca el punto de referencia antes de tocar el orificio. Una vez que la cara es plana y la pieza está asentada sobre ella, la operación de mandrinado hace referencia a un plano estable en lugar de a una superficie de fundición irregular. Corte la cara con fresado ascendente y deje la pasada de acabado ligera para que la superficie permanezca plana bajo la presión de la herramienta.
Estrategia de dimensionamiento del orificio
Desbaste el orificio con una barra de mandrinar indexable y luego termínelo en la misma configuración. Mantenga el saliente de la barra corto: una barra larga se flexiona y corta un cono o un agujero no redondo. Para carcasas divididas, ensamble las mitades, apriételas según lo desee el cliente y taladre el par ensamblado de modo que el asiento del rodamiento sea continuo.
Perforación del círculo de pernos
Taladre y golpee los orificios de las bridas desde la misma referencia que el orificio. Si el patrón de pernos se corta mientras la pieza está indexada o desplazada, los orificios se desplazan con respecto al orificio y la carcasa lucha contra el ensamblador. Utilice primero un taladro puntual cuando la brida esté curvada o fundida, para que el taladro no se mueva.
Manejo de piezas fundidas y soldadas
Las piezas fundidas llegan con incrustaciones y puntos duros ocasionales. Realice primero una pasada de limpieza poco profunda, luego una pasada de desbaste a una profundidad razonable y deje que la pasada de acabado se realice con material consistente. Las piezas soldadas pueden moverse cuando se liberan las tensiones internas, por lo que para las carcasas soldadas es común desbastar, dejar que la pieza se asiente y luego terminar con una segunda sujeción.
Desbarbado y limpieza
Cada orificio perforado que penetra en el orificio deja una rebaba en el asiento del rodamiento. Retírelo (un desbarbado manual en el borde del orificio o un chaflán en la entrada del orificio) porque una rebaba debajo de una pista de rodamiento es una falla en el campo a punto de ocurrir. Sople las virutas de los orificios de los pernos ciegos antes de que la carcasa comience a ensamblarse.
Calidad y consistencia
Los compradores de carcasas de rodamientos rechazan piezas que tienen orificios que no son redondos, caras que no son planas y patrones de pernos que no están alineados. Ninguna de esas fallas proviene de un error dramático: provienen del movimiento de la pieza entre operaciones, largos voladizos de la herramienta y una sujeción inconsistente. Nuestro enfoque es deliberadamente simple: una configuración para las características que se relacionan entre sí, barras de mandrinar rígidas y un dispositivo que asienta la carcasa de la misma manera cada vez. El primer artículo y el artículo doscientos siguen el mismo proceso.
Preguntas frecuentes
¿Qué máquina CNC es mejor para soportes de rodamientos con bridas?
Para la mayoría de las carcasas, un centro de mecanizado vertical como el Handemo VMC1160 es la opción práctica: enfrenta la brida, perfora el asiento del rodamiento y perfora el círculo del perno en una sola configuración. Las carcasas más grandes se adaptan al modelo de servicio pesado VMC1370, y las carcasas divididas o el trabajo de gran volumen justifican un centro de mecanizado horizontal como el HMC630-DT.
¿Pueden las máquinas Handemo manejar soportes de rodamientos divididos?
Sí. Las carcasas divididas se mecanizan con las dos mitades sujetas entre sí y apretadas como un conjunto, de modo que el orificio mecanizado sea continuo. Se agregan orificios para pasadores o escalones mecanizados para que el cliente pueda volver a ensamblar el par sin perder la alineación.
¿Ayudas con los accesorios y la planificación de procesos?
Lo hacemos. Envíenos el plano de la carcasa, el material y el tamaño del lote y le recomendaremos la máquina, el método de montaje y la secuencia del proceso, y le indicaremos las opciones que se adaptan al trabajo de la carcasa, como por ejemplo refrigerante a través del husillo y un transportador de virutas.
Obtenga un plan de mecanizado de carcasas de rodamientos
Díganos qué mecaniza (tamaño de carcasa, material, pieza dividida o de una sola pieza, tamaño de lote) y Handemo le recomendará el centro de mecanizado y el proceso adecuados. Contacto Handemo CNC | Correo electrónico: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Lectura relacionada: CNC Mecanizado de cuerpos de válvulas hidráulicas - otra pieza estilo bloque donde la posición del orificio y la geometría de la cara deciden el resultado.