CNC Bases y Bancadas de Máquinas de Mecanizado
La base de una máquina es la parte que nadie fotografía y todo el mundo culpa. Sostiene la columna, la mesa y las guías y decide si la máquina que está encima puede realizar un corte o si suena y camina. Lo que hace que las bases sean difíciles de mecanizar no es la tolerancia del dibujo. Es la forma: una pieza fundida larga y de paredes delgadas con cavidades y nervaduras, donde las superficies importantes están muy separadas y la pieza quiere moverse cada vez que la sueltas. Este artículo cubre cómo se mecanizan las bases y bancadas de las máquinas, los materiales en los que se funden, las máquinas que se adaptan al trabajo y la secuencia que mantiene las superficies guía y las almohadillas de montaje en la relación correcta.
 Vídeo
Qué tiene que hacer una base de máquina
Una base es una base con superficies mecanizadas. Dependiendo de la máquina, esas superficies son un conjunto de guías deslizantes para una silla o una columna, una cara cuadrada donde se atornilla la columna, almohadillas mecanizadas para los tornillos niveladores y orificios perforados y roscados para los conjuntos que se ubican en la parte superior. En una mesa de torno, las superficies guía recorren toda la longitud de la máquina, por lo que la mesa debe estar recta en una gran distancia y permanecer así cuando la máquina está cargada. En la base de un centro de mecanizado el trabajo está más concentrado, pero la base aún soporta la columna y toma la reacción del corte.
Tres cosas deciden si una base es utilizable. Las superficies de guía o asientos de columna deben ser planas y paralelas entre sí. Las almohadillas de montaje deben asentarse en un plano para que la máquina no se balancee. Y toda la pieza tiene que permanecer estable después de soltarla, porque una base recta en el soporte y doblada en el suelo es una base que hay que raspar o volver a cortar in situ. El último punto es donde reside la mayor parte de los problemas en este trabajo.
Materiales
La mayoría de las bases de las máquinas están fundidas en hierro gris. Los hierros de grado HT250 y HT300 se mecanizan limpiamente, amortiguan las vibraciones y mantienen su forma una vez que se les ha aliviado la tensión, razón por la cual han sido el estándar para las estructuras de máquinas herramienta durante un siglo. Las máquinas más pesadas y las bases con nervaduras delgadas a veces usan hierro dúctil porque resiste los golpes sin agrietarse. Las bases de acero soldadas son comunes en máquinas para propósitos especiales y en trabajos grandes y únicos, y traen consigo un problema propio: la soldadura deforma la pieza, y la base tiene que ser liberada de tensiones y mecanizada en desbaste antes de que valga la pena realizar cualquier corte de acabado.
Dos hábitos importan con estos materiales. La primera es que un casting llega con la piel dura y mucho estrés interno, por lo que el primer corte pesa y la pieza se mueve después. La segunda es que una base es larga y abierta, por lo que gira con la temperatura y con la fuerza de sujeción. El tiempo dedicado a dejar que la pieza se asiente entre el desbaste y el acabado no es tiempo perdido en este trabajo.
Mecanizar una base
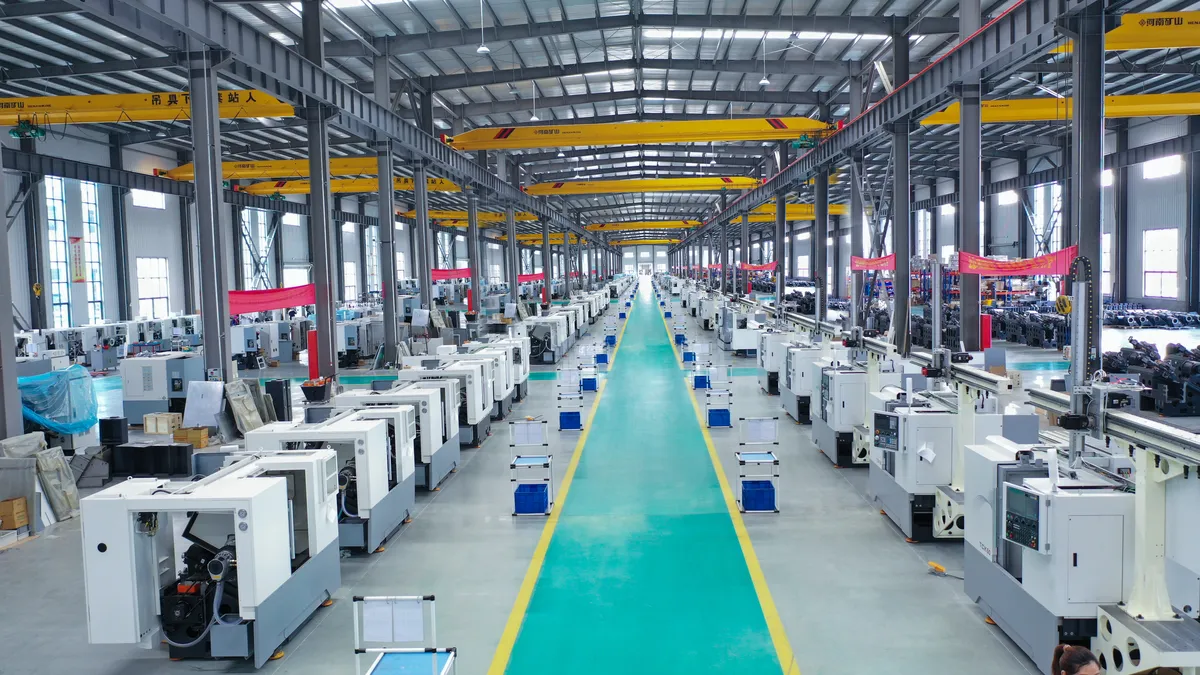
Las bases son demasiado grandes y pesadas para un centro de mecanizado vertical estándar, por lo que normalmente se colocan en uno de dos tipos de máquinas. Las camas largas con superficies guía continuas son más limpias en una máquina de largo recorrido donde se puede cortar toda la longitud sin reposicionar la pieza, y la gama de centros de mecanizado de alta precisión y servicio pesado está diseñada para esa clase de trabajo: una base ancha y pesada debajo de la columna, y suficiente recorrido para enfrentar una superficie guía en una sola pasada en lugar de coserla desde varias posiciones.
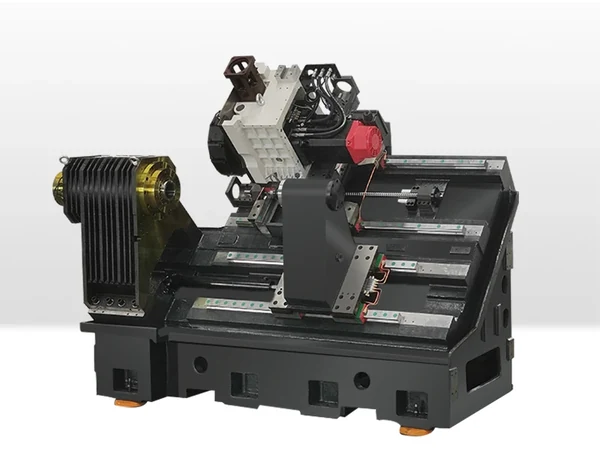
Cuando una base tiene características en más de una cara, o cuando la misma base se fabrica en un lote, una máquina horizontal gana su lugar. La pieza se presenta al husillo desde más de una dirección sin necesidad de volver a sujetarla, y el sistema de palet mantiene la carga y descarga fuera del tiempo de corte. El HMC630-DT maneja las piezas fundidas de tamaño mediano de esta familia, y los modelos de estaciones múltiples toman el trabajo cuando el volumen lo justifica. En su lugar, las bases redondas y los componentes de máquinas con bridas son trabajos de torneado, y estos funcionan en el torno de bancada inclinada de servicio pesado TCK6350B, donde un diámetro grande y una pared pesada necesitan una máquina rígida debajo de ellos.
Dato y Secuencia
En una base, la referencia es una de las superficies mecanizadas, nunca el exterior en bruto de la pieza fundida. La pieza fundida se diseña y varía, por lo que usar el exterior como referencia coloca cada superficie posterior en algún lugar que la máquina que está encima no puede alcanzar.
El orden viable es el siguiente. Mecanice en desbaste la superficie de referencia principal y las almohadillas. Let the part settle. Termine la superficie de referencia y utilícela como referencia para todo lo demás. Corte la superficie guía paralela o el asiento de la columna a partir de esa referencia, luego coloque las almohadillas, los puntos de nivelación y los patrones de orificios desde la misma referencia en lugar de desde los bordes de fundición. Cuando una base tiene superficies guía en ambos lados, se cortan en una configuración siempre que la máquina lo permita, porque dos superficies cortadas en dos configuraciones son dos superficies que deben volver a referenciarse entre sí.
Sostener la pieza sin distorsionarla
La razón por la que una base surge es el accesorio. Una base es una carcasa con nervaduras, no un bloque sólido, y una abrazadera que presiona lo suficientemente fuerte como para ser segura también presiona lo suficientemente fuerte como para cerrar la abertura y desalinear las superficies guía. Corta la superficie en ese estado y sale recta en la máquina y doblada en el suelo.
Sostenemos las bases sobre almohadillas mecanizadas con soportes colocados debajo de las nervaduras, de modo que la carga de sujeción aterrice donde la pieza está rígida y las paredes no se aprietan. La presión de sujeción se mantiene tan baja como lo permite el trabajo y los cortes de acabado se realizan con la pieza tan libre como lo permite la configuración. El desbaste y el acabado están separados por un período de estabilización, por lo que el calor del corte pesado tiene que llegar a algún lugar antes de que se terminen las superficies importantes.
Comprobaciones antes de que una base abandone la máquina
Una base se verifica como una estructura, no como una lista de dimensiones. Se comprueba la planitud y el paralelismo de las superficies de guía entre sí. Se comprueba que las almohadillas se asienten en un plano, para que la máquina no se balancee cuando se nivela. Se verifica que el asiento de la columna o la guía deslizante estén en escuadra con respecto a la superficie contra la que se ubica. Y se mide toda la pieza con las abrazaderas sueltas y la base apoyada como quedará en la planta, porque esa es la única condición que describe cómo se comportará la máquina terminada.
En un lote, la verificación que detecta la mayoría de los problemas es un ensamblaje de prueba o una verificación maestra de la pieza coincidente. Esa es la prueba que muestra si las superficies funcionan juntas, que es lo que no describe ninguna dimensión en el dibujo.
Preguntas frecuentes
¿De qué material suelen estar hechas las bases de las máquinas?
El hierro gris es el estándar, en grados como HT250 y HT300, porque se mecaniza bien, amortigua las vibraciones y mantiene su forma después de aliviar la tensión. El hierro dúctil se utiliza cuando la base tiene que soportar golpes o tiene secciones delgadas que se agrietarían en el hierro gris. El acero soldado es común en grandes máquinas especiales y en trabajos puntuales.
¿Por qué la base de una máquina se mueve después del mecanizado?
Dos razones, normalmente juntas. Un yeso soporta tensiones internas por el enfriamiento y por el primer corte pesado, y se relaja durante las horas siguientes. Además de eso, una base es una carcasa de paredes delgadas, por lo que la fuerza de sujeción la deforma mientras se sostiene. La solución es primero desbastar, dejar que la pieza se asiente, sujetarla sobre almohadillas mecanizadas con soporte debajo de las nervaduras y terminar con las abrazaderas tan livianas como lo permita el trabajo.
¿Se puede mecanizar una base grande en un centro de mecanizado vertical?
Pueden ser bases cortas con rasgos en una cara, siempre que la máquina tenga el tamaño de la mesa y el recorrido. Las camas largas con superficies guía continuas suelen ser mejores en una máquina de recorrido largo, porque la superficie guía se puede cortar en una sola pasada en lugar de coserse desde varias posiciones. Las bases con trabajo en más de una cara son adecuadas para una máquina horizontal, donde la pieza no se vuelve a sujetar entre operaciones.
¿Mecanizan bases de máquinas para otros constructores?
Sí. Handemo fabrica máquinas herramienta en Tengzhou desde 2008, en una planta de 220.000 metros cuadrados, y las estructuras de máquinas son el trabajo que el taller mejor conoce. Envíe el plano base con sus superficies guía, almohadillas y patrones de orificios, el material y el tamaño del lote, y le recomendaremos la máquina y una secuencia del proceso.
Obtenga un plan de mecanizado para sus bases
Envíenos el dibujo de la base o bancada (las superficies guía, las almohadillas y su requisito de planitud, el asiento de la columna y los patrones de orificios, el material y el tamaño del lote) y Handemo le recomendará el centro de mecanizado, máquina horizontal o torno adecuado y la secuencia del proceso correspondiente. Contacto Handemo CNC | Correo electrónico: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Lectura relacionada: Soluciones de mecanizado cubre los otros trabajos de piezas grandes que ejecutamos, CNC Guía de mecanizado para carcasas de cajas de engranajes trata el mismo problema de referencia y distorsión en una carcasa fundida, y VMC vs HMC explica cuándo una pieza tiene suficientes lados para justificar una máquina horizontal.