CNC Mecanizado de Piñones: Proceso y Máquinas
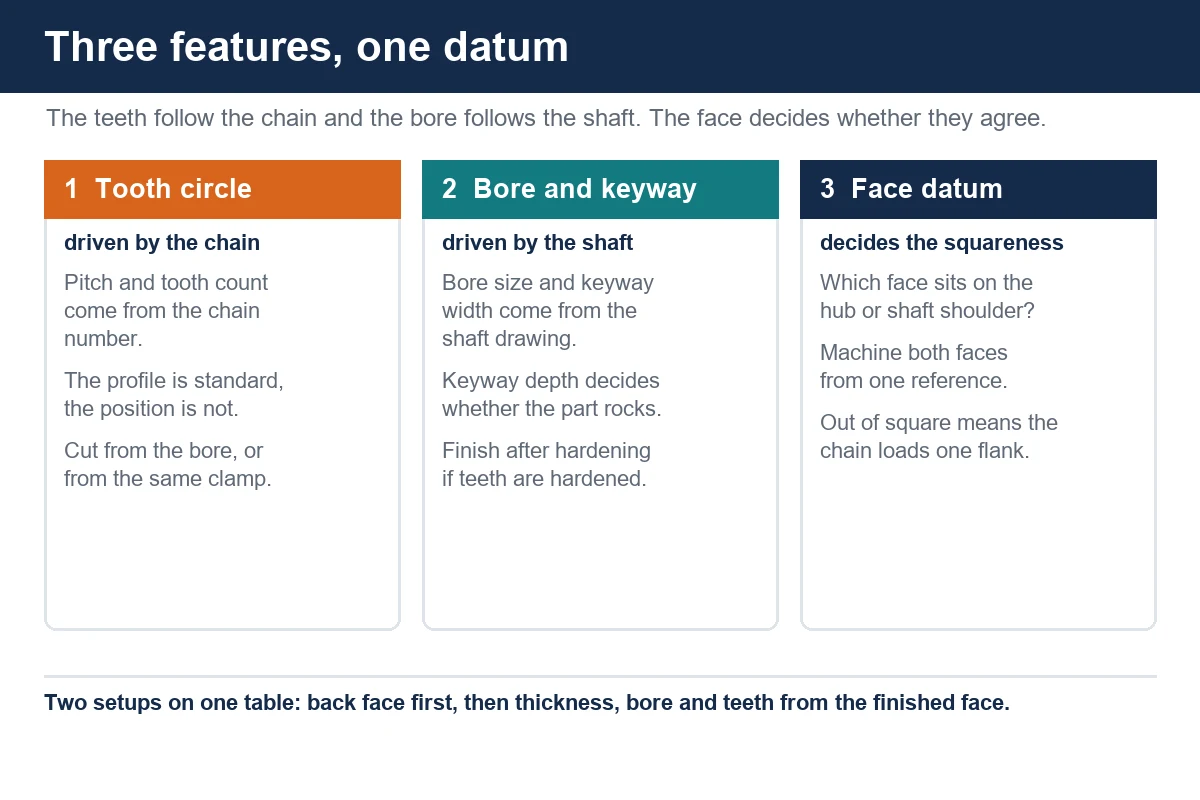
Una rueda dentada parece la pieza más simple de un tren motriz. Es un disco con dientes y un agujero. Luego llega la cadena y el disco funciona en silencio durante dos años o empieza a subir los dientes después de tres semanas. Nada intermedio. La diferencia casi nunca es la forma del diente que resalta el dibujo. Es la relación entre tres cosas que el dibujo muestra en tres vistas diferentes: el círculo del diente, el orificio y la cara sobre la que se apoya la rueda dentada.
Mecanizamos ruedas dentadas para fabricantes de transportadores, fabricantes de equipos agrícolas y proveedores de repuestos para motocicletas, y en los tres se produce la misma conversación. El cliente tiene una cadena, una distancia entre ejes y una relación. Necesitan una rueda dentada que mantenga la cadena encendida. Lo que encargan es un trabajo de torneado con una operación de fresado lateral. Lo que realmente necesitan es una pieza donde los dientes y el orificio coincidan, porque el orificio es lo que controla el eje y los dientes son lo que sigue la cadena.
Este artículo recorre esa parte: qué son las familias, qué materiales entran por la puerta, cómo se debe ordenar la secuencia y dónde un centro de mecanizado vertical gana su lugar en lugar de una fresadora.
¿Qué se considera un trabajo de piñón?
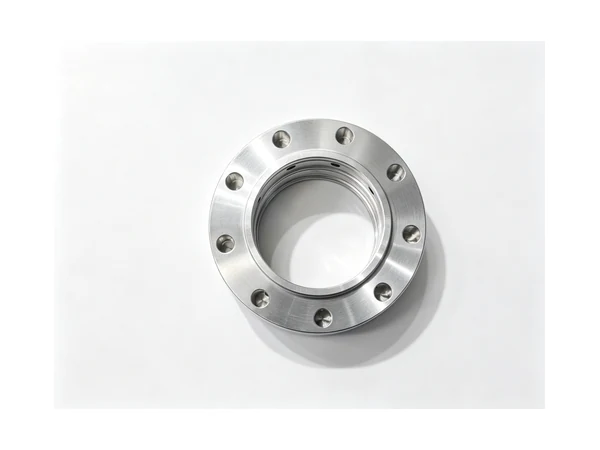
La palabra cubre más terreno de lo que la mayoría de los compradores esperan. Una rueda dentada de cadena de rodillos para un transportador tiene una forma de diente definida, un círculo primitivo y un alma bastante delgada. Una rueda dentada de doble paso para un transportador pesado parece la misma pieza sin cada dos dientes y funciona a la mitad de velocidad con el doble de carga por diente. Una rueda dentada de bloqueo cónico es un disco simple con un orificio cónico y un chavetero, y el casquillo realiza el agarre. Una rueda dentada dividida son dos mitades atornilladas entre sí para que el equipo de mantenimiento pueda cambiarla sin tirar del eje.
Luego están las piezas que se llaman piñones pero no lo son: poleas de correa de distribución, ruedas de cadena en polipastos, ruedas dentadas de accionamiento en alimentadores agrícolas y ruedas de hierro fundido en líneas transportadoras más antiguas. Cada uno desplaza el trabajo. Una polea de distribución necesita un flanco de diente limpio y una cara plana. Es posible que una rueda fundida necesite mecanizar el orificio y ambas caras antes de poder cortar los dientes, porque la pieza fundida no es lo suficientemente redonda como para indicarlo.
Las familias que vemos con mayor frecuencia en un taller son la rueda dentada de placa, la rueda dentada de cubo y la rueda dentada de orificio cónico. Los tres comienzan como un trabajo de torneado y terminan como un trabajo de fresado o tallado, y la decisión que importa es qué final viene primero.
Materiales, y qué le hace cada uno al plano.
El acero dulce como S275 o 1045 es el predeterminado para las ruedas dentadas del transportador. Se mecaniza fácilmente, suelda si es necesario agregar un cubo y luego puede endurecerse por inducción en los dientes si el ciclo de trabajo es pesado. El problema es la distorsión: una rueda dentada de placa de 12 mm de espesor se arqueará cuando esté cementada, y una rueda dentada arqueada corre en un lado del diente. Los talleres que endurecen después del mecanizado generalmente dejan el orificio con un tamaño insuficiente y lo terminan después del tratamiento térmico, lo que significa que el orificio se corta en una segunda operación en una máquina que puede sujetar la pieza por los dientes.
Los grados de acero inoxidable como 304 y 316 se utilizan en transportadores de alimentos y líneas de lavado. Se mecanizan con más calor en el borde, se endurecen si la herramienta roza y los flancos de los dientes tienden a mancharse si el avance es demasiado ligero. También es más probable que una rueda dentada de acero inoxidable se corte con láser como pieza inicial y luego solo se mecanice en el orificio y las caras, porque el perfil del diente no soporta la carga de la misma manera en una línea de alimentos de baja velocidad.
Los aceros endurecidos y resistentes al desgaste aparecen en los accionamientos de transportadores pesados y de minería. El mecanizado se realiza en estado recocido y los dientes se cortan antes del endurecimiento, o la pieza se compra como una pieza en bruto cortada con llama en una calidad de placa de desgaste y solo se mecanizan el orificio y el chavetero. El aluminio aparece en unidades de sincronización ligeras y en accesorios prototipo, donde la pieza pesa una fracción del peso y la máquina puede funcionar a mayor velocidad del husillo sin sufrir vibraciones.
Las ruedas dentadas de hierro fundido siguen siendo comunes en equipos más antiguos. La pieza fundida tiene una inclinación en las caras, una piel que desafilará el cortador en la primera pasada y suficiente variación para que la primera operación sea generalmente refrentar ambos lados y establecer un orificio, no cortar los dientes. Sólo entonces el círculo de dientes tendrá algo con qué ser concéntrico.
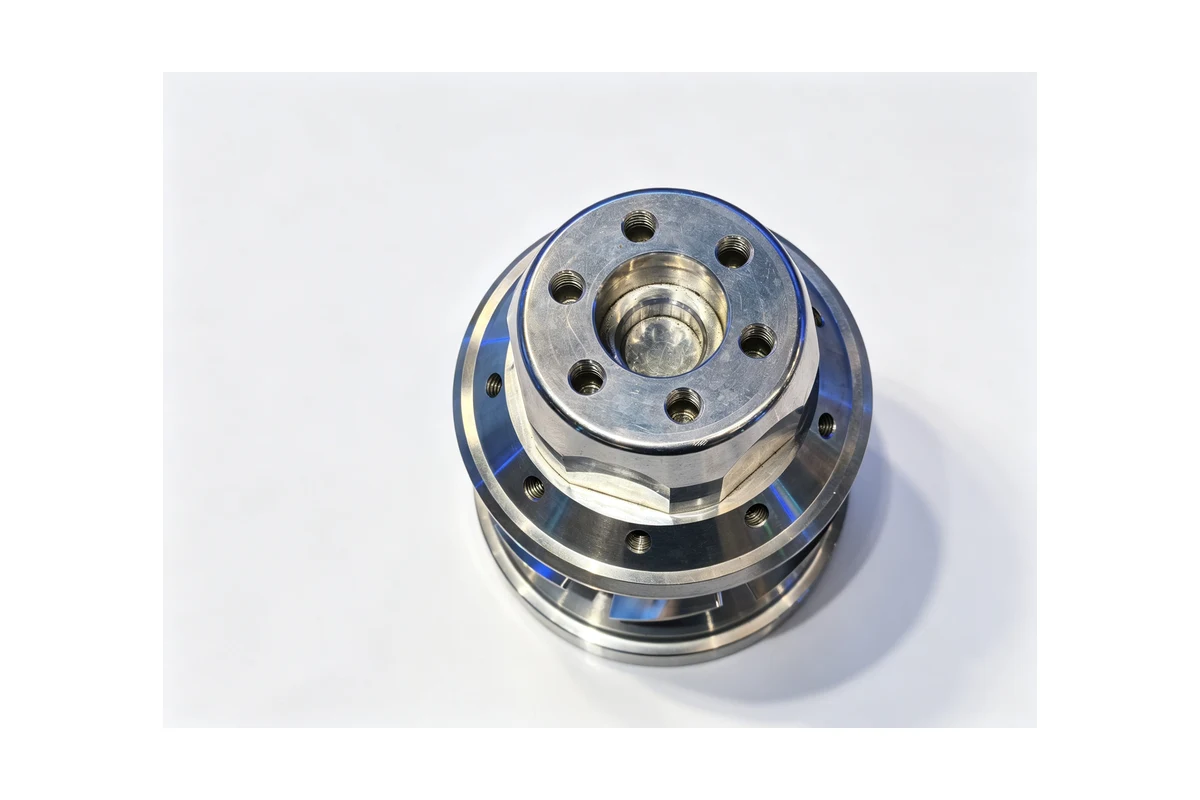
Por qué la secuencia decide el resultado
La mayoría de los problemas de las ruedas dentadas que nos llegan como quejas son problemas de secuencia. El dibujo muestra un círculo primitivo, un orificio con un chavetero, dos caras y un conjunto de orificios para pernos. Un taller que gira la pieza en bruto, corta los dientes en una máquina talladora y luego perfora los orificios para los pernos desde el exterior generalmente obtendrá una pieza que funciona, pero los orificios para los pernos se separarán de los dientes por lo que sea que haya hecho el portabrocas. En una rueda dentada dividida o en una transmisión de dos piezas eso es importante, porque la articulación tiene que quedar entre los dientes, no en uno.
La otra ruta común es cortar los dientes primero con láser o chorro de agua y luego girar el orificio. Esa ruta es rápida y está bien para transportadores de baja velocidad, pero los flancos de los dientes salen del cortador con un borde afectado por el calor, y al girar después no se puede arreglar un círculo primitivo que se cortó de forma ovalada.
El recorrido que aguanta es aquel en el que el taladro, la cara y el círculo dentado se establecen en la misma sujeción, o donde el círculo dentado se corta del taladro como su dato. Se trata de una elección de máquina, no de un truco de herramientas: se necesita una máquina que pueda sujetar la pieza en bruto por el diámetro exterior, refrentarla, perforarla y luego fresar o interpolar el perfil del diente sin que la pieza cambie de manos.
Dónde cabe un centro de mecanizado vertical
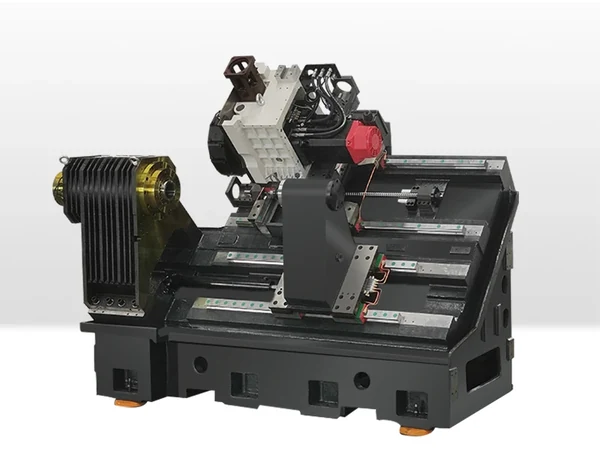
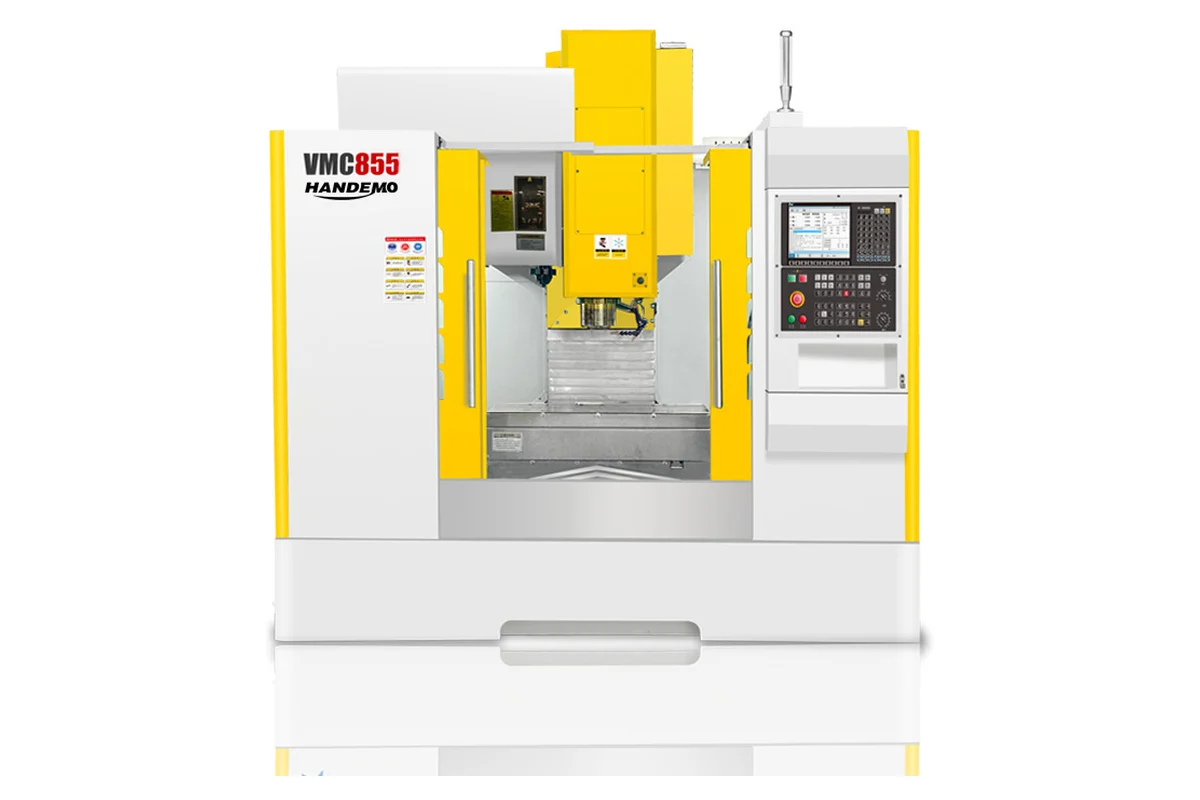
Para piñones de hasta aproximadamente 500 mm de diámetro exterior, un VMC855 cubre toda la pieza en dos configuraciones. La mesa mide 1000 x 550 mm con una capacidad de 600 kg, los recorridos son 800/550/550 mm y el husillo BT40 funciona a 8000 rpm. Ese sobre contiene una rueda dentada de 400 mm con un cubo sobre una placa de fijación y aún deja espacio para el cabezal de mandrinado.
La primera configuración es la cara posterior: sujete el diámetro exterior rugoso, mire hacia la parte posterior, taladre el piloto y colóquelo en el círculo de pernos si la pieza lo tiene. La segunda configuración sujeta la cara posterior terminada y el orificio, refrenta el espesor, termina el orificio y el chavetero e interpola el perfil del diente. Tanto el orificio como los dientes salen del mismo punto de referencia, por lo que el descentramiento entre ellos es lo que permitan la máquina y el accesorio, no lo que haga el mandril.
Para transportadores más grandes y piñones agrícolas, el VMC1160 abre el espectro a una mesa de 1200 x 600 mm con capacidad de 800 kg, con recorridos de 1100 / 600 / 600 mm y el mismo husillo BT40 de 8000 rpm. Una rueda dentada de 600 mm con un cubo soldado es un trabajo normal en esa mesa, y una rueda dentada de placa se puede sujetar plana con toda la cara apoyada en lugar de sobresalir del borde.
Lo que una VMC no hace tan rápido como una fresadora es cortar una larga serie de dientes idénticos. El tallado gana en volumen, porque la fresa engrana continuamente. Un VMC gana en el taller mixto: uno de descuento, cinco de descuento, una pieza con un orificio, un chavetero y un patrón de pernos que todos deben coincidir, y una fecha de entrega que no permite esperar por una ranura de tallado. Para menos de unos pocos cientos de piezas al año, el tiempo de configuración en el VMC suele ser el menor.
Las operaciones que causan problemas.
El chavetero. Un chavetero es un corte único que tiene que estar en el centro y paralelo al eje del orificio, y es la característica que más a menudo se corta en último lugar con la pieza sujeta en un tornillo de banco. El brochado es más rápido a largo plazo, pero en un taller mixto, el chavetero generalmente se fresa con una broca ranurada o una fresa de extremo pequeña, una pasada y luego se compara con una llave calibradora. El riesgo no es el ancho, sino la profundidad: si se corta demasiado profundo, la chaveta se balancea, si se corta demasiado superficialmente la chaveta no se asienta, y ambos aparecen como una rueda dentada que camina sobre el eje.
La red y los orificios de aligeramiento.Las ruedas dentadas grandes a menudo se giran con una red y un conjunto de orificios de aligeramiento para cortar la masa giratoria. Esos agujeros son una decisión de mecanizado, no una formalidad de dibujo: perfórelos después de que se haya establecido el orificio, desde el mismo punto de referencia, o el equilibrio se perderá y la cadena lo verá como un pulso de una vez por revolución. En una rueda dentada que gira a varios cientos de revoluciones, se oye un desequilibrio antes de poder medirlo.
El perfil del diente.Las formas de los dientes de la cadena de rodillos están definidas por el estándar de la cadena, y el perfil normalmente se genera con un cortador de formas o se interpola con una fresa pequeña en una trayectoria giratoria o CAM. La cuestión práctica es la evacuación de las virutas en la raíz: una raíz profunda y estrecha sobre un material duro acumulará virutas y romperá un cortador pequeño, por lo que la pasada de desbaste debe despejar la raíz antes de que la pasada de acabado toque el flanco.
Dientes endurecidos. Si los dientes se endurecen por inducción después del mecanizado, el orificio y el chavetero generalmente se terminan después, porque el endurecimiento tira de la pieza. Eso significa que la pieza vuelve a la máquina sujeta por los dientes endurecidos, y el accesorio tiene que ser lo suficientemente blando como para no marcarlos. La respuesta habitual es un conjunto de mandíbulas blandas perforadas hasta el diámetro exterior del diente.
Mantener la coherencia en un lote
A una línea transportadora no le importa una sola rueda dentada. Se preocupa de que el repuesto encaje en el eje, se alinee con el piñón motriz y no cambie la tensión de la cadena. Ésa es una cuestión de coherencia, y se responde antes del primer corte: el mismo dispositivo, el mismo dato, la misma rutina de sondeo en cada pieza y una primera verificación que registra el orificio, la escuadra de la cara y el sincronizado de los dientes.
En un lote de cincuenta ruedas dentadas, la variable que se desplaza no es la máquina. Es el fijo. Las mandíbulas blandas perforadas para un diámetro se vuelven a perforar para el siguiente tamaño y pierden su concentricidad, y un tornillo de banco que se limpia una vez por turno sujetará una pieza de manera diferente a las 10 am y a las 4 pm. Los talleres que mantienen un lote junto son los que tratan el accesorio como un número de pieza y lo mantienen con el trabajo.
Construimos nuestros centros de mecanizado vertical en torno a esa realidad: un marco rígido, una caja o guías lineales elegidas para el trabajo, y una mesa dimensionada para que la pieza quede apoyada en lugar de en voladizo. La guía de mecanizado de engranajes cubre la misma familia de problemas desde el lado de la pieza dentada, y la sección soluciones de mecanizado tiene el resto de los tipos de piezas sobre los que escribimos.
Qué poner en la consulta.
La mayoría de las consultas sobre ruedas dentadas llegan como un número de cadena y un número de dientes. Éste es un buen comienzo y no es suficiente. Lo que cambia la cotización es el diámetro exterior, el tamaño del orificio y del chavetero, el espesor de la cara, si la pieza es una placa o tiene un cubo, el material y su condición, el tamaño del lote y si los dientes están endurecidos después del mecanizado.
Si el dibujo muestra un círculo primitivo y un orificio pero no un dato, indique qué cara se asienta contra la parte coincidente. Esa única información decide el orden de configuración y, a menudo, elimina una operación. Si la rueda dentada reemplaza una pieza existente, la pieza fallada es más útil que el dibujo, porque el patrón de desgaste en los dientes y el eje nos dice si el problema fue el perfil, el orificio o la cara.
Preguntas que recibimos
¿Se puede cortar una rueda dentada entera en un centro de mecanizado?
Sí, hasta los límites de mesa y recorrido de la máquina. Girar la pieza en bruto, taladrar, chavetar e interpolar el perfil del diente puede realizarse en un VMC con una mesa giratoria o un cuarto eje. Para tiradas de producción largas, una fresadora es más rápida con los dientes, pero el orificio y las caras aún salen primero de un torno o fresa.
¿Se deben cortar los dientes antes o después del endurecimiento?
Corte antes y luego termine el orificio y el chavetero después. El endurecimiento mueve la pieza, y un orificio terminado antes del endurecimiento no será lo suficientemente redondo como para asentarse en un eje sin luchar. Si el perfil del diente está endurecido, el acabado en los flancos se realiza antes del tratamiento térmico y después no se toca la pieza en los dientes.
¿Cómo evito que una rueda dentada se desgaste en un lado?
Verifique la cara que se apoya contra el cubo o el hombro del eje y verifique que el orificio esté en escuadra con respecto a él. Una rueda dentada que está fuera de escuadra corre inclinada, la cadena carga un flanco y el patrón de desgaste aparece en un lado de cada diente. El perfil del diente rara vez es la causa de una pieza que funcionó correctamente durante un tiempo.
¿Qué tamaño de lote hace que valga la pena un dispositivo dedicado?
Unas veinte piezas. Por debajo de eso, las mandíbulas blandas y una rutina de sonda son más baratas que una placa dedicada. Por encima de eso, un accesorio que se ubica en el orificio y la cara posterior se amortiza solo en el tiempo de configuración, antes de ganar consistencia.
¿Mecanizan piñones partidos?
Sí. Las dos mitades se mecanizan como un par, se atornillan entre sí en un dispositivo, con la línea de unión marcada antes de interpolar los dientes. La articulación tiene que caer entre los dientes, por lo que el dispositivo está construido para sostener el par en la orientación en la que se ejecutarán.
Siguiente paso
Envíe el dibujo, el número de cadena y el tamaño del lote, y díganos qué cara se apoya en la parte acoplada. Volveremos con el plan de instalación, la máquina y un precio que incluye el accesorio si el lote lo justifica.
Contacto Handemo CNC | Correo electrónico: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038