CNC Mecanizado de Engranajes: Proceso y Máquinas
Los engranajes son las piezas que hacen que un taller mecánico se plantee primero la incómoda pregunta: ¿realmente mecanizamos esto o lo compramos? La respuesta honesta es que la mayoría de los talleres mecanizan todo alrededor de los dientes del engranaje, y los dientes mismos solo llegan al CNC cuando el volumen es bajo o la geometría es incómoda. De ese límite se trata este artículo.
Pertenece a nuestra serie soluciones de mecanizado, donde cada artículo toma una familia de piezas y recorre el espacio en bruto, los materiales, las configuraciones y la máquina que le conviene. Un engranaje es un buen ejemplo porque gran parte de lo que un comprador recibe como "engranaje" es en realidad un material torneado con algunas características fresadas.
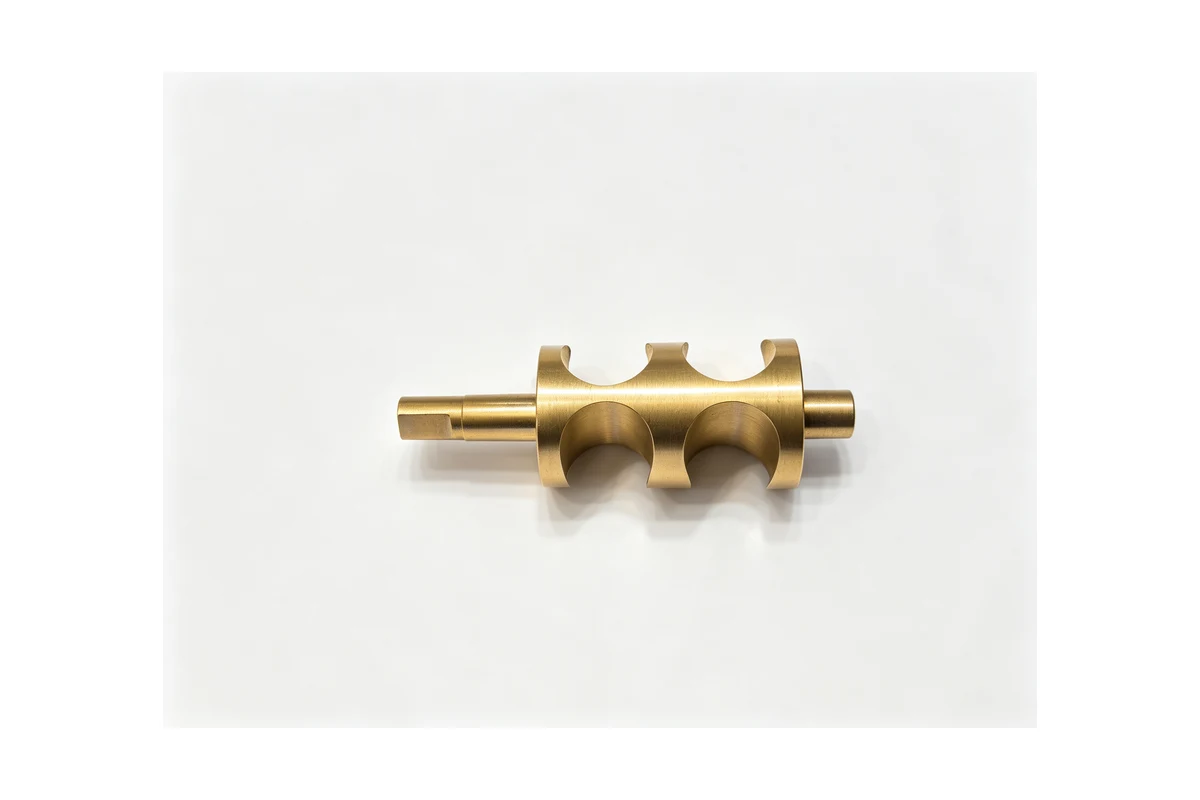
Lo que llega como un trabajo de equipo
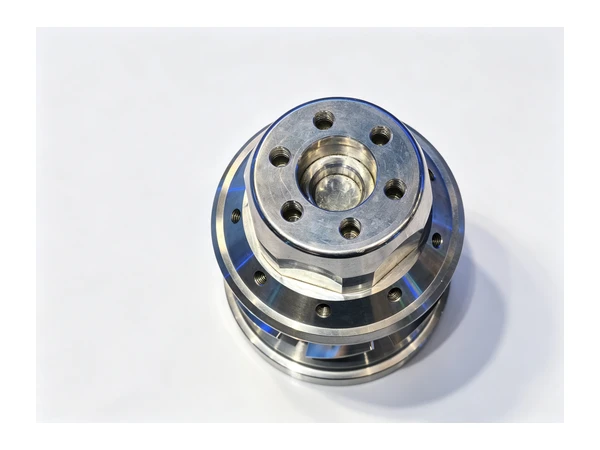
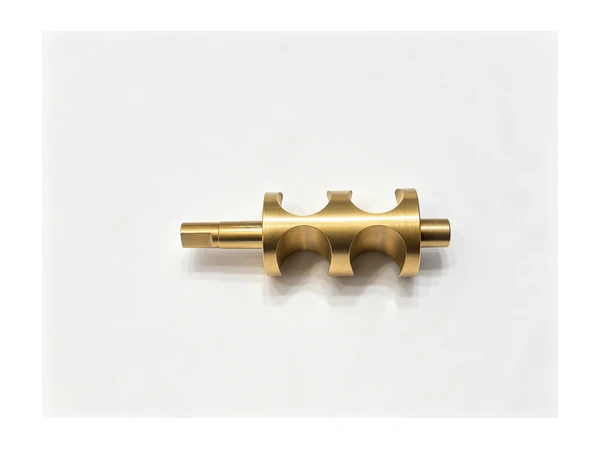
Cuando un cliente envía un "equipo", suele ser una de cuatro cosas. Una pieza en bruto, es decir, un disco o un eje que aún necesita dientes y el orificio terminado. Un eje de engranaje, donde la forma del engranaje se asienta en el mismo cuerpo que los muñones y el extremo del acoplamiento. Un tornillo sin fin o una rueda helicoidal, que tiene forma helicoidal sobre un eje o una llanta de bronce. O una pieza adyacente al engranaje, como la brida de la caja de cambios, una tapa final o un soporte de rodamiento, que debe coincidir con la distancia entre centros del engranaje.
Sólo la primera y la tercera categoría realmente necesitan que la forma del diente se corte internamente para volúmenes bajos y medios. Todo lo demás son trabajos de torneado, taladrado, fresado y chaveteros que cualquier taller competente debería realizar sin problemas.
Materiales que entran por la puerta.
Los aceros para engranajes comunes son grados de cementación como 20CrMnTi y 17CrNiMo6, grados de endurecimiento total como 42CrMo4 y 40Cr, y acero al carbono simple para piezas de menor resistencia. Las ruedas helicoidales suelen ser de bronce o con una llanta de bronce sobre un cubo de acero. El hierro fundido aparece en engranajes grandes y lentos y en las carcasas que los soportan, y el acero inoxidable aparece dondequiera que el engranaje esté mojado o en un ambiente alimentario.
El material decide cómo se comporta la pieza en bruto. Un acero cementado se ablanda y luego se deforma en el tratamiento térmico, por lo que el taller tiene que dejar algo para moler después del endurecimiento. Un acero endurecido es difícil de tornear en estado endurecido, por lo que la secuencia cambia. El punto es que el trabajo CNC en los engranajes se planifica hacia atrás desde el tratamiento térmico, no hacia adelante desde el dibujo.
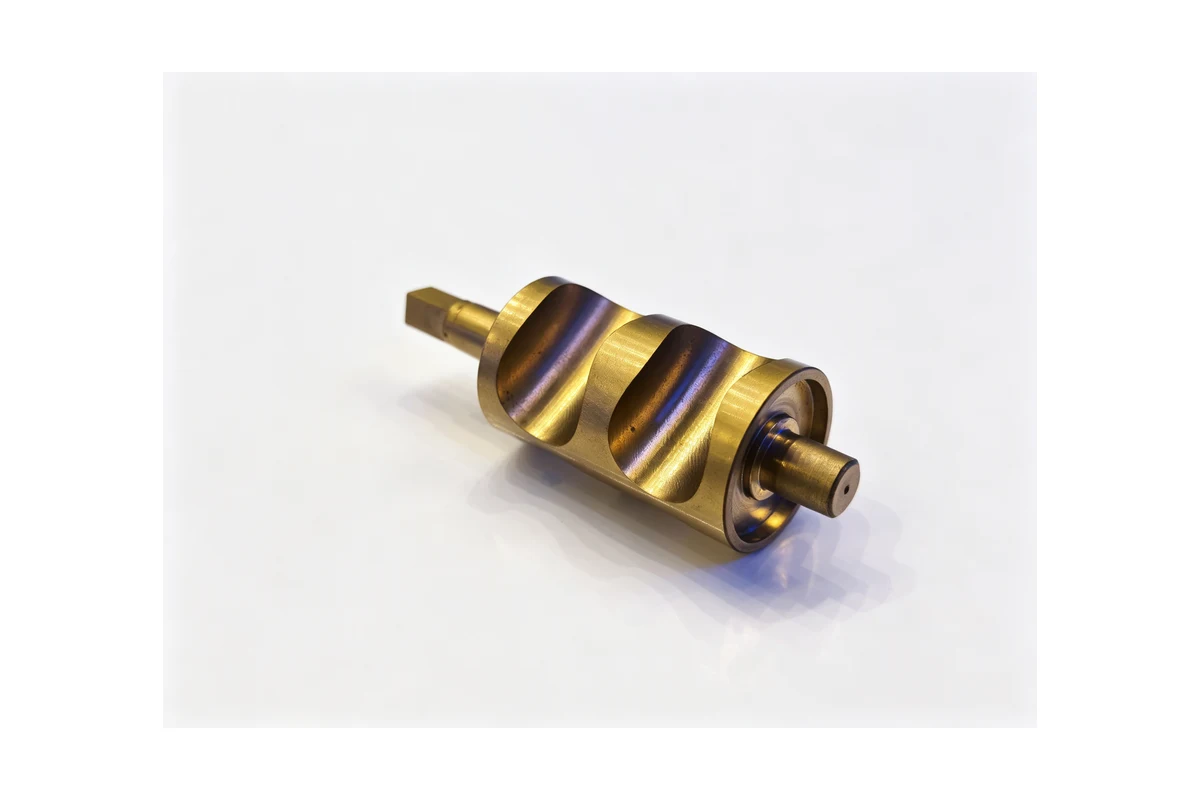
Volviendo al espacio en blanco
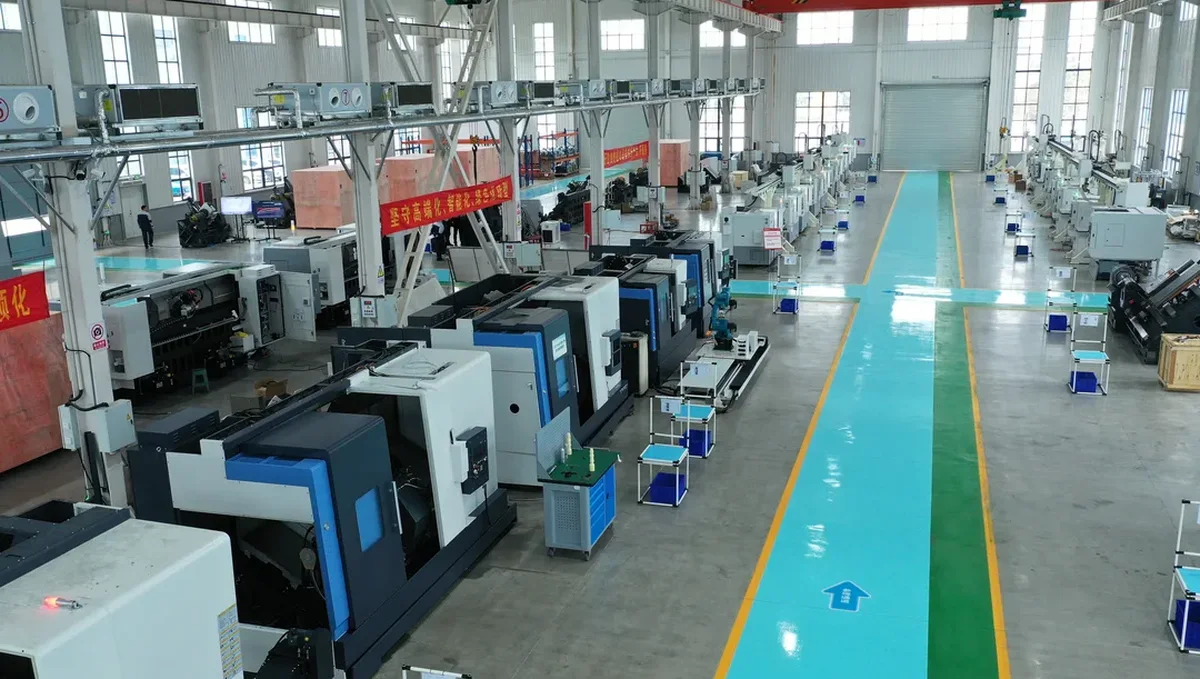
La primera operación en casi todos los engranajes es girar, y es donde la pieza se prepara para el éxito o se arruina. La pieza en bruto se gira entre centros o sobre un mandril, con los dos muñones de rodamiento, las caras del hombro y el orificio de referencia, todos producidos en una sola abrazadera siempre que la pieza lo permita. El descentramiento entre los muñones y el asiento del engranaje es lo que el conjunto siente más adelante, y es más fácil de controlar cuando esas características salen de la misma máquina sin volver a sujetarlas.
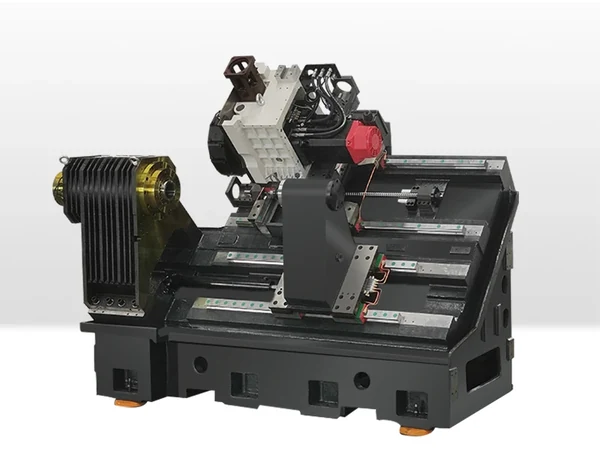
Para este trabajo, un torno de bancada inclinada como el TCK50 maneja todo cómodamente hasta tamaños de engranaje medianos, incluyendo una barra de mandrinado que pasa por el centro y un ciclo de ranurado para el hombro de retención. Cuando la pieza tiene un eje largo a ambos lados del engranaje, una máquina de torneado toma el segundo extremo sin girar la pieza.
Cortar las características en el cuerpo del engranaje.
Una vez que la pieza en bruto es redonda y verdadera, las características van a un centro de mecanizado vertical con un cuarto eje o un dispositivo de indexación. Estrías, chaveteros, orificios de aceite, orificios de sujeción roscados y la propia forma del diente para engranajes de bajo volumen son trabajos que un VMC de cuatro ejes puede realizar, y un modelo como el VMC855 con una mesa giratoria cubre una amplia gama de diámetros de engranajes sin una máquina especial.
Para una forma helicoidal, el eje giratorio se interpola con los ejes lineales mientras el cortador sigue el ángulo de la hélice. Ésta es una forma legítima de fabricar un pequeño lote de engranajes, y es la misma técnica que se utiliza para las estrías helicoidales y para los conductores de un tornillo sin fin. Para engranajes de gran volumen con una clasificación definida, el tallado y el rectificado aún ganan en costo por pieza, y un taller responsable lo dirá.
Cuando el engranaje se asienta en una carcasa
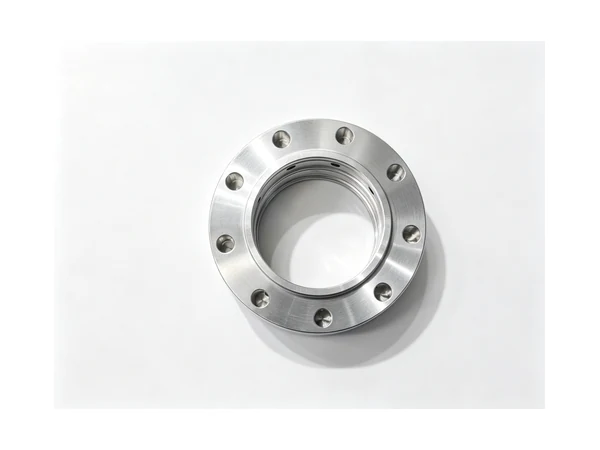
Las cajas de engranajes y los conjuntos de transmisión por engranajes traen una segunda familia de piezas: soportes de cojinetes, tapas de extremo, bridas y la propia carcasa. Se trata de trabajos de varias caras con orificios en ángulo recto y distancias entre centros que deben mantenerse entre ellos. Ese es el territorio del centro de mecanizado horizontal, porque la pieza se sujeta una vez y la mesa se indexa en lugar de que el operador vuelva a sujetarla. Nuestro HMC630-DT ejecuta este tipo de trabajo, y la misma lógica de configuración se describe en el estudio de caso de la carcasa de la bomba en el blog.
Si los engranajes y la carcasa provienen del mismo proveedor, el taller controla la distancia central desde el ensamblaje en bruto hasta el terminado en lugar de descubrirlo en la prensa del cliente.
Sujeción y sujeción
El trabajo con engranajes no perdona la sujeción. Un disco sostenido por tres mordazas se deformará si las mordazas están demasiado apretadas y la distorsión desaparece cuando se suelta la pieza, que es exactamente cuando nadie está midiendo. Lo que funciona para esta familia en la práctica:
- Gire el primer lado sobre un destornillador frontal o entre centros, luego sujete un orificio terminado con un mandril para el segundo lado.
- Mantenga constante la presión de la abrazadera entre las piezas y regístrela para que la segunda mitad del lote coincida con la primera.
- Apoye las llantas dentadas delgadas desde abajo durante cualquier corte interrumpido, porque una llanta que se flexiona durante un corte con chavetero no funcionará correctamente después.
- Corte el chavetero y las estrías en la misma abrazadera que la forma del diente cuando la geometría lo permita, de modo que la fase entre ellos se establezca una vez.
- Utilice refrigerante a través de la herramienta en orificios profundos y bolsas ciegas, y programe las salidas para que las virutas salgan de los espacios de los dientes.
Inspección y qué debe pedir el comprador
No se compra ningún equipo basándose únicamente en el dibujo. Las relaciones que importan en el ensamblaje son el descentramiento del cuerpo del engranaje con respecto a los muñones de montaje, la fase entre la forma del diente y cualquier chavetero o ranura, y la distancia entre centros cuando el engranaje se empareja con una pieza coincidente. Un taller que mecanice engranajes debería poder mostrar el registro de inspección de cada lote, no solo el tamaño del orificio.
No publicamos cifras de precisión de la máquina ni datos de herramientas por motivos de control de exportaciones, por lo que este artículo se centra en el proceso y no en los números. Si necesita los detalles de su pieza, envíe el dibujo y le cotizaremos el proceso.
Preguntas frecuentes
¿Se pueden cortar dientes de engranajes en una fresa CNC?
Sí, para volumen bajo y medio en una máquina de cuatro o cinco ejes. El eje giratorio se interpola con los ejes lineales para que el cortador siga la hélice o la forma del diente. Con un gran volumen, una fresadora es más barata por pieza y le informaremos cuando sea así.
¿Se mecaniza el espacio en blanco del engranaje además de los dientes?
Ambos. Aquí se gira la pieza en bruto, se perfora el centro, se corta la ranura y las estrías y se fresa la forma del diente para un lote pequeño, lo que mantiene corta la cadena de referencia.
¿Qué necesitas para cotizar un trabajo de engranajes?
El dibujo, el material y la leyenda del tratamiento térmico, el tamaño del lote y la pieza coincidente si la distancia entre centros es importante. Si el equipo combina con algo que ya tienes, envíalo también.
¿Manejas tratamiento térmico?
La secuencia de mecanizado se planifica en torno a esto y las operaciones de acabado que siguen al endurecimiento forman parte del presupuesto elaborado internamente. Díganos la leyenda de dureza y el proceso sigue a partir de ahí.
Contacto Handemo CNC | Correo electrónico: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038