Tornos de bancada inclinada vs bancada plana CNC: Cómo elegir
Dos tornerías, la misma pregunta, dos respuestas. Uno no comprará un torno que no sea de bancada inclinada, y el otro ha utilizado máquinas de bancada plana durante veinte años y no ve ninguna razón para cambiar. Ambos producen piezas que pasan la inspección, por lo que el argumento no es realmente sobre la calidad. Se trata de qué diseño se adapta a las piezas que realmente ejecuta y cuánto tiempo de su día dedica a limpiar fichas y cargar espacios en blanco.
La bancada es la única decisión en un torno que no se puede cambiar más adelante. Se pueden agregar o intercambiar torretas, contrapuntos, transportadores de virutas y alimentadores de barras. El ángulo de las guías, y la fundición que las sujeta, quedan fijados desde el día del hormigonado de la máquina. Por lo tanto, vale la pena dedicar unos minutos a analizar en qué es realmente bueno cada diseño antes de comenzar la conversación sobre las especificaciones.
Esta comparación se limita a la distribución de la cama. Si su pregunta es si el trabajo debe ser torneado o fresado, la comparación torno torno versus fresado-torneado cubre esa decisión primero.
 Vídeo
Lo que realmente decide el diseño de la cama
Cada torno CNC tiene los mismos elementos básicos: un cabezal que gira la pieza, una bancada que lleva las guías, un carro o torreta que se mueve a lo largo de esas guías y un contrapunto en las máquinas lo suficientemente largas como para necesitarlo. El diseño de la cama decide tres cosas que te siguen en cada trabajo.
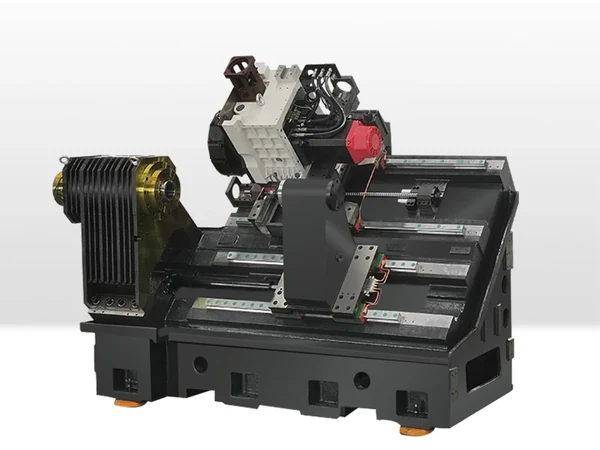
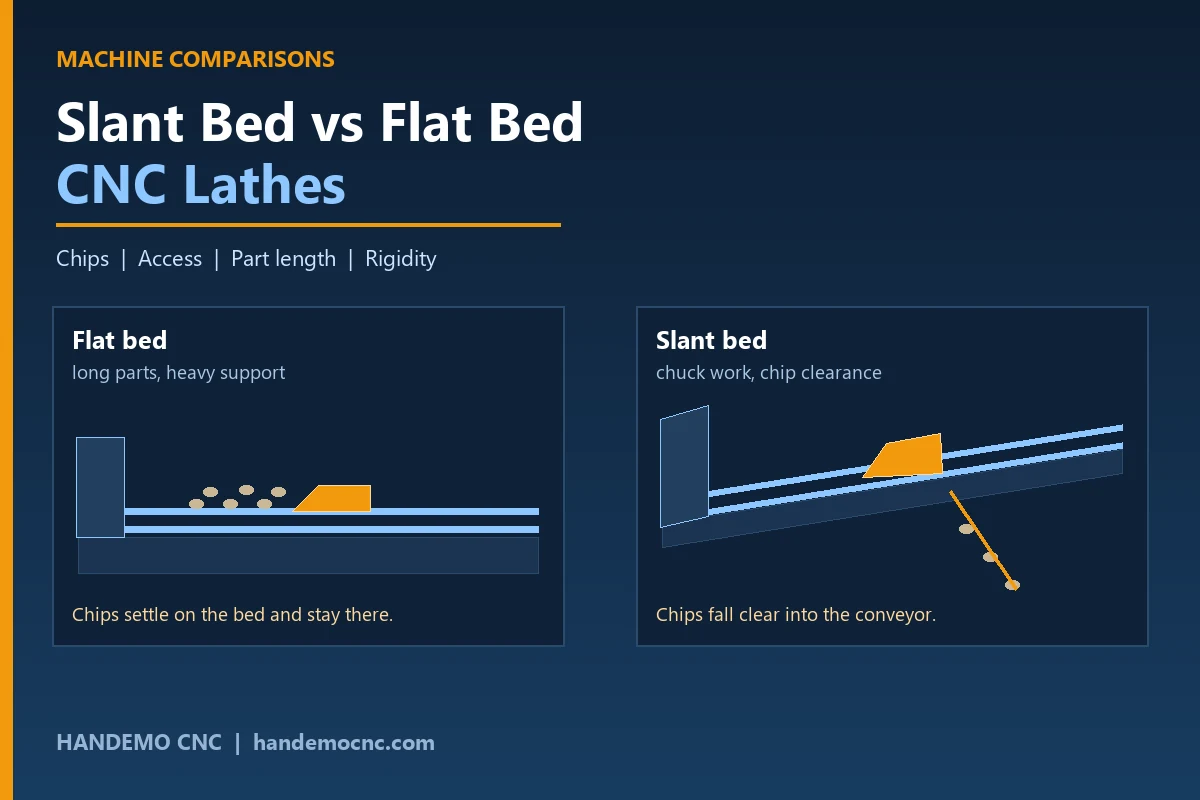
El primero es hacia dónde van las fichas. En una mesa plana, las guías son horizontales, por lo que las virutas caen sobre la mesa y sobre las cubiertas de las guías, y algo tiene que sacarlas de la zona de corte. En una plataforma inclinada, las guías están inclinadas, por lo que la gravedad hace parte del transporte por usted y las virutas caen desde el área de corte hacia el transportador de virutas.
El segundo es hasta dónde debe llegar el operador. Una base horizontal coloca la línea central del husillo aproximadamente a la altura de la cintura y muy lejos de la parte delantera de la máquina. Una plataforma inclinada acerca la zona de trabajo a la puerta, porque toda la estructura se inclina hacia el operador.
El tercero es cómo se transmite la fuerza de corte. Al girar, la herramienta se empuja hacia abajo y hacia el trabajo. En una plataforma horizontal, esa carga se transporta a través de una superficie amplia y generosamente apoyada. En una plataforma inclinada, la misma carga llega más directamente contra la estructura, pero la fundición debe diseñarse para ello en lugar de ser simplemente una placa plana con rieles atornillados.
Tornos de bancada plana: donde todavía se ganan su lugar
La cama plana es la disposición más antigua y no sobrevivió por casualidad. Su punto fuerte es la longitud. Una bancada horizontal se puede alargar sin sufrir la misma pérdida de rigidez, razón por la cual todavía aparecen ejes, rodillos, tornillos, tuberías y tubos largos pesados en las máquinas de bancada plana.
El otro punto fuerte es el acceso a piezas pesadas o incómodas. En un eje largo o en un tubo de gran diámetro, la pieza debe introducirse desde arriba o desde el extremo, y una disposición plana hace que su colocación sea más sencilla para la grúa y para el operador.
Las plataformas planas también siguen siendo comunes cuando la máquina realiza una combinación de torneado y otros trabajos en el mismo entorno, porque las superficies horizontales le brindan un lugar para montar lunetas, apoyos y soportes adicionales sin abarrotar el área de trabajo. En algunos trabajos de piezas largas, las lunetas son el objetivo principal de la máquina.
El problema es que los chips no tienen ningún lugar obvio adonde ir. Se acumulan en la cama, alrededor del portabrocas y debajo del sillín, y alguien tiene que retirarlos. En un trabajo de corte pesado con material fibroso, esto se convierte en una parte real del ciclo, y es una de las razones por las que el torneado de producción moderno se alejó del diseño.
Tornos de bancada inclinada: lo que le ofrece la inclinación
La inclinación de las guías cambia la experiencia diaria de utilizar la máquina más que cualquier otra característica.
- Las virutas caen lejos de la zona de corte en lugar de acumularse debajo de la herramienta, por lo que las pasadas de acabado se ejecutan en una plataforma que aún no lleva el corte anterior.
- Se reduce el crecimiento térmico de las virutas calientes que se asientan en la estructura, porque las virutas abandonan la pieza fundida en lugar de empaparla.
- El área de trabajo está más cerca de la puerta, por lo que cargar, revisar y cambiar las inserciones requiere menos alcance
- El fluido de corte se drena hacia el tanque en lugar de acumularse, lo que mantiene la máquina más limpia entre turnos.
- La torreta se puede montar de manera que la herramienta se acerque al trabajo desde una posición que se adapte al torneado rígido y, en máquinas con eje Y, también al fresado.
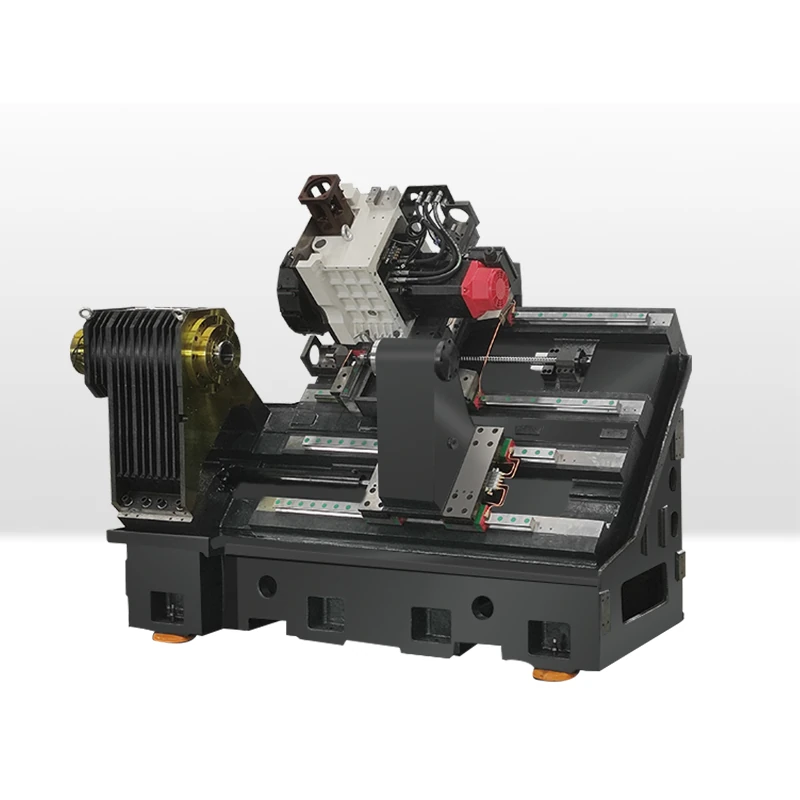
El costo del diseño aparece en dos lugares. La primera es la fundición en sí, porque una estructura inclinada tiene que soportar las mismas cargas a través de una forma que es menos obvia de fabricar, y generalmente tiene nervaduras y tratamiento térmico para mantenerla estable. La segunda es que una base inclinada es menos conveniente cuando la pieza es larga, porque físicamente hay menos espacio para introducir un eje largo desde un lado y sostenerlo a lo largo de su longitud.
Lo que la inclinación no hace, por sí sola, es hacer que una máquina sea más rápida o más precisa. Estos provienen del husillo, el tipo de guía, el accionamiento y el diseño térmico de toda la máquina. Trate el diseño de la cama como una decisión sobre las virutas, el acceso y la forma de las piezas, luego especifique el resto por separado.
Las compensaciones lado a lado
Coloque los dos diseños uno al lado del otro y la imagen quedará bastante clara.
En cuanto al control de virutas, la cama inclinada gana en casi todos los trabajos de sujeción y la diferencia aumenta con el material que produce virutas largas o fibrosas. En un trabajo de torneado duro o de corte interrumpido, el volumen de viruta por sí solo hace que la base plana sea una molestia.
En cuanto a la rigidez para una cantidad determinada de material, una pieza de fundición de lecho inclinado bien diseñada se mantiene bien porque la trayectoria de carga es corta y directa. Una plataforma plana lo compensa con el tamaño, razón por la cual las máquinas planas se vuelven pesadas y largas en lugar de altas.
En cuanto a la ergonomía del operador, es más fácil vivir con la cama inclinada durante un turno. Extender la mano sobre una plataforma horizontal para colocar una pieza de trabajo y luego volver a estirarla para quitar las virutas detrás de la torreta suma más de un año.
En cuanto a la capacidad de piezas largas, la plataforma plana tiene la ventaja y ningún buen diseño en el lado inclinado la elimina por completo. Cuando la pieza es un eje más largo que la altura de la cama, la disposición horizontal es la natural.
En la automatización, la cama inclinada es más fácil de alimentar. Los alimentadores de barras, los cargadores de pórtico y los robots de cuidado necesitan una posición de recogida compacta y repetible cerca de la puerta, que es lo que proporciona el diseño inclinado. En máquinas con subhusillo o segundo husillo, la pieza se transfiere entre ambos sin que el operador alcance una envoltura horizontal.
¿Qué parte señalan las familias hacia dónde?
En la práctica, la decisión suele depender de la forma de la obra.
Las piezas con mandril, es decir, cualquier cosa sujeta con mandíbulas y en su mayoría mecanizada desde la cara y el diámetro exterior, se adaptan a una base inclinada. Esto cubre cuerpos de válvulas hidráulicas, bridas y tapas de cojinetes, mazas y componentes de frenos de automóviles, carcasas de bombas y motores, manguitos y casquillos, y engranajes pequeños y medianos. Estas piezas son cortas en relación con su diámetro, se cargan desde el frente y producen virutas que deben salir rápidamente. Nuestras páginas piezas automotrices y válvulas y piezas hidráulicas muestran las familias que se encuentran aquí.
Partes entre centros, es decir, ejes apoyados en ambos extremos, divididos por longitud. Los ejes cortos y medianos funcionan bien en una base inclinada con contrapunto o subhusillo. Ejes largos, tornillos sin fin, tirantes, rodillos y tubos pesados se mueven hacia una plataforma plana o una máquina de bancada larga especialmente diseñada, porque la longitud y la necesidad de soporte dominan todo lo demás.
Las piezas que necesitan fresado además de torneado, como chaveteros y agujeros transversales, vuelven a cambiar la cuestión. En una plataforma inclinada, eso significa una máquina con una torreta de herramientas activas o un eje Y, o una plataforma de giro-fresado. El rango de giro de fresado existe exactamente para esa superposición, y el artículo comparativo anterior cubre cuándo se justifica el costo adicional.
Máquinas que pondríamos en cada familia
Debido a que nuestra propia gama se basa en el giro de lecho inclinado, es más fácil describirlo como lo haríamos en una conversación sobre cotizaciones.
Para trabajos de sujeción generales y ejes cortos, la entrada al rango es el TCK50, con el TCK6050 avanzando para una gama más amplia de diámetros y un corte más pesado. Ambas son máquinas de producción sencillas y ambas son máquinas que normalmente combinaríamos con un alimentador de barras para piezas más pequeñas que se ejecutan en volumen.
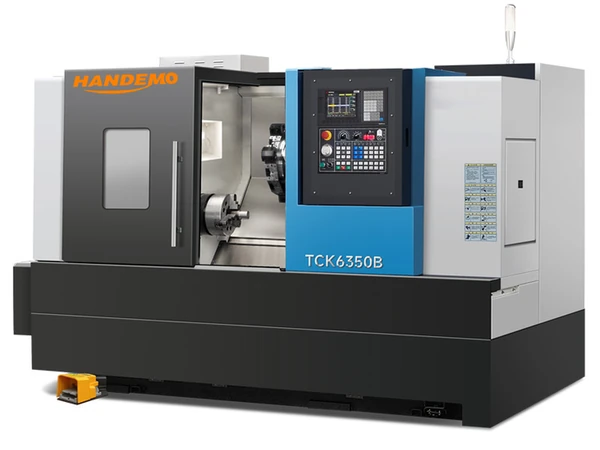
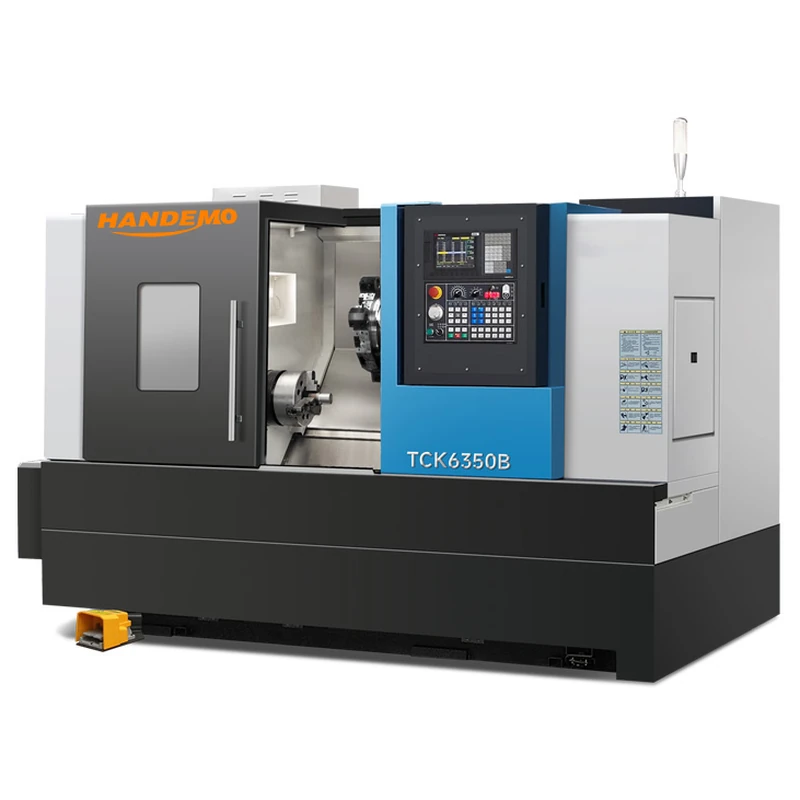
Para trabajos más grandes, piezas más largas y remoción de material más pesado, el TCK6350B tiene un giro más grande y una estructura más pesada, que es el punto en el que los operadores dejan de quejarse de cortes interrumpidos. Cuando el acabado importa más que la tasa de eliminación de metal, el grupo de precisión de alta gama, que incluye el TCK6050D y el TCK70D, está diseñado para talleres que realizan trabajos estrictos a diario y desean que la máquina permanezca allí durante todo el turno.
Cuando la pieza necesita funciones de fresado, o cuando ambos extremos deben mecanizarse sin una segunda operación, la respuesta pasa al lado del torneado. El TCK6050Y agrega un eje Y a una torreta de herramientas activas para funciones cruzadas, y el 3100SY ejecuta dos husillos para que la pieza se termine en un ciclo. Cuando la pieza torneada también necesita una cara fresada o una cavidad a la que no se puede acceder desde la torreta, el trabajo generalmente se divide con un centro de mecanizado vertical , y cuando la carcasa necesita mecanizado en cuatro lados, el trabajo pertenece a un centro de mecanizado horizontal .
Los ejes largos son el caso en el que diremos claramente que una cama inclinada no es la primera opción. Si la pieza es un rodillo, un tornillo o un tirante largo, la respuesta honesta es una máquina de bancada larga o una plataforma giratoria horizontal, y preferiríamos decirlo antes que vender una máquina corta que no puede sostener la pieza.
Consejos de compra que sobreviven a la reunión
Vale la pena escribir tres cosas antes de que aparezcan las citas.
Primero, mida la parte más larga que realmente ejecutará, no la parte más larga del catálogo. La longitud y el tipo de cama se derivan de ese único número, y es el único requisito que no se puede solucionar con una opción más adelante.
En segundo lugar, cuente las fichas. Si está eliminando una gran cantidad de material en piezas cortas, el diseño que elimina las virutas por sí solo vale más por turno que cualquier especificación principal. Si está terminando cerca del tamaño en piezas largas, ocurre lo contrario y la rigidez a lo largo es más importante.
En tercer lugar, decida si la máquina algún día se alimentará automáticamente. Agregar un alimentador de barras a una máquina elegida sin eso en mente, o descubrir más tarde que un cargador de pórtico no puede alcanzar el mandril limpiamente, es un error mucho más costoso que lograr el diseño correcto de la plataforma desde el principio. Nuestras páginas cargador de pórtico y máquina robótica que atiende muestran lo que cada opción espera de la máquina.
Finalmente, solicite las dimensiones del área de trabajo en lugar del ángulo de la cama. El ángulo es un número de marketing. La distancia desde la puerta hasta el mandril y el espacio detrás de la torreta son con lo que su operador vivirá.
Preguntas frecuentes
¿Una cama inclinada es siempre más precisa que una cama plana?
No. La precisión depende del estado de la guía, del husillo, del accionamiento y de cómo la máquina gestiona el calor. Un torno de bancada plana bien construido puede realizar trabajos exigentes. La ventaja de la cama inclinada es la eliminación de virutas, el acceso y la rigidez en un espacio compacto, no la precisión en sí misma.
¿Puede un torno de bancada inclinada mecanizar ejes largos?
Ejes cortos y medianos, eso sí, normalmente con contrapunto o subhusillo. Los ejes muy largos se vuelven incómodos porque hay menos espacio para introducir la pieza y sostenerla a lo largo de su longitud. En ese caso, una máquina plana o de bancada larga es la mejor respuesta.
¿Por qué la mayoría de los tornos de producción utilizan una bancada inclinada?
Debido a que en su mayoría funcionan con piezas con plato, donde las virutas deben salir de la zona de corte, el operador debe llegar al trabajo y luego la pieza puede alimentarse automáticamente. El diseño se adapta a los tres.
¿Importa el ángulo de la cama?
Sólo como una decisión de diseño que afecta la caída y el acceso del chip. Lo que más importa es cómo está acanalada la pieza fundida, cómo se apoyan las guías y qué husillo y accionamiento se montan.
¿Puedo agregar un alimentador de barras o un robot más adelante?
Normalmente sí, si la máquina se eligió teniendo en cuenta la interfaz y el acceso. Pregunte sobre la capacidad de la barra, la interfaz del cargador y la posición de recogida cuando se especifica la máquina, no después de instalarla.
Envíenos la pieza que está intentando convertir
Díganos el material, el diámetro, la longitud, el tamaño del lote y si la pieza se cargará manualmente o automáticamente, y le diremos qué diseño y qué máquina de nuestra gama se adapta. Handemo fabrica máquinas herramienta desde 2008 y suministra a compradores en más de 150 países desde una planta de 220.000 m². Preferimos apuntar un trabajo de eje largo a la plataforma correcta que vender una plataforma inclinada que lo resista.
Puede enviar un dibujo directamente a través de nuestra página carga de dibujo y le enviaremos un plan de mecanizado y una cotización de su pieza.
Contacto Handemo CNC | Correo electrónico: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Lectura relacionada: CNC Torno vs Fresa-Torno: Cómo elegir | VMC vs HMC: Cómo elegir un centro de mecanizado | Centros de mecanizado de 5 ejes frente a 3 ejes