Torno-fresa de doble husillo: mecanizado de ambos extremos en una sola configuración
La mayoría de los trabajos de torneado no pierden tiempo en el corte. Lo pierden en la segunda operación: descargan la pieza, la soplan, la llevan a otra máquina, la vuelven a colocar en un juego de mandíbulas nuevas, encuentran nuevamente el punto de referencia y solo entonces comienzan a fabricar virutas en la parte trasera. En una pieza corta con un ciclo corto, la manipulación puede llevar más tiempo que el corte.
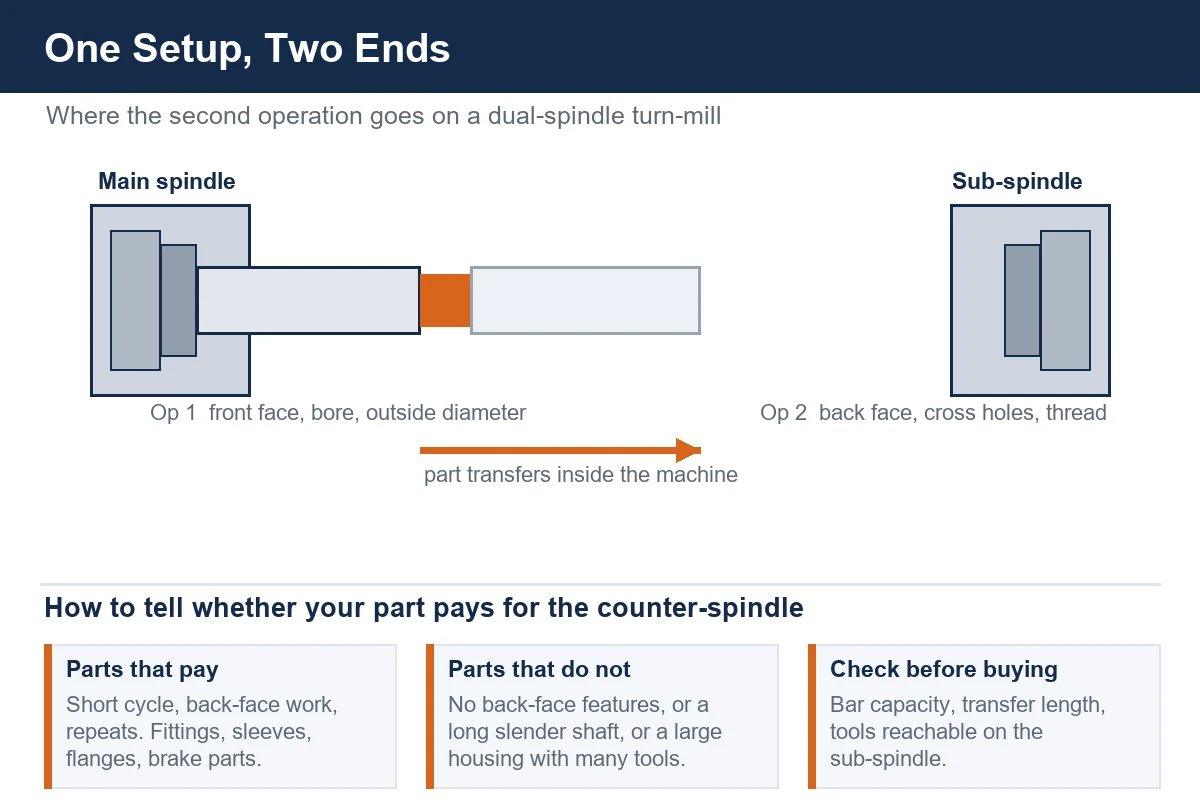
Una máquina torno-fresadora de doble husillo ataca directamente esa manipulación. La parte frontal de la pieza se termina en el husillo principal, la pieza se separa, un segundo husillo montado en espejo en la misma plataforma la recoge y el extremo posterior se completa mientras el operador carga el siguiente espacio en bruto. Para la parte derecha, elimina una máquina completa, un accesorio y la cola intermedia. Para la parte equivocada añade costo y complejidad y no da casi nada a cambio. Este artículo trata sobre distinguirlos.
 Vídeo
 Vídeo
Por qué la segunda operación es el costo real
Mire un taller que fabrica pequeños accesorios hidráulicos. En un torno de un solo husillo, el ciclo puede ser de dos minutos de corte. Luego la pieza pasa a una bandeja y espera. Alguien toma la bandeja, la lleva a un segundo torno o molino, la coloca en el segundo extremo, perfora un orificio transversal, la golpea, achaflana la boca y la deja caer en el contenedor terminado. El tiempo de la máquina es corto; el tiempo del reloj de pared entre el primer chip y el último chip no lo es. Cada pieza conlleva dos configuraciones, dos amarres, dos posibilidades de perder el punto de referencia y un operador moviéndose entre estaciones todo el día.
Esa brecha es donde una máquina de doble husillo gana dinero. Los dos extremos suceden en un ciclo en una cama. Hay una orden de trabajo, una hoja de configuración, un operador mirando una máquina y una pieza que sale completa. El ahorro no es sólo laboral. También es trabajo en progreso colocado en bandejas, espacio en el piso para una segunda máquina y el desperdicio que proviene de una pieza al que se hace referencia tres veces en lugar de una.
Cómo se construye un torno-fresa de doble husillo
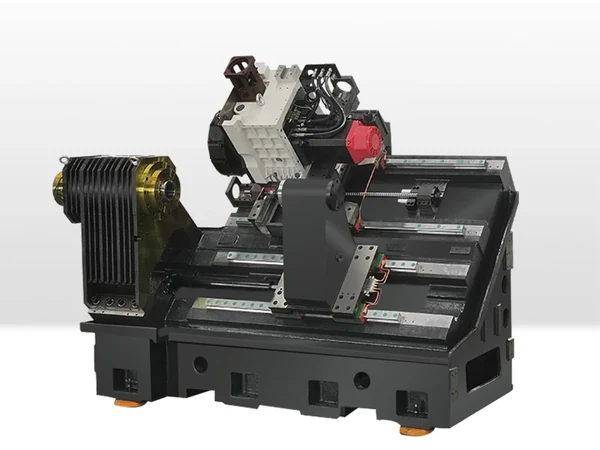
Quite la chapa y el diseño es sencillo: dos unidades de husillo se enfrentan a lo largo de una cama, con las herramientas entre ellas.
El husillo principal
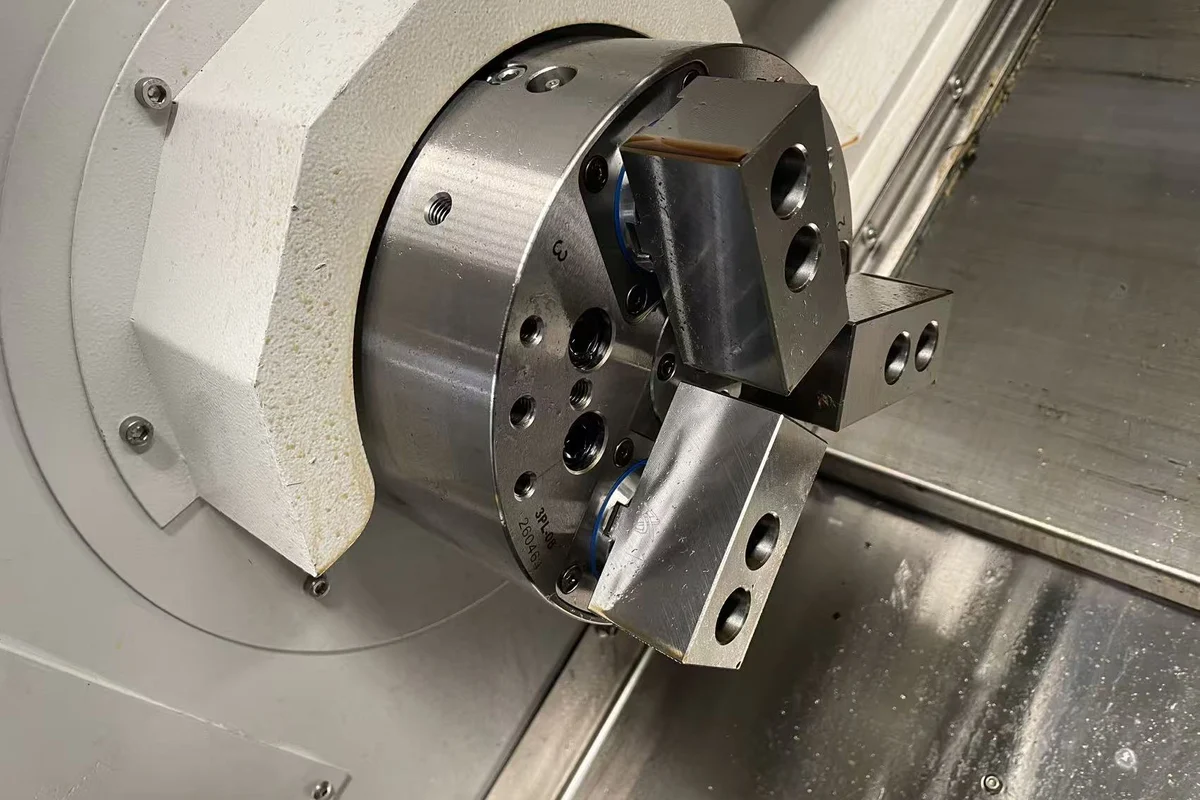
El husillo principal sujeta la barra o la pieza en bruto y la gira contra la torreta. Todo lo que esperarías de un centro de torneado vive aquí: un mandril o una pinza de sujeción, la torreta o bloque de herramientas y, en una máquina de torno-fresado, herramientas accionadas que pueden fresar, taladrar y roscar la línea central.
El subhusillo
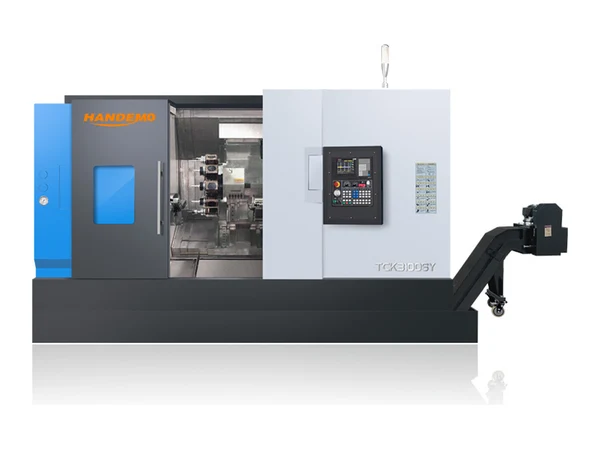
El subhusillo, a veces llamado segundo husillo o contrahusillo, se monta en su propio carro frente al husillo principal. Puede viajar hacia el husillo principal para recoger una pieza, luego retroceder e indexar para presentar el extremo posterior a la herramienta. En una máquina como la 3100SY los dos husillos son socios iguales en lugar de una máquina principal con un complemento, lo cual es importante tan pronto como desee ejecutar el segundo extremo con una carga de corte comparable a la del primero.
lo que realmente se mueve
Hay dos arquitecturas comunes. En uno, el subhusillo lleva X y Z y se desplaza hasta encontrarse con el husillo principal. En el otro, el subhusillo es más fijo y el husillo principal o la torreta hace más movimiento. Cuál le conviene depende de la longitud de la pieza y de la cantidad de trabajo que haya en la cara posterior.
Para qué es bueno el subhusillo
Separarse y transferirse
La secuencia clásica es: girar el frente, refrentarlo, perforarlo y luego separar la pieza libre de la barra con el subhusillo ya cerrado en el diámetro terminado. La transferencia se realiza sin que la pieza toque nunca una bandeja. La herramienta de separación deja una pequeña protuberancia, por lo que el subhusillo mira hacia afuera de lado y, desde ese punto, el extremo posterior es solo otro trabajo de torneado.
Trabajo de espalda
Una vez que la pieza está en el subhusillo, la cara posterior está completamente abierta. Ahí es donde se hace el avellanado, el segundo orificio, la rosca interna, el chaflán posterior y, en una máquina de torneado, los orificios transversales y las partes planas fresadas que de otro modo necesitarían una segunda máquina. Debido a que el subhusillo puede indexarse, también puede perforar un patrón de orificios que debe alinearse con un corte característico en el frente.
lo que no hará
Un subhusillo no es un segundo centro de mecanizado completo. Su área de trabajo es más pequeña y en muchas máquinas tiene menos posiciones de herramientas disponibles que la torreta principal. Las piezas muy largas no se transfieren cómodamente. Si la parte trasera necesita ocho herramientas y un gran giro, la respuesta honesta puede ser que una segunda operación en un centro de mecanizado adecuado sigue siendo el mejor plan.
Fresado en un torno: dónde entra en juego la pieza torneado-fresa
La mitad de torno-fresador del nombre realiza tanto trabajo como la mitad de doble husillo. En una máquina de torneado simple, un orificio transversal significa una segunda configuración. En una máquina torno-fresadora, es una herramienta accionada en la torreta, que corta mientras la pieza aún está agarrada.
Herramientas accionadas y eje Y.
Las herramientas accionadas permiten que la torreta haga girar un cortador en lugar de una herramienta de torneado, por lo que puede fresar planos, perforar orificios descentrados y roscar sin romper la configuración. Una máquina con eje Y va más allá: la herramienta puede moverse a través de la pieza en lugar de sólo hasta su línea central, lo que hace que las ranuras fresadas y las verdaderas características transversales sean prácticas. La TCK6050Y es una máquina de torreta eléctrica de esta clase, dirigida a piezas que necesitan torneado más una cantidad modesta de fresado en lugar de un contorneado completo de múltiples ejes.
Los límites de una máquina de torreta
Vale la pena dejar claro aquí el techo. Una máquina torno-fresadora de torreta eléctrica es muy buena para tornear, además de fresar y taladrar rectos. No sustituye a una máquina con un eje B o un cabezal multieje dedicado, y no realizará el tipo de superficies de forma libre para las que está diseñado un centro de mecanizado de cinco ejes. Si su pieza necesita eso, la comparación que importa es la de Centros de mecanizado de 5 ejes versus 3 ejes, no esta.
Las piezas que pagan por una máquina de doble husillo
Accesorios, manguitos y carcasas hidráulicas
Los casos clásicos son racores, adaptadores, casquillos guía de pistón y carcasas pequeñas. Por lo general, son cortos, tienen un orificio que los atraviesa, necesitan un orificio transversal, un hexágono o una espiga en el segundo extremo, y se fabrican por cientos. Esa combinación de ciclo corto y trabajo de reverso es exactamente para lo que se inventó el subhusillo. El patrón aparece en todo el trabajo hidráulico y de válvulas cubierto en nuestra página de aplicación válvulas y piezas hidráulicas, y en la guía de cilindro hidráulico donde los patrones de orificios y tapas deben permanecer en una referencia.
Piezas de automoción y frenos.
Los discos de freno, las piezas tipo cubo, los cubos de las ruedas y los pequeños accesorios para automóviles siguen la misma lógica: girar una cara, girar la otra, perforar un patrón de pernos y mantener las dos caras en escuadra entre sí. Hacer eso en una configuración elimina la acumulación que surge de un segundo portabrocas. Nuestras páginas notas sobre el proceso del disco de freno y piezas de automóvil cubren la misma familia de piezas desde la otra dirección.
Bridas, acoplamientos y ejes escalonados
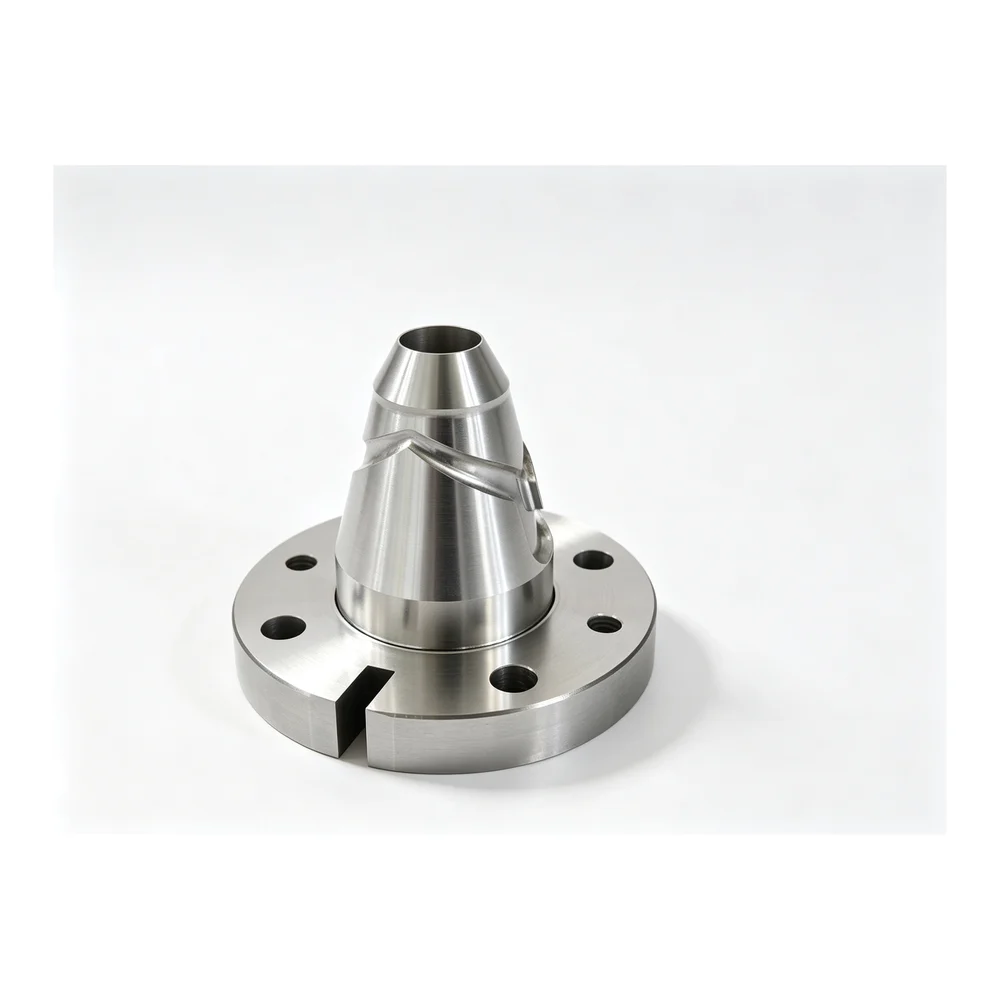
Los ejes cortos escalonados con brida, rosca y orificio en la parte posterior son buenos candidatos. También lo son los acoplamientos y las placas adaptadoras donde el patrón de pernos en una cara debe sincronizarse con una característica en la otra. Sin embargo, cuando el eje se vuelve genuinamente largo y delgado, las compensaciones cambian y la cuestión del diseño en cama inclinada versus cama plana comienza a importar más que el número de husos.
Emparejar la máquina con la pieza
Dos números deciden la mayor parte de esto. La primera es la capacidad de la barra, porque establece la barra más grande que se puede pasar a través del husillo sin cortar previamente los espacios en blanco. La segunda es la longitud de trabajo que cada husillo puede sostener cómodamente, porque eso es lo que limita cuánto tiempo puede transferirse una pieza.
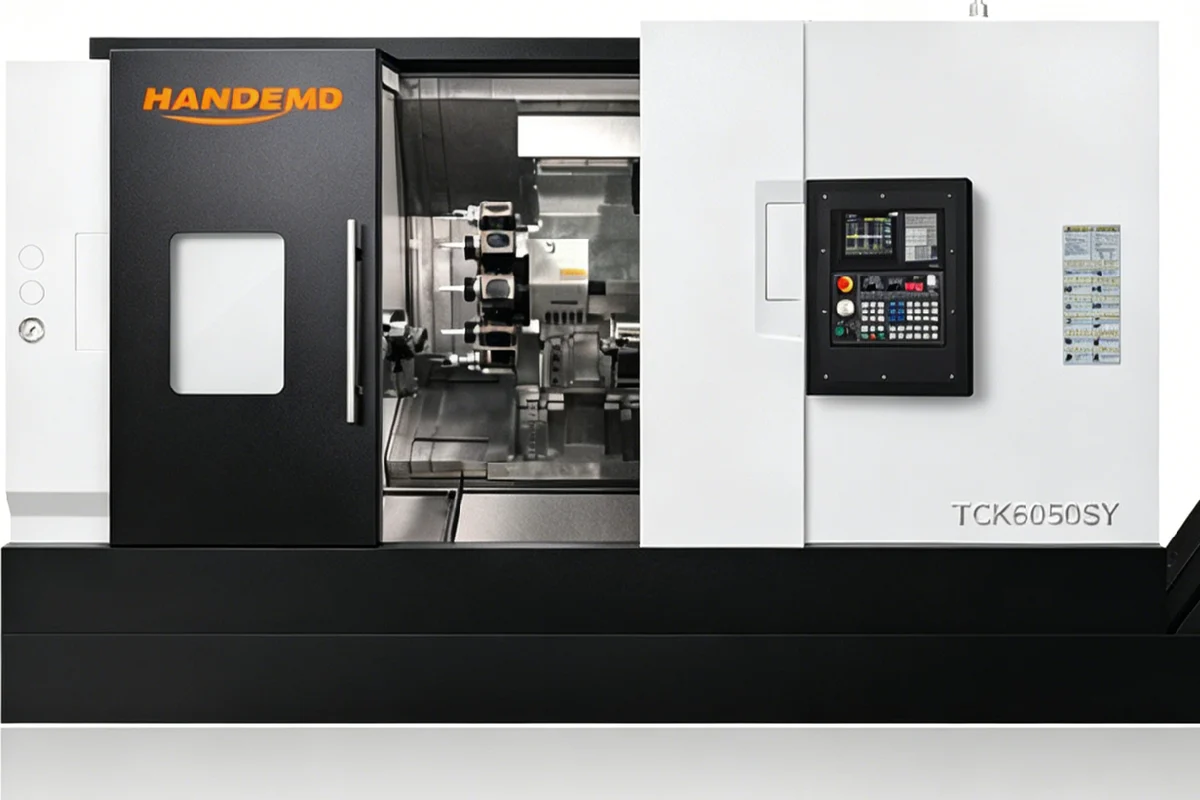
Dentro de nuestra gama, el 3100SY y el TCK6050SY son los dos modelos de fresado-torneado de doble husillo y se ubican en diferentes puntos de la escala de tamaño en lugar de ser variantes de la misma máquina. Si el trabajo de la cara posterior es liviano y lo que desea principalmente es realizar la segunda operación, una máquina de torreta eléctrica como la TCK6050Y o una sencilla TCK6050D puede realizar el trabajo sin pagar por un contrahusillo que no usará.
Envíenos el dibujo con el tamaño del lote, el tamaño de la barra que compra y las características que se encuentran en la cara posterior, y la elección entre una máquina de un solo husillo con una segunda operación y una máquina de doble husillo con una configuración suele ser clara a los pocos minutos de mirar la pieza.
Mantener ambos extremos en la misma línea central
La razón por la que una máquina de doble husillo vale la pena es que elimina un nuevo dato. Cuando se coloca la misma pieza por segunda vez, cualquier descentramiento del segundo plato, cualquier viruta atrapada debajo de una mordaza y cualquier desgaste en el segundo accesorio se añaden al error de la primera operación. En una máquina que transfiere la pieza dentro de sí misma, la alineación entre los dos husillos se establece una vez en el momento de la construcción y, siempre que el captador de transferencia esté limpio, los dos extremos permanecen coaxiales en la forma en que se diseñó la pieza.
Por eso también las pequeñas cosas importan más de lo que parecen. Una transferencia que recoge la pieza en un diámetro que aún está caliente, o en una rebaba dejada por la herramienta de tronzado, mantendrá la posición de manera menos consistente durante un desplazamiento que una que recoge en una superficie torneada limpia. Obtener la secuencia correcta de separación y recogida es un factor más importante en el rendimiento real del taller que cualquier especificación individual en la hoja de datos.
Automatización en torno a una máquina de doble husillo
Una máquina de doble husillo ya está medio automatizada: la pieza se mueve sola del primer husillo al segundo. El paso manual restante es cargar los espacios en blanco y sacar las piezas terminadas. Es por eso que estas máquinas se combinan de forma tan natural con alimentadores de barras en el trabajo con barras y con un cargador de pórtico o un robot en el trabajo con mandril. Nuestras páginas cargador de pórtico y máquina robótica que atiende cubren las dos rutas; La elección suele depender del peso de la pieza y de cómo llegan los espacios en bruto.
Si ya trabaja sin luz durante parte del día, una máquina de doble husillo suele ser la forma más barata de agregar capacidad desatendida, porque elimina una operación en lugar de agregar un robot para realizarla.
Cuando una máquina de un solo husillo sigue siendo la respuesta correcta
Hay casos claros en los que el contrahusillo es peso muerto. Si la pieza no tiene ningún trabajo en la cara posterior, un subhusillo no agrega nada. Si la segunda operación necesita más herramientas de las que puede alcanzar el subhusillo, igualmente necesitará una segunda máquina. Si los lotes son pequeños y la pieza es grande, es posible que el tiempo de preparación en una máquina de doble husillo no se recupere. Y si el trabajo es realmente un trabajo de fresado con un poco de torneado, es mejor gastar el dinero en un centro de mecanizado.
La prueba es sencilla. Cuente las operaciones de la pieza, no las máquinas del taller. Si más de una máquina toca la misma pieza en su camino hacia el contenedor terminado, y las piezas son pequeñas y se repiten, vale la pena valorar una máquina torno-fresadora de doble husillo.
Preguntas frecuentes
¿Cuál es la diferencia entre un torno de doble husillo y una máquina torno-fresadora?
Describen dos ejes diferentes de una misma decisión. El doble husillo describe en cuántos lugares se puede sujetar la pieza; Turn-mill describe si la máquina puede fresar y taladrar además de tornear. Una máquina puede tener cualquiera de las funciones, ambas o ninguna, y una máquina torno-fresadora de doble husillo tiene ambas.
¿Puede una máquina de doble husillo sustituir dos tornos?
Para piezas cortas con trabajo en la parte posterior, a menudo sí, y ese es el punto de comprar una. Para piezas largas o pesadas, o cuando la segunda operación es sustancial, normalmente reemplaza a la primera máquina y el manejo en lugar de a la segunda máquina.
¿La pieza pierde precisión cuando se transfiere al segundo husillo?
La transferencia es el paso crítico, pero controlado. Debido a que ambos husillos se asientan en una cama y su alineación se establece en el momento de la construcción, la pieza mantiene una referencia en lugar de volver a datarse en un segundo dispositivo. Los riesgos prácticos son el atrapamiento de virutas y la recogida en una superficie rugosa, los cuales se resuelven en el proceso y no en las especificaciones.
¿Se requiere un alimentador de barras?
No, pero es el socio habitual. Al trabajar con barras, la máquina funcionará continuamente mientras el alimentador de barras esté cargado. En el trabajo con mandril, la alimentación se realiza mediante cargador de pórtico o robot, o manualmente para lotes pequeños.
¿Cómo sé si mi pieza le conviene?
Enviar el dibujo y el tamaño del lote. Una pieza con dos extremos, un orificio pasante, una característica transversal y un orden repetido es el perfil que vale la pena; un eje largo de una sola instalación o una carcasa grande suelen funcionar mejor con una plataforma diferente.
Envíanos la pieza
Handemo fabrica máquinas herramienta desde 2008 y suministra a compradores en más de 150 países desde una planta de 220.000 m². Si una pieza pasa el día viajando entre máquinas, envíenos el dibujo y le diremos si una configuración es realista o si una segunda operación es la respuesta honesta.
Puede cargar un dibujo a través de nuestra página carga de dibujo y le enviaremos un plan de mecanizado y una cotización de su pieza.
Contacto Handemo CNC | Correo electrónico: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Lectura relacionada: CNC Torno vs Fresa-Torno: Cómo elegir | Bancada inclinada vs Bancada plana CNC Tornos | VMC vs HMC: Cómo elegir un centro de mecanizado