Estudio de caso: Mecanizado de un manguito de expansión sin rectificar
El primer mensaje de este cliente no se refería en absoluto a ninguna pieza. Se trataba de una fecha de entrega. Querían un torno de bancada inclinada TCK50, lo querían agotado y cuando les dijimos que el plazo de entrega era más cercano a los diez días, se quedaron callados por un tiempo. Así mueren muchas consultas. Lo que hizo que esto volviera fue una segunda pregunta, formulada unos días después: ¿qué vas a activar?
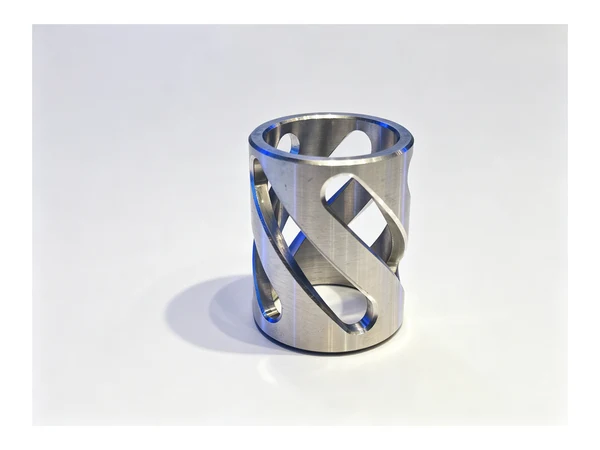
La respuesta cambió la máquina. Este taller mecaniza ferretería y accesorios para automóviles, y una familia de piezas en su cartera de pedidos es un manguito de sujeción ranurado, un manguito de expansión. El manguito sujeta un eje cuando se pasa sobre un cono y se utiliza en acoplamientos, poleas, ruedas dentadas y cubos de engranajes donde una chavetera sería incómoda. El exterior, las ranuras y el cono nunca fueron el problema. El taladro era el problema, porque se giraba en el torno y luego se acercaba a una amoladora, y la amoladora era el cuello de botella en ese taller, no el torno.
Qué es la pieza y por qué el orificio lo decide todo
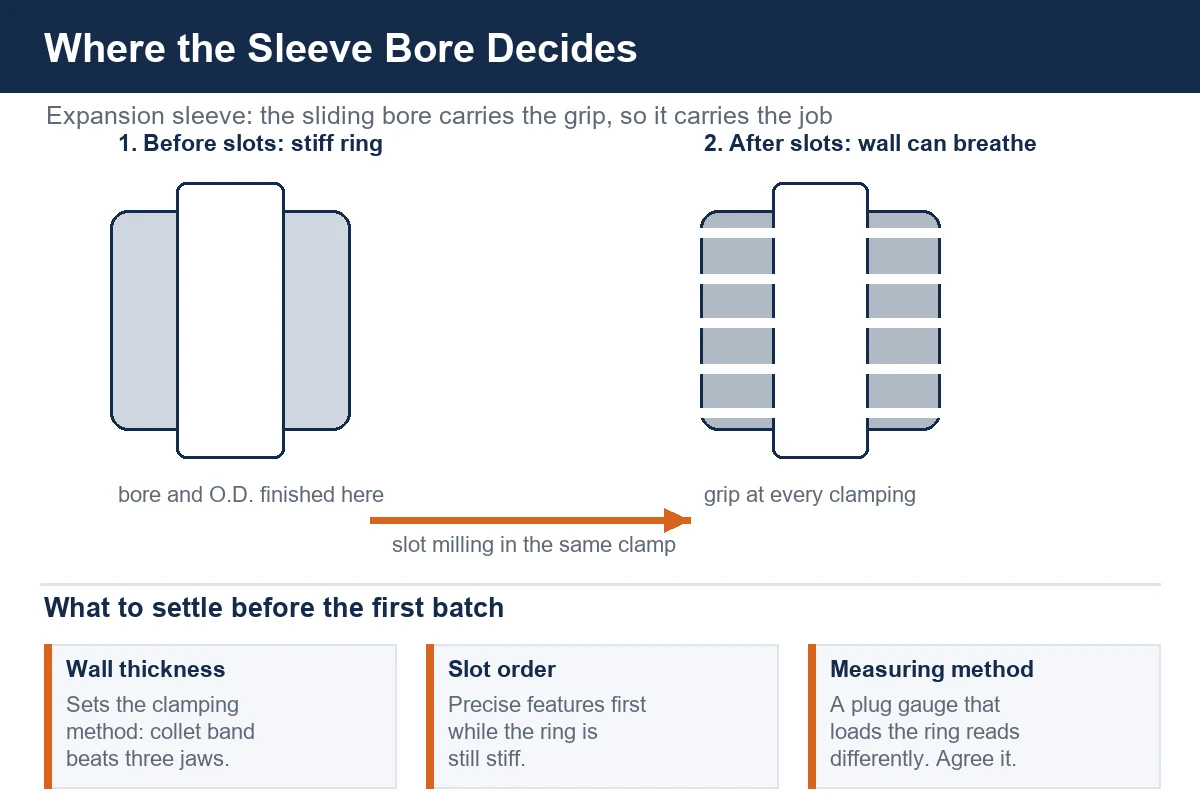
Un manguito de expansión funciona por deformación elástica. La pared tiene ranuras para que el anillo pueda abrirse cuando se pasa el cono a través de él, y es el orificio (no el diámetro exterior) el que tiene que hacer contacto en toda su longitud. Si el orificio tiene boca acampanada, el manguito se agarra por un extremo y se desliza por el otro. Si es lobulado, el agarre es desigual y el manguito marca el eje que se supone que debe sujetar. Si el ajuste está flojo, el acoplamiento se desliza bajo el torque y el cliente culpa al manguito.
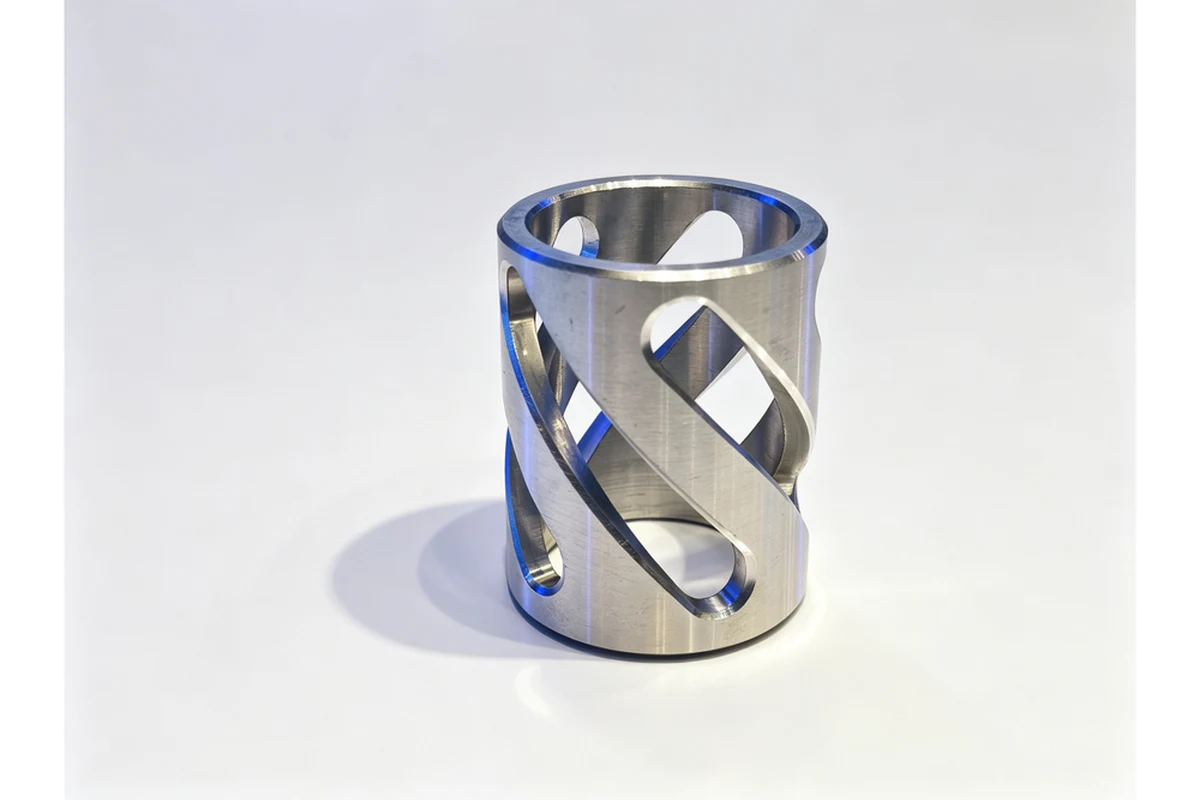
Entonces, el dibujo generalmente indica tres cosas: el orificio redondo y recto en toda su longitud, el diámetro exterior concéntrico al mismo y un patrón de ranura cortado limpiamente a través de la pared sin rebabas que detendrían el asiento del manguito. Nada de eso es exótico, y es exactamente por eso que es fácil subestimar el trabajo. El manguito son unos pocos milímetros de pared sujetos a un mandril, y cada operación posterior a la primera tiene que dejar esa pared delgada donde estaba.
Por qué el paso de molienda fue el cuello de botella
La ruta que tomó esta tienda es una buena ruta y vale la pena decirlo claramente antes de criticarla. Tornear el exterior, el cono y las ranuras en un torno. Gire el orificio un poco más pequeño. Envíe la pieza a una amoladora cilíndrica, donde se ajusta el tamaño del orificio y se le da el acabado que el manguito necesita para deslizarse. Tiendas de todo el mundo venden mangas de esta manera, y cuando los volúmenes son modestos y el molinillo tiene capacidad, funciona.
El problema fue la cola. La amoladora de ese taller se compartía con todas las demás piezas endurecidas y de estricta tolerancia del piso, y las mangas llegaban en pequeños lotes con una larga lista de otros trabajos por delante. El torno terminaría un lote en una tarde. Luego, el lote permanecería en reposo durante días. El cliente ya había pensado en el tamaño de la cola, razón por la cual quería una máquina rápidamente: estaban tratando de agregar capacidad de torneado a un taller cuya verdadera limitación estaba en otro lugar completamente diferente.
Hay un segundo costo que es fácil pasar por alto en la oficina. Cada viaje a la amoladora es una segunda sujeción. Un manguito ranurado que se cortó en el mandril surge cuando se sueltan las mordazas, y cuando llega al dispositivo de molienda ya no tiene la forma que tenía cuando se giró el orificio. Luego, la configuración de rectificado tiene que encontrar esa forma nuevamente a partir de un dato diferente, y la pieza lleva la diferencia.
La decisión: terminar la perforación en el ciclo de torneado
Una vez que comprendimos dónde estaba la cola, el argumento a favor de un torno simple se debilitó y el argumento a favor de una plataforma giratoria con una segunda operación en la misma máquina se volvió obvio. Si el taladro se puede terminar en el centro de torneado, la rectificadora se sale del recorrido para la mayor parte de esta familia de manguitos, y con ella va la cola, la segunda sujeción y la redatación.
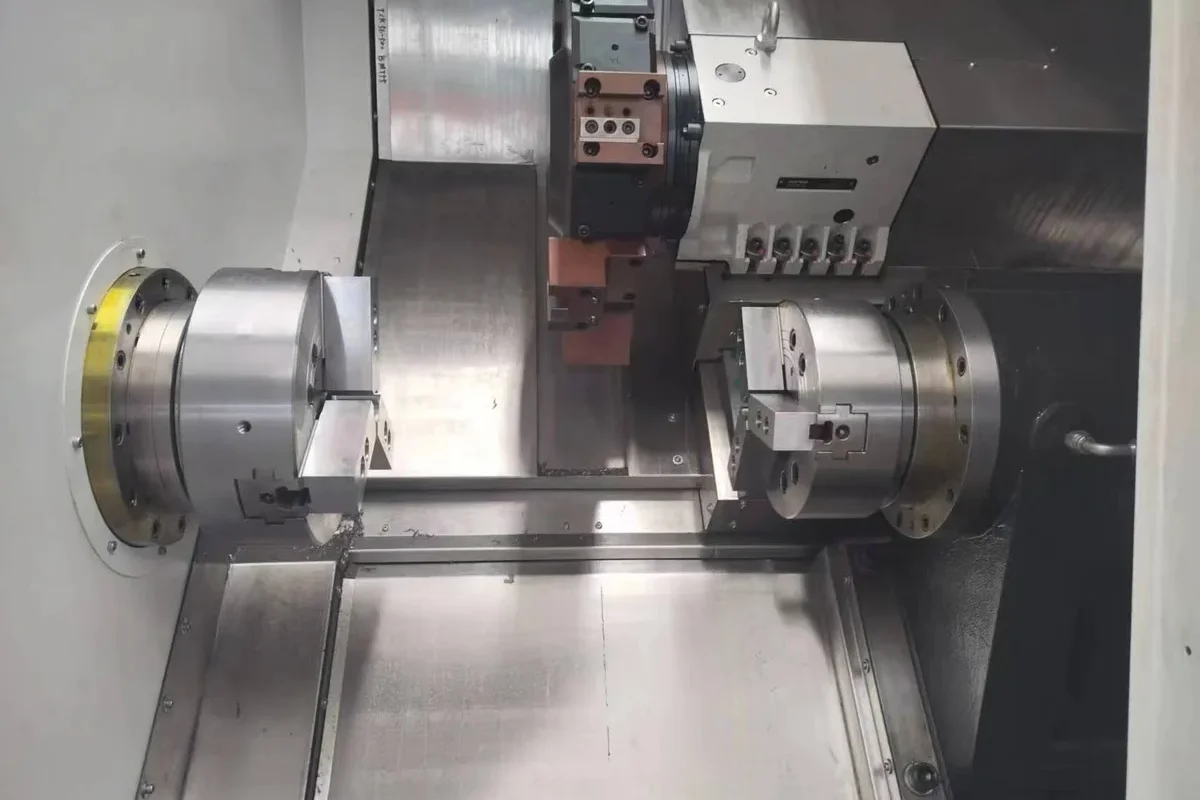
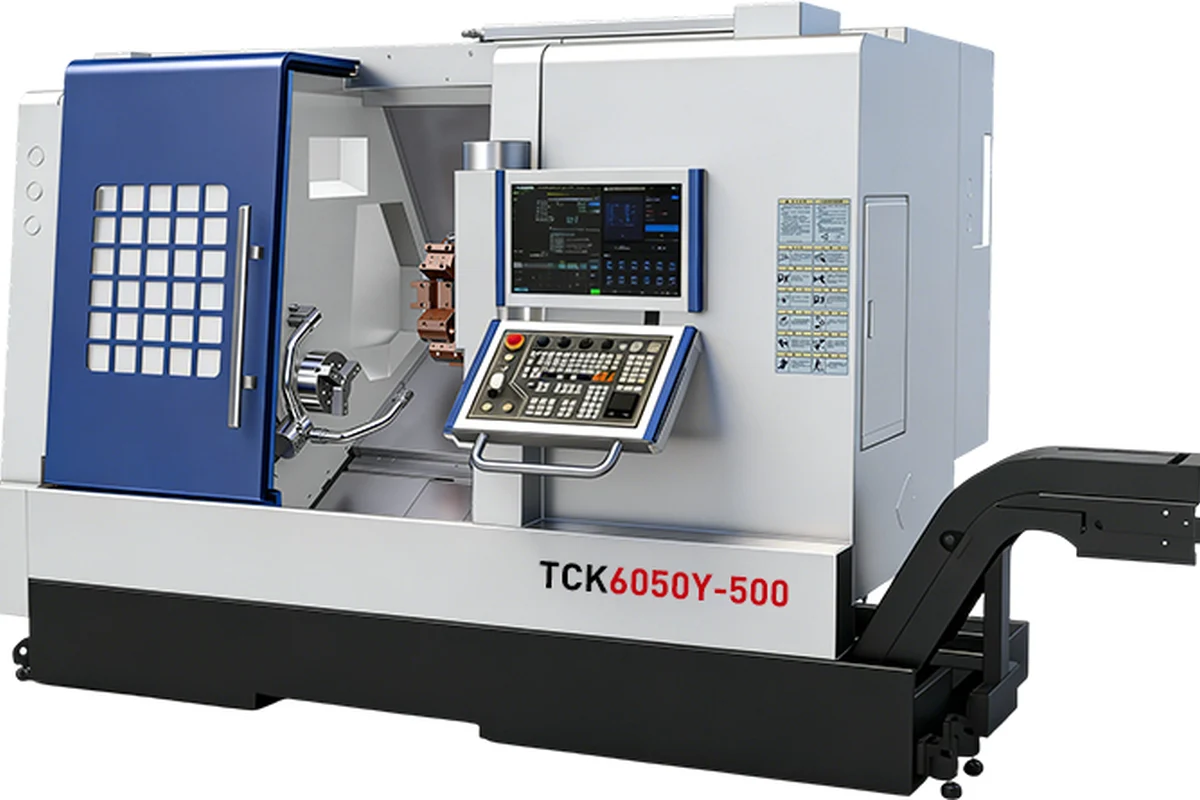
En lugar del torno que nos habían pedido, les propusimos una plataforma de torneado y fresado de doble husillo. La máquina fresadora-torneadora de doble husillo TCK6050SY gira el manguito en el husillo principal y termina la cara posterior, los chaflanes y cualquier detalle del segundo extremo después de que la pieza se transfiere al subhusillo, de modo que el manguito sale de la máquina completa en lugar de a medio terminar. Cuando la familia de manguitos no necesita la transferencia, el mismo trabajo se ejecuta en el torno de bancada inclinada TCK6050 CNC con una torreta de herramientas activa haciendo el fresado de ranuras en la misma configuración, y el centro de torneado y fresado de eje Y con torreta motorizada cubre las versiones con orificios fuera del eje o un patrón de ranura que quiere un eje Y en lugar de un índice de eje C.
La cuestión no es qué nombre de modelo aparece en el pedido. La cuestión es que el torneado, el mandrinado, el refrentado y el fresado de ranuras se realizan dentro de un recinto, en una sola abrazadera, antes de que se mida la pieza. Ese es el cambio que sacó al molinillo del calendario.
Las herramientas en vivo cambian el costo de las tragamonedas
En un torno simple, las ranuras son una operación de fresado separada o una característica de brochado, y ambas significan que el manguito sale de la máquina. Con una torreta accionada, la misma plataforma que acaba de perforar el manguito indexa una broca ranurada o una fresa pequeña y corta el patrón con el manguito aún sostenido en el eje en el que se perforó. La relación entre las ranuras y el orificio es entonces una relación que la máquina mantiene, no una relación que un elemento fijo tiene que reproducir. En una manga ranurada, eso vale más que el tiempo de ciclo que ahorra.
Dos formas de sujetar el orificio y cuándo encaja cada una
Terminar el orificio en el ciclo de torneado solo funciona si el método de sujeción permite que el orificio permanezca redondo. Hay dos rutas prácticas. La primera es sujetar un diámetro exterior preparado en una pinza perforada, de modo que la carga de sujeción se distribuya alrededor de la circunferencia en lugar de aterrizar en tres mordazas. La segunda es agarrar por fuera y luego hacer los últimos cortes con el anillo hacia atrás, dejando que la pared vuelva a tomar forma contra un soporte ligeramente cargado en lugar de contra las mandíbulas. Cuál es el correcto depende del grosor de la pared y de la profundidad de la ranura, y en un manguito vale la pena pasar algunas piezas en ambos sentidos antes de enviar el lote.
Sostener una pared ranurada sin distorsionarla
Una funda con ranuras se comporta como dos partes diferentes. Antes de cortar las ranuras, hay un anillo rígido que mantiene su forma bajo sujeción normal. Después de cortar las ranuras, la pared puede respirar y cualquier carga de sujeción que no esté distribuida uniformemente aparece inmediatamente en el orificio. Ésa es la razón más común por la que una funda funciona bien durante una semana y luego comienza a ser rechazada.
Tres cosas mantuvieron este trabajo en marcha. El primero fue el orden de las operaciones: el orificio y el diámetro exterior terminan antes de las ranuras donde el dibujo lo permite, porque un manguito sin ranuras es mucho más fácil de sujetar mientras se generan las características precisas. El segundo era un collar perforado con una amplia banda de contacto para cada operación después del primero, por lo que la carga se mantuvo circunferencial. La tercera fue una pasada de acabado ligera con una pasada de resorte detrás, que permite que la pared se apoye contra la herramienta en lugar de ser empujada hacia adelante.
El desbarbado merece una mención aquí porque es donde las mangas ranuradas pierden dinero silenciosamente. Una rebaba dejada en el borde interior de una ranura impide que el manguito se asiente en el cono y el ajuste es corto aunque todos los diámetros de la pieza sean correctos. Hacer ese desbarbado en el ciclo, con una herramienta de biselado en la misma plataforma, es mucho más económico que hacerlo a mano en el banco y elimina una razón más para reelaborar un lote.
Lo que cambió en el suelo
El manguito sale ahora de la máquina terminado, con el agujero generado en el ciclo de torneado, las ranuras cortadas en la misma configuración y los bordes achaflanados antes de descargar la pieza. La cola de rectificado salió del recorrido para esta familia, la segunda sujeción desapareció y las piezas que se van a inspeccionar tienen la misma forma que tenían cuando se realizó el último corte.
Nada en el cambio requirió un dibujo diferente o un material diferente. Requirió que el taller dejara de comprar capacidad para la operación que podían ver (girando) y comenzara a comprar capacidad para la operación que estaba manteniendo toda la cartera de pedidos. El cliente preguntó por el torno que conocía. Compraron la máquina que terminó la pieza.
Materiales que vemos en esta familia
La mayoría de los manguitos de expansión en este rango de tamaño están cortados de acero aleado o de medio carbono, a menudo cementados o endurecidos completamente después del mecanizado porque el manguito tiene que agarrarse sin deformarse plásticamente. Algunos salen en bronce o hierro fundido para rodamientos para aplicaciones de carga más baja, y los grados de acero inoxidable aparecen donde el manguito se asienta en un lugar húmedo o higiénico. Las mangas endurecidas normalmente se terminan antes del tratamiento térmico y, si el dibujo lo exige, se les da una ligera limpieza después. El material cambia la plaquita y los datos de corte. No cambia la lógica de terminar el taladro donde fue aburrido.
Lo que comprobaríamos en el próximo trabajo como este
Tres preguntas deciden un trabajo de manga antes de elegir cualquier máquina. Qué tan delgada es la pared en relación con su diámetro, porque eso determina la estrategia de sujeción. ¿Las ranuras se cortan antes o después de las características precisas, porque eso marca el orden de operación? ¿Y el método de medición del cliente carga la pieza, porque un calibre de tapón que extiende un anillo ranurado lee de manera diferente a un calibre de orificio, y el desacuerdo surge en la entrada de mercancías en lugar de en el taller? Obtener esas tres respuestas por escrito antes del primer lote vale una hora del tiempo de cualquiera.
Si las perforaciones se están rectificando actualmente porque la plataforma giratoria no pudo terminarlas en el ciclo, la forma honesta de probarlo es citar el manguito en ambas rutas y compararlas en papel, incluida la cola. Esa comparación suele ser donde se toma la decisión.
Preguntas frecuentes
¿Se puede terminar el orificio de un manguito de expansión en un torno en lugar de en una amoladora?
Para muchos manguitos en este rango de tamaño, sí: el orificio y el diámetro exterior se generan en el ciclo de torneado con una configuración rígida y una pasada de acabado ligera, y luego el manguito se desliza sobre el cono de la manera prevista en el dibujo. Que sea la respuesta adecuada para un manguito concreto depende del acabado que necesite la superficie deslizante y de cómo se sujete el manguito, por lo que el dibujo es el que lo decide.
¿Hay que cortar las ranuras después del taladro?
Normalmente, y por una sencilla razón. Una funda sin ranuras es lo suficientemente rígida como para sujetar una pinza aburrida mientras se giran las características precisas. Un manguito ranurado no lo es, y cualquier sujeción después de que las ranuras estén colocadas debe ser más suave. Cuando el dibujo fuerza primero las ranuras, el método de sujeción debe construirse alrededor de las ranuras desde el principio.
¿Por qué el orificio se deforma en un casquillo ranurado?
Casi siempre porque la sujeción se concentra en tres puntos. Las mordazas empujan el anillo hasta darle una forma lobulada mientras la herramienta corta, el orificio sale coincidiendo con las mordazas y el manguito retrocede tan pronto como se suelta el mandril. Un collar o un casquillo dividido con una banda de contacto ancha distribuye esa carga y el problema generalmente desaparece con él.
¿Qué máquina recomiendas para trabajar mangas?
Depende de dónde sea la segunda operación. Si el manguito tiene características en ambos extremos, una plataforma de doble husillo como la TCK6050SY termina ambos en un solo flujo. Si el trabajo consiste principalmente en torneado con patrón de ranuras, lo cubre un torno de bancada inclinada con torreta accionada. Si hay agujeros fuera del eje, un centro de torneado y fresado con eje Y gana su lugar.
¿Admite primeros lotes pequeños?
Sí. Las fundas generalmente llegan como un lote de muestra antes del pedido de volumen, y el método de retención y el orden de operación se liquidan en ese primer lote. Es el lugar más barato para descubrir que un mandril de tres mordazas nunca sujetaría la pieza.
Envíanos la manga que estás puliendo
Si una operación en su ruta tiene una cola delante de ella, normalmente esa es la operación que vale la pena cotizar nuevamente. Envíenos el dibujo, el material y la ruta actual para su manguito de expansión (incluido el paso de rectificado) y nuestro equipo le brindará una recomendación de la máquina y una nota del proceso en lugar de un precio desnudo.
Contacto Handemo CNC | Correo electrónico: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Lectura relacionada: CNC Mecanizado de un manguito guía de pistón hidráulico | CNC Torno vs CNC Máquina fresadora-torneadora: cómo elegir | CNC Máquinas para la Fabricación de Piezas de Automoción | CNC Mecanizado de piezas de pared delgada