CNC Mecanizado de carcasas de motores EV: proceso y máquinas
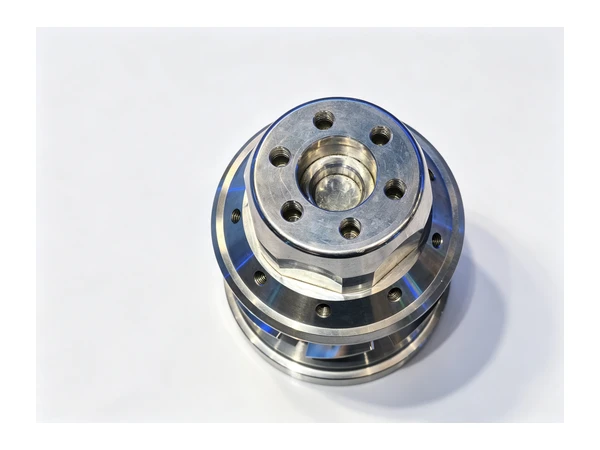
La carcasa de un motor EV no parece una pieza difícil hasta que te paras junto a ella. Es una pieza fundida a presión del tamaño de una pequeña caja de herramientas, con paredes delgadas, un gran orificio que debe asentar el estator, dos caras mecanizadas que se atornillan a la caja de cambios y al inversor, y treinta o más orificios roscados alrededor del borde. El material es aluminio blando, lo que suena fácil, pero el aluminio blando es exactamente lo que se mueve cuando lo sueltas. Los talleres que mecanizan estas carcasas luchan contra los mismos tres problemas: distorsión después de que la pieza sale del dispositivo, vibración en las secciones delgadas y mantenimiento de un gran diámetro interior cuando la pieza se relaja. Este artículo cubre cómo Handemo CNC mecaniza carcasas de motores EV: los materiales, las máquinas que recomendamos y la secuencia del proceso que mantiene las carcasas dentro del plano.
La pieza: materiales y geometría
La carcasa del motor de un vehículo eléctrico realiza dos funciones. Lleva el estator y el rotor en una alineación precisa y conecta el motor al resto del tren motriz a través de caras mecanizadas. El orificio del estator domina la pieza: un orificio grande, generalmente ciego o escalonado, mecanizado a partir de una pieza fundida. A su alrededor se encuentran la cara de montaje de la caja de cambios, la cara del inversor, los conductos de refrigeración y un anillo de orificios para los sujetadores. Debido a que la carcasa es la columna vertebral estructural de la unidad motriz, sus caras mecanizadas y su orificio determinan qué tan silenciosamente funciona el motor y cuánto duran los cojinetes.
Las piezas de fundición a presión de aluminio (las familias A356 y A380 son las más comunes) constituyen casi todas las carcasas de los vehículos de pasajeros. La fundición a presión proporciona paredes delgadas y consistentes y camisas de enfriamiento complejas de una sola vez, pero también trae problemas al maquinista: piel de fundición con puntos duros, porosidad que aparece en la pared del orificio y tensiones internas que se liberan a medida que se desprende el material. Las carcasas de motores comerciales e industriales suelen ser piezas fundidas en arena de hierro gris o aluminio, que nuevamente se mecanizan de manera diferente: el hierro es indulgente y estable, mientras que el aluminio fundido en arena necesita primeros cortes cuidadosos a través de la escala. Los mecanizamos todos y la planificación del proceso comienza con la calidad de la fundición, no con la máquina.
Máquinas recomendadas para carcasas de motores EV
Para prototipos y trabajos de carcasas de lotes pequeños, un centro de mecanizado vertical VMC1160 es nuestro punto de partida habitual. El orificio del estator, la cara de la caja de cambios y el anillo del perno se pueden mecanizar en una sola configuración, que es lo que mantiene el orificio en escuadra con las caras. El VMC1160 tiene el espacio de trabajo y la resistencia de la mesa para carcasas de hasta tamaño mediano de vehículo de pasajeros, y el intercambio entre variantes de carcasa en un lote es simplemente un cambio de accesorio.
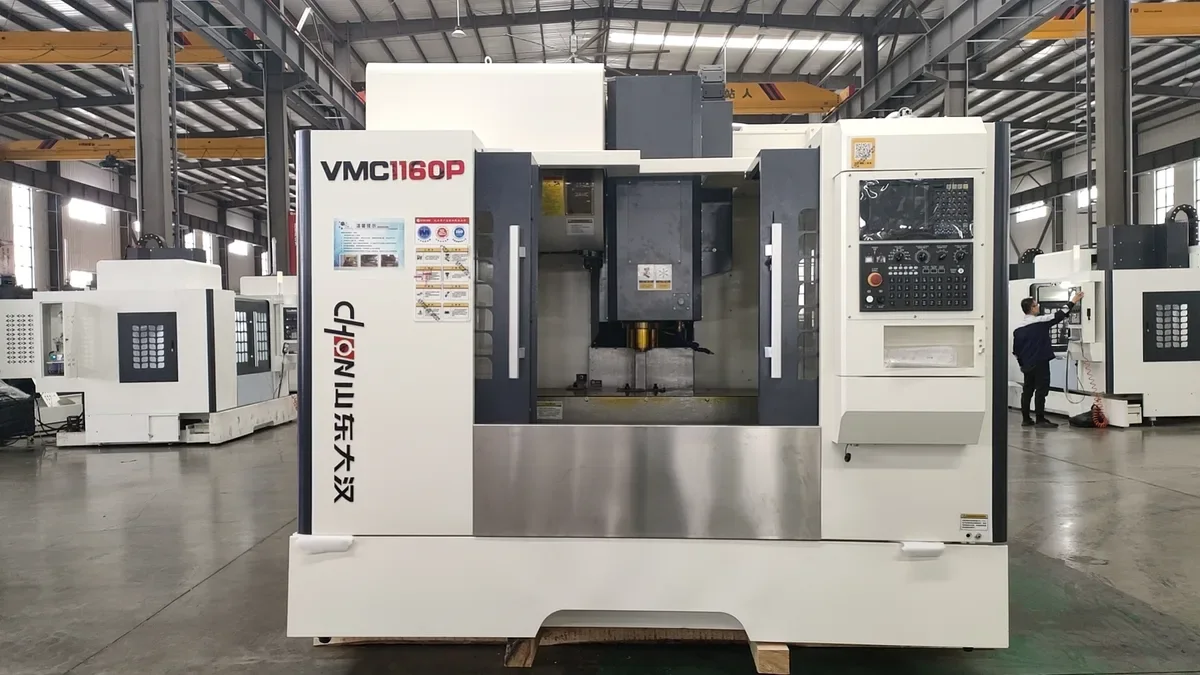
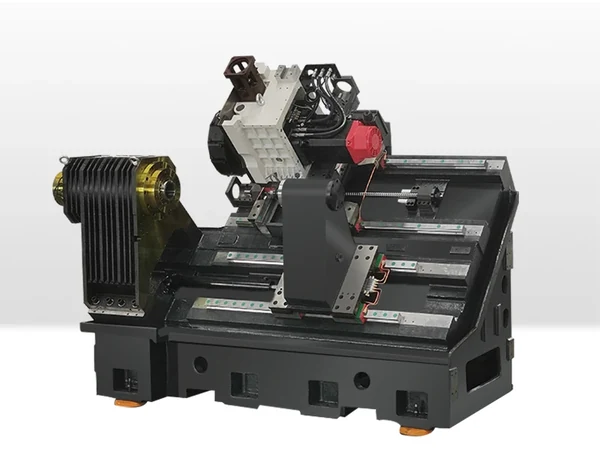
Una vez que los volúmenes aumentan o la carcasa necesita mecanizarse en varias caras (el lado de la caja de cambios, luego el lado del inversor), un centro de mecanizado horizontal HMC630-DT se gana el sustento. Su mesa giratoria indexa la pieza de modo que el husillo alcanza múltiples caras en una sola sujeción y las virutas caen en lugar de quedarse en el orificio. Para carcasas de motores de tracción grandes y aplicaciones de camiones, el centro de mecanizado vertical de servicio pesado VMC1370 lleva la carga adicional de la mesa y maneja cortes más profundos a través de las piezas fundidas más pesadas. Elijas lo que selecciones de nuestra gama de centros de mecanizado verticales , la regla es la misma: mecanizar el agujero y las caras a las que se refiere sin soltar la pieza entre ellos.
Mecanizado de la carcasa del motor EV: puntos del proceso
Fije la pieza fundida, no la forma terminada.
Las carcasas de aluminio se mueven cuando se sueltan, por lo que el dispositivo debe sujetar la pieza fundida de la forma en que se asentará en servicio: apoyado debajo de las áreas de soporte y el anillo del perno, nunca simplemente sujeto en medio de una pared delgada. Usamos accesorios que primero ubican fuera de los puntos de referencia de fundición, mecanizan una cara de referencia y luego reubican fuera de las superficies mecanizadas para el resto de las operaciones. Intentar sujetar con fuerza una pieza fundida de paredes delgadas contra una mesa plana es la forma más rápida de cortar una carcasa que se ve bien en la máquina y que está deformada en la CMM.
El orificio del estator es la referencia.
El orificio del estator se mecaniza primero o segundo y todo lo demás se posiciona a partir de él. El dimensionamiento del orificio se realiza con una barra de mandrinar rígida, un voladizo corto y pasadas de acabado ligeras; una barra larga en un orificio de aluminio blando es una receta para marcas cónicas y de vibración. Si la pieza fundida tiene porosidad cerca de la pared del orificio, la analizamos antes del mecanizado para que el cliente pueda decidir entre soldadura, impregnación o una pieza fundida revisada antes de cortar un orificio que no se puede mover.
Caras, anillos de pernos y conexiones de refrigeración.
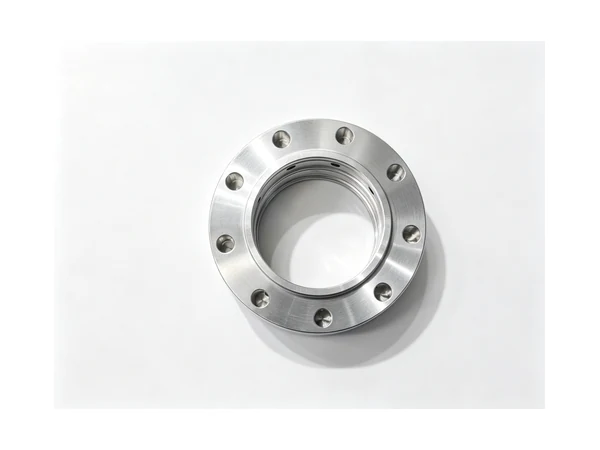
Las caras de la caja de engranajes y del inversor se mecanizan en la misma configuración que el orificio, siempre que sea posible, de modo que la planitud de la cara y la cuadratura del orificio se controlan juntas. Los agujeros para los pernos alrededor de la llanta se perforan y roscan a partir del mismo punto de referencia; un taladro puntual primero evita que el taladro de rosca se desplace sobre una superficie curva o moldeada. Las conexiones de refrigeración generalmente se perforan y roscan en ángulo o en cavidades ciegas: el tipo de característica que necesita una verificación del programa y una pieza de prueba antes de la producción, sin una conjetura.
Control de chip dentro de una carcasa cerrada.
Los orificios ciegos y los puertos de refrigerante en ángulo atrapan virutas, y una viruta que queda en un conducto de refrigeración es un reclamo de garantía esperando por un cliente. El refrigerante a través del husillo ayuda a limpiar los orificios profundos, y cada orificio roscado que se introduce en una cavidad recibe un paso de limpieza antes de que la carcasa pase al ensamblaje. En las máquinas horizontales, la gravedad hace la mayor parte del trabajo por usted, otra razón por la que los talleres inmobiliarios de gran volumen utilizan HMC.
Dejar reposar el casting antes de terminar.
Las piezas fundidas liberan tensiones a medida que se elimina el material. Para carcasas con requisitos funcionales estrictos, desbastamos el orificio y las caras, dejamos reposar la pieza (a veces durante la noche en el accesorio) y luego terminamos en una segunda pasada. Agrega un día al cronograma y ahorra semanas de quejas en el campo. Es el tipo de paso que sólo aparece en la hoja de proceso de un taller que realmente ha mecanizado estas piezas.
Calidad y consistencia
Los compradores de carcasas de motores rechazan piezas por orificios del estator no redondos, caras que se balancean en la junta de la caja de cambios y orificios roscados que fallan en el ensamblaje. Esas fallas provienen de mover la pieza entre operaciones, largos voladizos de la herramienta y sujetar una pieza de paredes delgadas como si fuera un bloque de acero. Nuestro enfoque es un dispositivo que soporta la fundición, un proceso que mecaniza características relacionadas en una sola sujeción y una pieza de prueba antes de ejecutar el lote. Cuando la primera carcasa y la quinientasima carcasa pasan por el mismo dispositivo y la misma secuencia, el cliente obtiene la consistencia necesaria para construir una línea de producción.
Preguntas frecuentes
¿Qué máquina CNC es mejor para carcasas de motores EV?
Para trabajos de prototipos y lotes pequeños, un centro de mecanizado vertical como el Handemo VMC1160 mecaniza el orificio del estator, las caras de montaje y el anillo del perno en una sola configuración. Los volúmenes más altos o las carcasas que necesitan varias caras mecanizadas se adaptan al centro de mecanizado horizontal HMC630-DT, y las carcasas de tracción grandes se ajustan al modelo de servicio pesado VMC1370.
¿Mecanizan carcasas de aluminio fundido a presión con paredes delgadas?
Sí. Las piezas fundidas de paredes delgadas se manejan con accesorios que sostienen la pieza en posición de servicio, cortes controlados en las secciones de la pared y una secuencia de desbaste y acabado que permite que la pieza se asiente entre pasadas. También informamos al cliente sobre porosidad o defectos de fundición antes de mecanizar orificios críticos.
¿Pueden soportar prototipos hasta volúmenes de producción?
Lo hacemos. Un cliente puede comenzar con una única carcasa de prueba para validar el proceso y el accesorio, y luego escalar a la producción por lotes en la misma configuración. Envíe el plano de la carcasa, la fuente de fundición y el volumen anual, y le recomendaremos la máquina, el enfoque del accesorio y la secuencia del proceso, y le cotizaremos opciones como refrigerante a través del husillo y transportadores de virutas que se adapten al trabajo de la carcasa.
Obtenga un plan de mecanizado de carcasas de motores para vehículos eléctricos
Cuéntenos acerca de su carcasa (material, tamaño, calidad de fundición, características mecanizadas y tamaño del lote) y Handemo le recomendará el centro de mecanizado y el proceso adecuados. Contacto Handemo CNC | Correo electrónico: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Lectura relacionada: CNC Mecanizado de cuerpos de válvulas hidráulicas y CNC Mecanizado de carcasas de cojinetes de bridas - más piezas estilo bloque donde la posición del orificio y la geometría de la cara deciden el resultado.