CNC Mecanizado de piezas automotrices: una guía de aplicación
Los trabajos automotrices rara vez llegan como una sola pieza. Llega como un soporte en una plataforma, una carcasa con un número de fundición estampado o un eje que un comprador ha estado comprando a alguien que ahora tiene tres semanas de retraso en un pedido repetido. La parte en sí suele ser la parte fácil. Lo que decide si el trabajo es rentable es cuántas veces hay que sujetarlo, cuánto tiempo del ciclo se dedica a cortar en lugar de esperar y si las cincuenta mil piezas se comportan como la primera.
Esta guía trata sobre la forma del trabajo de mecanizado automotriz más que sobre un componente: lo que realmente entra por la puerta, cómo el material y el dibujo lo empujan hacia una máquina en lugar de otra, y las decisiones sobre accesorios y procesos que fijan silenciosamente el costo por pieza. Para obtener detalles a nivel de componentes, nuestras guías para carcasas de cajas de cambios, cuerpos de válvulas hidráulicas y carcasas de cojinetes y bridas profundizan en esas familias.
Lo que realmente llega a un trabajo automotriz
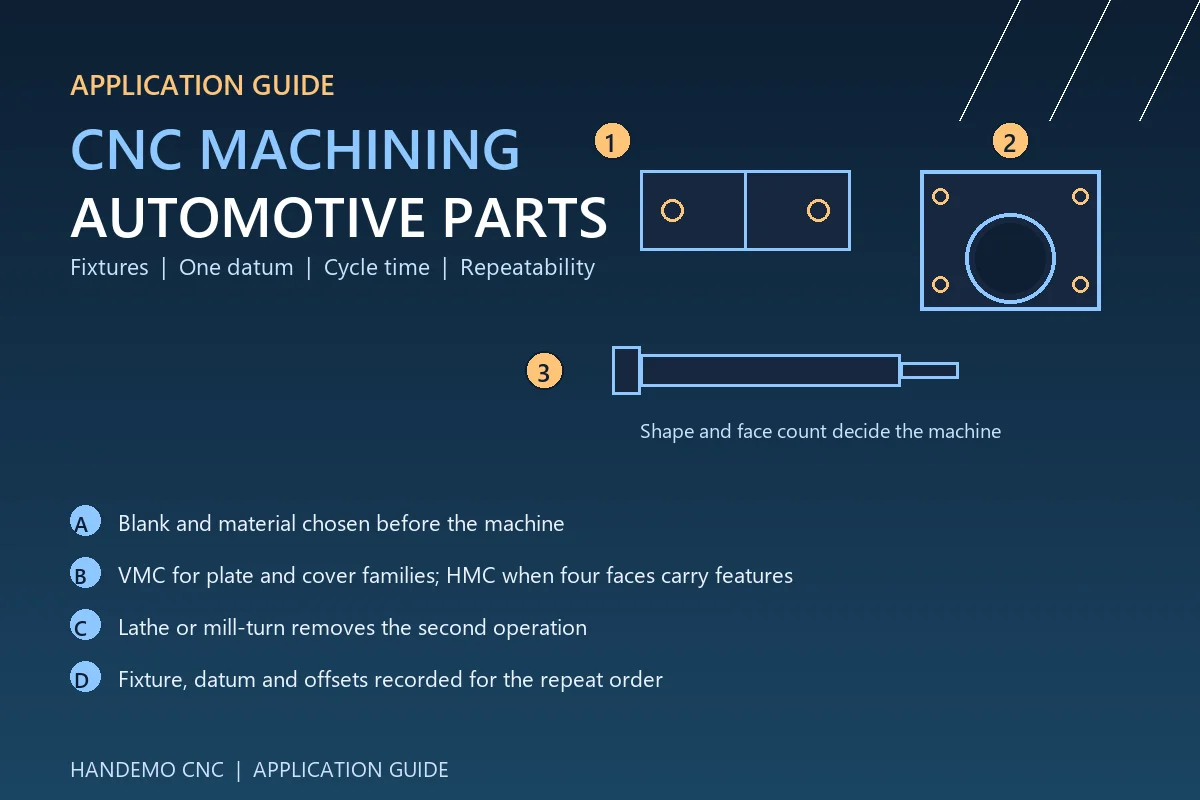
El trabajo de mecanizado automotriz se divide en algunas formas reconocibles, y cada una tiene un generador de costos diferente.
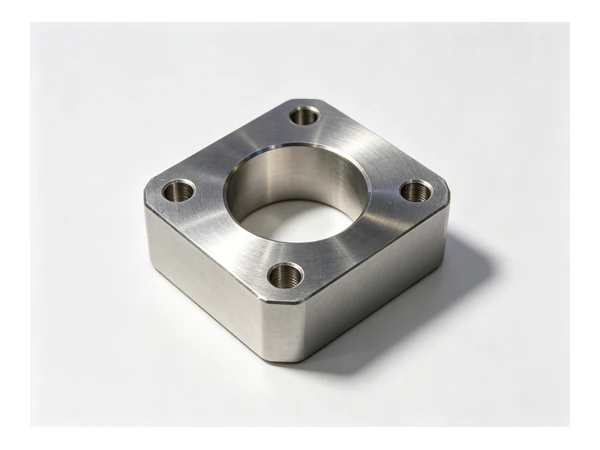
Los soportes, placas, cubiertas y carcasas pequeñas se entregan como piezas fundidas o como placa plana. Los rasgos se reparten en dos o tres caras, los volúmenes son altos y el ciclo es corto. Aquí el dinero se gana o se pierde en función del tiempo de carga y descarga y de cuántas piezas puede contener un dispositivo a la vez.
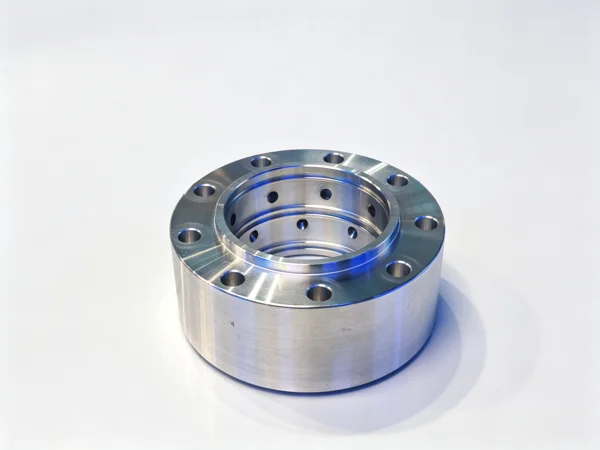
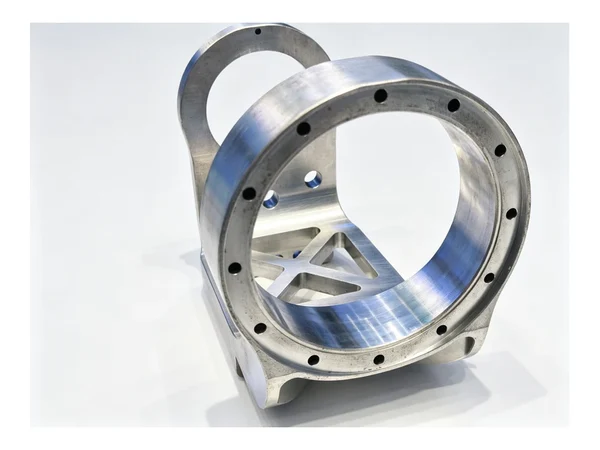
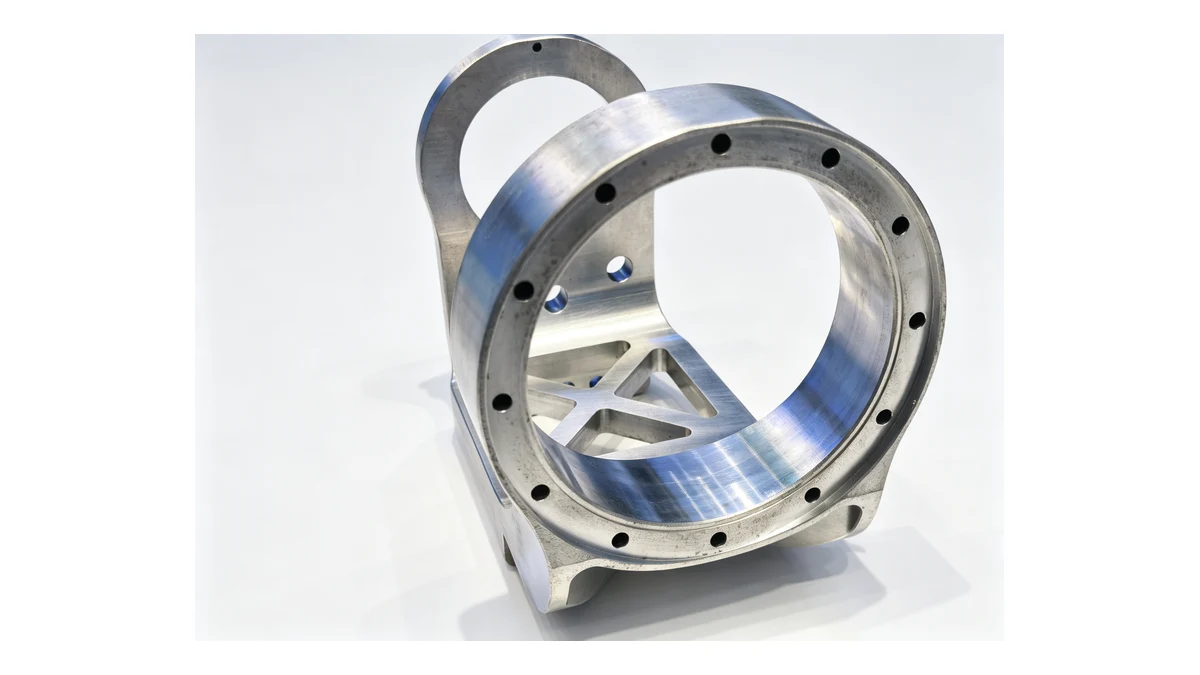
Las carcasas grandes, las carcasas de las cajas de cambios y los cuerpos de los embragues llegan como piezas fundidas con orificios que deben alinearse entre sí a lo largo de un eje longitudinal. El número de preparativos es el enemigo. Cada vez que la pieza se sale de la mesa, se pone en riesgo la relación entre los orificios y las caras de montaje.
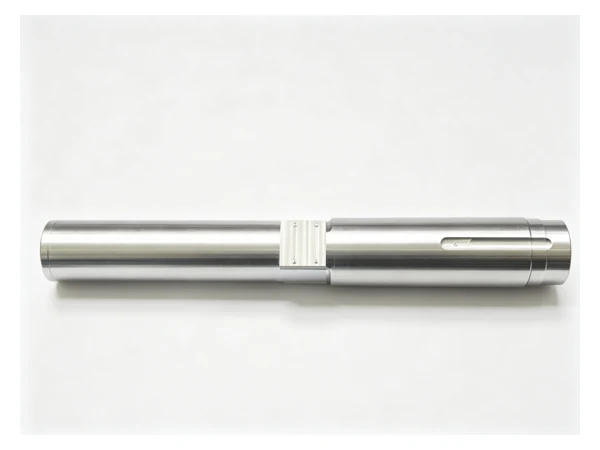
Los ejes, husillos, ejes, manguitos y accesorios llegan en forma de barra, forja o tubo. Son redondos, quieren ser torneados, y cualquier fresado o taladrado transversal en ellos suele ser una segunda operación que puede ser absorbida por la misma máquina.
Las piezas estructurales y de seguridad llegan en acero más grueso, a veces forjado, y el dibujo suele venir con una nota sobre la trazabilidad. Esos trabajos se deciden por la vida útil de la herramienta y por qué tan bien se controla la pieza en bruto, no por la velocidad del husillo.
El material y la pieza en bruto deciden las herramientas antes que la máquina
Un mismo soporte en dos materiales supone dos trabajos distintos. Las aleaciones de aluminio cortan libremente, producen virutas largas que deben evacuarse antes de que se enrollen alrededor de una herramienta y dan una buena superficie con una pasada ligera de acabado. El hierro fundido corta y deja polvo, mantiene un borde estable y castiga cualquier estrategia de refrigerante que permita que el polvo se asiente en los caminos. El acero es el caso intermedio, y los grados endurecidos y de mayor resistencia son los que deciden si un taller necesita una máquina más pesada.
El espacio en blanco importa tanto como el material. Un yeso llega con su propia tensión interna y una piel dura que tiene que desprenderse uniformemente, o la pieza se moverá después del primer corte. Una forja necesita que se le despeje el rebaba antes de que las superficies importantes se puedan cortar limpiamente. La barra o placa elimina todo lo que se encuentra entre las características terminadas como virutas, lo que cuesta reducir el tiempo pero elimina toda la dependencia del abastecimiento.
Nuestro consejo habitual para una pieza de automóvil nueva es probar el proceso en la pieza en bruto que sea más fácil de conseguir y luego pasar a piezas en bruto casi netas una vez que las cantidades justifiquen las herramientas. Esa secuencia mantiene las decisiones de mecanizado separadas del cronograma de la fundición.
La elección de la máquina sigue la forma de la pieza
No existe una única máquina automotriz. Tres familias llevan a cabo casi todo este trabajo.
Centros de Mecanizado Verticales para Trabajos de Placas, Soportes y Tapas
Para piezas abiertas y accesibles desde arriba, un centro de mecanizado vertical con un marco rígido es la herramienta más rentable que existe. Una máquina como la VMC1160 tiene el espacio de trabajo para una fundición del tamaño de una puerta, y la VMC855 maneja las familias de placas y soportes más pequeñas donde el ciclo se mide en un par de minutos. Cuando se utiliza la misma cara de referencia todo el día, una máquina vertical también mantiene la vista del corte por parte del operador, lo cual es más importante de lo que la gente admite en un primer artículo.
Centros de mecanizado horizontales donde varias caras importan
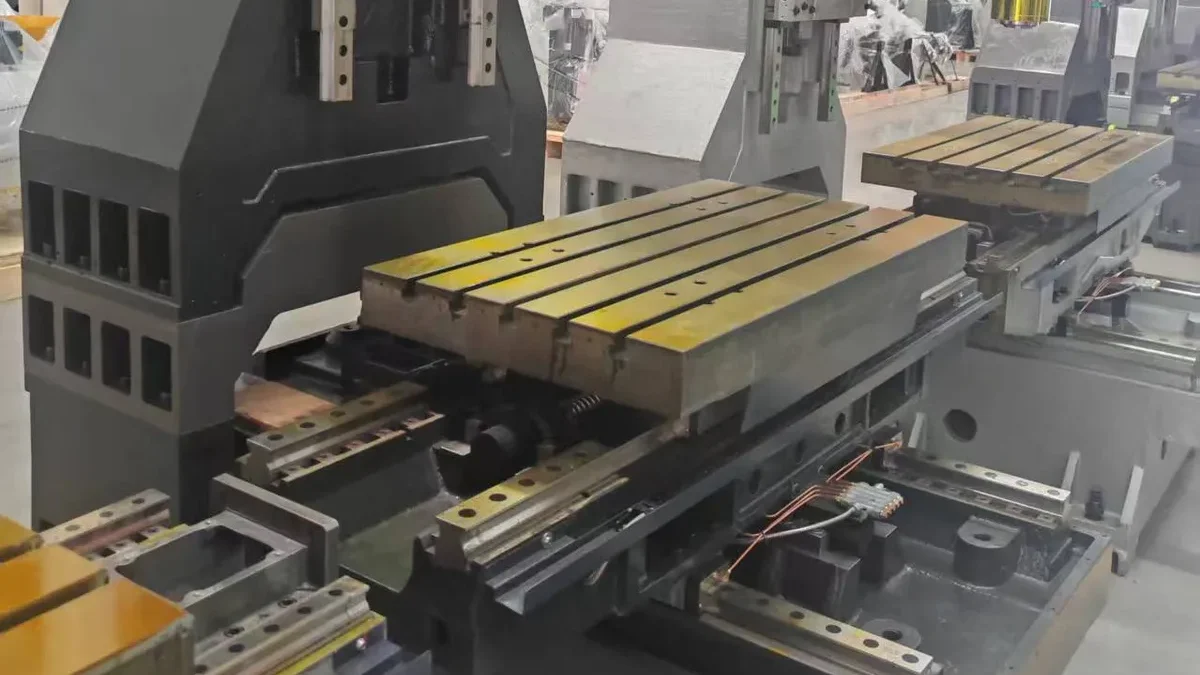
Cuando cuatro caras de una pieza fundida tienen características, una máquina horizontal con una mesa giratoria y un cambiador de paletas cambia la aritmética. La pieza se sujeta una vez y se indexa, de modo que los orificios, las caras y los patrones de pernos se cortan en una relación, y el operador carga la siguiente paleta mientras el husillo aún está cortando. En una pieza con un ciclo de cinco minutos y características en los cuatro lados, esta suele ser la diferencia entre una configuración y tres. A HMC630-DT cubre las familias de alojamiento, y para trabajos más pesados y profundos, las máquinas mandrinadoras y fresadoras en el rango horizontal toman orificios que una máquina de tres ejes tiene que alcanzar con herramientas largas y delgadas.
Los ejes, manguitos y accesorios van primero a un torno de bancada inclinada CNC y luego regresan para una segunda operación, o nunca salen. Una máquina de fresado-torneado de doble husillo termina el extremo posterior mientras se corta el extremo frontal, y una máquina de eje Y como nuestra gama de fresado-torneado maneja orificios transversales y elementos descentrados sin un segundo accesorio. En piezas redondas de automóviles, quitar la segunda operación vale más que un husillo más rápido.
Los accesorios deciden más que la máquina
Un taller puede comprar una máquina excelente y aun así perder dinero en una pieza porque el dispositivo la deja moverse. Dos reglas cubren la mayoría de los casos.
La primera operación prepara todo lo que sigue
Las superficies desde las que el cliente medirá deben ser las superficies desde las que trabaja la máquina, establecidas en la primera operación y mantenidas para cada operación siguiente. En una carcasa, esto generalmente significa perforar el orificio principal y enfrentar la cara de montaje mientras la pieza todavía está en el dispositivo de fundición en bruto, y luego usar ese orificio y esa cara como referencia para todo lo demás. En un soporte, significa encontrar el plano de montaje y los dos orificios de posicionamiento en una sujeción, una vez al principio.
Sujetar donde la pieza es fuerte
Las piezas fundidas y las cubiertas delgadas se desvían cuando se bajan. Una abrazadera que cierra un espacio en el borde de una pieza abrirá un espacio en otro lugar. Las respuestas prácticas son sujetar sobre soporte y no sobre aire, secuenciar la sujeción de modo que la pieza se asiente antes de apretarla y, cuando la pared es delgada, sostenerla desde abajo o llenar la cavidad en lugar de apretarla con más fuerza. Preferiríamos añadir un bloque de soporte que discutir con una pieza que no se repetirá.
Dónde se ganan los empleos en el sector automovilístico: ciclo y cambio
En una parte de producción, el tiempo de corte no suele ser la parte más importante del ciclo. Cargar, comprobar, esperar a que se seleccione un programa y limpiar las virutas pueden sumar silenciosamente más que el corte.
Tres hábitos dan sus frutos en casi todos los trabajos automotrices. Mantenga el número de herramientas en la torreta o el cargador lo suficientemente bajo como para que la máquina no cambie de herramientas durante un corte de cinco segundos. Mantenga el dispositivo de modo que la pieza solo pueda ir en una dirección, porque una pieza invertida es chatarra y una pieza fundida desechada cuesta más que una mecanizada. Y mantenga el programa y las compensaciones de la pieza almacenados y nombrados para que el siguiente lote comience donde terminó el último en lugar de hacerlo desde una página en blanco.
El tamaño del lote también cambia el plan. Un primer lote corto justifica una fijación suave y un corte cauteloso; un pedido permanente justifica un equipo específico, palets y un examen serio para comprobar si una máquina horizontal con cambiador de palets se amortiza en un año.
Mantener el segundo año como el primero
La consistencia entre carreras proviene más de los récords que del equipamiento. Anote el método de fijación y sujeción que resolvió un trabajo, las herramientas utilizadas en cada etapa, incluido el alcance de la herramienta de acabado, y el orden de las operaciones cuando se dividió la pasada de acabado. Ese breve registro marca la diferencia entre un pedido repetido y un nuevo proyecto de desarrollo cada vez que regresa la pieza.
Reemplace las piezas de desgaste según lo programado en lugar de en caso de falla. Las almohadillas de fijación, los pasadores de localización, las mordazas suaves y los collares se mueven con el uso, y un pasador de localización que se ha desgastado silenciosamente producirá un lote que es difícil de explicar. Cuando el cliente solicita evidencia de capacidad, la respuesta es un plan de medición definido y una pieza de referencia mecanizada que se mantiene como control, no un número impreso en el plano. Estaremos encantados de elaborar ese plan con usted y lo mantendremos en un lenguaje sencillo para que sobreviva a un cambio de operador.
Preguntas frecuentes
¿Se pueden mecanizar piezas de automóviles a partir de piezas fundidas que suministramos?
Sí. Enviar el casting con su dibujo y una fotografía, y anotar dónde se añade la materia prima. Comprobaremos el material restante en las características importantes, porque el material desigual en una pieza fundida es la razón más común por la que se mueve el primer artículo.
¿Qué tamaños de lote toma?
Todo, desde un puñado de prototipos hasta pedidos mensuales permanentes. El primer lote generalmente se ejecuta en un dispositivo simple para probar el proceso; el dispositivo dedicado y la disposición de paletas vienen una vez que se conoce la cantidad.
¿En qué máquina se colocan piezas de aluminio para automóviles?
Las piezas abiertas y accesibles van a un centro de mecanizado vertical. Las piezas con características en los cuatro lados van a una máquina horizontal con mesa giratoria, y las piezas redondas van a un torno o fresadora-torneadora, por lo que la segunda operación desaparece.
¿Se puede trabajar en un proceso controlado para una pieza relacionada con la seguridad?
Sí. Construimos un plan de medición con usted, mantenemos una pieza de referencia mecanizada como control y registramos el accesorio, las herramientas y la secuencia de cada trabajo para que una orden repetida comience desde un estado conocido.
¿Qué tan rápido se puede cotizar una pieza automotriz?
Por lo general, dentro de uno o dos días hábiles, una cotización útil necesita tres cosas: el dibujo, la cantidad anual y una fotografía de la pieza, si existe. Con ellos podemos fijar el precio de una recomendación de máquina y de un accesorio, no sólo de una tarifa por hora.
Envíenos la pieza que está intentando producir
Si cotizas una pieza automotriz y el volumen es real envíanos el dibujo y una fotografía. Volveremos con la máquina en la que lo colocaríamos, el dispositivo que construiríamos y la secuencia que ejecutaríamos, por lo que el precio que recibe es por un proceso y no por una máquina. Handemo maquina piezas de fundición, forja y trabajos de barras y placas para automóviles para compradores en más de 150 países, desde una planta de 220.000 m² que fabrica máquinas herramienta desde 2008.
Contacto Handemo CNC | Correo electrónico: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Lectura relacionada: CNC Guía de mecanizado para carcasas de cajas de cambios | CNC Guía de mecanizado para cuerpos de válvulas hidráulicas | VMC vs HMC: Cómo elegir un centro de mecanizado | CNCMáquinas para la Fabricación de Piezas de Automoción