CNC Mecanizado de Ejes de Acero Inoxidable: Proceso y Máquinas
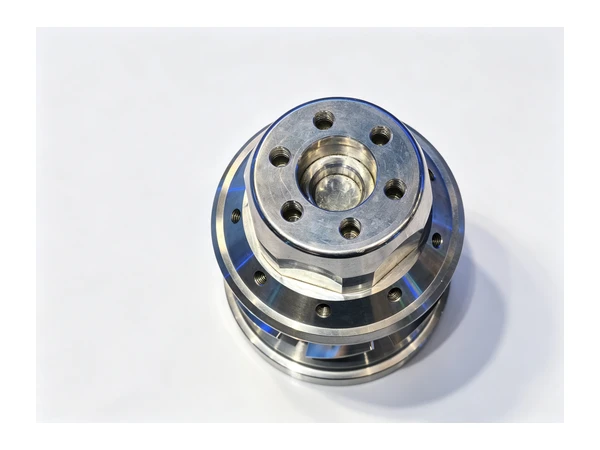
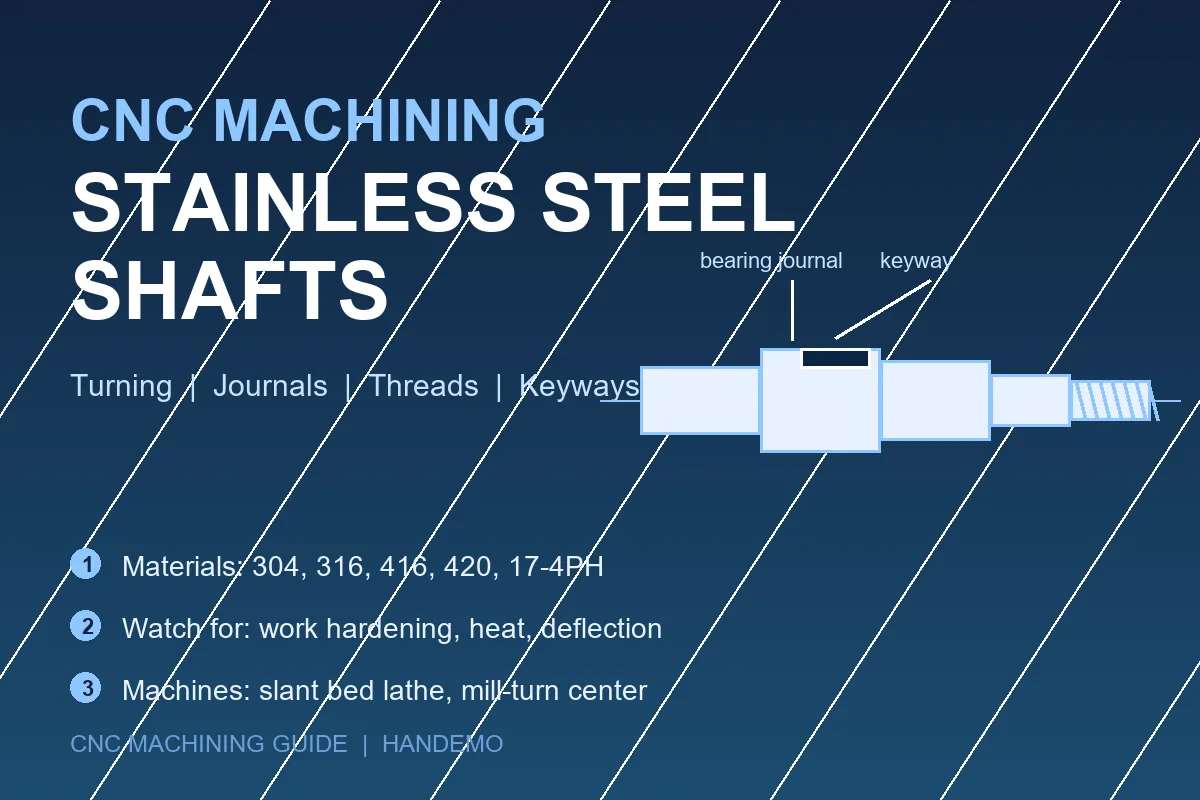
Un eje de acero inoxidable rara vez falla en el dibujo. Falla en servicio: en un labio del sello que se ha desgastado de forma ovalada, en un muñón de rodamiento que ha perdido su ajuste o en una rosca que no mantiene su torsión. En el torneado de acero inoxidable es donde se crean la mayoría de esos problemas y donde se previenen. El material lucha contra el filo de una manera que el acero al carbono no lo hace, y un eje es una parte larga y delgada que se aleja de la herramienta en el momento en que la carga se vuelve pesada. Este artículo explica cómo Handemo CNC mecaniza ejes de acero inoxidable: los grados que más vemos, las características que deciden si un eje es aceptado, las máquinas en las que trabajamos y las reglas del proceso que seguimos desde el primer paso de desbaste hasta la inspección final.
¿Qué hace que un eje de acero inoxidable sea diferente?
No todos los grados de acero inoxidable se mecanizan de la misma manera, y la primera decisión en cualquier trabajo de eje es qué familia cortaremos. Los grados austeníticos como 304 y 316 son los más comunes en bombas, equipos alimentarios y maquinaria de proceso. Son duros y resistentes a la corrosión, pero se endurecen: la superficie se vuelve más dura a medida que el cortador la frota, y en la siguiente pasada se encuentra una piel que es más dura que el núcleo. Los grados ferríticos y martensíticos como 420 y 416 se utilizan cuando el eje necesita dureza o resistencia al desgaste; El 416 es de mecanizado libre y se comporta mucho mejor en el corte, mientras que el 420 premia un proceso controlado porque es más duro con las herramientas. Los grados de endurecimiento por precipitación como el 17-4PH se encuentran en el medio: se mecanizan hasta obtener un buen acabado antes de envejecer y luego ganan resistencia en el tratamiento térmico.
Lo que todos ellos comparten es que alejan el calor del filo lentamente. En el acero al carbono buena parte del calor se va con la viruta; En acero inoxidable, una parte mayor permanece en la herramienta y en la pieza de trabajo. Esa única propiedad impulsa la mayoría de las reglas prácticas en un eje: mantener el filo afilado, mantenerlo frío, mantener la carga estable y nunca dejar que la herramienta se asiente y frote.
Dónde se utilizan ejes de acero inoxidable
Nuestro trabajo con ejes de acero inoxidable se divide en algunas familias claras. Los ejes de las bombas llevan un impulsor en un extremo y un acoplamiento en el otro, con un sello en un muñón terminado en el medio. Los ejes de los motores y los husillos de las válvulas tienen formas similares pero diferentes superficies importantes. Los ejes del mezclador y del agitador son largos y delgados, por lo que la desviación es todo el problema. Los equipos alimentarios y farmacéuticos utilizan 316 ejes cuya superficie debe ser lisa y limpiable. Las piezas hidráulicas y de instrumentación necesitan un hombro o un escalón que ubique algo más, lo que significa que las caras y los diámetros tienen que trabajar juntos. En cada familia, el eje se juzga menos por su forma general que por un pequeño número de superficies: los muñones del cojinete, el asiento del sello, el hombro que controla el descentramiento, la rosca que debe sujetarse y cualquier chavetero, plano o estriado que transmita el torque.
Por qué es difícil girar ejes
Endurecimiento por trabajo
Un borde desafilado o una pasada demasiado ligera sobre acero inoxidable austenítico frota la superficie en lugar de cortarla, y la superficie se endurece bajo la herramienta. En la siguiente pasada se debe cortar una piel más dura, lo que opaca aún más el borde y endurece la capa nuevamente. La solución es un filo afilado y positivo, una profundidad de corte real que llega debajo de la capa endurecida y un avance que mantiene la herramienta enganchada en lugar de patinar. Volver a cortar la misma superficie con una pasada ligera es la forma más rápida de hacer que un eje de acero inoxidable sea más duro que la herramienta.
El calor y la herramienta.
Debido a que el calor permanece cerca del borde, la calidad de la herramienta y el refrigerante son más importantes que en el acero. Utilizamos calidades y recubrimientos destinados al acero inoxidable y mantenemos el refrigerante entregado donde realmente se forma la viruta. Hacer funcionar un eje en seco sobre acero inoxidable o con refrigerante dirigido al lugar equivocado acorta la vida útil de la herramienta y oculta los primeros signos de un mal corte hasta que el acabado ya está marcado.
Deflexión en una parte delgada
Un eje es largo en relación con su diámetro, por lo que la fuerza de corte lo aleja de la herramienta. El resultado es una forma cónica, de barril o un diámetro correcto en el mandril y incorrecto en el extremo del contrapunto. En ejes largos controlamos esto con un contrapunto o luneta, realizando pasadas equilibradas en ambos lados y manteniendo la carga de corte modesta para que la pieza no se doble fuera del corte.
Charla y termina
Anillo de ejes. Un eje delgado con mucha longitud sin soporte vibrará a su propia frecuencia y la herramienta marca la superficie con un patrón que empeora con cada pasada. Las respuestas son las mismas que para cualquier pieza delgada: un saliente más corto, una configuración rígida, una trayectoria de herramienta que ingresa suavemente al corte y suficiente soporte detrás del trabajo para amortiguar la vibración.
Molestias en hilos y ajustes
El acero inoxidable tiende a irritarse: el material se suelda a sí mismo bajo presión. En las roscas, en los ajustes a presión y en cualquier superficie que se deslice, esto se muestra como metal roto o una rosca que no se ensambla limpiamente. Herramientas afiladas, geometría de rosca correcta y una pasada de acabado que no roza son lo que evitan que las superficies se rompan.
Máquinas recomendadas para ejes de acero inoxidable
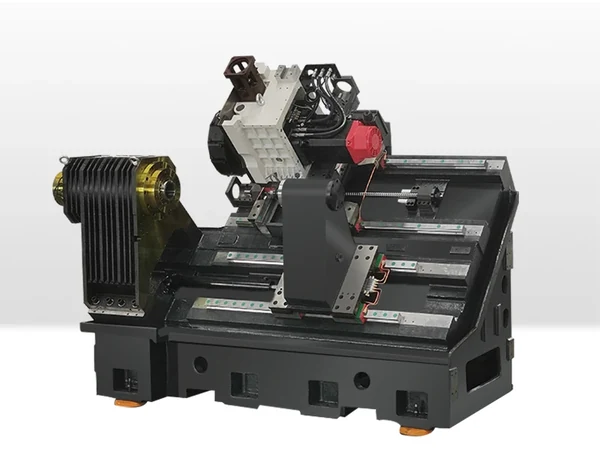
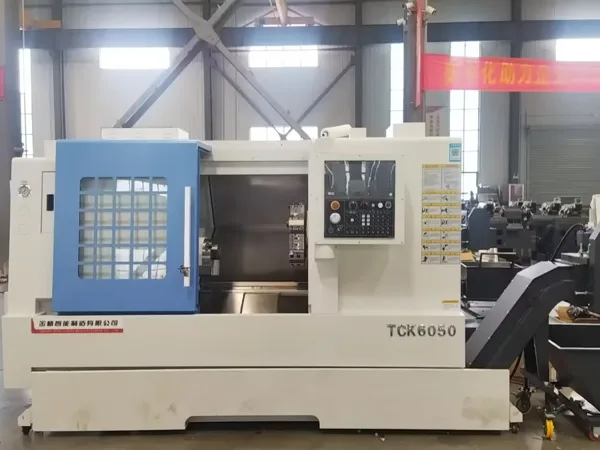
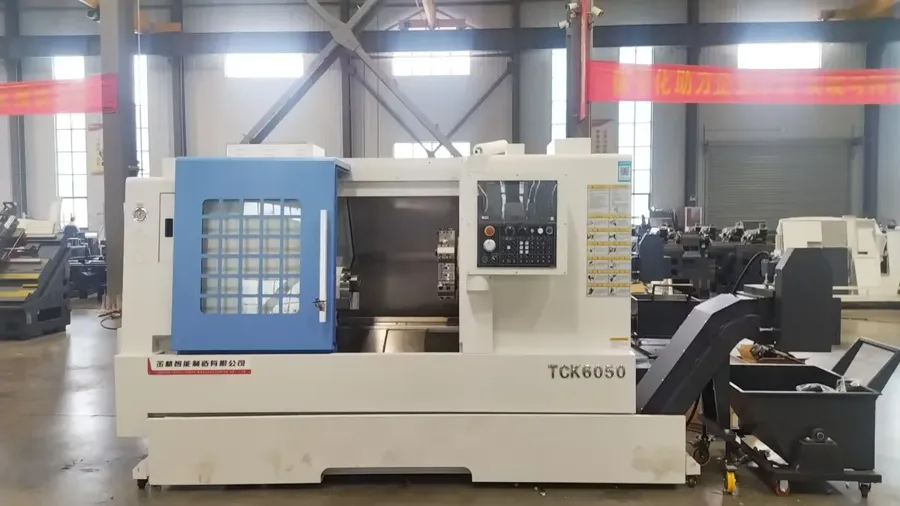
El trabajo con ejes es un trabajo de torneado, y nuestro punto de partida para la mayoría de los ejes de acero inoxidable es el torno de bancada inclinada TCK6050 CNC. La base inclinada permite que las virutas caigan del corte en lugar de acumularse alrededor de la herramienta, lo cual es importante en el acero inoxidable, donde una viruta atrapada debajo del borde es una viruta que frotará y endurecerá la superficie. La máquina se instala rápidamente y es cómoda con los lotes mixtos de ejes cortos y largos que llegan juntos.
Cuando el eje es pesado, largo o tiene que mantener su forma en toda su longitud, el torno TCK6350B de servicio pesado CNC brinda la rigidez y el mayor rango de trabajo que mantiene una pieza larga estable entre centros. Para ejes con acabados finos en los muñones y asientos de sello, el torno de alta precisión TCK6050D está construido alrededor de pasadas de acabado más ligeras a las que responden las superficies de acero inoxidable, y el TCK70D cubre el mismo tipo de trabajo en un sobre más grande.
Los ejes no siempre son trabajos de torneado puro. Un eje que también necesita un chavetero, una parte plana, un orificio transversal o una cara de brida es el caso de una máquina que gira y fresa en una sola configuración. Las máquinas torno-fresaCNC nos permiten cortar los diámetros torneados y las características accionadas sin mover la pieza a una segunda máquina, lo que elimina el re-apriete y el error de descentramiento que conlleva. Cuando un eje solo necesita una característica fresada corta, ejecutamos esa operación en un centro de mecanizado vertical . En toda la gama - consulte la gama completa de tornos de bancada inclinada CNC - la regla es la misma: cuantas menos veces se vuelva a sujetar la pieza, menos posibilidades tiene de perder concentricidad.
Reglas de proceso que seguimos en ejes inoxidables
Cortar debajo de la piel endurecida.
En el acero inoxidable austenítico tomamos una profundidad de corte real en lugar de una serie de pasadas ligeras, por lo que el borde permanece debajo de la capa endurecida en lugar de montarse encima de ella. Una geometría positiva y afilada con un radio de punta pequeño mantiene baja la fuerza de corte y al mismo tiempo elimina material. Este es el único hábito que separa un eje de acero inoxidable que sale recto de uno que sale duro y gomoso.
Mantenga la pieza fría y el chip limpio.
Inundamos la zona de corte y suministramos refrigerante donde se forma la viruta, y planificamos la trayectoria de la herramienta para que la viruta se rompa y se vaya en lugar de envolver la pieza. En ejes delgados, la evacuación de virutas no es sólo una tarea doméstica: una viruta atrapada entre la herramienta y la pieza de trabajo es una viruta que roza, endurece y estrecha el diámetro.
Apoye el eje y luego córtelo.
Los ejes largos se sostienen con un contrapunto como mínimo y con una luneta cuando la longitud sin apoyo es grande. Las pasadas están equilibradas para que la fuerza de corte no empuje la pieza en una dirección. Cuando la geometría lo permite, dejamos el eje ligeramente sobredimensionado y dejamos que se asiente antes de la operación de acabado, de modo que cualquier movimiento debido a la tensión liberada se produzca antes de cortar las superficies finales y no después.
Áspero, asentarse, terminar
Los ejes de acero inoxidable a los que se les ha eliminado mucho material se mueven a medida que se libera la tensión interna en la barra. Desbastamos el eje, dejamos que se asiente y luego terminamos, incluyendo una revisión de los muñones antes de pasar el acabado para que los últimos cortes se realicen en una pieza estable. En ejes donde la rectitud es importante, la secuencia incluye un paso de enderezamiento o tensión antes del torneado final.
Corte hilos y chaveteros en el orden correcto
Los hilos se cortan una vez finalizados los diámetros que los ubican, de manera que el hilo corre concéntrico al muñón con el que trabaja. Los chaveteros, las partes planas y los orificios transversales se colocan en relación con los mismos puntos de referencia, y cuando esas características se realizan en una segunda máquina, mantenemos el eje en la misma línea central. Las pasadas de acabado en el sello y las superficies de apoyo son las últimas, con la pieza soportada de la misma manera que lo será en servicio.
Calidad y consistencia
Un eje de acero inoxidable se rechaza por muñones que no son concéntricos entre sí, un hombro que no queda perpendicular al eje, un cono a lo largo de un diámetro largo, una rosca que no acepta su tuerca limpiamente o un asiento de sello que se rompe bajo carga. Cada una de esas fallas se remonta a una decisión del proceso: cómo se sostuvo el eje, cuánto calor quedó en él, si la herramienta estaba lo suficientemente afilada como para cortarla en lugar de mancharla, y si se le dio tiempo a la pieza para asentarse antes de terminar.
Handemo ha estado construyendo máquinas herramienta en Tengzhou desde 2008, en una planta de 220.000 metros cuadrados con más de 660 empleados, y los programas de ejes de acero inoxidable que ejecutamos aquí comienzan de la misma manera: probar la configuración y la secuencia en un eje de prueba, luego ejecutar el lote en esa misma configuración. Si está mirando un trabajo de eje, el dibujo que más nos dice es el que tiene marcadas las superficies críticas: los muñones, el asiento del sello y la referencia desde la que se mide el resto de la pieza.
Preguntas frecuentes
¿Qué máquina es mejor para tornear ejes de acero inoxidable?
Para la mayoría de los ejes cortos y medianos, un torno de bancada inclinada como el TCK6050 es el punto de partida correcto, porque el control de viruta y la configuración rápida importan más que el tamaño. Los ejes más largos o más pesados necesitan la rigidez de una máquina como la TCK6350B con soporte de contrapunto, y los ejes que también tienen chaveteros, caras planas o orificios transversales se ejecutan mejor en una máquina de fresado-torneado para que las características torneadas y accionadas se corten en una sola configuración.
¿Por qué los ejes de acero inoxidable salen cónicos?
Casi siempre porque el eje se desvió bajo la fuerza de corte. Un eje delgado se aleja de la herramienta, por lo que el diámetro es correcto cerca del mandril y incorrecto en el otro extremo. Soportar la pieza con un contrapunto o luneta, equilibrar las pasadas y mantener la carga de corte modesta es lo que mantiene recto un eje de acero inoxidable en toda su longitud.
¿Cómo se evita que el acero inoxidable se endurezca durante el torneado?
Cortando debajo de la capa endurecida en lugar de encima. Un borde positivo afilado, una profundidad de corte real y un avance constante mantienen la herramienta cortando el material en lugar de frotarlo. Las pasadas ligeras y repetidas sobre la misma superficie son las que hacen que la superficie se endurezca y el acabado falle.
¿Qué calidades de acero inoxidable mecanizan para ejes?
Principalmente los grados austeníticos 304 y 316 para bombas, válvulas y equipos de proceso, junto con 416 y 420 donde se necesita resistencia al desgaste o dureza, y grados de endurecimiento por precipitación como 17-4PH donde la pieza gana resistencia en el tratamiento térmico. Cada uno está planificado de manera diferente: el material de mecanizado libre 416 se comporta de manera muy diferente al 316 en la misma configuración.
¿Se puede mecanizar un eje que necesite tanto torneado como fresado?
Sí. Una máquina torno-fresa corta los diámetros torneados y los chaveteros, planos o agujeros transversales sin que la pieza salga del husillo, lo que mantiene esas características concéntricas con los muñones. Cuando sólo se necesita una pequeña característica fresada, la operación se puede realizar en un centro de mecanizado vertical con el eje ubicado en los mismos puntos de referencia.
Obtenga un plan de mecanizado de ejes de acero inoxidable
Cuéntenos sobre el eje (la calidad, los diámetros y la longitud, las superficies que deben permanecer concéntricas, si lleva un chavetero, una ranura o un orificio transversal, y el tamaño del lote) y Handemo le recomendará el torno o la fresadora-torneadora adecuada y el proceso correspondiente. Contacto Handemo CNC | Correo electrónico: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Lectura relacionada: CNC Mecanizado de ejes de transmisión y Estudio de caso: Mecanizado de un eje de transmisión de precisión - dos análisis más sobre cómo la geometría, el soporte y la secuencia del eje deciden el resultado.