CNC Mecanizado de Piezas de Bombas: Carcasas, Impulsores y Cuerpos
Nadie pasa junto a una bomba y la admira. Se sienta detrás de un guardia, tarareando, hasta el día en que gotea, cavita o se come sus propios anillos de desgaste. Entonces se convierte en la máquina más importante de la planta. Lo cual es una pena, porque cuando se mecaniza una bomba o un cuerpo de válvula, casi todo lo que decide si dura ya se ha solucionado: cómo se alinea el orificio de la carcasa con las caras de la brida, qué tan bien se asienta el impulsor en su eje, si la cara del sello y el orificio del cojinete se cortaron en el mismo lugar.
Las piezas de bombas y de fluidos son una familia de trabajo distintiva. Son abiertos, de paredes delgadas y llenos de orificios que se cruzan, y presentan fugas si el orificio y la superficie de sellado no coinciden. Esto no es lo mismo que mecanizar la carcasa de una caja de cambios, donde las paredes son gruesas y las características son en su mayoría paralelas. Se acerca más al pensamiento de chapa en una pieza fundida.
Esta guía es parte de nuestra serie CNCguías de aplicaciones de mecanizado. Se analiza qué contiene la familia, cómo se comportan las formas bajo una abrazadera y qué máquinas se adaptan realmente a ellas.
Lo que realmente contiene la familia
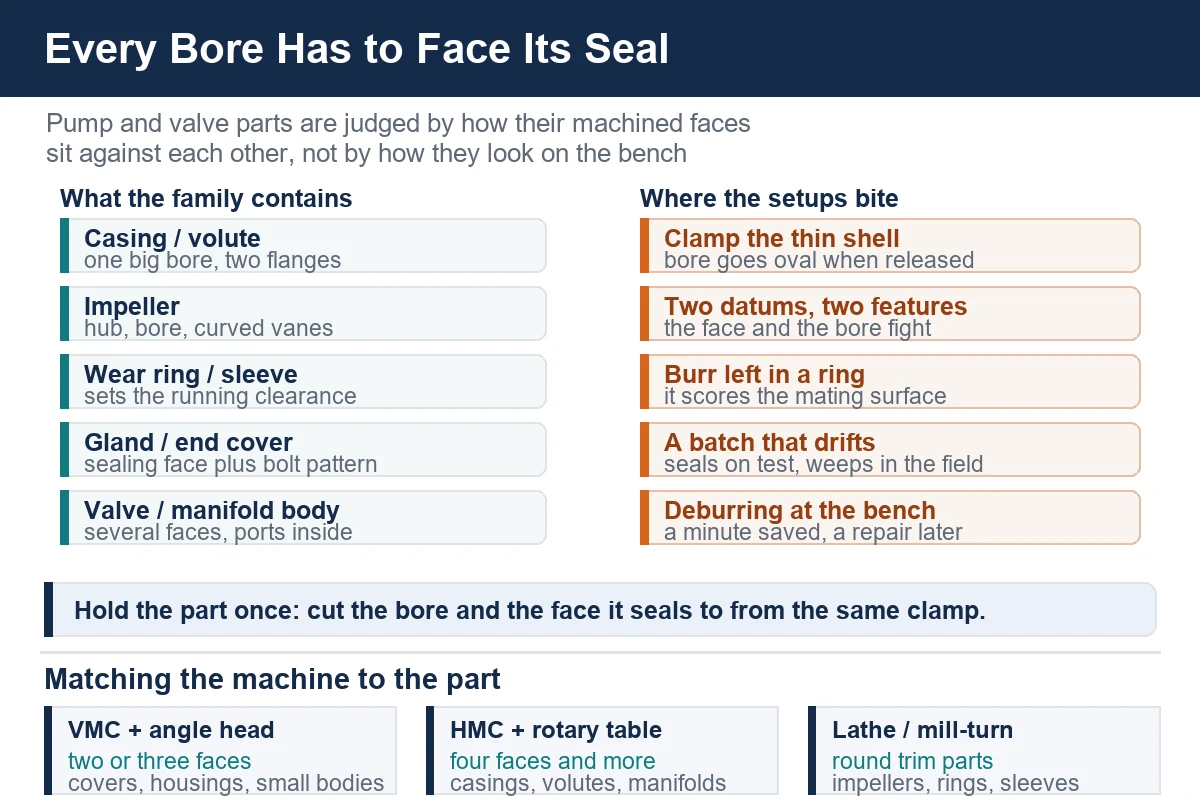
“Piezas de bombas” es una etiqueta suelta que esconde cinco trabajos bastante diferentes:
- Carcasas y volutas: una carcasa fundida con un gran orificio interno, una brida de succión y descarga y un pie o plataforma de montaje.
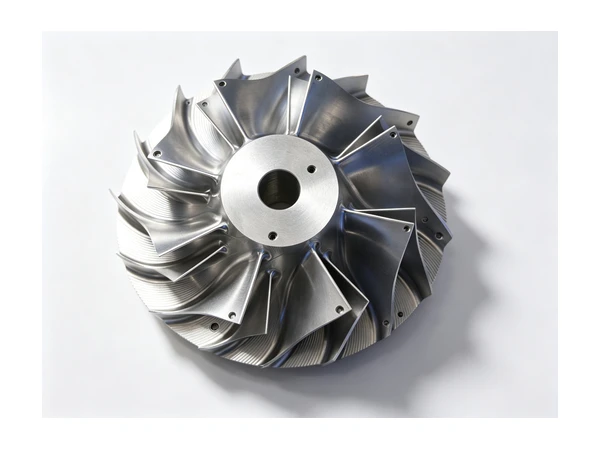
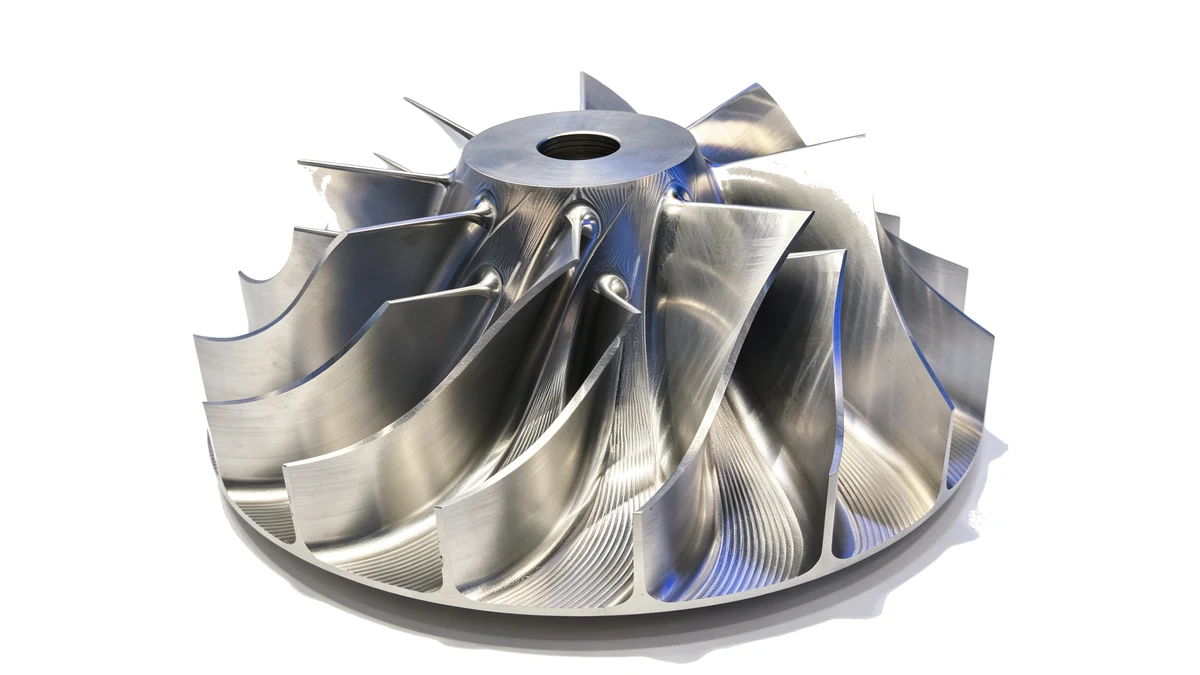
- Impulsores: un cubo, un orificio y paletas abiertas, semiabiertas o cerradas.
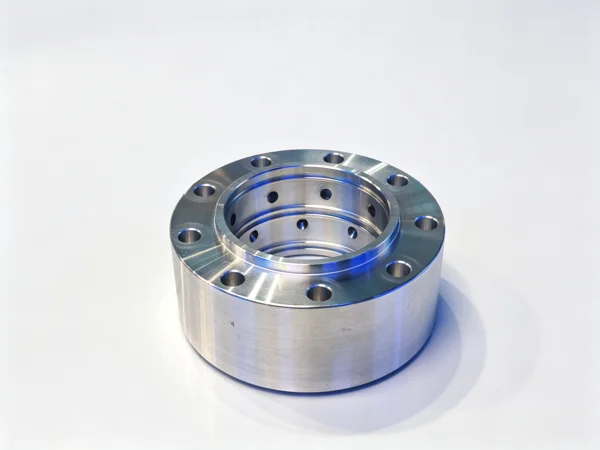
- Anillos de desgaste, casquillos y manguitos: piezas redondas simples que viven dentro de la carcasa y establecen el juego de funcionamiento.
- Prensaestopas, cubiertas de extremo y carcasas de sello: una cara que debe sellar, un orificio que debe alinearse y, a menudo, un conjunto de pequeños orificios siguiendo un patrón.
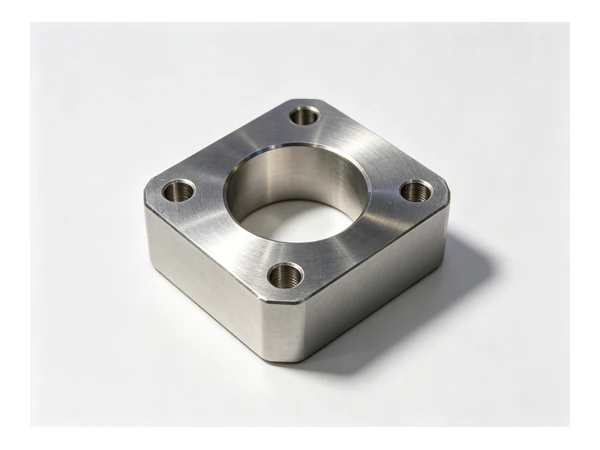
- Cuerpos de válvula y colector: un bloque o una bola con varios puertos internos y de dos a seis caras mecanizadas.
El hilo común es que casi todas las partes de la lista son un contenedor de algún tipo. Las superficies mecanizadas son un conjunto de caras y orificios que tienen que sujetar un sello, soportar un rodamiento o guiar un elemento móvil. Una vez que veas las piezas de esa manera, el plan de mecanizado se escribe solo.
Materiales que conocerás
Hierro gris y hierro dúctil
El valor predeterminado para bombas de agua, aceite y de proceso. Se lanza a un caparazón cercano a la red, se mecaniza fácilmente y amortigua las vibraciones. La piel del molde es dura y abrasiva, por lo que la primera pasada requiere sarro y la segunda hierro. El hierro también es quebradizo en secciones delgadas: una pared en voluta no es un lugar para aplicar una abrazadera pesada.
Inoxidable, dúplex y súper dúplex
Cuando el fluido es corrosivo, la carcasa y la moldura se vuelven inoxidables. Estas aleaciones se endurecen por trabajo, por lo que una herramienta que frota en lugar de cortar vidriará la superficie y desafilará el siguiente inserto. Las calidades dúplex añaden un segundo problema: el calor del mecanizado afecta el equilibrio entre las dos fases, por lo que la estrategia de corte es tan importante como la calidad de la herramienta. La respuesta práctica es una configuración rígida que mantenga la herramienta enganchada.
Bronce, bronce y aluminio.
El bronce aparece en el agua de mar y en las bombas heredadas, así como en los anillos y casquillos de desgaste. Corta libremente pero se irrita y se recoge si la herramienta se atasca. Las carcasas de aluminio aparecen en aplicaciones aéreas y ligeras y se comportan como cualquier otro aluminio: cortes ligeros, herramientas afiladas y abrazaderas que no marcan la superficie.
Mecanizado de la carcasa
La voluta es un problema de fijación antes de ser un problema de corte.
La carcasa de una bomba se juzga por dos cosas: el orificio principal que lleva el eje y el impulsor, y las dos bridas que se atornillan a la tubería. Si esas tres características no coinciden, la bomba funcionará, luego vibrará y luego fallará. La ruta práctica es sujetar la pieza fundida sobre su propia base o pie de montaje mecanizado y tomar el orificio del rodamiento, la cara del sello y las caras de la brida desde ese único lugar.
El problema es que una carcasa es una capa delgada. Sujételo por el exterior de la voluta y el orificio saldrá ovalado; suelte la abrazadera y la irregularidad aparecerá en el espacio libre de funcionamiento. La respuesta habitual es sujetar el pie, apoyarlo en almohadillas mecanizadas preparadas en una operación anterior y económica y mantener la fuerza de sujeción baja y uniforme.
Refrentar las bridas y perforar el círculo de pernos.
Las bridas de succión y descarga son un trabajo de cara y círculo de pernos. La cara debe quedar perpendicular al orificio y el círculo del perno debe ser concéntrico con la cara para que la junta se comprima uniformemente. En una máquina donde la pieza se puede indexar, tanto las bridas como el orificio principal se pueden cortar sin alterar la fundición. En una máquina vertical, un cabezal en ángulo recto y un dispositivo de lápida logran el mismo resultado con más disciplina de configuración.
El pie y el dato.
Los pies de carcasa suelen mecanizarse con antelación y de forma ligera, porque se convierten en la referencia para todo lo que viene después. Es tentador dejar el pie áspero y perseguir el aburrimiento; las tiendas que gestionan bien estas zonas hacen lo contrario.
Mecanizado del impulsor
El orificio y el cubo.
El orificio del impulsor lleva el eje y la cara del cubo establece la posición axial. Si los dos no se cortan en el mismo plato, el impulsor se sale del eje y la bomba vibra a la velocidad de funcionamiento. En un torno con alimentador de barras o mandril y un soporte estable, el orificio, la cara del cubo y el diámetro exterior son un trabajo de un solo ajuste. Mientras que el impulsor también lleva una chaveta o un orificio transversal para un pasador del eje, un centro de torneado y fresado del eje Y mantiene la perforación y el torneado en un mismo punto de referencia.
las paletas
Los impulsores abiertos a menudo se recortan y refrentan en el torno. Los impulsores semiabiertos y cerrados con paletas curvadas o torcidas son el caso de una máquina con un eje giratorio o basculante, donde la herramienta puede seguir la cuchilla en lugar de detenerse antes de ella. Los talleres de moldes y troqueles ya conocen este tipo de trayectoria por el trabajo con cavidades.
El equilibrio es una decisión de mecanizado.
Un impulsor geométricamente perfecto aún puede estar desequilibrado si un lado de la cubierta se corta más profundamente que el otro. La solución no es una máquina de equilibrio al final de la línea; es un proceso que elimina material de los dos lados de la misma manera, en la misma configuración, pieza tras pieza.
Use anillos, mangas y casquillos.
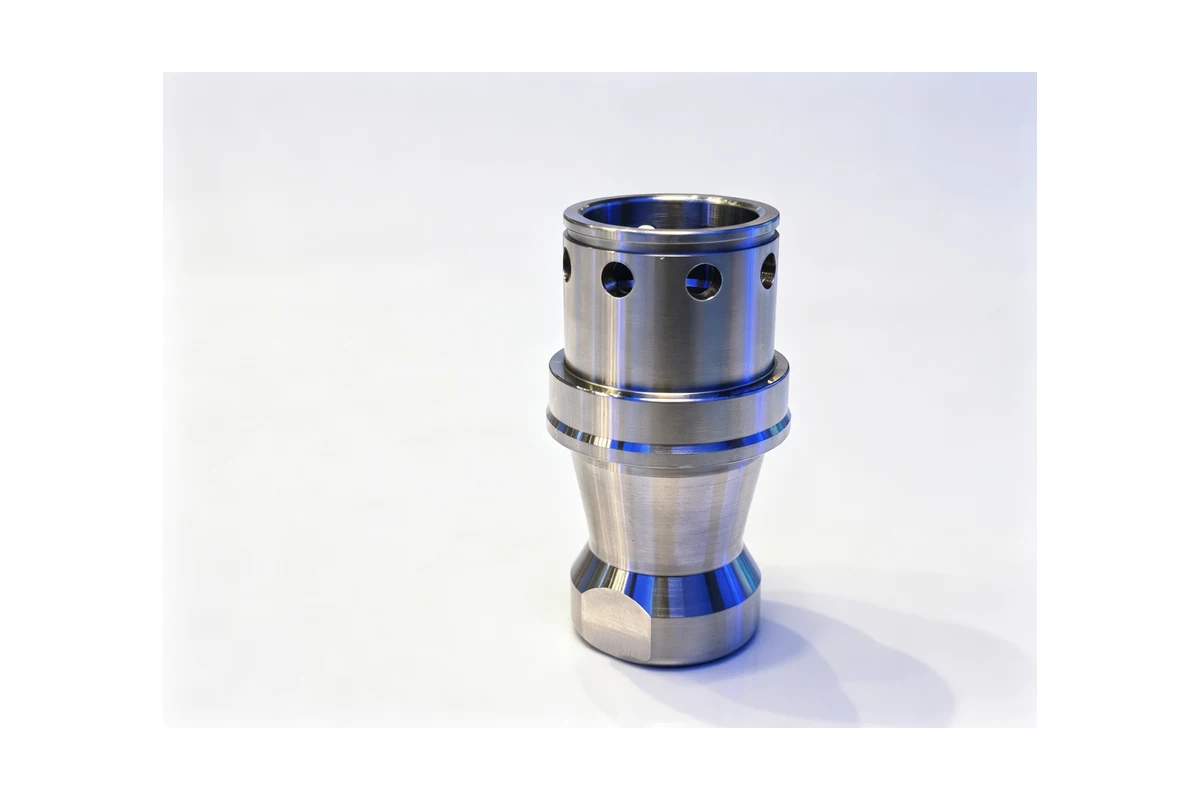
Parecen partes fáciles, y de forma aislada lo son. Todo su trabajo es establecer una holgura de funcionamiento, lo que significa que el diámetro exterior y el orificio deben compartir un eje y los hombros deben quedar cuadrados. Girados en un entorno, se comportan. Divididos en dos, con la pieza volteada y arrojada nuevamente sobre una superficie cruda, se convierten en la razón por la que una bomba se devora a sí misma en seis meses.
El otro tema silencioso son las rebabas. Un borde elevado en el orificio del anillo de desgaste marca la superficie de contacto durante el montaje. El desbarbado dentro del ciclo cuesta segundos; encontrar la puntuación en el banco de pruebas de un cliente cuesta el pedido.
Cuerpos de válvulas y colectores
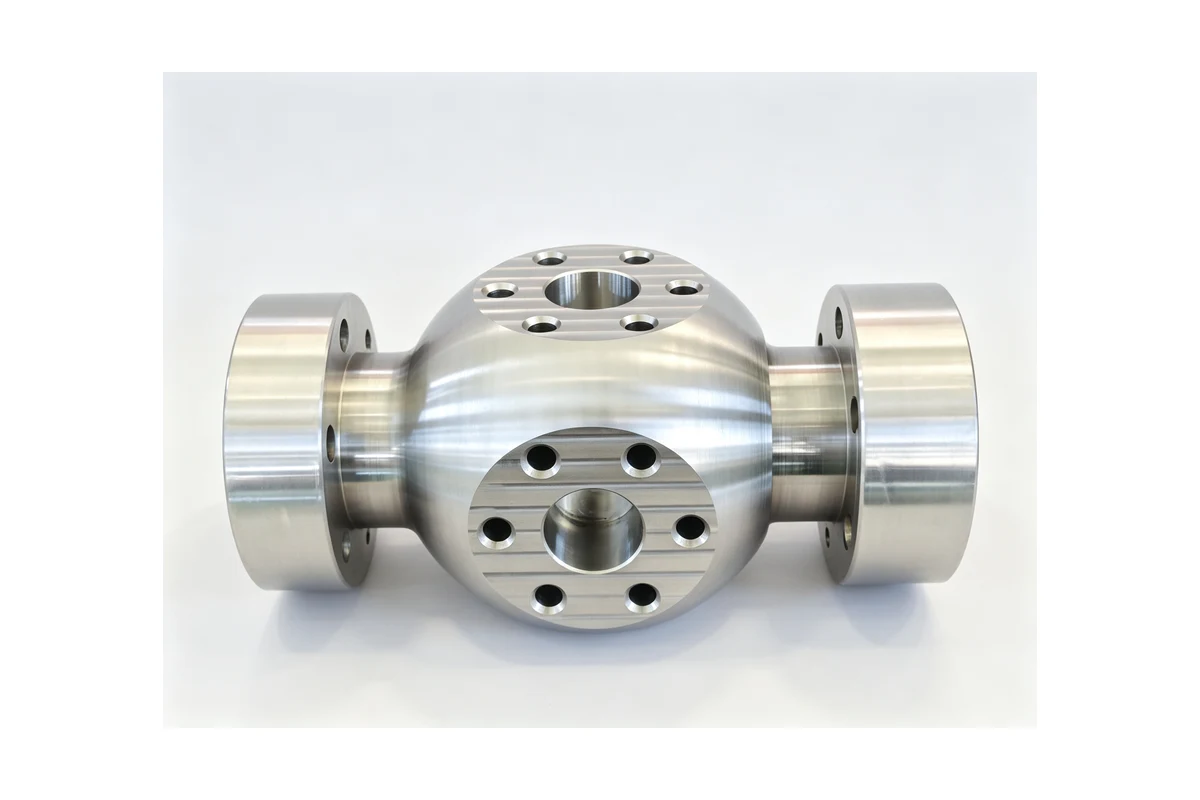
Un colector o cuerpo de válvula es una caja con una cavidad oculta en su interior. Cada cara mecanizada es una superficie de sellado y cada patrón de puerto debe aterrizar en el pasaje interno. Si una cara se corta desde un punto de referencia diferente al de su vecina, la junta se carga de manera desigual y la junta llora.
Estas piezas premian una máquina horizontal con mesa giratoria. Sujete el cuerpo una vez, indexe cada cara por turno y corte el puerto y la cara con la misma configuración. Las máquinas verticales manejan cómodamente a la familia cuando la pieza tiene dos o tres caras, especialmente con una lápida que permite que dos o tres piezas compartan el ciclo. El detalle que decide el resultado es el mismo que decide una carcasa: el dato se toma una vez y todo hace referencia a él.
Adaptación de la máquina a la pieza
No hay una respuesta única, pero la familia se divide en grupos reconocibles.
Centros de mecanizado verticales
Para trabajos de dos o tres caras, la opción económica es una máquina vertical con cabezal en ángulo recto. Un VMC1160 acepta cómodamente las cubiertas de los extremos de la bomba, las carcasas de los sellos, los cuerpos de válvulas más pequeños y las cubiertas de la carcasa, y un accesorio de lápida mantiene la utilización alta cuando las piezas son pequeñas. Es la máquina de entrada sensata para un taller que se dedica al trabajo de manipulación de fluidos.
Centros de mecanizado horizontales
Cuando una carcasa o un cuerpo tiene cuatro o más caras mecanizadas, la horizontal se amortiza sola. La pieza permanece sujeta en un punto de referencia mientras la mesa se indexa, que es la diferencia entre un orificio y una cara que coinciden y un orificio y una cara que luchan. El HMC630-DT cubre carcasas pequeñas y medianas; Las volutas más grandes y los cuerpos multipuerto con orificios largos se adaptan a las máquinas de pozo profundo y tipo T de la misma gama.
Tornos y centros de fresado-torneado
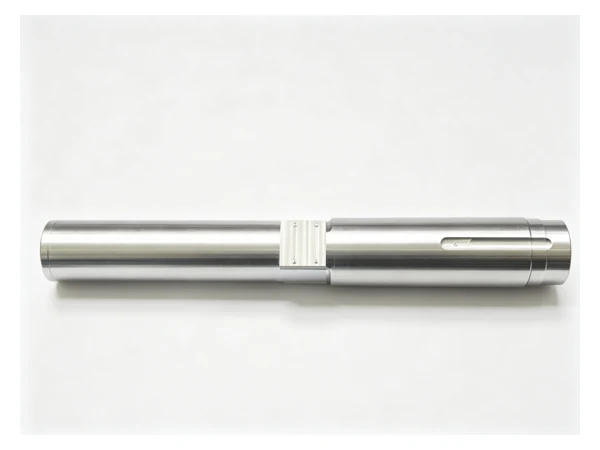
Los impulsores, ejes, manguitos y anillos de desgaste son los primeros en girar. Un TCK6050 maneja los cubos, anillos y casquillos más pequeños, y cuando la pieza necesita torneado más perforación transversal, un chavetero o un puerto, un centro de torneado y fresado del eje Y como el TCK2300B lo termina con un solo mandril en lugar de dos máquinas. Para paletas de impulsor complejas y piezas de moldura más grandes, una máquina con un eje giratorio o basculante adicional sigue la paleta en lugar de detenerse en ella.
Mantener un lote unido
Las partes fluidas se filtran como población, no como individuos. Una bomba que se sella en el banco de pruebas y llora en el campo es casi siempre un lote que se desvió: la fuerza de sujeción aumentó, un inserto se cambió un poco tarde, la pieza fundida se movió entre proveedores. Los controles que mantienen consistente a una familia como esta no son glamorosos:
- Mecanice la plataforma de referencia en su propia operación corta y verifique que esté limpia y plana antes de la configuración principal.
- Mantenga constante la fuerza de la abrazadera de una pieza a otra, idealmente con una abrazadera hidráulica o con control de torsión en lugar de la sensación del operador.
- cambie las inserciones en un recuento y anote el recuento con el lote
- medir contra el accesorio y determinar la tendencia de las lecturas, en lugar de inspeccionar una pieza terminada en un banco
Estos hábitos también son los que hacen que una familia de bombas sea rentable. Una vez que la configuración es estable, el ciclo es predecible y el retrabajo desaparece.
Donde la automatización gana su lugar
Las piezas de bomba y válvula funcionan en familias estables con ciclos largos, lo que las convierte en una opción natural para el cuidado de máquinas robóticas . El robot carga las mismas almohadillas, en el mismo orden, con la misma fuerza, en cada ciclo, y la consistencia de la sujeción es la única variable que un operador realmente no puede controlar manualmente. También permite que una persona maneje varias máquinas, lo que cambia la aritmética en una celda de varias máquinas.
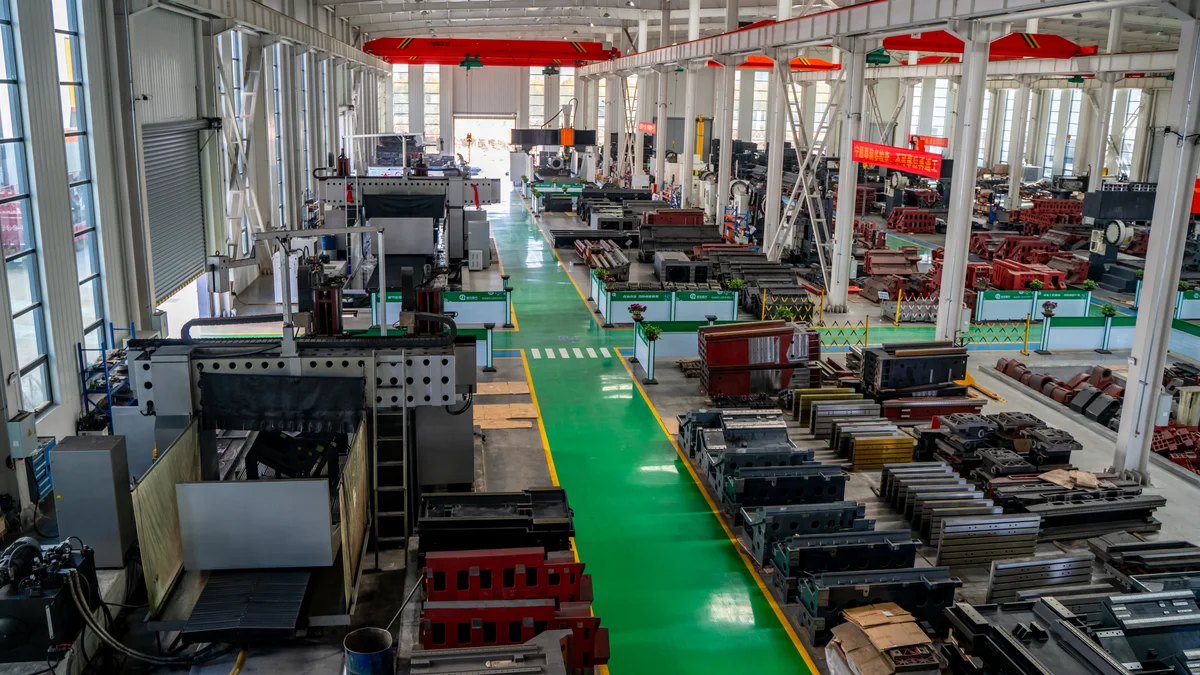
Handemo CNC fabrica máquinas herramienta desde 2008, con una planta de 220.000 metros cuadrados, más de 660 empleados y máquinas en funcionamiento en más de 150 países. Gran parte de esa base son talleres y fabricantes que fabrican exactamente esta clase de piezas.
Preguntas frecuentes
¿Se pueden mecanizar el orificio de la carcasa de una bomba y las caras de sus bridas en una sola configuración?
Normalmente sí, y es la mejor respuesta cuando el volumen lo justifica. Una máquina horizontal con mesa giratoria sostiene la pieza fundida sobre su pie, corta el orificio del rodamiento y la cara del sello y luego la indexa hasta las bridas de succión y descarga. La alternativa es una máquina vertical con un cabezal en ángulo recto y un dispositivo bien hecho, con la contrapartida de más configuraciones y más posibilidades de que el punto de referencia se deslice.
¿Mecanizan los impulsores o sólo las carcasas?
Ambos. Los orificios del impulsor, las caras del cubo y los diámetros exteriores son trabajos de torneado y funcionan en nuestros tornos. Los impulsores abiertos y semiabiertos con paletas curvas o retorcidas necesitan una máquina que pueda seguir la pala, que es donde toma el relevo una máquina de torno de molino o de varios ejes.
¿Cómo se puede evitar que una carcasa de paredes delgadas se deforme?
Dos cosas. Primero, sujete el pie de montaje de la pieza o una almohadilla mecanizada en lugar de la carcasa, y mantenga la fuerza baja y uniforme. En segundo lugar, prepare esas almohadillas en una operación corta separada para que la configuración principal tenga algo real sobre lo que asentarse.
¿Qué grado de acero inoxidable debe tener una carcasa?
Sigue al fluido, no a la máquina. El agua y los productos químicos ligeros suelen tener un grado austenítico estándar; Los cloruros y los medios agresivos empujan hacia el modo dúplex o superdúplex. Indíquenos el fluido y la temperatura y mecanizaremos según el dibujo que requiere la aplicación.
¿Cuál es la diferencia entre un anillo de desgaste y una manga?
Se coloca un anillo de desgaste en la carcasa o en el impulsor y ajusta la holgura de funcionamiento; un manguito protege el eje por donde corre el sello o el rodamiento. Ambas son piezas torneadas simples y ambas viven o mueren dependiendo de si el orificio y el diámetro exterior comparten un eje, por lo que generalmente se tornean en una sola configuración.
¿Puede citar un dibujo de fundición y una muestra?
Sí. El plano de fundición, el material, el volumen anual y una foto o muestra de la pieza son suficientes para volver con una sugerencia de proceso, las máquinas para ejecutarlo y un precio.
¿Trabaja en una familia de bombas o válvulas?
Envíe el plano (carcasa, impulsor, cuerpo o embellecedor) e indíquenos el material y el volumen. Si todavía está decidiendo qué clase de máquina desea la pieza, esa es la conversación correcta que debe tener antes de diseñar el accesorio. Primero trabajamos la configuración con el cliente y luego adaptamos la máquina.
Contacto Handemo CNC | Correo electrónico: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Lectura relacionada: CNC mecanizado de carcasas de bombas, una guía de mecanizado para cuerpos de válvulas hidráulicas y CNC mecanizado de cuerpos de válvulas hidráulicas: proceso y máquinas. Si prefieres enviar el dibujo directamente, utiliza nuestra página carga de dibujo.