Centro de mecanizado vertical versus horizontal: piezas multicara
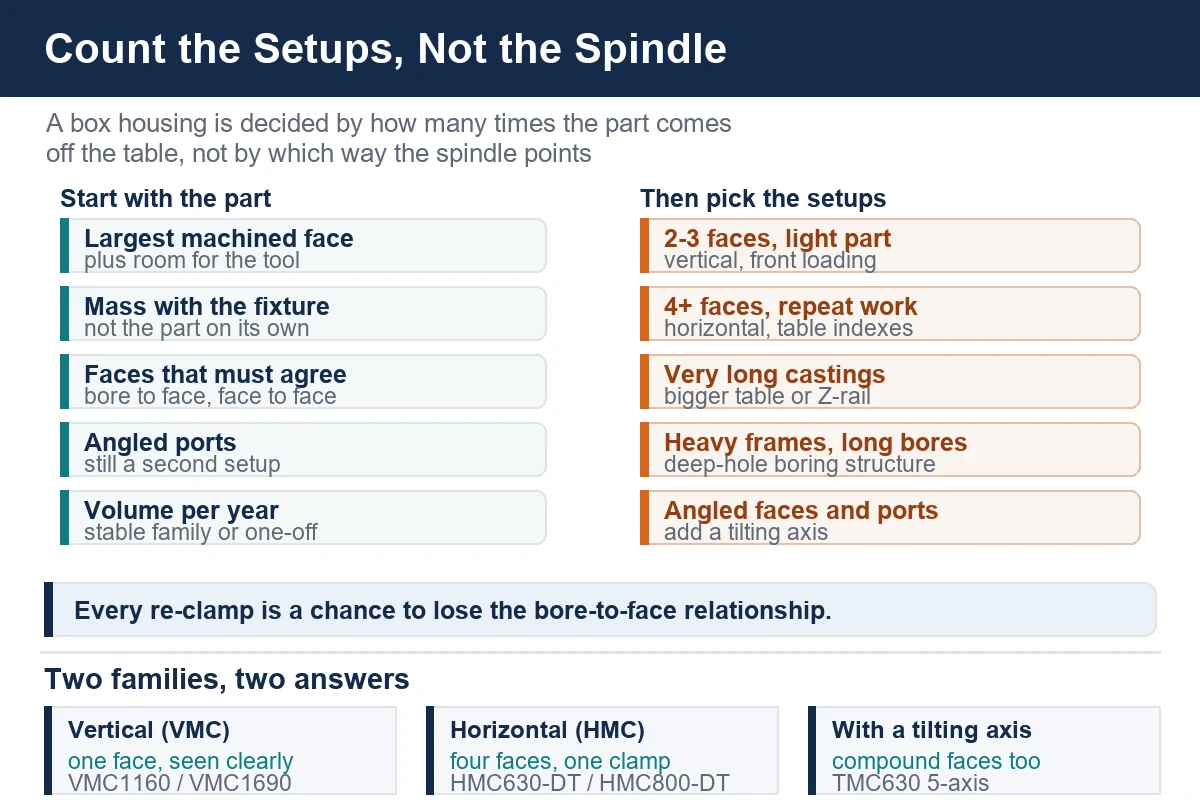
Pregunte a diez talleres si una carcasa de caja debe funcionar en un centro de mecanizado vertical u horizontal y obtendrá diez respuestas seguras. Pregúnteles cuántas veces el papel tiene que salirse de la mesa y la discusión tiende a terminar. El trabajo multifacético no se decide en función de la orientación del husillo. Se decide por cuántas veces estás dispuesto a romper la relación entre características que tienen que concordar entre sí.
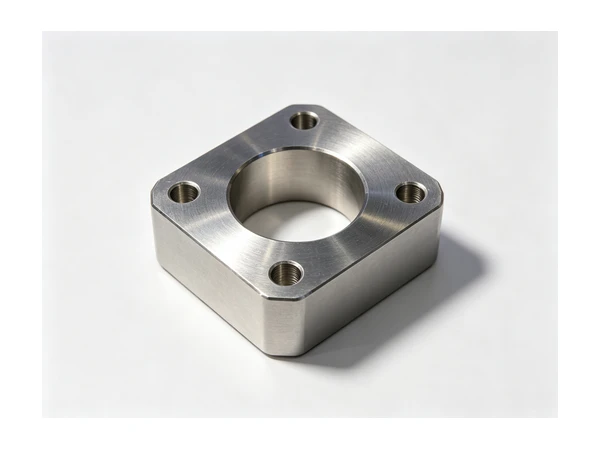
La carcasa de la caja de cambios, el cuerpo de la bomba, el bloque colector y la columna de la máquina son piezas prismáticas. El dibujo parece tranquilo: un bloque o una pieza fundida con orificios, caras y patrones de pernos. Luego, la primera configuración deja en claro que las características que importan se distribuyen en cuatro o cinco lados, y cada nueva sujeción agrega una nueva oportunidad de perder la relación entre orificio y cara que pasó construyendo la primera configuración.
Esta es una de nuestras guías de comparaciones de máquinas . Funciona a través de la decisión de la forma en que realmente la toma un taller: desde la pieza, el accesorio y el dato, luego hasta la máquina.
 Vídeo
¿Qué hace que el trabajo multifacético sea diferente?
Una pieza de caja es una pieza prismática con características en la mayoría de sus lados. Una carcasa agrega un orificio o espiga de control que debe ubicarse en una relación conocida con la cara contra la que se monta. Ambos comparten la misma dificultad práctica, y no es el corte. Es el recuento de configuración.
Una máquina que presenta cuatro caras al husillo sin volver a sujetar elimina las configuraciones, y eliminar las configuraciones elimina la acumulación de errores que las acompañan. Una máquina con un recorrido X largo que sujeta la pieza una vez y llega a cada característica está haciendo el mismo trabajo con una geometría diferente. Una máquina con un husillo rápido que fuerza la pieza sobre cuatro accesorios separados es la opción más lenta en el taller, independientemente de lo que diga la velocidad del husillo en el folleto.
No es el mismo problema que girar
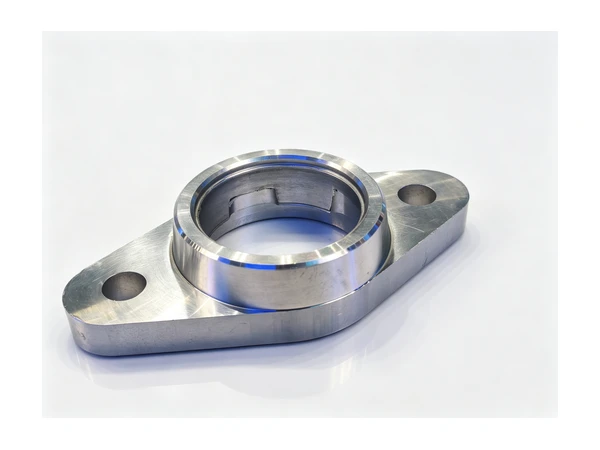
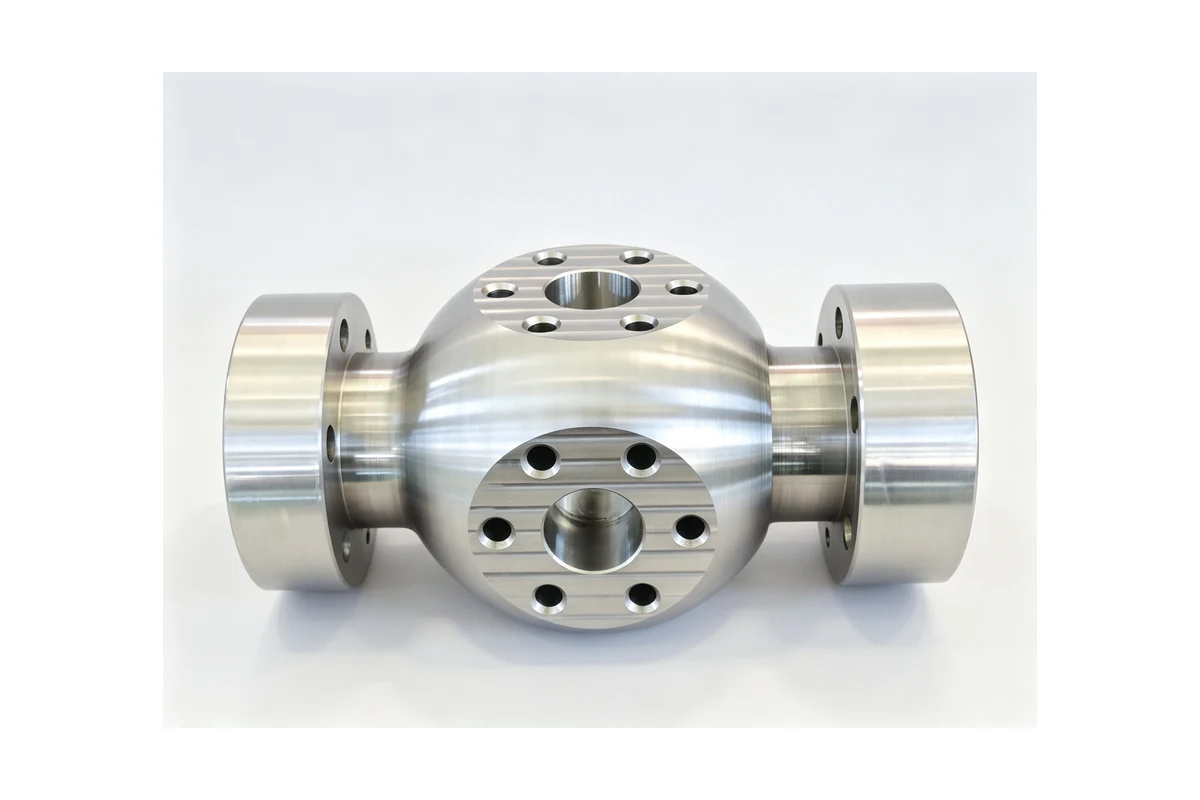
Vale la pena separar dos cosas que se mezclan en una misma conversación. Una pieza redonda (un cubo, un manguito, una brida, un impulsor) es una pieza giratoria, y allí se puede decidir entre un torno, un centro de torneado y una máquina con un eje giratorio añadido. Una carcasa de caja es una pieza prismática y la decisión es entre un centro de mecanizado vertical y uno horizontal. Son familias diferentes con respuestas diferentes, y una tienda que administra ambas necesita ambas.
Tres números del sorteo deciden la mayor parte
el sobre
Comience con la cara mecanizada más grande y el círculo de pernos o espacio entre orificios más grande. No el tamaño de la pieza en bruto: la cara mecanizada, más el espacio libre que la herramienta necesita para pasarla. Una carcasa cuya cara más grande es de 600 por 500 mm con un patrón de orificios de 400 mm de ancho cabe dentro de la envolvente de una máquina vertical de tamaño mediano con espacio para un accesorio. La misma pieza con una cara de 800 mm ha superado esa línea cómoda y necesita una mesa más grande o una orientación de husillo diferente.
La masa, incluido el accesorio.
Pese la pieza con el accesorio y la lápida sobre la que se asienta, no sola. Una pieza fundida de 700 kg sobre una mesa de 400 kg empuja la máquina en lugar de la herramienta. Las cargas de mesa publicadas son límites reales e incluyen todo lo que está atornillado a la mesa, que es donde comienzan muchos errores de tamaño de la máquina.
Hay una segunda razón para sopesar toda la asamblea. Una máquina horizontal sujeta una caja de lado, de modo que el útil y la pieza cuelgan de un palet que tiene que ubicarlos repetidamente. Esa paleta y el dispositivo son parte de la masa en movimiento en cada índice y deben ser lo suficientemente rígidos para mantener la pieza quieta mientras la mesa gira.
cuantas caras tienen que estar de acuerdo
Cuente las caras mecanizadas que tienen características que hacen referencia entre sí: un orificio en una pared y un avellanado en la pared opuesta, una cara de montaje y una espiga concéntrica a ella, dos caras de brida que deben ser paralelas o un conjunto de caras en ángulo recto que tienen patrones de puertos. Dos o tres caras es territorio vertical. Cuatro o más, en una parte lo suficientemente pesada como para dificultar el manejo, es donde la horizontal comienza a amortizarse.
La ruta vertical y por dónde termina
Hasta aproximadamente 700 mm de cara
Una máquina vertical de tamaño medio cubre una gran cantidad de trabajos de vivienda. Tomemos como ejemplo la VMC1160: una mesa de 1200 x 600 mm con una capacidad de carga de 800 kg y recorridos de 1100 / 600 / 600 mm. Esa envolvente admite cómodamente una carcasa con una cara mecanizada, un orificio y un patrón de pernos, con espacio para un accesorio y un cabezal de mandrinado, y es la máquina a la que recurren primero la mayoría de los talleres cuando pasan a esta familia de trabajos.
La fuerza de la vertical es que ve la parte. El operador carga desde el frente, observa el corte y llega a cada elemento sin inclinarse alrededor de la columna. Para dos o tres caras, más la parte inferior realizada sobre un par de paralelas en una segunda configuración, la vertical es la respuesta económica y siempre lo será.
Cuando la pieza se vuelve más larga y pesada.
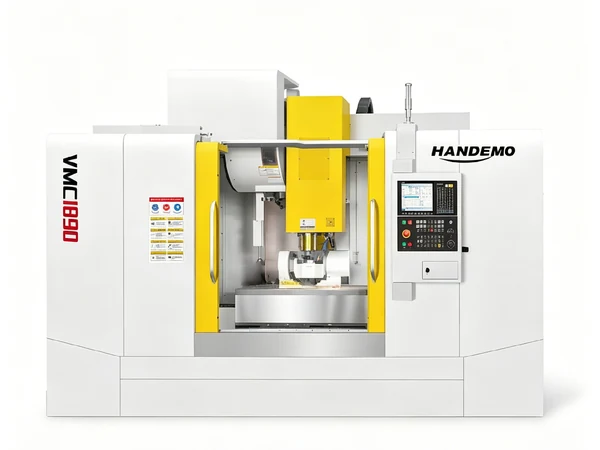
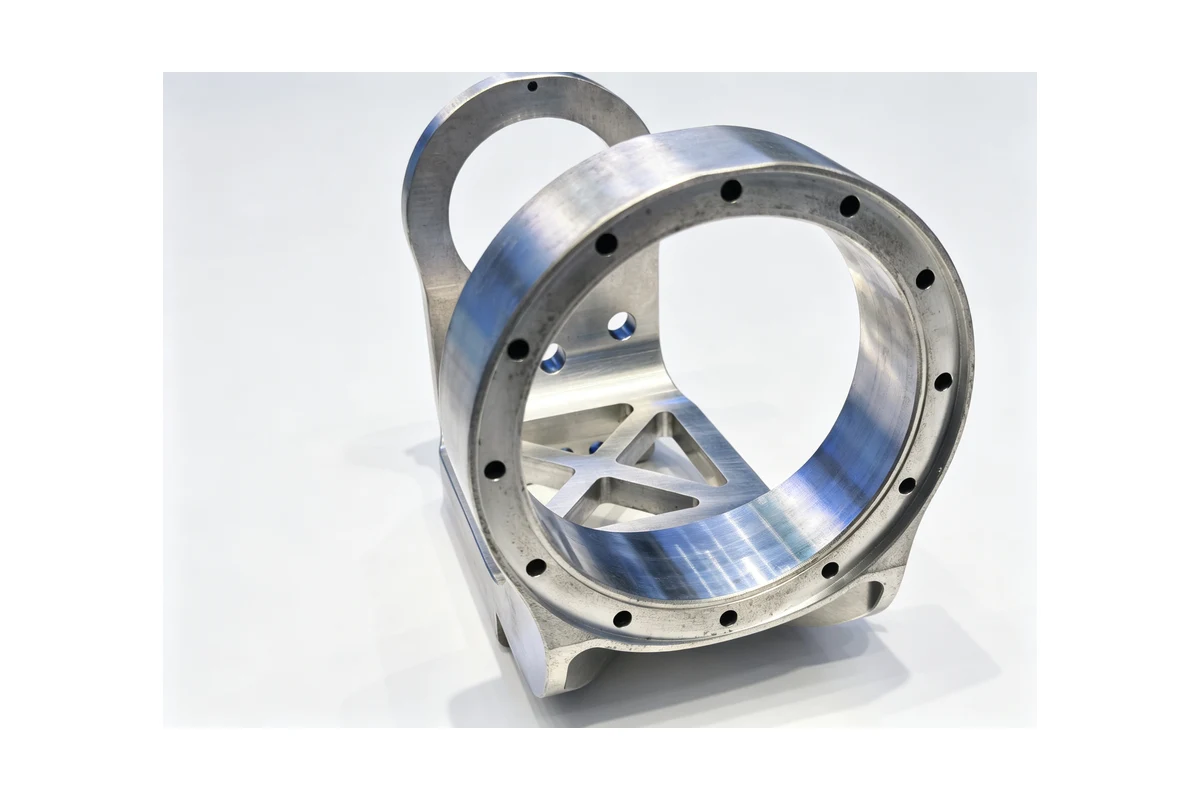
Una vez que la pieza supera un recorrido X de 1100 mm, el rango vertical tiene respuestas, y vale la pena conocerlas antes de asumir que el horizontal es el único paso adelante. La VMC1690 lleva una mesa de 1600 x 800 mm con una carga de 1500 kg y un husillo BT50-190, que se adapta a placas grandes, carcasas largas y piezas de máquinas que superan a las máquinas más pequeñas. El L1690 se encuentra en el mismo sobre con la estructura Z estilo ariete, y el VMC1890 es el vertical más grande en el rango, para piezas que de otro modo necesitarían una máquina de piso.
La compensación a este tamaño no es la mesa. Es el fijo. Una carcasa de 400 kg sobre una mesa vertical debe girarse por su parte inferior, y para girar una pieza así se necesita una grúa y una segunda instalación o un dispositivo que la indexe. Ambos agregan tiempo y ambos agregan una forma para que el dato se mueva.
Los trucos que extienden una vertical
Los accesorios Tombstone permiten que dos, tres o cuatro piezas compartan una configuración, y un cabezal en ángulo recto llega a las caras laterales de una pieza que se encuentra plana sobre la mesa. Entre ellos, una vertical puede realizar una sorprendente cantidad de trabajo de vivienda. Lo que no puede hacer de forma económica es la quinta y sexta cara, o el orificio de la parte inferior que tiene que ser concéntrico con el de arriba: ahí es cuando la pieza se sale de la mesa y la relación vuelve a estar en riesgo.
La ruta horizontal
Un dato, cuatro caras
Un centro de mecanizado horizontal tiene su husillo paralelo a la mesa, por lo que la herramienta entra por un lateral y la pieza se desplaza sobre un palet con una mesa giratoria debajo. Ese único cambio es todo el argumento. Sujete la carcasa una vez en su cara de montaje mecanizada o plataforma de referencia, corte la primera cara, indexe la mesa 90 grados, corte la siguiente y continúe alrededor de la pieza. El dato nunca se mueve porque la pieza nunca se desprende.
El HMC630-DT es el tamaño en el que se realiza la mayoría de trabajos de vivienda: una mesa de 630 x 630 mm con una carga de 1200 kg, recorridos de 1100 / 900 / 1000 mm y un husillo BT50-190 a 6000 rpm. La mesa indexa cada cara por turno, por lo que el orificio y la cara con la que debe coincidir se cortan de la misma abrazadera. Las virutas caen del corte en lugar de acumularse en un bolsillo, lo cual es importante en bolsillos profundos y en carcasas llenas de redes internas.
Cuando la vivienda supera el 630
Las piezas fundidas más grandes ascienden en el rango sin cambiar el principio. El HMC800-DT lleva una mesa de 800 x 800 mm y una carga de 2500 kg con recorridos de 1300 / 1150 / 1000 mm, y el TH1000 y HMC1000 suben a una mesa de 1000 x 1000 mm y una carga de 3500 kg. En las piezas de esa banda (columnas de máquinas, grandes cuerpos de cajas de cambios, colectores multipuerto) la horizontalidad deja de ser una conveniencia y se convierte en la única respuesta sensata.
Orificios largos y cajas muy grandes
Los bastidores, las carcasas de los molinos y las pesadas carcasas de las cajas de cambios van más allá. El TH1400S toma una mesa de 1400 x 1400 mm con una carga de 5000 kg, y el TH1600S corre hasta 1600 x 1600 mm y una carga de 10000 kg. En piezas de este tamaño, el centro de mecanizado realiza un trabajo que solía corresponder a un perforador de piso, y la estructura de fresado y taladrado de orificios profundos se elige para orificios internos largos que una horizontal estándar no puede alcanzar sin una gran cantidad de herramientas sobresalientes.
El argumento de la productividad
Hay una segunda razón, más silenciosa, por la que las horizontales ganan en tiradas de producción largas. Con un cambiador de paletas, el operador carga la siguiente pieza mientras el husillo todavía está cortando la actual. En vertical, la carga suele detener el husillo. En una vivienda que funciona durante ocho minutos por ciclo, esa diferencia se agrava a lo largo de un turno, y es lo que hace que el precio de compra más alto de una vivienda horizontal respalde su costo en volumen.
Juntos
| Centro de mecanizado vertical | Centro de mecanizado horizontal | |
|---|---|---|
| Orientación del husillo | Abajo sobre una mesa horizontal | De lado en una pieza que se puede indexar |
| Caras en una sola abrazadera | Uno, a veces dos con una lápida | Cuatro y más con mesa giratoria |
| Limpieza de virutas | Los descantillados se asientan en la pieza y en los bolsillos. | Las virutas se desprenden del corte |
| Costo de instalación | Baje al dispositivo, más rápido para comenzar a funcionar | Más alto, necesita paletas y disciplina de referencia. |
| Vista del operador del corte. | Directo, de frente | Menos directo, depende del guarda y de la ventana. |
| Cargando mientras corta | Generalmente detiene el husillo | Continúa mediante un cambio de palet. |
| Mejor ajuste | Dos o tres caras, piezas mixtas, poco volumen | Cuatro o más caras, partes pesadas, repetir volumen. |
Cuatro formas en las que esta decisión sale mal
Comprar por la parte que tienes en lugar de por la familia que vendes.Una vivienda incómoda no justifica una horizontal. Si la tienda vende una familia de viviendas y las configuraciones son el cuello de botella, lo hace.
Ignorando el accesorio en la carga de la mesa.La carga nominal cubre todo lo atornillado. Una lápida, un elemento fijo y la pieza se suman más rápido de lo que la mayoría de la gente espera.
Suponiendo que una vertical más grande reemplaza a una horizontal. El tamaño de la mesa y el recuento de caras son problemas diferentes. Una gran vertical le brinda más espacio en una cara; no te da cuatro caras a partir de un dato.
Olvidando la quinta y sexta cara.Los puertos en ángulo, las caras inclinadas y las características compuestas aún necesitan una segunda configuración en cualquiera de las máquinas. Si una pieza los lleva, una máquina con un eje giratorio o de inclinación agregado, el TMC630, por ejemplo, elimina la configuración en lugar de reubicarla.
Donde la automatización cambia la aritmética
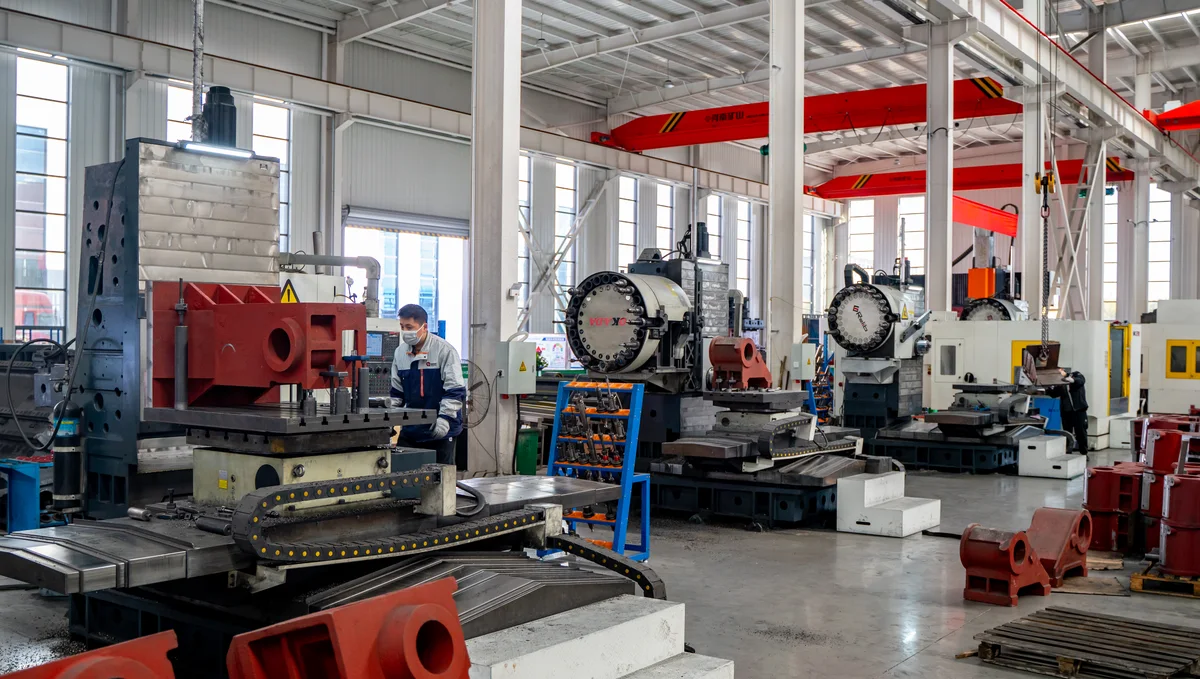
El trabajo en viviendas se desarrolla en familias estables: la misma fundición, las mismas almohadillas, la misma fuerza de sujeción, ciclo tras ciclo. Ese es exactamente el patrón que se adapta a la máquina robótica que atiende, y también es el patrón que hace que la consistencia de la sujeción sea una variable de la máquina en lugar de un juicio del operador. Una persona que maneja tres máquinas cambia la aritmética en una celda de alojamiento, y vale la pena tener esa conversación al mismo tiempo que se elige la máquina y no después de que se construyen los accesorios.
Handemo CNC fabrica máquinas herramienta desde 2008, con una planta de 220.000 metros cuadrados, más de 660 empleados y máquinas en funcionamiento en más de 150 países. Una gran parte de esa base son talleres y fabricantes que ejecutan exactamente esta clase de piezas.
Preguntas frecuentes
¿Puedo mecanizar los cuatro lados de una carcasa en un centro de mecanizado vertical?
Sí, pero no en una sola pinza, y esa es la diferencia. Una vertical puede alcanzar la cara superior, los lados con una cabeza en ángulo recto y la parte inferior en una segunda configuración sobre paralelas o un soporte. Cada uno de ellos es una configuración, y cada configuración es una oportunidad para que el dato se mueva entre el orificio y la cara que debe concordar con él.
¿Cuánta carga de mesa necesito para una carcasa de hierro fundido?
Pese la pieza, agregue el accesorio y la lápida y mantenga el total por debajo de la cifra nominal con un margen. Como guía aproximada, las máquinas en el rango pasan por 800 kg en el VMC1160, 1500 kg en el VMC1690, 1200 kg en el HMC630-DT, 2500 kg en el HMC800-DT y 3500 kg en el HMC1000. Envíanos el peso de la pieza y te diremos cuál tiene espacio.
¿Vale la pena una horizontal para un taller que realiza trabajos mixtos y de bajo volumen?
Generalmente no por sí solo. Lo horizontal gana su lugar a través de la repetición de volumen en piezas con cuatro o más caras mecanizadas. En una tienda mixta y de bajo volumen, una vertical con una lápida y una cabeza en ángulo recto es más flexible por el dinero, y la horizontal puede aparecer más tarde, cuando una familia se establece.
¿Necesito un cambiador de palets?
No es obligatorio, pero es la característica que convierte una máquina horizontal en una máquina productiva en lugar de versátil. Sin paletas, la carga detiene el husillo tal como lo hace en vertical y usted paga el precio horizontal sin el rendimiento.
¿Qué tal una pieza con caras y puertos en ángulo?
Esas funciones necesitan una segunda configuración en cualquiera de las máquinas, a menos que agregue un eje giratorio o de inclinación. Si los ángulos son el punto total de la pieza, una máquina con ese eje elimina la configuración en lugar de moverla. Si son una pequeña parte del trabajo, planifique la segunda instalación y fíjela correctamente.
¿Trabajando en una familia de viviendas?
Enviar el plano -carcasa, cuerpo, colector o bastidor- con el material, el volumen anual y el peso de la pieza y su fijación. Volveremos con las configuraciones que necesita, la clase de máquina adecuada y los accesorios para sujetarla. Si todavía está decidiendo entre una vertical y una horizontal, esa es la conversación correcta que debe tener antes de diseñar el dispositivo, porque es en el dispositivo donde la decisión se vuelve costosa.
Contacto Handemo CNC | Correo electrónico: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Lectura relacionada: VMC vs HMC: cómo elegir, elegir un centro de mecanizado para piezas de caja y carcasa, y CNCmecanizar carcasas de caja de cambios. Si prefieres enviar el dibujo directamente, utiliza nuestra página carga de dibujo.