CNC Mecanizado de Cubos de Rueda: Proceso y Máquinas
Un cubo de rueda no parece una pieza difícil. En el dibujo hay una brida con un círculo de pernos, un diámetro piloto y uno o dos asientos de cojinete dentro de un cuerpo bastante corto. La mayoría de los talleres pueden darle esa forma y la mayoría de ellos pueden perforar el círculo de pernos después. El problema comienza en la línea de montaje, cuando un lote de mazas que pasaron la inspección no aceptan un rodamiento sin presionar más fuerte que el último lote, o cuando la rueda no se asienta plana sobre la cara de montaje.
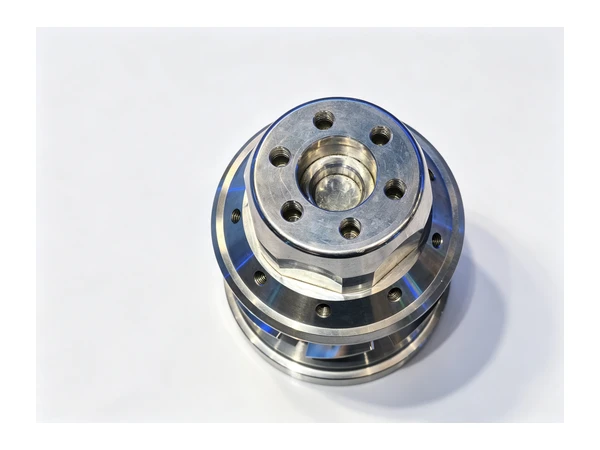
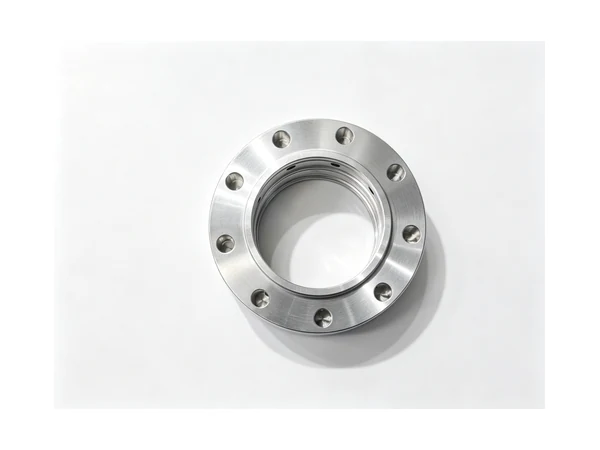
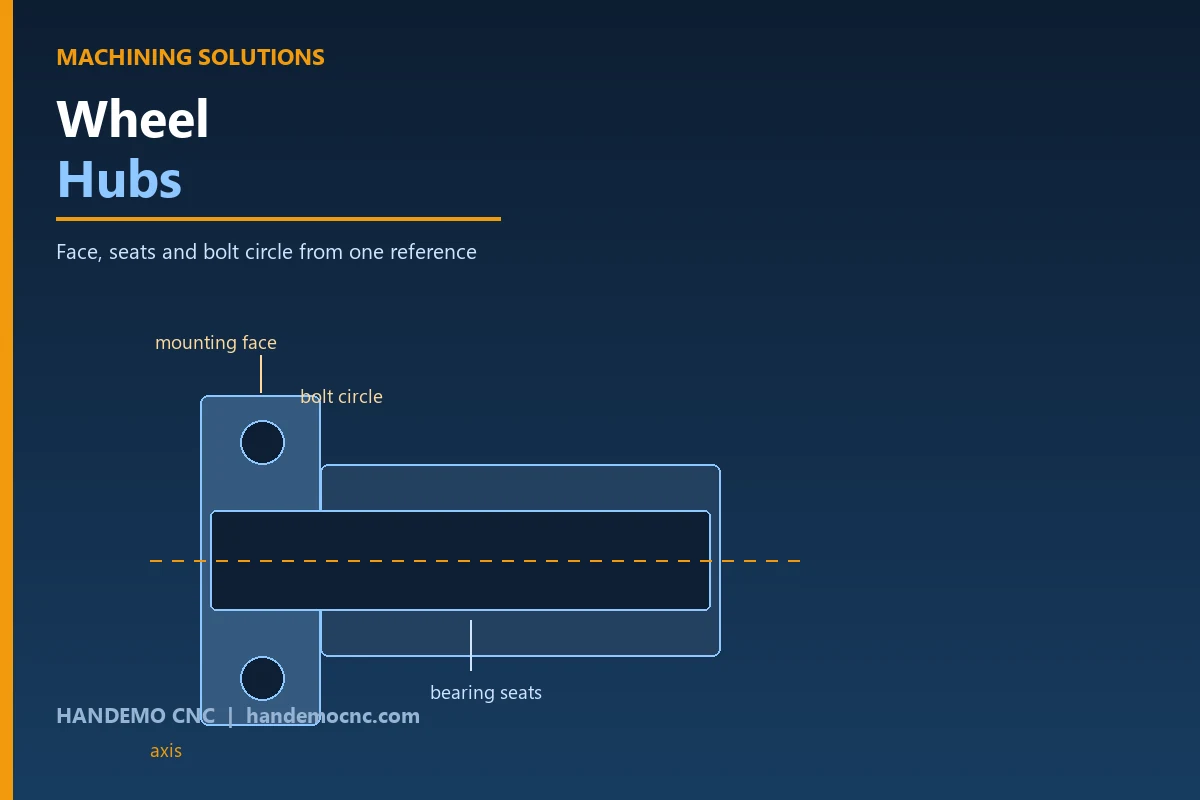
Los cubos de las ruedas se encuentran entre la rueda y el eje y realizan tres funciones a la vez. Llevan la rueda, sujetan el cojinete que permite que la rueda gire y transfieren las cargas de frenado y curvas a la suspensión. Cada familia de bujes es una variación del mismo conjunto de características: una cara de montaje a la que se atornilla la rueda, un diámetro piloto o de espiga que centra la rueda, un círculo de pernos y uno o dos orificios de rodamiento que deben estar alineados entre sí. Los bujes de camiones pesados añaden un tambor de freno o un registro de disco; los cubos del remolque añaden un segundo asiento de rodamiento y un orificio de sellado; Los bujes pequeños para vehículos utilitarios suelen ser la versión más sencilla del mismo diseño.
Qué tiene que hacer la pieza
Las características de un centro conllevan requisitos diferentes, por lo que el proceso debe planificarse en lugar de improvisarse. Una cara plana pero inclinada con respecto al eje del rodamiento sujetará la rueda de manera torcida, y el conductor lo sentirá como una vibración en lugar de verlo como una medida.
La cara de montaje cierra la unión a la rueda.
La cara de montaje es la superficie sobre la que se apoya la rueda. Tiene que ser plano y cuadrado con respecto al eje del rodamiento, porque esas dos condiciones juntas deciden si la rueda gira correctamente. Un cubo que está terminado con la cara y los orificios saliendo de diferentes configuraciones aún puede medir plano y redondo, y aún así dejar la rueda ligeramente fuera de escuadra. Esta es la falla que se manifiesta como una rueda que debe volver a apretarse dos veces antes de que se asiente.
Los asientos de los rodamientos son la parte que realmente importa.
Un cubo normalmente lleva dos asientos de rodamiento en el mismo eje, ya sea dos conos de rodillos cónicos en un cubo de camión o un par de asientos de bolas o de rodillos en uno más ligero. Ambos asientos deben ser redondos en toda su longitud y ambos deben ser coaxiales entre sí. Un asiento que está ligeramente deformado aún aceptará un rumbo y seguirá girando; también se calentará y vivirá una vida más corta de lo que prometía el dibujo. La coaxialidad entre los dos asientos es un problema aparte de la redondez, y es el que el cliente mide cuando regresa un hub.
El círculo de pernos es una posición, no un conjunto de agujeros.
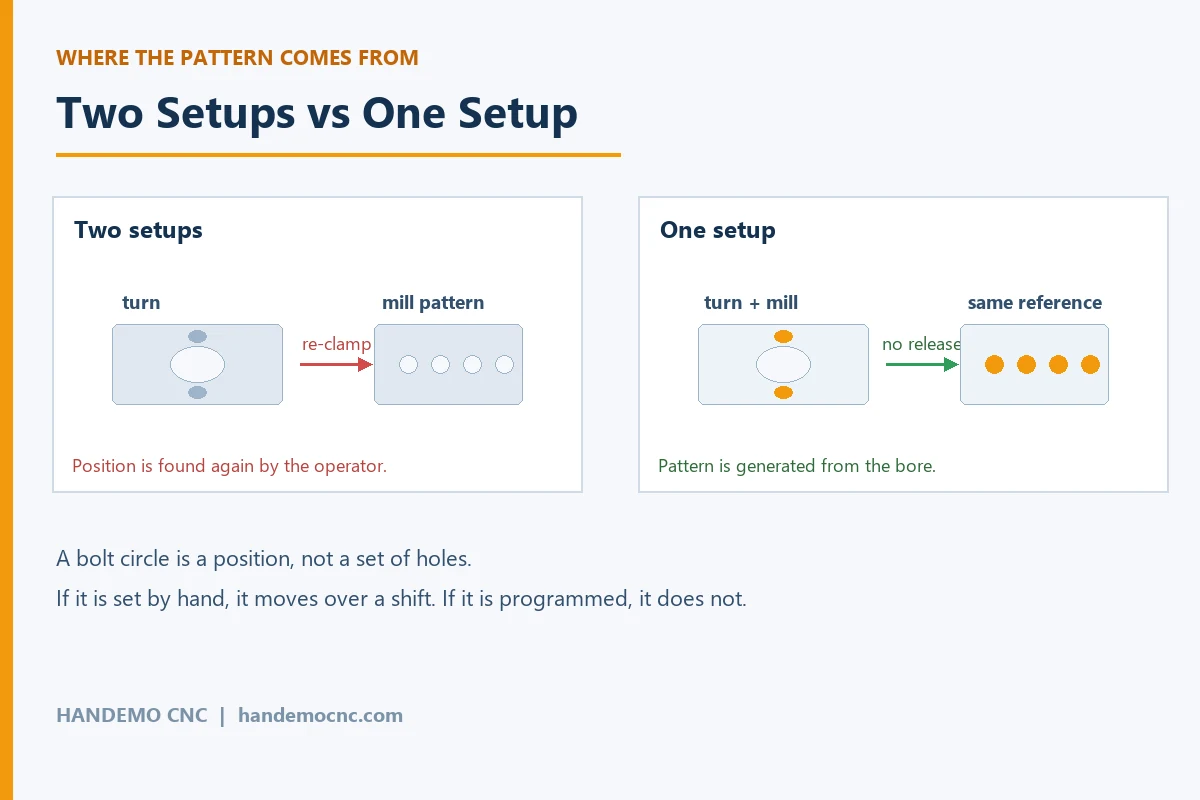
Los pernos de las ruedas o los orificios para los pernos se colocan en un círculo primitivo con respecto al eje del rodamiento, y el patrón del buje debe coincidir con el patrón de la rueda, que se hizo en otro lugar. La posición angular del patrón, no sólo el diámetro del orificio, es lo que decide si la rueda continúa sin abrir los orificios en el sitio. Aquí también es donde los talleres pierden dinero silenciosamente, porque un patrón perforado en un dispositivo que está atornillado y desatornillado todo el día no vuelve al mismo lugar cada vez.
Deje la cara y los asientos en un eje
Casi todos los talleres que fabrican concentradores ya poseen las dos capacidades que necesita la pieza. Un torno fabrica los asientos de los rodamientos, el diámetro piloto y la cara de montaje en un eje. Un centro de mecanizado perfora el círculo de pernos y mecaniza cualquier registro o cavidad en la brida. La verdadera decisión no es qué máquina puede hacer el trabajo (ambas pueden realizarlo todo si se lo permites), sino qué máquina mantiene la referencia mientras la otra corta.
Termina los asientos y la cara en la misma configuración.
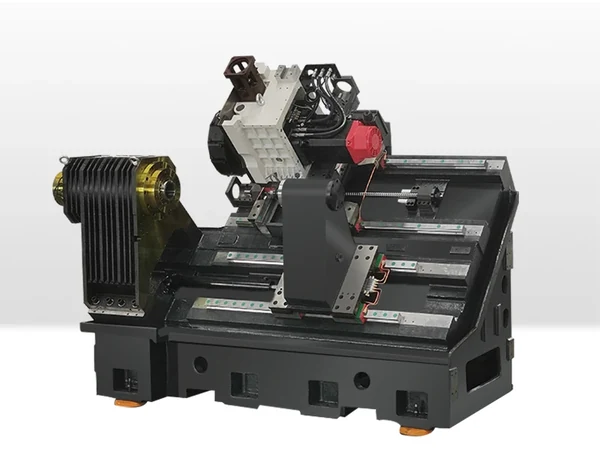
El hábito más útil es terminar los asientos de los rodamientos y la cara de montaje del mismo husillo en la misma operación. Cuando ambos salen de una configuración de torneado, la escuadra entre la cara y el eje es producida por la geometría de la máquina en lugar de ser restablecida por el operador, y nada puede derivar entre ellos. Para la mayoría de los bujes, un torno de bancada inclinada CNC hace esto cómodamente, y los bujes largos o pesados se ejecutan con un luneta o contrapunto para que la pieza quede soportada mientras se cortan la cara y el asiento lejano.
Luego pon el patrón donde dice el agujero.
El patrón de pernos es donde el proceso se mantiene o no. Perforar los agujeros en una segunda operación desde un dispositivo está bien, siempre que ese dispositivo reproduzca la misma posición angular en todas las partes. En un dispositivo que se carga y descarga todo el turno, no lo hará, y el error es invisible en la pieza hasta que el cliente coloca una rueda. La alternativa es hacer que el patrón sea una posición programada en lugar de una posición física: ubique la pieza en el orificio terminado y luego deje que el control coloque los orificios. Ese es el mismo argumento que decide la ruta en otras piezas de automóvil, y es más importante en los bujes porque el cliente ajusta una rueda al resultado en lugar de medirla primero.
Una configuración versus dos: donde las tiendas pierden el centro
Dos operaciones no son el enemigo. Una operación de torneado seguida de una operación de fresado es una forma normal y eficiente de fabricar un cubo, y muchos talleres hacen exactamente eso y obtienen buenas piezas. Lo que rompe es la tercera operación, el segundo re-sujeción dentro de la segunda operación, o el hábito de voltear la pieza para limpiar la cara trasera y luego volver a la delantera.
Cada nueva sujeción redefine dónde está la pieza. La mayoría de los talleres manejan esto trabajando a partir de una referencia comprobada (el orificio terminado, una espiga rectificada, la cara de montaje) y dejando suficiente material para que los cortes de acabado eliminen lo que sea que haya hecho la sujeción. Eso funciona y es la respuesta correcta para un cubo de fundición pesado. Deja de funcionar cuando el cubo es delgado, cuando la brida es grande en relación con el cuerpo o cuando la pared entre el orificio y el exterior es lo suficientemente delgada como para que la presión de sujeción la mueva. En esos casos, la pieza retrocede después de soltarla y el último corte se realizó con una forma que ya no existe: la causa clásica de un asiento que mide redondo en la máquina y aprieta el rodamiento en el banco.
Una máquina de torneado o un torno con eje Y y herramientas motorizadas cambia esa aritmética. El cubo se enciende una vez, los asientos, el piloto y la cara de montaje se giran en el husillo principal y el círculo de pernos y cualquier cavidad de la brida se mecanizan sin soltar la pieza. Luego, el patrón se genera a partir del mismo orificio que soportará el rodamiento, por lo que los dos no pueden estar en desacuerdo. Para una familia de mazas con un círculo de pernos más un registro mecanizado, o con características en ambas caras, esa es a menudo la diferencia entre un proceso que se mantiene y un proceso que debe ser cuidado. No se necesita una máquina de torneado para todos los centros, pero para una familia que sigue a la deriva, elimina toda la cuestión.
Torneado de bujes pesados en un torno
En un torno de bancada inclinada de alta resistencia , el trabajo consiste principalmente en soporte y calor. El cubo de un camión es corto y ancho, lo que significa un saliente poco profundo con la mayor parte de la masa fuera de las mordazas del portabrocas, y son comunes los cortes interrumpidos alrededor de las protuberancias fundidas. Algunas cosas importan más que otras.
- Apoye la pieza adecuadamente. Una brida grande que cuelga del mandril necesita un soporte estable o un contrapunto, especialmente para la primera pasada de desbaste mientras la pieza fundida aún está desequilibrada.
- Lo suficientemente áspero como para penetrar debajo de la piel del yeso en una o dos pasadas. Rozar la superficie de una superficie fundida o cortada con soplete endurece la herramienta y desperdicia un inserto.
- Perfora con la barra más grande que permita el asiento y mantén la barra corta. La rigidez aquí decide la vida del acabado y la inserción mucho más que la velocidad del husillo.
- Termine los asientos y la cara de montaje en la misma secuencia, con la pieza aún apoyada, para que no sea necesario restablecer nada después.
- Para un cubo de pared delgada, realice los cortes de acabado con una ligera presión de sujeción. Una pieza sujeta con fuerza terminará redonda y se liberará ovalada.
Los modelos de torno utilizados para esta familia se dividen por tamaño más que por tecnología. Un torno de bancada inclinada de uso general cubre los centros de vehículos utilitarios y de pasajeros pequeños y medianos, mientras que los modelos de servicio pesado aceptan los centros de camiones, remolques y agrícolas que son demasiado grandes o pesados para una máquina estándar. La regla práctica es dimensionar para el giro más grande y el diámetro más largo de la familia que espera, no para la pieza promedio, porque el día que necesita la capacidad es el día en que recibe el pedido.
Cuando el cubo es demasiado cuadrado para un torno
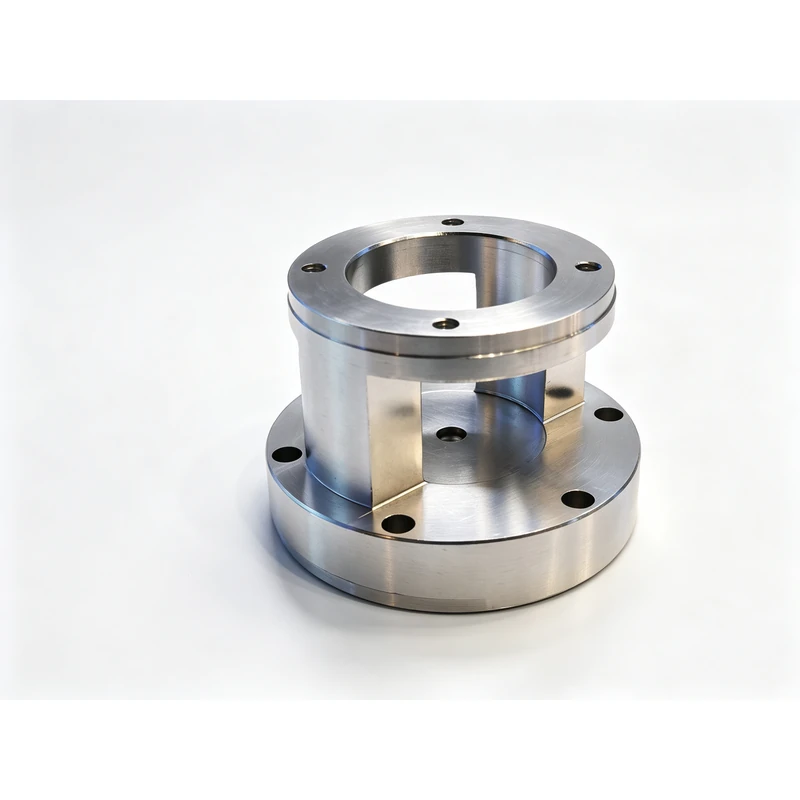
Algunos centros cruzan la línea. Un cubo con características mecanizadas en ambas caras, un adaptador combinado de cubo y disco de freno, una pieza fundida tipo carcasa con un patrón de pernos y almohadillas de montaje en más de un lado: estos son trabajos de fresado con una característica perforada en lugar de trabajos de torneado con agujeros.
Para ese grupo, un centro de mecanizado horizontal tiene sentido por una razón que no tiene nada que ver con la potencia del husillo: la pieza se asienta en una cara y se puede alcanzar en varios lados sin girarla con la mano, y la cara opuesta se alcanza indexando la mesa. Luego, el orificio, las pastillas y el patrón se pueden tomar de una estación y un sistema de coordenadas, lo que elimina la necesidad de volver a sujetar manualmente, que causa la mayor parte de la variación. Este es el mismo razonamiento que se aplica a elegir un centro de mecanizado para piezas de caja y carcasa, y los cubos con una segunda cara mecanizada aterrizan en la misma categoría.
Materiales y notas de corte
La mayoría de los centros son piezas fundidas o forjadas. El hierro dúctil y el acero fundido son indulgentes con la máquina: el material rompe una viruta, mantiene un acabado fino y no se endurece, y el único costo real es el mantenimiento, manteniendo el polvo fuera de las correderas y el tanque de refrigerante. Los bujes de acero forjado no tienen revestimiento de fundición, pero presentan cortes interrumpidos y un material más resistente; Esta suele ser una decisión sobre las herramientas más que una decisión sobre la máquina.
Los bujes y los portabujes de aluminio son comunes en vehículos más livianos y presentan el problema opuesto: blandos, pegajosos y propensos a que se suelden astillas en el filo si la herramienta roza en lugar de cortar. Quieren holgura, velocidad y volumen de refrigerante, y quieren un enfoque diferente para la sujeción, porque el aluminio se mueve bajo presión incluso más fácilmente que el hierro fundido. En todos ellos, la operación de mandrinado es la que decide el resultado, por lo que importan más la plaquita y la barra que el número de modelo de la máquina.
Una nota específica para los cubos: la cara de montaje es a menudo la superficie que utilizará la inspección del cliente, y también es la superficie con mayor probabilidad de sufrir mellas durante el manejo entre operaciones. Cubrir la cara terminada, o terminarla al final, es más barato que volver a trabajar una pieza que por lo demás está completa. Los talleres que administran esta familia regularmente y mantienen a toda la familia en un proceso de piezas de tipo carcasa generalmente encuentran que el segundo, tercer y décimo trabajo funcionan mejor que el primero, porque el accesorio y la secuencia ya están establecidos.
Consistencia en todo un lote
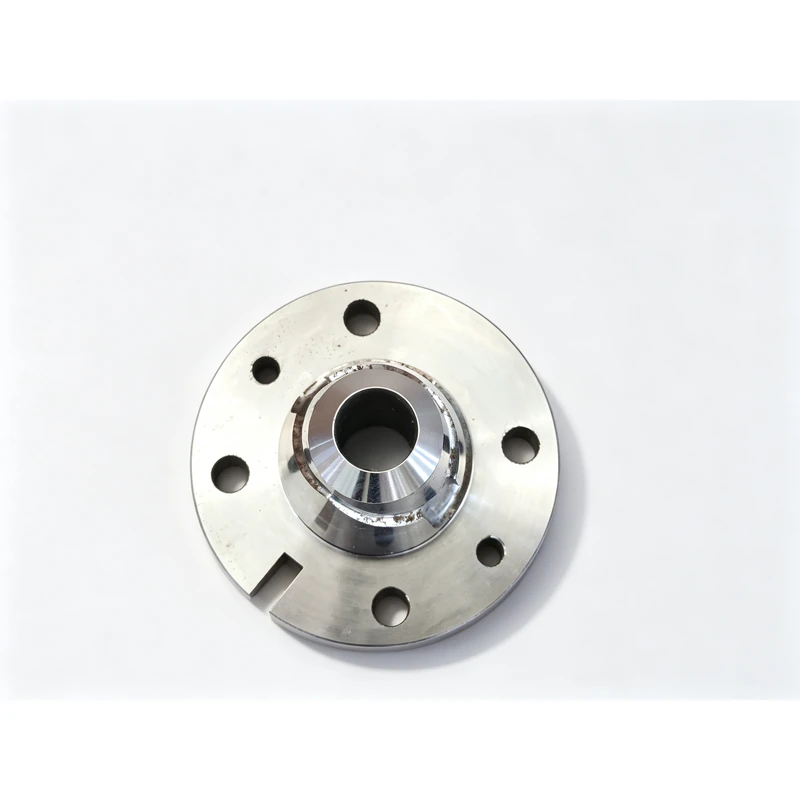
Se espera que cada buje de un lote sea intercambiable entre sí, y esa expectativa la establece la línea de ensamblaje del vehículo y no el dibujo. Los hábitos que lo protegen no son nada destacables, pero hay que seguirlos en todos los aspectos, no sólo en el primero.
- Mantenga el dato igual en todo el lote. Si la primera parte se coloca a partir del orificio terminado, la última parte también debería serlo.
- Verifique la primera parte del turno, no solo la primera parte del pedido. Un dispositivo vuelto a sujetar se desplaza durante un cambio incluso si no se ha ajustado nada.
- Mire la barra aburrida en lugar de contar partes. El tamaño del asiento se mueve lentamente durante un tiempo y luego se mueve rápidamente.
- Registre la configuración de la familia de piezas. El siguiente pedido suele ser el mismo buje con un círculo de pernos diferente, y la configuración es la parte costosa del trabajo.
Preguntas frecuentes
¿Se puede mecanizar un cubo de rueda solo en un torno?
Sí, si el círculo de pernos se puede perforar en la misma máquina o en un taladro con un dispositivo que reproduzca la posición en todo momento. Girar los asientos, el diámetro piloto y la cara de montaje en un torno es la ruta natural y produce la cuadratura entre la cara y el eje de forma gratuita. El riesgo es siempre la segunda operación del patrón.
¿Debo utilizar una máquina de torneado o un centro de mecanizado para el círculo de pernos?
Un centro de mecanizado suele ser la respuesta de menor costo cuando el centro es grande, cuadrado o tiene características en más de una cara. Una máquina fresadora-torneada es la mejor respuesta cuando el patrón de orificios y los asientos de los cojinetes deben sujetarse entre sí y la pieza corre el riesgo de moverse cuando se vuelve a sujetar.
¿Qué causa que el cubo de una rueda se caliente o vibre después del montaje?
En la mayoría de los casos no es el rodamiento. Una cara de montaje que no esté cuadrada con el eje inclinará la rueda cuando se aprieten las tuercas, y un asiento que se suelte ovalado después de soltarla pellizcará la pista exterior. Ambos surgen del proceso más que del dibujo de la pieza.
¿Cómo elijo el tamaño del torno para una familia de bujes?
Tamaño para el giro más grande, el orificio más largo y la pieza más pesada de la familia, luego verifique que la máquina todavía tenga suficiente rango de velocidad del husillo para las piezas más pequeñas. Comprar para el tamaño promedio te obliga a rechazar trabajo dos veces al año.
¿Es el hierro fundido más difícil de mecanizar que el aluminio para los bujes?
No, el hierro fundido es generalmente más fácil: rompe las virutas limpiamente y tiene un buen acabado, razón por la cual se funden tantos cubos. El aluminio es más blando pero más pegajoso y se deforma más bajo la presión de sujeción, por lo que se cuidan más los accesorios y los datos de corte.
¿Trabajando a través de una familia Hub?
Si cotiza una familia de mazas de rueda y desea saber qué configuración se aplica en todo el lote, envíe el dibujo o una foto de la pieza con la cantidad y el material. Volveremos con una ruta de proceso y una recomendación de máquina adaptada a las piezas que realmente utiliza.
Contacto Handemo CNC | Correo electrónico: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
También puede cargar su dibujo y obtener un plan de mecanizado y una cotización de nuestro equipo de procesos.