CNC Mecanizado de Impulsores: Proceso y Máquinas
Hay un tipo particular de consulta que llega como una fotografía y una frase: este es el impulsor, ¿puedes mecanizarlo? La fotografía casi siempre está tomada sobre un banco, a la luz del día, ligeramente desde arriba, y muestra una parte que parece una flor de metal con las aspas desplegadas. La frase casi siempre trata sobre el acabado, o sobre una hoja que sigue moviéndose cuando se mide.
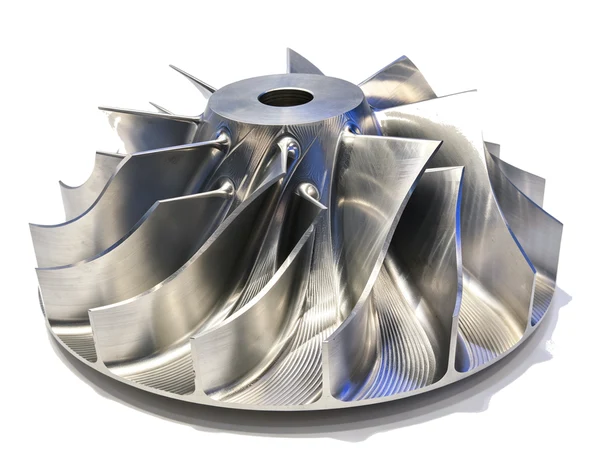
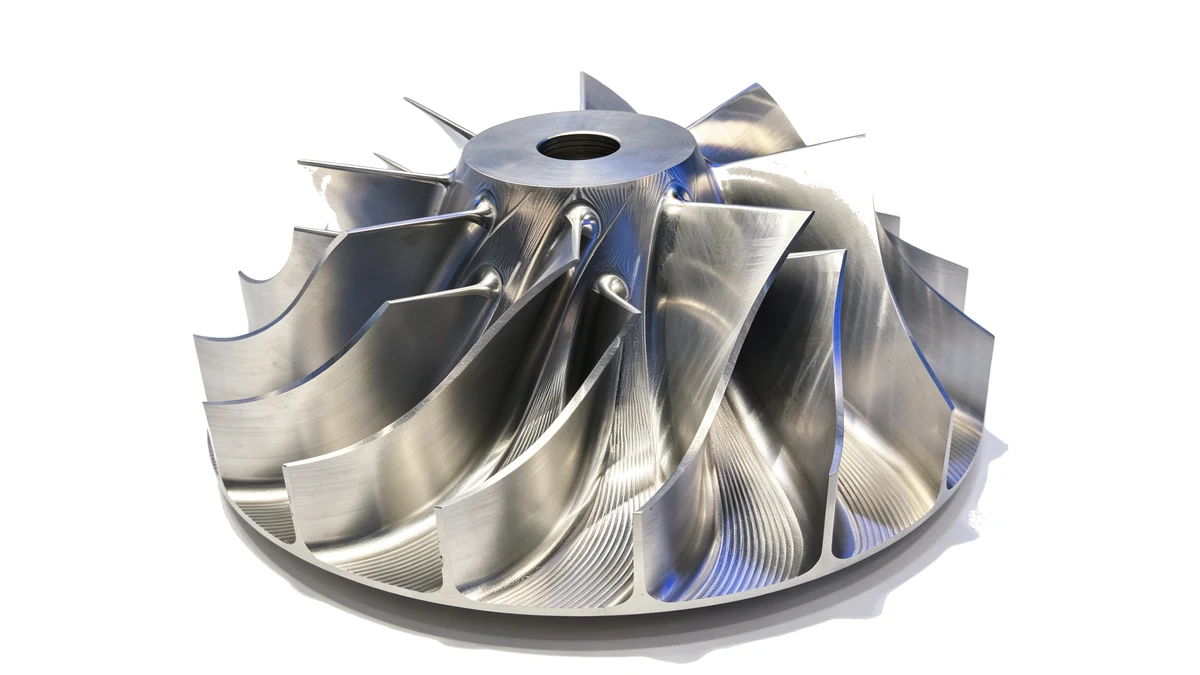
Los impulsores son uno de esos trabajos en los que la forma no es la parte difícil. Al fin y al cabo, una hoja no es más que una curva con un espesor. La parte difícil es que cada hoja es delgada, no tiene soporte en la punta y está conectada a un eje que debe cortarse en la misma configuración. El impulsor de la fotografía de abajo salió de una máquina en nuestro propio taller después del paso de acabado, y la razón por la que vale la pena mostrarlo es que no se pulió nada después. Las superficies de flujo están tal como fueron cortadas.
Por qué un impulsor no es sólo una pieza fresada
Mire lo que realmente tiene que hacer el cortador. A medida que la herramienta avanza por una hoja, el corte se interrumpe dos veces por pasada, la herramienta sobresale lo suficiente como para cantar y la pared detrás de ella es lo suficientemente delgada como para desviarse en lugar de cortarse. Luego pasa a la siguiente hoja, y a la siguiente, hasta que regresa. Cuando se termina la última cuchilla, la pieza ha sido cargada y descargada por las fuerzas de corte muchas veces.
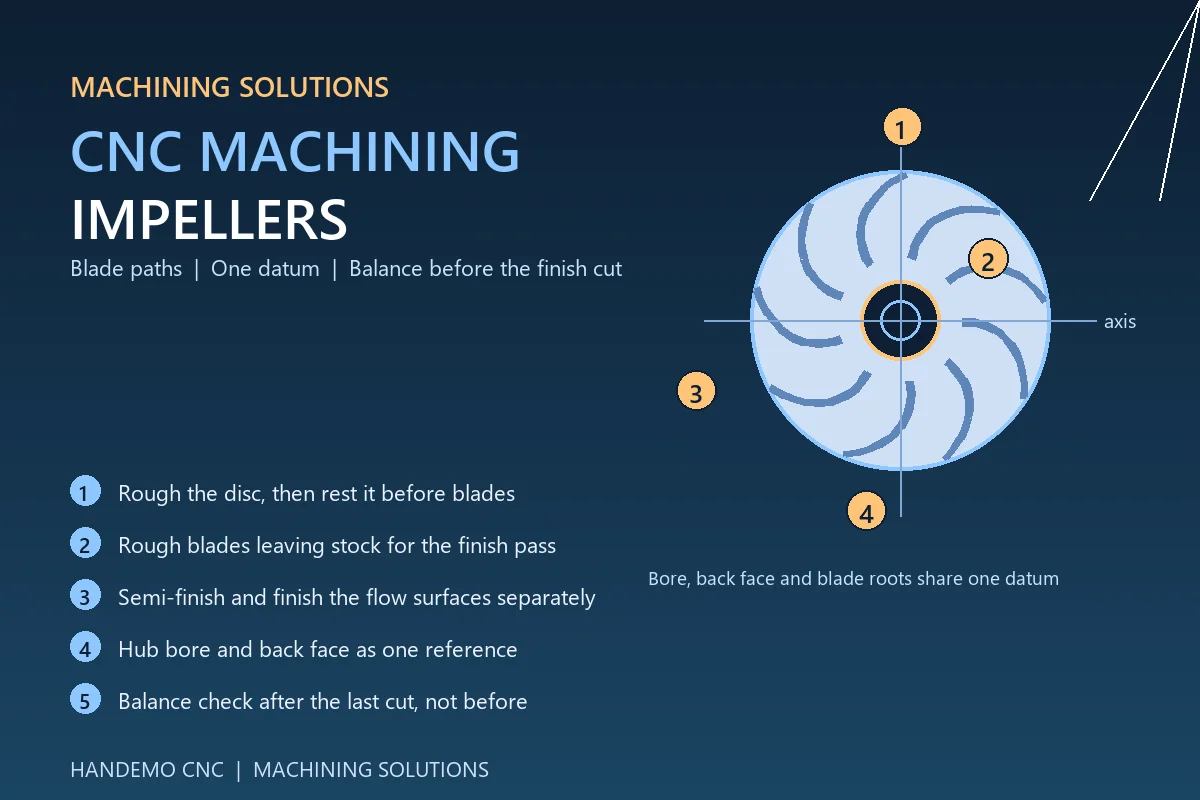
Agregue el hecho de que las hojas se cierran hacia el eje, por lo que el espacio entre ellas se estrecha exactamente donde la herramienta tiene menos espacio, y tendrá una parte donde la secuencia importa más que los datos de corte. Tres cosas deciden si el trabajo se realiza sin problemas:
- Si las hojas están en bruto y terminadas en pasadas separadas o todas de una sola vez
- Si el cubo, las palas y la cara posterior comparten un dato o tres
- Si se comprueba el equilibrio de algo antes del corte final o sólo después
Nada en esa lista es exótico. Es la misma disciplina que cualquier trabajo de paredes delgadas, aplicada a una forma delgada en todas las direcciones a la vez.
El espacio en blanco decide la mitad del trabajo
Los impulsores de los tamaños que solemos ver llegan en una de cuatro formas, y cada una establece un punto de partida diferente.
Una fundición. Las cuchillas salen de la fundición con una forma casi neta, por lo que la máquina no está quitando un disco, está limpiando algo que ya está más o menos bien. Ésa es la vía más barata en materia de material y la más exigente en la primera operación, porque el colado llega con su propia tensión y con una piel que tiene que desprenderse uniformemente. Por lo general, las piezas fundidas se desbastan por todas partes y luego se dejan reposar antes de terminar algo.
Una forja.Más denso y más predecible que una fundición, y la elección natural para impulsores que funcionarán rápido o verán carga. Los espacios en blanco forjados normalmente necesitan una primera pasada más pesada y la rebaba de forjado debe eliminarse antes de que las raíces de la hoja puedan cortarse limpiamente.
Barra sólida o placa.El espacio en blanco es un disco sólido o una ronda escalonada, y todo lo que hay entre las cuchillas sale como virutas. Esta es la ruta para prototipos, lotes pequeños y para impulsores en los que el cliente quiere un solo material. Es el más caro en tiempo de mecanizado y, a menudo, es la forma más rápida de obtener un primer artículo porque no hay nada que preparar.
Un espacio en blanco casi neto de otro proceso.A veces el disco llega con la columna vertebral de las palas ya formada, y la máquina está haciendo las superficies de flujo y las raíces. Se trata de una buena disposición, siempre que el material preformado sea uniforme. El material desigual en una hoja delgada es peor que ninguna hoja, porque la herramienta ahora corta una profundidad interrumpida.
Cualquiera que sea el espacio en bruto, se cumple una regla: la primera operación debe eliminar el material de manera uniforme tanto del cubo como del exterior, de modo que la pieza libere su propio movimiento en la máquina en lugar de en la sala de inspección.
Un dato, establecido primero, mantenido en todo momento
El impulsor se medirá desde su orificio y su cara posterior. Esa es la referencia que utiliza el cliente, por lo que debe ser la referencia que utilice la máquina desde el primer corte. Perforar el cubo y mirar hacia el asiento trasero en una sola configuración le da a todo el trabajo una columna vertebral, y luego cada hoja, raíz y superficie de flujo se corta en relación con ella.
Cuando esa referencia se establece en una segunda configuración, parte de ella regresa a las mandíbulas, y el descentramiento que aparece en las puntas de las hojas se incorpora silenciosamente antes de cortar cualquier hoja. Cuando se establece una vez, el resto del trabajo es una cuestión de planificación del alcance y pase de la herramienta.
Sosteniendo una parte afilada
La cuestión de la sujeción de piezas es inusual aquí, porque el exterior de la pieza es la característica que no debe tocarse. Las hojas no toleran la presión de la mandíbula y no hay una superficie continua contra la cual sujetarlas. En la práctica las opciones son:
- Un accesorio dedicado en la cara posterior o en la brida del cubo, con la pieza asentada en la cara de referencia y tirada hacia abajo mediante pernos colocados en la región central. Las cuchillas permanecen libres.
- Un mandril corto o collar de expansión en el orificio del cubo, con la cara posterior apoyada contra el dispositivo, para piezas lo suficientemente pequeñas como para que el orificio pueda soportar la carga.
- Un soporte suave y contorneado que sostiene las raíces de la hoja desde abajo mientras se cortan las superficies de flujo, eliminando la fuerza de corte de la propia hoja.
Cualquiera que sea el uso, el accesorio vale más que cualquier opción de inserto. Una hoja que se desvía bajo carga se cortará con una forma diferente por la mañana que por la tarde, y ningún operador puede ver que eso sucede.
Desbastar las cuchillas
Las hojas se desbastan en su propia pasada, dejando deliberadamente material para el acabado, y los objetivos de esa pasada no son espectaculares: eliminar el volumen, mantener la herramienta cargada y no dañar la raíz de la hoja.
Dos hábitos importan. La primera es una herramienta más corta y rígida para la pasada de desbaste que la que se necesitará para el acabado. Las caras de la hoja se alcanzarán más tarde con una herramienta con mayor alcance, pero no hay razón para atravesar metal pesado con una herramienta larga. La segunda es bajar la hoja desde la punta hacia la raíz, de modo que la rigidez de la pieza aumente a medida que avanza la pasada y el material que se retira sostenga la hoja mientras aún está allí.
La vibración en esta pasada es normal y se puede controlar con la profundidad de corte y el avance. Las débiles marcas de vibración que quedan en la pasada de desbaste no son un fracaso, siempre que la pasada de acabado tenga suficiente material para eliminarlas. Lo que es un fallo es una pasada de desbaste que deja fina la raíz de la pala, porque la raíz es la que sujeta la pala ante todo lo que sucede después. Donde la hoja se encuentra con el cubo, el filete debe dejarse generoso mediante el desbaste y solo llevarse a su forma final una vez, al final.
Terminando las superficies de flujo
Las superficies de flujo son lo que el cliente ve y lo que toca el aire o el fluido. También es donde se muestra el proceso de un taller, porque una pasada de acabado mal planificada deja el tipo de marcas que ninguna cantidad de pulido eliminará de manera consistente.
La secuencia que funciona en nuestra experiencia es de tres pasos, no de dos:
Semi-acabado primero. Una pasada paralela con un paso modesto, ejecutada con una presión constante de la herramienta, para llevar las hojas a un stock final ligero y uniforme. Esta es la pasada que encuentra los desniveles restantes de la pieza en bruto o del desbaste, y es mucho más económico arreglarlo aquí que después de terminar.
Termina sin parar.En las superficies de flujo el objetivo es un enganche constante, de modo que la herramienta deje una superficie consistente desde la raíz hasta la punta. Cuando se corta la superficie, luego se hace una pausa y luego se vuelve a cortar (como sucede cuando una herramienta se levanta y se hunde entre las hojas), la pausa es visible en el acabado. Mantener la herramienta hacia abajo a través de una hoja y levantarla solo en el espacio abierto entre las hojas nivela toda la superficie.
Deje el borde crítico para el final. El borde de salida de una hoja es delgado y cualquier pasada de acabado cerca de él empuja el material en lugar de cortarlo. En los impulsores donde ese borde importa, hacer el borde después de las superficies de flujo, con una pasada ligera y una herramienta afilada, evita que la hoja gire al final del trabajo.
En el cubo y la cara posterior es suficiente una rutina estándar de torneado o fresado. Esas son características sólidas, no se desvían y, por lo general, son las primeras superficies que se pueden cerrar.
Donde entra la máquina
El trabajo con cuchilla es el caso más claro para una máquina que puede alcanzar la pieza sin volver a sujetarla. Cada configuración adicional es otra oportunidad para que las puntas de las palas se muevan en relación con el cubo, y ese movimiento es exactamente el error que mide el cliente.
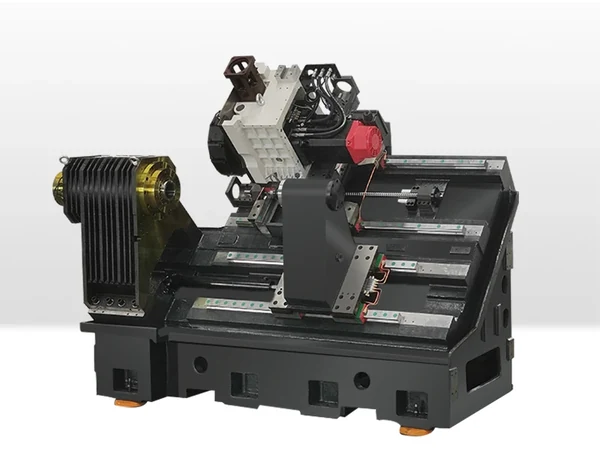
Para impulsores que son en gran medida giratorios con cuchillas poco profundas, un centro de mecanizado vertical con la pieza sobre una mesa giratoria hará el trabajo, y un marco rígido como el VMC1160 le da alcance a la herramienta sin que el marco se mueva bajo el corte interrumpido.
Donde las cuchillas son profundas, retorcidas y cerradas hacia el cubo, la herramienta tiene que acercarse desde ángulos cambiantes, y ahí es donde un centro de mecanizado de cinco ejes gana su lugar. Con la pieza oscilando bajo un husillo accionado, las superficies de la hoja se cortan desde una serie de ángulos en lugar de uno, de modo que la herramienta permanece en la superficie en lugar de alcanzarla en un ángulo pronunciado y frotar. Una máquina como la U400 se adapta a impulsores más pequeños y discos de paletas que se asientan bien dentro de su mesa, y la TMC630 cubre la banda de mayor tamaño, con la pieza transportada sobre una mesa de muñón para que toda la hoja pueda presentarse a la herramienta.
Cuando el impulsor está unido a un eje o forma parte de un conjunto giratorio, una máquina fresa-torneado evita una segunda sujeción girando el cubo y fresando las palas en la misma pieza sin que ésta se salga del husillo. Esto ahorra más que tiempo de ciclo, porque también elimina la configuración en la que es más probable que se alteren las puntas de las cuchillas.
Equilibrio, consistencia y el segundo lote
Un impulsor es una pieza giratoria, por lo que el trabajo no termina cuando se termina la última pala. Independientemente de lo que requiera el dibujo, el punto práctico es cuando se verifica el equilibrio: después del último corte, en una pieza terminada, no antes del acabado, cuando todo todavía va a moverse. Una comprobación temprana y un ajuste posterior del corte permiten que una pieza finalice certificada con una forma y entregada con otra.
Para un pedido repetido hay tres cosas que vale la pena anotar, y ninguna de ellas son datos de precisión. El método de fijación y sujeción que estableció el trabajo. Las herramientas utilizadas para cada etapa, incluido el alcance de la herramienta de acabado. Y la secuencia, especialmente cuando se dividió el pase final. Un breve registro de esos tres es la diferencia entre que el segundo lote sea un lote y un proyecto de desarrollo.
Los materiales cambian los datos de corte pero no la lógica. Los impulsores de aluminio no perdonan la evacuación de virutas ni la presión de las herramientas; los aceros inoxidables y de mayor resistencia son implacables con el endurecimiento por trabajo y con dejar la herramienta en el corte demasiado tiempo; Los hierros fundidos dan un corte estable y producen mucho polvo. El calendario, el dato y la estructura del pase se quedan donde estaban.
Preguntas frecuentes
¿Se puede mecanizar un impulsor a partir de una pieza sólida o deberíamos fundirlo primero?
Ambos son rutinarios. Un espacio en blanco sólido suele ser la respuesta correcta para un primer artículo o un lote pequeño, porque no necesita patrón ni tiempo de entrega. La fundición o la forja valen la pena una vez que la cantidad anual es lo suficientemente alta como para pagar las herramientas y la máquina termina lo que comenzó la fundición. Normalmente recomendamos ejecutar el primer artículo desde el sólido para que el proceso sea independiente del blanco.
¿Necesitamos una máquina de cinco ejes para un impulsor?
No siempre. Las hojas abiertas y poco profundas se pueden cortar en una máquina de tres ejes con la pieza sobre una mesa giratoria. La necesidad de cinco ejes aparece cuando las palas son profundas o están torcidas, cuando el espacio entre ellas se cierra hacia el cubo o cuando hay que cortar la superficie desde un ángulo variable para alcanzarla. Por lo general, solicitamos ver la pieza antes de recomendar cualquier opción.
¿Cómo se evita que las cuchillas vibren?
Acortando la herramienta para la pasada pesada, apoyando las raíces de la hoja desde abajo donde lo permita el accesorio y planificando el desbaste de manera que el material que soporta la hoja se retire al final y no primero. En una hoja delgada, la pasada final es ligera por diseño; está ahí para establecer la superficie, no para eliminar el material restante.
¿En qué materiales suele mecanizar los impulsores?
Aleaciones de aluminio para piezas más grandes y con menor carga, aceros inoxidables y aleados para impulsores de mayor resistencia y hierros fundidos para carcasas y lados de bombas. También vemos materiales bronce y dúplex en el lado de la bomba. El material cambia las herramientas y los datos de corte, no la lógica de configuración.
¿Puedes citar un dibujo y una fotografía?
Sí. La fotografía nos indica la forma de la pala, el espacio entre palas y el acabado que se intenta conseguir. El dibujo nos proporciona el dato y las características del cubo, y la cantidad anual nos permite valorar una máquina y un accesorio en lugar de solo una máquina. Envía ambos si los tienes.
Envíenos el impulsor que está planeando
Si está preparando un impulsor para producción o tiene una pala que no mantiene su forma entre la máquina y el medidor, envíe el dibujo y una fotografía de la pieza. Volveremos con una recomendación de máquina y una breve nota sobre la configuración y secuencia, no solo un precio.
Contacto Handemo CNC | Correo electrónico: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Lectura relacionada: CNC Mecanizado de piezas de pared delgada | CNC Mecanizado de cavidades de molde y electrodos | CNC Soluciones de mecanizado para carcasas de cajas de cambios de automóviles | CNCMáquinas para Moldes &Fabricación de Troqueles