CNC Mecanizado de Ejes Excéntricos: Proceso y Máquinas
A primera vista, un eje excéntrico parece un error de dibujo. Un muñón se encuentra fuera de la línea central, una red de contrapeso cuelga frente a él y la pieza parece estar construida alrededor del eje equivocado. Ese desplazamiento es el objetivo del diseño y también es lo que hace que la pieza sea difícil de mecanizar. En el momento en que sujetas un eje cuya masa no se asienta sobre su eje de rotación, comienza el trabajo para luchar contra la configuración. Se desvía, vibra y los muñones desplazados tienen que salir en la fase correcta entre sí y con los chaveteros que los impulsan. Este artículo cubre cómo Handemo CNC mecaniza ejes excéntricos: las formas que vemos, los materiales de los que están hechos, las máquinas en las que trabajamos y el orden del proceso que seguimos cuando el centro de la pieza no es el centro del corte.

Qué es un eje excéntrico y hacia dónde va
Un eje excéntrico es un eje con al menos un muñón cuyo eje está deliberadamente desplazado del eje principal. Gire el eje y ese muñón orbita la línea central, convirtiendo la rotación en un movimiento alternativo u oscilante. La idea es antigua y está en todas partes en equipos pesados. Las trituradoras de mandíbulas utilizan un gran eje excéntrico para hacer girar la mandíbula móvil. Las cribas vibratorias, los compactadores vibratorios y los accionamientos de los agitadores utilizan pesos excéntricos y muñones desplazados para generar la carrera. Las prensas excéntricas y las punzonadoras convierten la rotación del motor en una carrera descendente controlada a través de un eje excéntrico o manivela. Los motores hidráulicos, las bombas de desplazamiento variable y las bombas de accionamiento excéntrico utilizan ejes excéntricos más cortos para mover un pistón o una placa oscilante, y muchos mecanismos de indexación y sujeción utilizan un pequeño eje de leva excéntrico para bloquear o liberar piezas.
En cada una de esas aplicaciones, el eje tiene la misma familia de características. Están los muñones principales que se asientan en los cojinetes y definen el eje de rotación. Está el muñón desplazado, que suele ser la superficie de trabajo de la pieza. Entre ellos están las redes o lóbulos, frecuentemente con forma de contrapesos para que el eje no se separe a la velocidad de funcionamiento. Y están las características impulsadas: chaveteros, estrías, caras planas, orificios transversales, conductos de aceite y, a veces, un extremo roscado. El eje excéntrico de una trituradora es una pieza grande, pesada y larga. El eje excéntrico de una bomba es corto y compacto. Ambos son el mismo problema en diferentes tamaños: la compensación debe establecerse, mantenerse y sincronizarse correctamente con todo lo demás.
Materiales que vemos en el trabajo de eje excéntrico
La mayoría de los ejes excéntricos que mecanizamos son de acero aleado. 42CrMo y 40Cr son los caballos de batalla para ejes medianos y grandes: lo suficientemente resistentes como para soportar una carga compensada pesada y sensibles al endurecimiento y revenido, que es lo que permite que una trituradora o prensa excéntrica sobreviva años de ciclos. Cuando la superficie tiene que resistir el desgaste bajo contacto deslizante, como en un lóbulo de leva o un muñón excéntrico que corre contra un casquillo, 20CrMnTi y grados de cementación similares se carburizan y endurecen después del mecanizado, de modo que el eje llega al tratamiento térmico con un pequeño margen en las superficies de trabajo. Los accionamientos excéntricos simples suelen estar fabricados de acero 45 o sus equivalentes. A veces se funden excéntricas de trituradoras más grandes y el hierro dúctil aparece en posiciones de menor carga donde una pieza fundida es más barata que una forjada.
Dos hábitos materiales importan en este trabajo. En primer lugar, el material del eje de aleación se mueve cuando se retira la piel exterior: una barra larga o forjada conlleva tensión interna, y al desbastar una desviación excéntrica profunda la libera de manera desigual. En segundo lugar, los grados de cementación cortan de manera diferente antes y después del tratamiento térmico, por lo que la secuencia debe dejar las superficies que serán rectificadas o lapeadas en el estado en el que estarán después del endurecimiento, no antes.
Por qué los ejes excéntricos son difíciles de mecanizar
El desequilibrio está integrado en la parte.
Un eje redondo gira en equilibrio alrededor de su propio eje. Un eje excéntrico con contrapeso no lo hace: incluso cuando el diseño está equilibrado como pieza terminada, la forma intermedia durante el mecanizado no lo está. Una red de contrapeso sin terminar, un lóbulo medio cortado o un muñón desplazado que ha sido desbaste en un lado pero no en el otro tiran de la pieza. A bajas velocidades de desbaste, esto se manifiesta como un corte desigual y una vida útil deficiente de la herramienta. A velocidades más altas se convierte en vibración que marca los muñones y empuja la pieza lejos de la herramienta. La respuesta no es ralentizar todo: es planificar la configuración de modo que la masa desequilibrada sea soportada y mantener las pasadas de desbaste a ambos lados del eje equilibradas entre sí.
El desplazamiento debe configurarse, no simplemente marcarse
En un eje normal, el giro entre centros es sencillo: los orificios centrales definen el eje y cada diámetro se deriva de él. En un eje excéntrico, el muñón desplazado tiene un eje propio, y hacer que la herramienta corte alrededor de ese eje es una decisión de configuración. Usamos configuraciones excéntricas: orificios centrales desplazados que se establecen desde el eje principal, manguitos o accesorios de perro que sujetan la pieza en el centro desplazado mientras los muñones principales permanecen como puntos de referencia, o una disposición de cuatro mordazas o accesorios en trabajos más grandes donde la pieza está indicada con desplazamiento en lugar de centrada. Cualquiera que sea la ruta que se utilice, el desplazamiento debe crearse a partir de un dato que seguirá existiendo después de terminar la pieza, porque así es como se comprueba el resto del eje más adelante.
El ángulo de fase entre características.
Un eje excéntrico rara vez tiene un solo desplazamiento. Una trituradora excéntrica, una prensa excéntrica o un eje de bomba pueden tener más de un desplazamiento, además de chaveteros, estrías y orificios de aceite, y lo que importa es la relación de fase entre ellos: en qué dirección se enfrenta cada desplazamiento y dónde se ubica cada característica impulsada en relación con él. Si el desplazamiento es correcto pero la fase es incorrecta, la pieza no sincronizará con el mecanismo que impulsa. La fase se controla haciendo referencia a cada característica con un dato común, mediante marcas de índice que se cortan en el eje y se dejan visibles durante el proceso, y cortando las características en un orden que no destruya la referencia.
Los ejes largos y pesados se mueven solos.
Los ejes excéntricos grandes son largos y pesados y generalmente se mecanizan entre centros o sobre una luneta. La desviación de la fuerza de corte es un problema; el otro es lo que hace la pieza después del desbaste, cuando el material que eliminó mantenía el eje en una forma tensa. Un excéntrico rudo puede volver visiblemente doblado. Lo abordamos de la misma manera que siempre se maneja el trabajo pesado con ejes: desbasta todo con tolerancia, deja que la pieza se asiente (incluido un paso de alivio de tensión cuando el material y los requisitos del cliente lo requieren) y luego terminamos en la pieza asentada en lugar de perseguir una forma que se mantiene en movimiento.
Cortes interrumpidos, chaveteros y agujeros transversales.
Los ejes excéntricos están llenos de características interrumpidas. Los chaveteros atraviesan un muñón, las estrías interrumpen la superficie y los orificios transversales atraviesan el costado de la pieza. Cada uno interrumpe el corte y cada uno es una oportunidad para que la herramienta se salga de línea. Los orificios transversales que se encuentran con un paso interno de aceite son la trampa clásica: se perforan después de que se hayan establecido las superficies exteriores, de modo que su posición se establezca a partir de los diámetros terminados en lugar de la barra en bruto.
Máquinas recomendadas para ejes excéntricos
Debido a que los ejes excéntricos van desde piezas del tamaño de una bomba hasta piezas del tamaño de una trituradora, la elección de la máquina depende del tamaño y el peso del desplazamiento.
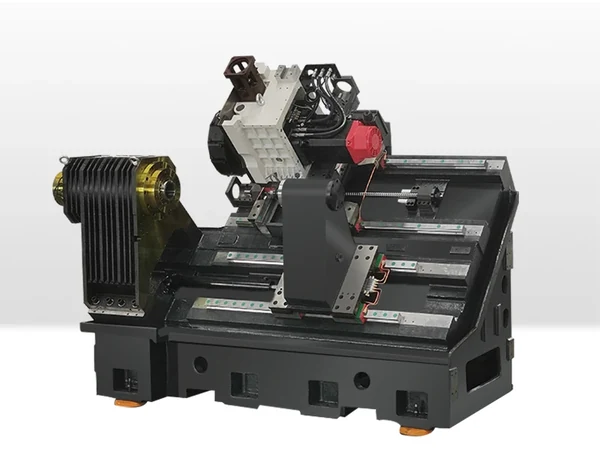
Para ejes excéntricos grandes y pesados (la familia de trituradoras y prensas donde el eje es largo y el contrapeso es sustancial), el punto de partida es el torno de bancada inclinada TCK6350B de servicio pesado CNC. Su rigidez es lo que evita que una pieza larga desplazada pierda su forma debido al corte, y el lecho inclinado elimina la pesada carga de viruta que conlleva el desbaste de una pieza forjada o barra grande.
Los ejes excéntricos medianos (impulsores de bombas, ejes de levas excéntricos y las piezas de prensa más cortas) funcionan cómodamente en el torno de bancada inclinada TCK6050 CNC, que maneja la combinación de pasadas de desbaste y pasadas de acabado que estas piezas necesitan sin un largo cambio de configuración entre ellas. Cuando las superficies de los muñones soportan la carga de trabajo de la excéntrica, el trabajo de acabado se realiza en los modelos de torno de alta precisión en lugar de en la máquina desbastadora, porque la superficie tiene que sobrevivir al contacto deslizante en lugar de simplemente mantener una dimensión. La gama completa se incluye en la página CNC Torno de bancada inclinada.
Muchos ejes excéntricos no sólo sirven para trabajos de torneado. Cuando la misma pieza lleva un chavetero, una ranura, un orificio plano o transversal que tiene que estar en fase con el desplazamiento, el caso para una máquina que gira y fresa en una sola configuración es fuerte: las máquinas fresadoras CNC cortan los muñones torneados y las características accionadas sin que la pieza sea resujetada, lo que elimina el riesgo de perder la fase cuando el eje se mueve a una segunda máquina. Los ejes excéntricos grandes con almas fresadas principales, caras de brida o patrones perforados se adaptan mejor a una máquina horizontal como el centro de mecanizado horizontal HMC630-DT, donde la pieza se presenta al husillo desde varios lados y se puede hacer referencia al desplazamiento desde un punto de referencia. Los componentes excéntricos más pequeños que en su mayoría son fresados (una placa de leva, un cubo excéntrico, una excéntrica de bloqueo) se ejecutan en un centro de mecanizado vertical en un dispositivo hecho específicamente.

Reglas de proceso que seguimos en ejes excéntricos
Gire primero las revistas principales
Los diarios principales definen el eje de la pieza. Primero los cortamos y los tratamos como referencia para todo lo que sigue: el desplazamiento, los chaveteros, los orificios transversales y la inspección final. Cuando los muñones principales se establecen temprano, la configuración excéntrica se puede indicar contra una superficie que todavía estará allí cuando el eje esté terminado, en lugar de contra material en bruto que está a punto de ser retirado.
Equilibre la configuración, no solo la pieza
El trabajo excéntrico está planificado para que la masa desequilibrada se apoye en el dispositivo y las pasadas de desbaste se mantengan equilibradas entre sí. En una pieza con una red de contrapeso, ambos lados de la red se desbastan en la misma etapa en lugar de terminar un lado mientras el otro aún está en bruto. Cuando el desplazamiento es grande, la configuración en sí (mandril, accesorio, luneta) se organiza de manera que la pieza no quede colgando en el lado pesado.
Establecer el desfase respecto a un dato real
El desplazamiento se crea desde el eje principal mediante orificios centrales desplazados, accesorios de manguito o indicadores, y su dirección se marca en la pieza. Esa marca no es cosmética: es lo que se lee en la siguiente operación. También confirmamos el desplazamiento en la máquina antes de los cortes de acabado, por lo que una configuración que se ha movido se detecta antes de que se corten las superficies de trabajo y no después.
Áspero, asentarse, terminar
El trabajo compensado pesado se realiza en etapas: desbaste con tolerancia, permita que la tensión liberada se muestre, alivie la tensión donde el material y la aplicación lo requieran, luego termine en la pieza tal como está ahora. Buscar las superficies finales inmediatamente después de un corte de desbaste pesado es la forma en que una gran excéntrica termina con una curva que debe enderezarse, y enderezar un eje excéntrico terminado es mucho más costoso que dejarlo asentarse.
Cortar las características conducidas en la misma línea central.
Los chaveteros, ranuras, caras planas y orificios transversales se ubican desde los muñones principales y se escalonan desde la marca que se cortó anteriormente. Cuando esas características se producen en una segunda máquina, el dato se transfiere y verifica en lugar de asumirse. En las máquinas de torno-fresado, se cortan con la misma configuración que los muñones, que es la forma más limpia de mantener en concordancia las características desplazadas y accionadas.
Verificar la fase antes de que salga la pieza.
La última verificación en un eje excéntrico no es el diámetro, sino la relación entre las características: en qué dirección se enfrenta el desplazamiento, dónde se asienta el chavetero y si cada muñón corre fiel al eje al que pertenece. Esa verificación se realiza con la pieza soportada de la forma en que será soportada en servicio.

Calidad y consistencia
Un eje excéntrico se rechaza por un ángulo de fase que no coincide con el mecanismo, un desplazamiento que se estableció a partir de un dato incorrecto, muñones que no corren fielmente al eje al que pertenecen, un eje que se ha doblado después del desbaste o una chavetera que no se alinea con el desplazamiento contra el que trabaja. Ninguno de esos fallos tiene que ver con el acabado de una sola superficie. Se trata de las relaciones entre superficies, y las relaciones se establecen mediante la configuración y la secuencia: qué dato se utilizó, cuándo se permitió que la pieza se asentara y si la fase se llevó a cabo en cada operación.
Handemo ha estado construyendo máquinas herramienta en Tengzhou desde 2008, en una planta de 220.000 metros cuadrados con más de 660 empleados, y los programas de ejes excéntricos aquí comienzan como lo hace cualquier programa de ejes: probar la configuración y la secuencia en una pieza de prueba, luego ejecutar el lote en la configuración que fue probada. Si está planificando un eje excéntrico, el dibujo que más nos dice es el que muestra la dirección de desplazamiento, la fase de las características impulsadas y los muñones que deben permanecer fieles entre sí; esas son las tres cosas que deciden si la pieza se comporta en la máquina.
Preguntas frecuentes
¿Para qué se utiliza un eje excéntrico?
Convierte la rotación en un movimiento alternativo u oscilante. Las trituradoras de mandíbulas, las cribas vibratorias, los compactadores vibratorios, las prensas excéntricas y punzonadoras, las bombas de accionamiento excéntrico y los motores hidráulicos utilizan un eje con un muñón desplazado. El muñón desplazado orbita el eje principal e impulsa cualquier mecanismo que la máquina necesite para moverse hacia adelante y hacia atrás.
¿Cómo se mecaniza un muñón desplazado en un torno CNC?
Configurando el desplazamiento como un eje independiente. Primero establecemos los muñones principales como referencia, luego sujetamos o indicamos la pieza en el centro descentrado utilizando orificios centrales descentrados, accesorios de manguito o una disposición de cuatro mordazas, de modo que la herramienta corte alrededor del eje descentrado. La dirección del desplazamiento se marca en la pieza y se utiliza como referencia para cada característica que debe desfasarse con respecto a ella.
¿Por qué vibran los ejes excéntricos durante el mecanizado?
Porque la masa no está en el eje de rotación. Una red de contrapeso o un muñón desplazado que está desbaste en un lado solo tira de la pieza y el desequilibrio aumenta con la velocidad. El arreglo es una configuración que soporta la masa desequilibrada, pasadas de desbaste equilibradas a ambos lados del eje y apoyo desde una luneta o contrapunto sobre ejes largos.
¿De qué materiales están hechos los ejes excéntricos?
Aceros aleados como 42CrMo y 40Cr para ejes medianos y grandes, grados de cementación como 20CrMnTi donde una superficie de trabajo tiene que resistir el desgaste por deslizamiento, acero 45 para accionamientos excéntricos más simples y hierro dúctil para algunas excéntricas fundidas de menor carga. La elección decide los pasos de endurecimiento y alivio de tensiones que se encuentran entre el desbaste y el acabado.
¿Se puede mecanizar un eje excéntrico con chaveteros y orificios transversales en una sola configuración?
Sí, para eso sirve exactamente una máquina torno-fresa. Girar los muñones y fresar los chaveteros, las partes planas o los orificios transversales en la misma configuración mantiene las funciones impulsadas en fase con el desplazamiento sin el riesgo de perder la referencia cuando la pieza se vuelve a sujetar en otro lugar. En cambio, los ejes excéntricos muy grandes con almas fresadas pesadas se procesan normalmente en un centro de mecanizado horizontal.
Obtenga un plan de mecanizado de ejes excéntricos
Envíenos el eje (el desplazamiento y su dirección, los muñones que deben estar alineados entre sí, la fase de los chaveteros, estrías o orificios transversales, el material y el tamaño del lote) y Handemo le recomendará el torno, fresadora o máquina horizontal adecuada y la secuencia del proceso correspondiente. Contacto Handemo CNC | Correo electrónico: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Lectura relacionada: CNC Mecanizado de ejes de transmisión y CNC Mecanizado de ejes de acero inoxidable cubren el trabajo de eje recto, y CNC Torno versus fresado-torneado explica cuándo las características impulsadas justifican una máquina de una sola configuración.