CNC Mecanizado de un manguito guía de pistón hidráulico
Algunas piezas llegan como planos con una pila de tolerancia larga y sin notas. Otros llegan como fotografía, dos mangas una al lado de la otra, una apagada y otra brillante, con una sola línea debajo: ¿puedes hacer la de la derecha, a este precio? En ese segundo tipo de consulta es donde normalmente comienza un trabajo de manga guía, y es donde se decide toda la cotización, mucho antes de que alguien fije el precio de una hora máquina.
Un manguito guía de pistón parece demasiado sencillo de mecanizar. It is a ring. Tiene un orificio, un diámetro exterior, dos extremos y un hombro. No hay nada en él que un torno no pueda alcanzar. La dificultad está enteramente en el acabado, la redondez y el hecho de que la pared es lo suficientemente delgada como para moverse cuando la sujetas, razón por la cual el mismo dibujo puede funcionar sin un solo rechazo en un taller y nunca asentarse en otro.
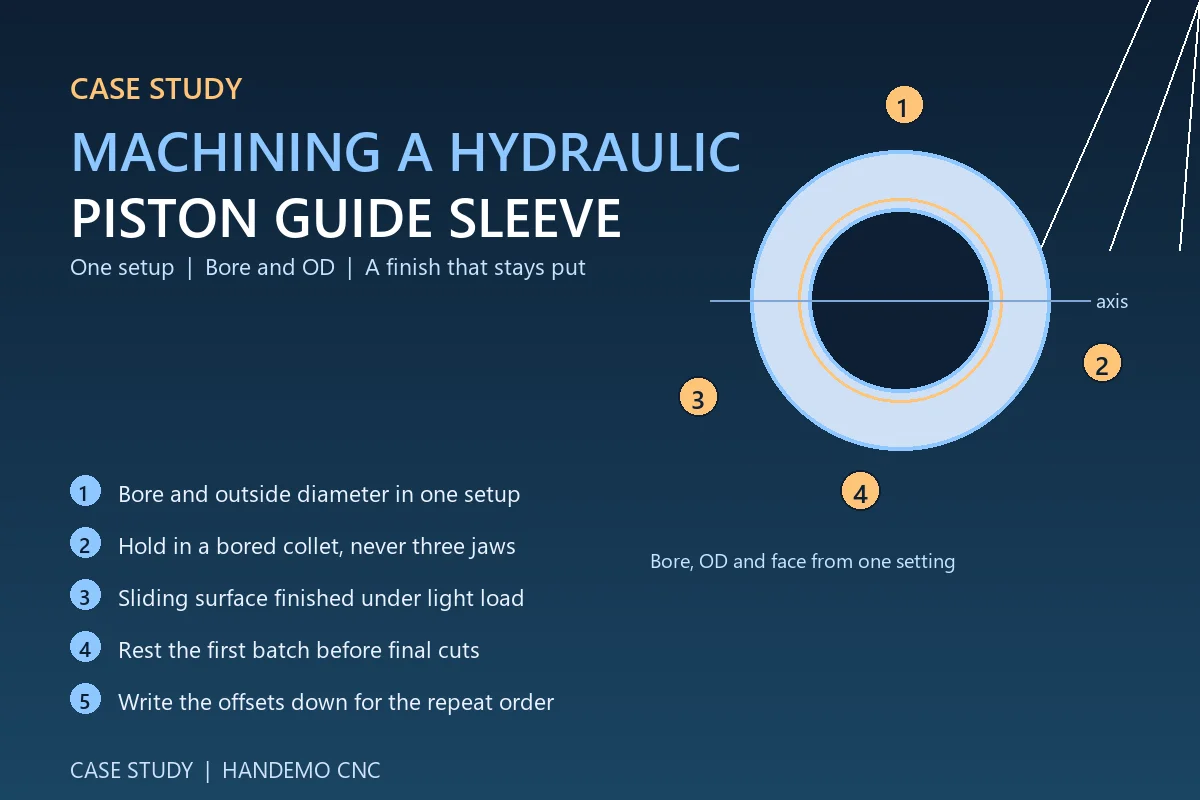
Qué hace realmente la funda guía
El manguito guía un pistón o un vástago. Mantiene la parte móvil sobre su eje y soporta la carga lateral para que la pared del cilindro no tenga que hacerlo. Esa descripción del trabajo establece las prioridades en el dibujo: el orificio tiene que ser recto y redondo en toda su longitud, el diámetro exterior tiene que ser concéntrico con él y la superficie de deslizamiento tiene que ser lo suficientemente suave como para que el sello o el pistón no la raye en los primeros cien ciclos.
En los mangas que vemos con más frecuencia, los requisitos se leen así:
- La redondez y la rectitud del orificio se mantienen en toda su longitud, no solo en los extremos.
- Diámetro exterior concéntrico al orificio, generalmente denominado descentramiento total.
- Un acabado de superficie deslizante que se adapta a un sello alternativo, producido sin marcas de pulido que crucen el eje del orificio.
- Caras de longitud y hombros en escuadra con respecto al eje.
Nada en esa lista es exótico. Lo que lo convierte en un verdadero trabajo es reunir los cuatro a la vez, en un anillo delgado, en producción, lote tras lote.
El acabado se decide antes del primer corte.
Las tiendas que tienen dificultades con el acabado de las mangas suelen culpar al inserto. Generalmente no es el inserto. Una superficie de sello alternativo es sensible a tres cosas, en este orden: la estabilidad de la configuración, la condición del borde que estaba en la última pieza y la forma en que se abordó la pasada de acabado.
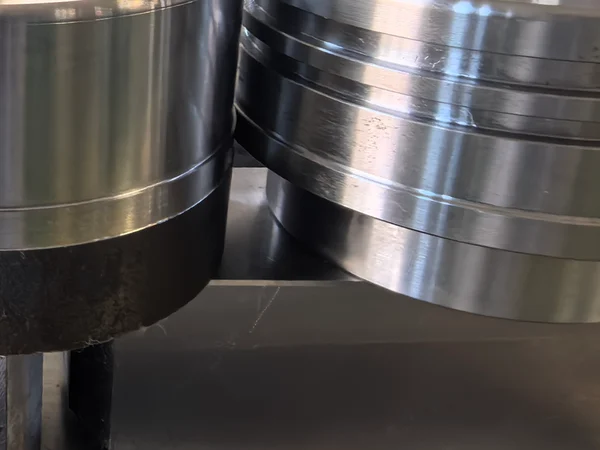
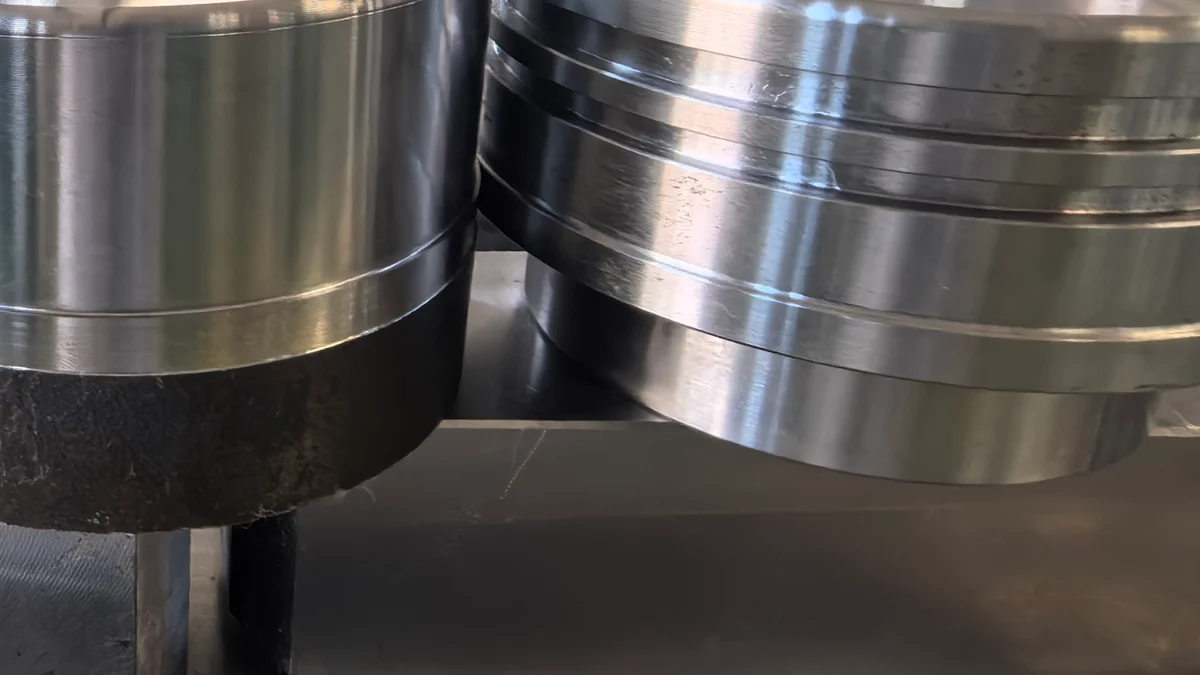
Si el manguito se sujeta en un mandril de tres mordazas por su diámetro exterior, las mordazas lo empujan hasta darle una forma de tres lóbulos antes de que la herramienta lo toque. El orificio se corta en el mandril y regresa a un lóbulo cuando se sueltan las mandíbulas. La superficie se ve bien en la máquina y la pieza no se ajusta al calibre. La fotografía que inició este pedido (la funda opaca junto a la brillante) fue muy a menudo un resultado de sujeción más que un problema de desgaste de la herramienta.
Espacios en blanco: barra, tubo o fundición
La mayoría de los manguitos guía en este rango de tamaños parten de un tubo en bruto o de una barra sólida. El tubo es más económico en material y en tiempo de torneado, porque no hay un núcleo grande que quitar, pero el tubo llega con su propia tensión interna y con un espesor de pared que puede no ser concéntrico. La barra cuesta más eliminar pero da un espacio en blanco homogéneo y predecible. Para una tirada larga de una manga delgada, la ruta del tubo normalmente gana en costo, siempre que la primera operación elimine el espesor de la pared de manera uniforme en todo el contorno, que es exactamente lo que una barra corta no permite verificar.
Para manguitos cortados de una pieza fundida o forjada, la primera operación debe ser una pasada de desbaste que elimine la piel y el metal tanto del orificio como del diámetro exterior, seguida de un descanso antes del acabado. Ese descanso permite que el material se mueva una vez, en la máquina, en lugar de después de que la pieza haya sido calibrada y empaquetada. En cualquier manga donde la pared sea delgada en relación con su diámetro, recomendamos terminar un primer lote y dejarlo reposar durante la noche antes de que se corte la última luz. Cuesta un día del calendario y elimina toda una clase de quejas.
Por qué una configuración suele ser mejor que dos
La concentricidad entre el orificio y el diámetro exterior es una característica que un manguito guía no puede negociar. Cada vez que vuelve a colocar la pieza, parte de esa concentricidad vuelve a las manos de las mandíbulas y del operador. Cortar el orificio y el diámetro exterior desde el mismo ajuste elimina la cuestión por completo.
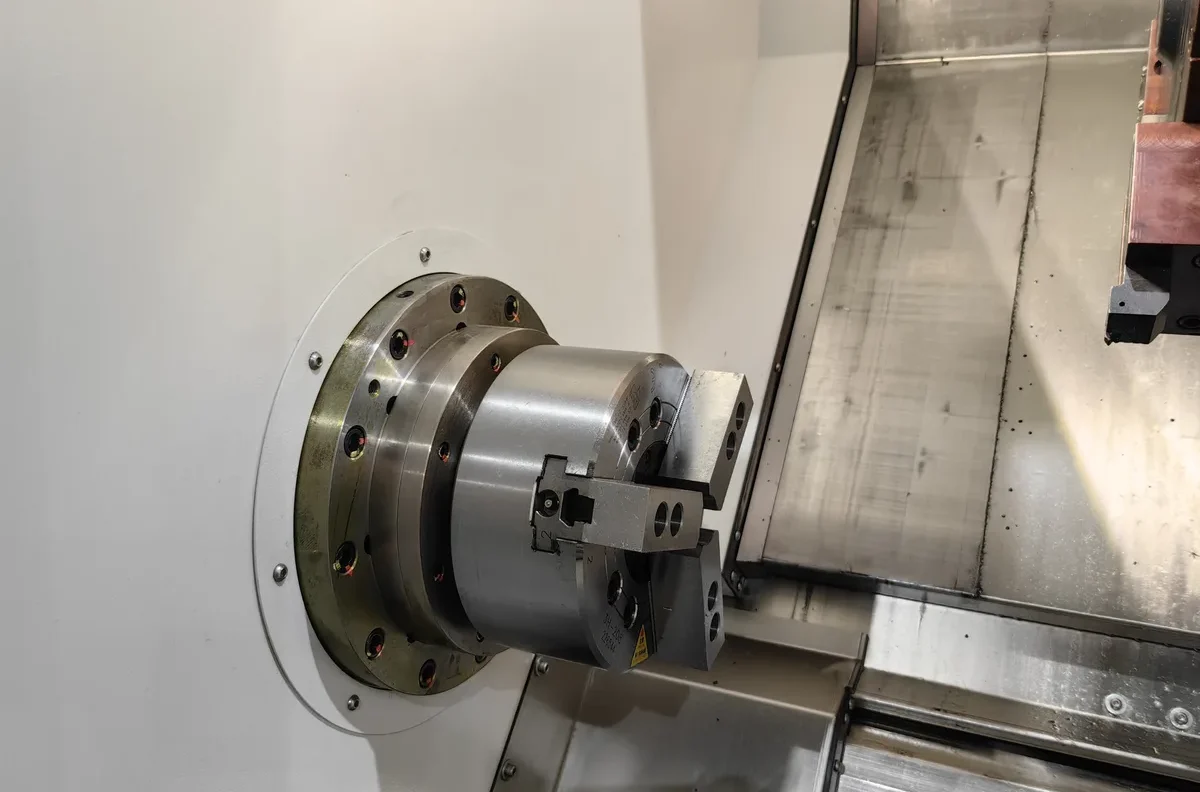
Ése es el argumento práctico a favor de una máquina que realiza más operaciones en una pieza con una sola sujeción. Para girar el diámetro exterior, perforar, refrentar el hombro y, si el dibujo lo requiere, perforar y roscar los orificios de las bridas, todo desde una sola configuración, es para lo que está construido un centro de torneado de fresado o de eje Y. En el torno de bancada inclinada TCK6050 CNC la bancada inclinada evita que las virutas caigan fuera del corte y el operador puede observar el orificio mientras corta, lo cual importa más de lo que parece cuando todo el trabajo es la calidad de la superficie.
Cuando el volumen anual es alto y la pieza tiene características en ambos extremos (un diámetro exterior escalonado en un extremo y un avellanado en el otro), una máquina de doble husillo elimina por completo la segunda operación. La pieza se transfiere del husillo principal al subhusillo y la parte trasera se termina sin salir de la máquina. En un manguito, esa transferencia vale más que el ahorro de tiempo del ciclo, porque también elimina el segundo evento de sujeción y, por lo tanto, una posibilidad más de que el anillo se deforme. Una máquina torno-fresadora de doble husillo como la TCK6050SY es la configuración que cotizaríamos para esa familia de piezas.
Sostener una funda delgada sin distorsionarla
Una vez que el número de configuraciones se reduce a uno, el riesgo restante es la carga de sujeción. Tres opciones prácticas, en el orden en que las probamos habitualmente:
- Una pinza suave y perforada al tamaño adecuado o un casquillo dividido con una banda de contacto ancha. La carga se distribuye alrededor de la circunferencia en lugar de concentrarse en tres mandíbulas, y el manguito se apoya en todo su perímetro.
- Sujeción de la cara más soporte ligero del diámetro exterior, de modo que la carga axial asienta la pieza en la cara del hombro y la barra perforadora corta con el anillo hacia atrás.
- Girando entre centros, o desde un mandril, para mangas lo suficientemente largas como para que el saliente comience a desviarse. En un manguito largo y delgado, esa deflexión es la mayor fuente de conicidad en el orificio, y ninguna geometría de inserto la arreglará.
Mantenga el corte de acabado ligero y deje que la pieza encuentre su propia forma con una carga pequeña. En un anillo fino que no supone un compromiso, es la forma honesta de cortarlo.
Mantener una carrera consistente
Una vez que una funda funciona bien, el trabajo deja de ser una cuestión de geometría. Se trata de repetibilidad en un turno, en una semana y en un segundo lote tres meses después. Tres cosas conllevan eso:
Un bucle guiado por un medidor. Un medidor dedicado para el orificio en el taller, verificado con el maestro al comienzo de cada turno, con la compensación corregida a partir del medidor en lugar de la impresión del operador de la última pieza. En una funda delgada, el medidor mismo, si es un tapón que carga el anillo, leerá de manera diferente al método de medición utilizado en la sala de inspección. Acuerde el método con el cliente antes del primer lote, no después de la primera discusión.
Disciplina de temperatura. Los anillos finos siguen la temperatura del taller en cuestión de minutos. Un aburrido que lee al final de la tarde y uno que lee a primera hora de la mañana no son la misma parte. Deje que la pieza y el medidor alcancen la misma temperatura antes de la decisión final y mantenga el medidor alejado de la puerta.
Un registro de compensación escrito. La persona que establece el trabajo de manga en octubre no siempre es la persona que lo establece en mayo. No cuesta nada mantener un breve registro del inserto utilizado, las compensaciones que establecieron el trabajo y el método de sujeción, y es la diferencia entre un segundo lote y un segundo proyecto de desarrollo.
Cómo era el pedido
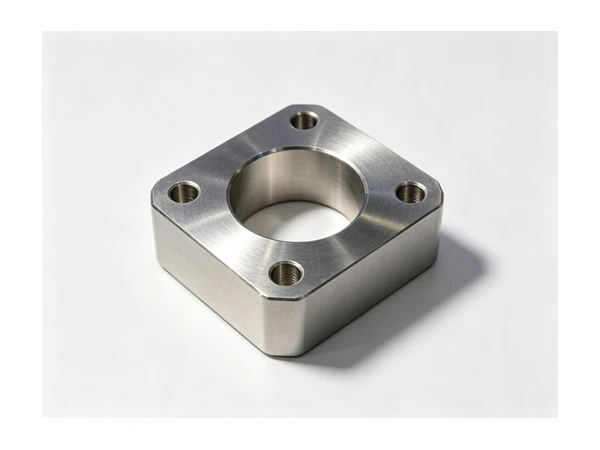
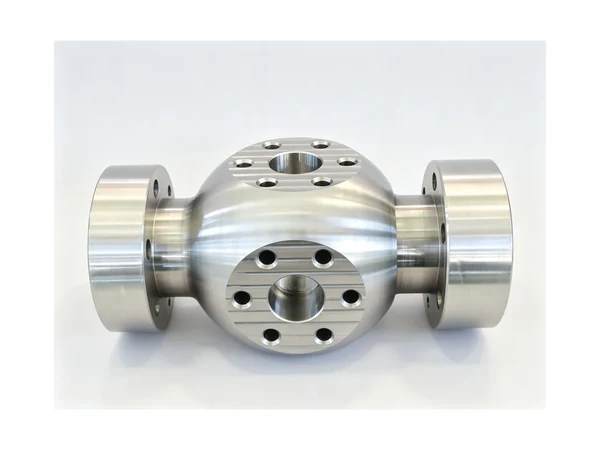
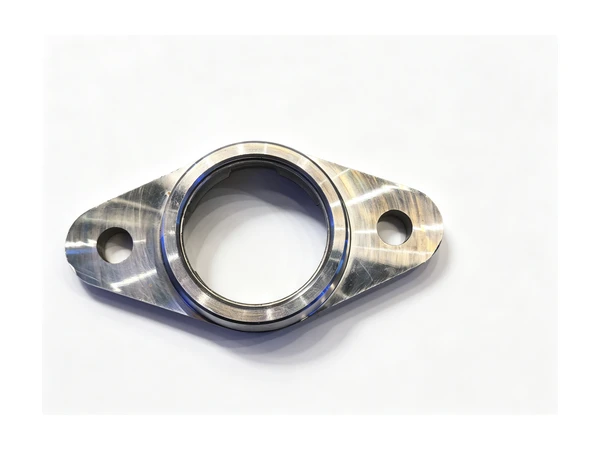
Los manguitos de estas fotografías nos llegaron de un taller que trabaja con componentes de maquinaria en general: el lado hidráulico y neumático, pistones y guías. Habían estado girando la pieza en dos operaciones y el acabado era lo suficientemente inconsistente como para retocar la superficie deslizante a mano antes del montaje. La fotografía comparativa que enviaron mostraba una de nuestras piezas de prueba junto a la de ellos.
El cambio que impulsó el trabajo no fue una nueva plaquita ni una mayor velocidad de corte. Consistía en sujetar el manguito en una pinza perforada con una banda de contacto total y terminar el orificio y el diámetro exterior con un solo ajuste, con una pasada ligera de acabado y un descanso antes del último corte. Sus lecturas medidas en la superficie deslizante se establecieron en una banda más apretada en nuestra máquina que en su proceso existente, y el paso de retoque manual salió de la ruta. Se cotizó el lote, se ejecutó y se anotó el mismo método de sujeción para el pedido repetido.
Se trata de un resultado bastante común y ese es el punto. Los manguitos guía rara vez se pierden en la capacidad de la máquina. Se pierden en la sujeción, en el recuento de preparaciones y en si alguien anotó lo que funcionó.
Preguntas frecuentes
¿Se puede mecanizar un manguito guía a partir de un tubo en lugar de una barra?
Sí, y para trabajos de gran volumen suele ser la ruta más económica. La primera operación tiene que eliminar el espesor de la pared de manera uniforme para que la propia excentricidad del tubo se corte en lugar de empujarse de un lado de la pieza al otro. Normalmente desbastamos tanto el diámetro interior como el exterior, apoyamos las piezas y luego terminamos.
¿Necesitamos una máquina torno-fresa o bastará con un torno estándar?
Si el manguito solo tiene funciones de giro, lo manejará un torno de bancada inclinada con el soporte de pieza adecuado. Si tiene orificios perforados en cruz, un patrón de pernos de brida o características en ambos extremos, una máquina de eje Y o fresadora-torneado elimina la segunda operación y con ella la segunda sujeción.
¿Cómo se evita que el orificio se deforme?
Al no utilizar contacto de tres puntos en una pared delgada. Una pinza perforada, un casquillo partido o un mandril distribuyen la carga de sujeción alrededor de la circunferencia. El segundo paso es un corte de acabado ligero, de modo que la herramienta no empuje la pared hacia adelante.
¿Qué materiales sueles ver para estas mangas?
Aceros de fácil mecanización y de medio carbono, aceros de cementación donde se endurecerá la superficie de deslizamiento y bronce o fundición para casquillos guía. El material cambia la plaquita y los datos de corte, no la lógica de configuración.
¿Puedes citar una fotografía antes de enviar el dibujo?
Envía la fotografía. Nos indica la forma, el espesor probable de la pared y el objetivo de acabado y, por lo general, nos dice algo sobre lo que está fallando en el proceso actual. La cotización en firme necesita el dibujo y la cantidad anual, pero la primera respuesta no.
Envíenos la pieza con la que tiene problemas
Si una manga se está moviendo pero no se asienta (un acabado que se desvía, un orificio que no se sostiene, un paso de retoque manual que le gustaría eliminar del fresado) envíe el dibujo y una fotografía de la pieza tal como sale de su máquina. Nuestro equipo regresará con una recomendación de máquina y una nota de proceso, no solo un precio.
Contacto Handemo CNC | Correo electrónico: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Lectura relacionada: CNC Guía de mecanizado para cuerpos de válvulas hidráulicas | CNCMáquinas para Válvulas &Partes Hidráulicas | Más Handemo estudios de casos