CNC Mecanizado de nudillos de dirección: proceso y máquinas
Pregunte a un maquinista qué pieza de automóvil es la más difícil de sujetar y la respuesta rara vez será el bloque o la culata. Es el muñón de dirección. No es redondo, por lo que el portabrocas no tiene nada que agarrar. No es una caja limpia, por lo que un tornillo de banco no tiene nada plano donde asentarse. Y las dos características que deciden si el automóvil gira recto (el orificio del puntal en la parte superior y el orificio del cubo en la parte inferior) tienen que alinearse entre sí y con la cara de montaje del freno antes de que la rueda avance. Si se realiza una sujeción incorrecta, la pieza aún pasará la inspección en el banco y luego tirará de la rejilla de alineación.
Este es el tercer artículo de nuestra serie sobre CNCsoluciones de mecanizado para piezas específicas. Aquí analizamos los muñones de dirección, los cuerpos de los husillos y las pequeñas piezas torneadas que los acompañan: qué es realmente la pieza, por qué las configuraciones importan más que la velocidad del husillo y qué máquinas son realmente adecuadas para el trabajo.
Qué es realmente un muñón de dirección
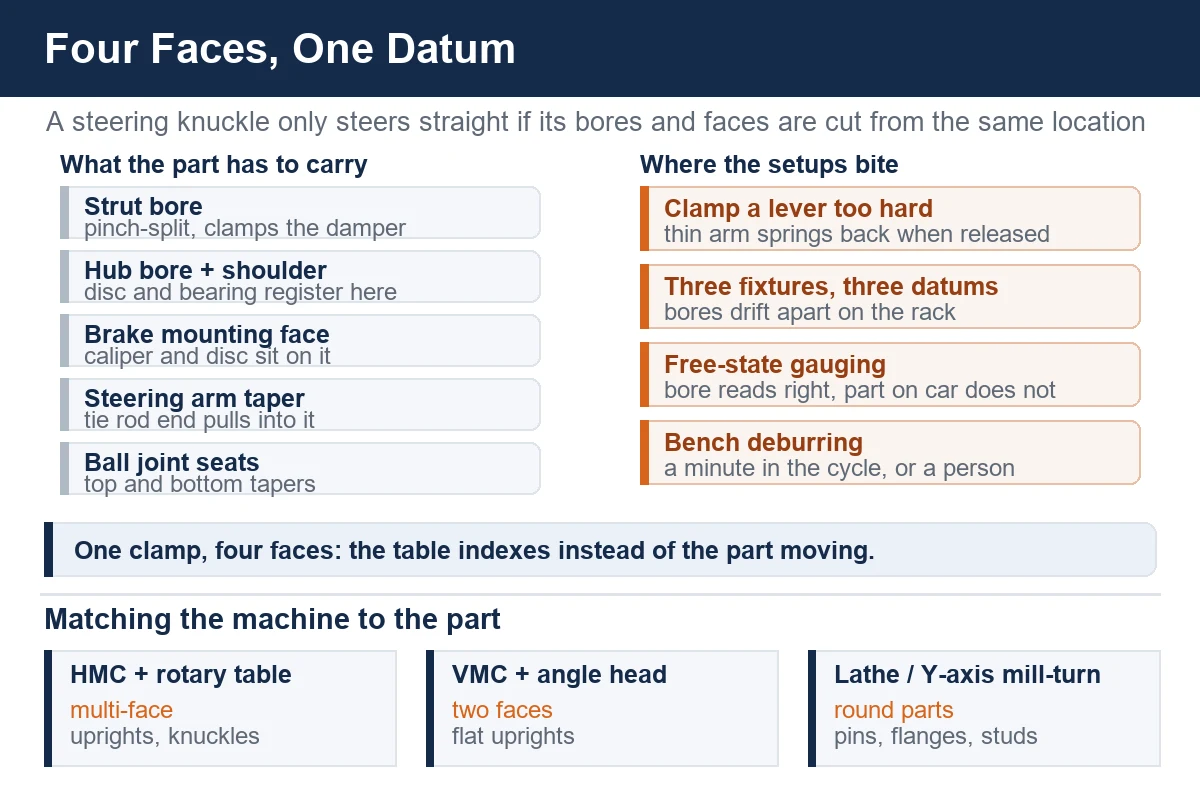
Un muñón de dirección (también llamado cuerpo de husillo, soporte de rueda o montante) es la unión entre la suspensión y la rueda. En la parte delantera de un puntal MacPherson, lleva el puntal en la parte superior, la rótula y el brazo de la barra de dirección en el costado, y el cubo y la pinza de freno en la parte inferior. En un automóvil de doble horquilla, es un montante más alto con una rótula superior e inferior en lugar de una abrazadera del puntal.
La forma es lo que lo dificulta. Un nudillo es una pieza fundida o forjada con tres o cuatro regiones funcionales que apuntan en diferentes direcciones:
- un orificio de puntal vertical o casi vertical, a menudo dividido para que un perno de abrazadera pueda pellizcar el cuerpo del amortiguador
- un orificio de cubo con un hombro y una cara de montaje de freno a su alrededor
- un brazo de dirección con un orificio cónico para el extremo de la barra de dirección
- Uno o dos asientos de rótula, a veces también en forma cónica.
Ninguno de estos puede mecanizarse en línea recta entre sí, y ese es el problema. En un centro de mecanizado vertical cada cara significa un nuevo accesorio y un nuevo dato. En una máquina horizontal con mesa giratoria, la pieza puede permanecer donde estaba sujeta mientras la mesa se indexa, razón por la cual los muñones y piezas similares de dirección y suspensión suelen ser un trabajo de máquina horizontal.
Materiales que verás
El material impulsa el utillaje y la sujeción, y no al revés:
Hierro dúctil (fundición nodular)
Sigue siendo el valor predeterminado para los nudillos de volumen. Lanza cerca de la forma, se mecaniza bien y amortigua las vibraciones. La piel es abrasiva y a menudo dura, por lo que la primera pasada corta las incrustaciones y la segunda pasada corta el hierro. Como se trata de una pieza fundida delgada con forma de brazo, la fuerza de sujeción es el enemigo: apriétala y los orificios se mueven. La mayoría de los desechos de nudillos en un taller de hierro dúctil son un error de sujeción, no un error de herramienta.
Acero fundido o forjado
Utilizado en vehículos más pesados y aplicaciones de alto rendimiento. Los nudillos forjados tienen una fibra más firme y una piel más dura. Son más duros con las plaquitas y más lentos de cortar, pero mantienen mejor su forma y toleran una sujeción más firme.
Aluminio (A356, 6082 y similares)
Común en turismos donde el peso no suspendido es importante. Ligero, rápido de cortar, pero lo suficientemente suave como para que una abrazadera descuidada lo marque y una herramienta roma lo manche en lugar de cortar. Los nudillos de aluminio suelen necesitar más abrazaderas y más ligeras en lugar de menos pesadas.
Mecanizando el nudillo: adónde va el tiempo
La configuración uno decide la parte.
Un muñón sólo funciona si el orificio del puntal, el orificio del cubo y la cara del freno coinciden. Cada taller que ha luchado contra uno de estos ha aprendido la misma lección: elija el dato que realmente utiliza el vehículo. En la mayoría de los muñones, eso significa que el orificio del cubo y la cara de montaje del freno se mecanizan desde la misma ubicación en la misma sujeción, porque el disco de freno y la pinza se registran allí y todo lo que se encuentra aguas abajo se mide desde allí.
La ruta práctica es sujetar la pieza sobre sus propias almohadillas y salientes de montaje (las superficies con las que se atornilla el muñón al automóvil) y mecanizar el orificio del cubo, la cara del freno, los orificios de montaje de la pinza y el orificio del puntal desde esa abrazadera mientras la mesa gira. Se trata de un centro de mecanizado horizontal con una mesa de eje B que hace el trabajo de tres o cuatro accesorios separados.
Sosteniendo sin distorsión
Un nudillo es una palanca, no un bloque. Dos abrazaderas pesadas en un brazo delgado lo doblarán, lo cortarán en línea recta y lo dejarán retroceder cuando se suelte la abrazadera. La respuesta habitual es una gama más amplia de abrazaderas más ligeras, sostenidas sobre almohadillas mecanizadas en lugar de piezas fundidas en bruto, con las almohadillas de soporte preparadas en una operación anterior y económica. En montantes finos de aluminio esto es aún más importante que en hierro.
El orificio del puntal y la división del pellizco
La mayoría de los orificios del puntal están divididos, con un perno de sujeción que aprieta el amortiguador. Esa división cambia el comportamiento del orificio cuando se aprieta el perno, por lo que la característica a mantener es el orificio tal como está sujeto, no el orificio cuando se encuentra libre. Manténgalo sujeto en condiciones si el cliente lo mide en el automóvil.
Conos, conos, conos
El extremo de la barra de dirección y las rótulas se asientan en orificios cónicos. Un cono no se perfora ni se escaria a ojo; se corta con una herramienta cónica o se interpola con una herramienta de forma, y se debe verificar la profundidad del asiento en lugar de solo la superficie de apoyo. El ángulo es lo que transfiere la carga y la profundidad es lo que permite que el pasador se apriete.
Desbarbado en el ciclo
Un nudillo tiene muchos bordes que el mecánico del propietario de un automóvil encontrará con la mano desnuda. El biselado de los orificios y las bocas cónicas dentro del ciclo añade un minuto; hacerlo en el banquillo suma una persona. En una máquina horizontal con un cambiador de paleta y algunas herramientas de desbarbado en el cargador, la pieza sale lista para calibrar.
¿Qué máquinas son adecuadas para nudillos y cuerpos de husillo?
La respuesta honesta depende del volumen y de cuántas caras tiene la pieza. Una guía aproximada:
Centros de mecanizado horizontales
Para el nudillo de múltiples caras y de volumen medio a alto, la opción natural es una máquina horizontal con mesa giratoria. El HMC630-DT cubre montantes pequeños y medianos, con el más grande HMC800-DT para camiones y nudillos de servicio pesado donde la fundición es demasiado grande para balancearse cómodamente en una mesa 630. El punto de la horizontal no es el huso; es que la tabla indexa y la pieza nunca se mueve.
Centros de mecanizado verticales
Cuando el volumen es menor, o el nudillo es un montante plano con sólo dos caras, una máquina vertical hace el trabajo a menor costo. Un VMC1160 con una cabeza en ángulo recto y una lápida mantiene el costo del dispositivo bajo. Es un punto de entrada sensato para un taller que realiza su primer trabajo.
tornos
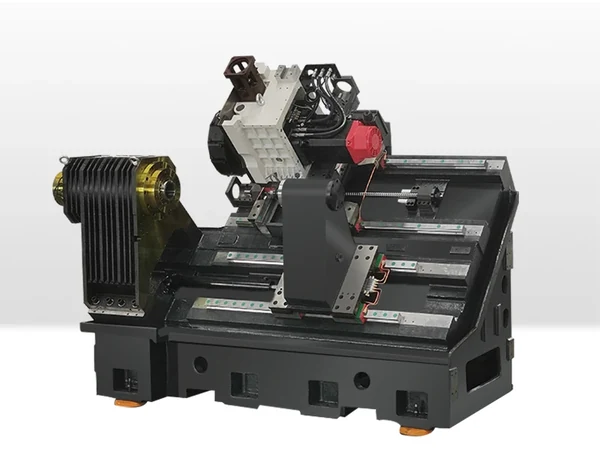
No todas las piezas de dirección o suspensión necesitan fresado. La brida del cubo, el muñón y los pequeños pasadores torneados y los pernos esféricos que van con un muñón son trabajos de torneado. Un TCK6050 maneja los pasadores y casquillos más pequeños, y cuando la pieza necesita tanto torneado como taladrado transversal o fresado, un centro de fresado-torneado con eje Y como el TCK2300B toma toda la pieza en un solo plato en lugar de dos máquinas.
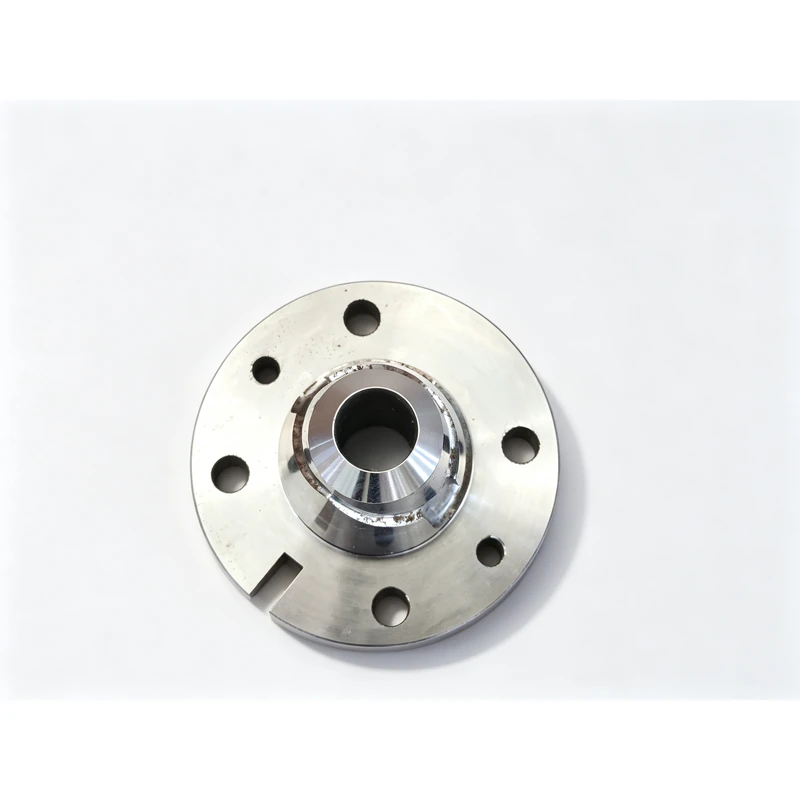
Las piezas pequeñas merecen el mismo cuidado.
Los nudillos llaman la atención, pero las piezas que están a unos centímetros de distancia deciden si el conjunto se siente apretado. Dos ejemplos del libro de pedidos de nuestra tienda:
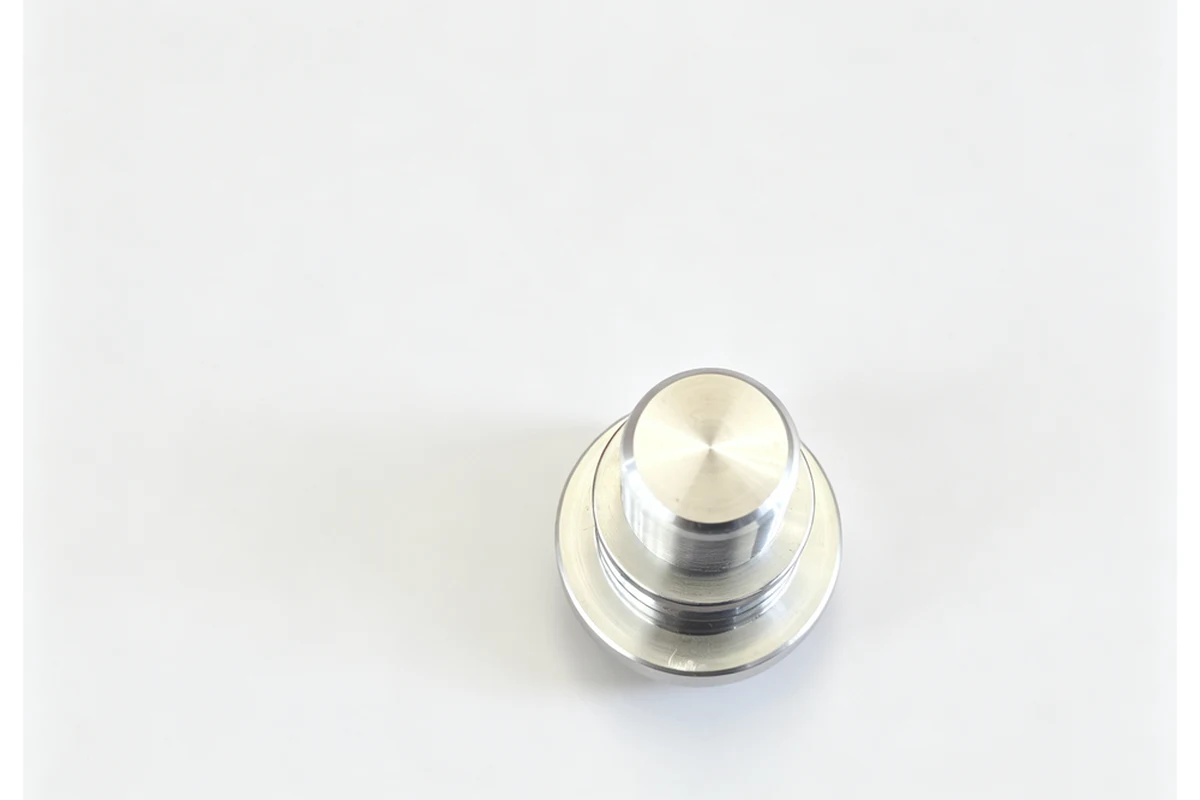
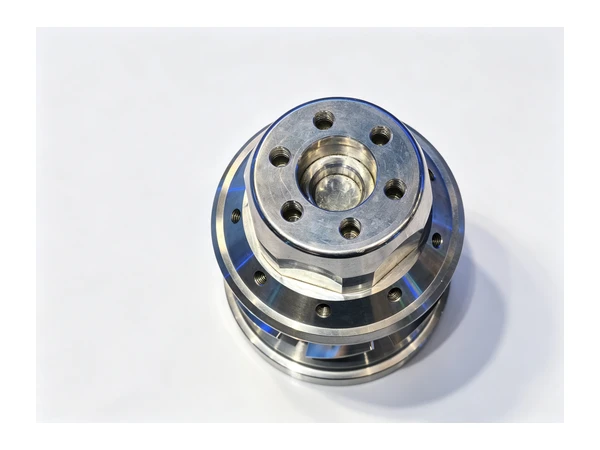
Un pasador de bola es una pequeña pieza torneada con una cabeza esférica, una cara de asiento y una ranura para una funda o un anillo de seguridad. Entregado en un alimentador de barras, parece un trabajo de dos minutos. Mal sujetado, la esfera está deformada y la articulación se siente picada desde el primer kilómetro. En nuestras propias máquinas se gira la esfera y se corta la cara del asiento en el mismo plato para que los dos permanezcan relacionados.
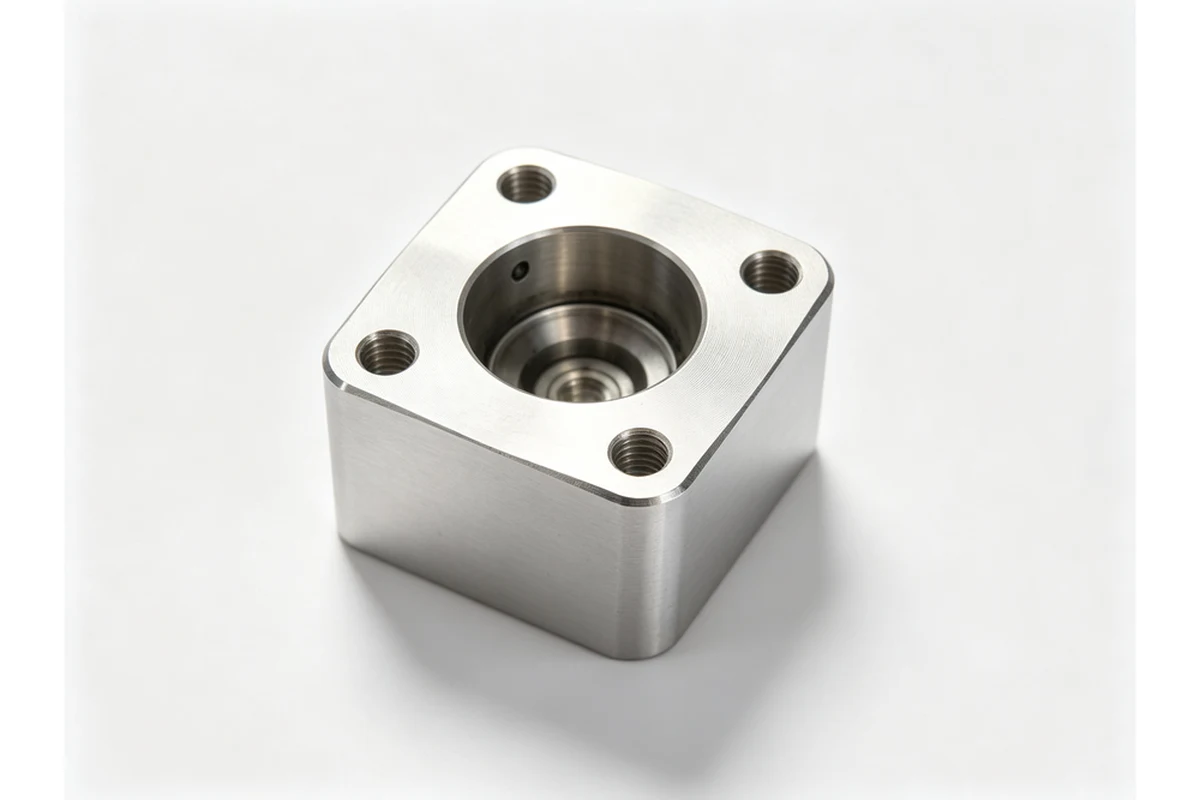
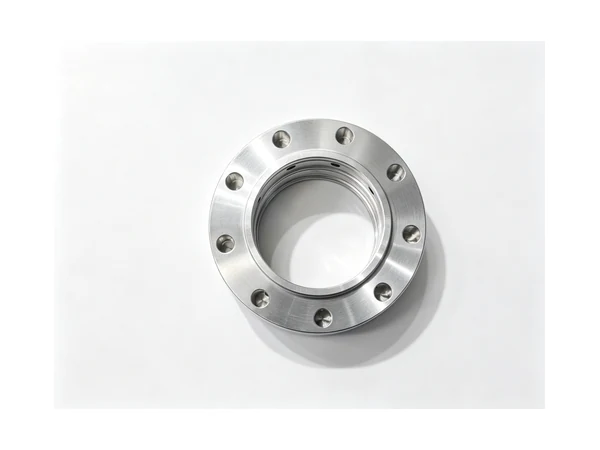
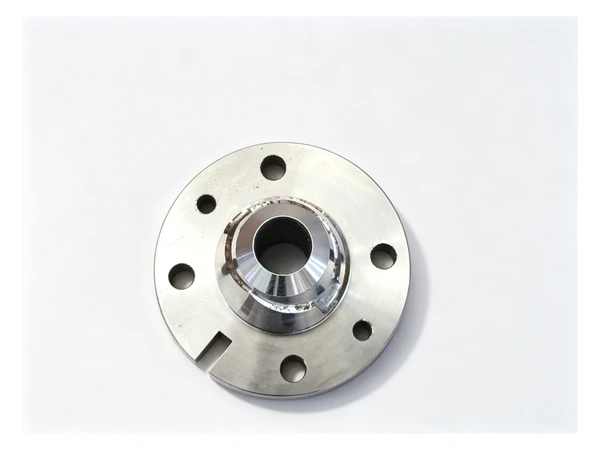
Lo mismo se aplica a los bloques de montaje y a los asientos con bridas como el de arriba. Cuatro agujeros para pernos en un patrón cuadrado son fáciles; cuatro orificios para pernos que se alinean con el orificio en el medio, en una pieza que se atornilla con fuerza a una pieza fundida, son cuestión de realizar ambas funciones desde un punto de referencia mientras la pieza se sostiene una vez.
Calidad sin perseguir números no se puede publicar
Dos cosas importan más que cualquier lectura en un nudillo:
Consistencia en todo el lote. Un nudillo que mide bien en la primera parte y se desplaza en la cuatro centésima es peor que uno que se sienta un poco fuera de lugar pero se queda ahí todo el tiempo. Las tácticas que mantienen un lote unido son aburridas y efectivas: mecanizar la cara de referencia de manera ligera y temprana, mantener la misma fuerza de sujeción de una pieza a otra, cambiar las inserciones por conteo en lugar de por sensación, y medir contra el dispositivo, no contra una pieza independiente.
Control de proceso en lugar de control de piezas.Una pieza de dirección es una pieza de seguridad. Las tiendas a las que les va bien no inspeccionan la calidad; construyen el proceso para que la misma configuración produzca la misma pieza, luego realizan comprobaciones puntuales y tendencias de los resultados. Ésa es una decisión fija y una decisión de máquina mucho antes de que sea una decisión de inspección.
Donde encaja la automatización
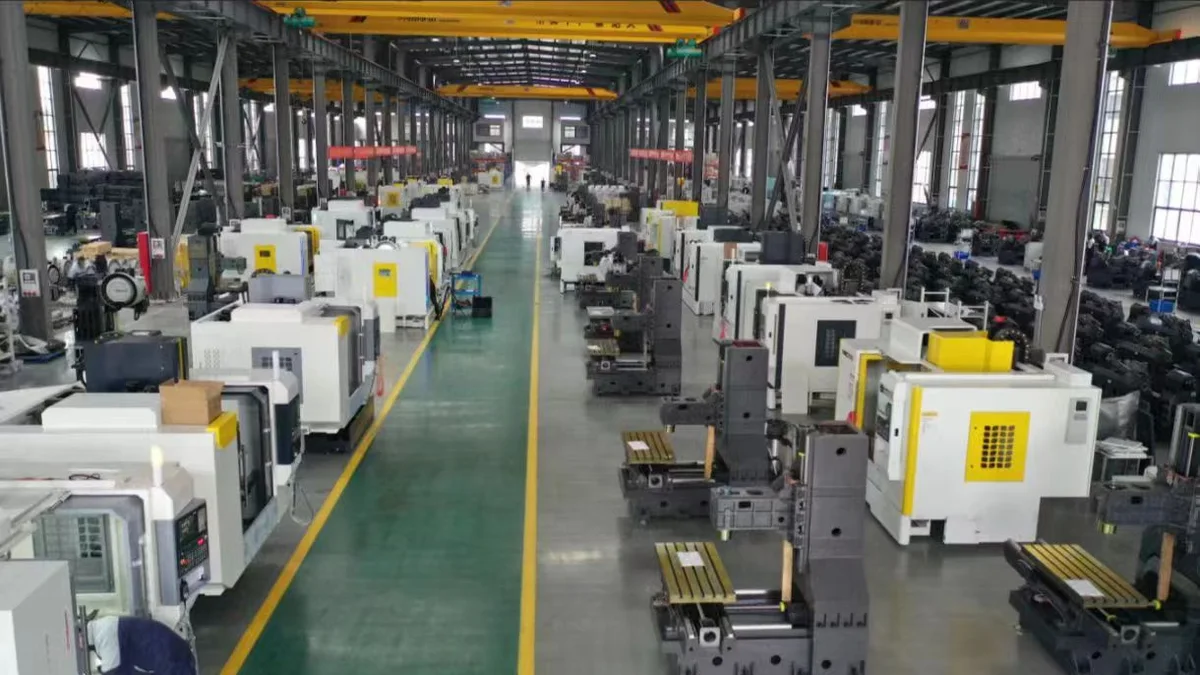
Las piezas de dirección y suspensión son un punto óptimo para el cuidado de la máquina robótica . Las piezas se ejecutan en lotes estables, el ciclo es lo suficientemente largo como para justificar la carga y el dispositivo es repetible. Un pórtico o una celda robótica frente a una máquina horizontal permite que un operador maneje varias máquinas y elimina la única variable que un humano todavía introduce: la fuerza de sujeción. El robot carga las mismas almohadillas, en el mismo orden, en cada ciclo.
Que enviarnos
Si se cita un nudillo, un montante o un cuerpo de huso, los puntos de partida útiles son el dibujo con los datos de referencia, el material y el volumen anual. Si no está seguro de qué clase de máquina desea la pieza, esa es exactamente la pregunta que debe hacerse antes de diseñar el accesorio. Nuestro equipo primero trabaja en la configuración con el cliente y luego adapta la máquina.
Lo mismo aplica si ya tienes la pieza y quieres una ruta. Envíe el dibujo y le ofreceremos un proceso sugerido, las máquinas para ejecutarlo y una cotización.
Contacto Handemo CNC | Correo electrónico: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Lectura relacionada: CNC mecanizado de carcasas de cojinetes de brida, CNC mecanizado de ejes excéntricos y una guía de aplicación para el mecanizado de piezas automotrices. Si prefieres enviar el dibujo directamente, utiliza nuestra página carga de dibujo.