Girar un portaherramientas con refrigerante central en una sola configuración
La consulta llegó como una fotografía, no como un dibujo. Dos portaherramientas sobre un banco, el de la izquierda con un orificio pasante recto y el de la derecha con un orificio que terminaba antes del extremo cortante. Debajo, una línea: la segunda es lo que necesitamos, y la necesitamos más rápido de lo que la obtenemos ahora. Esa fotografía marcó todo el proyecto, porque la diferencia entre las dos partes no fue el agujero, sino cuántas veces hubo que configurar la parte para hacerlo.
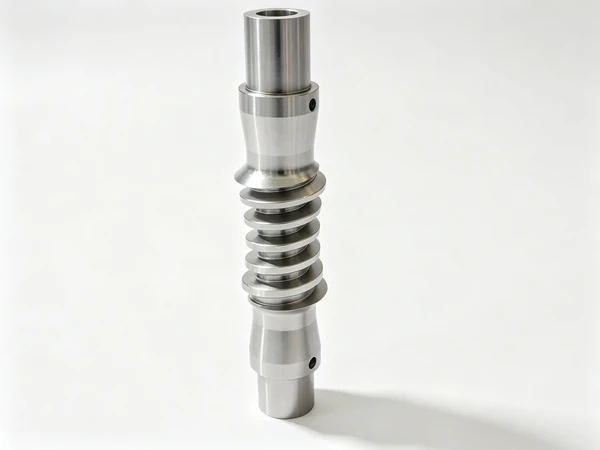
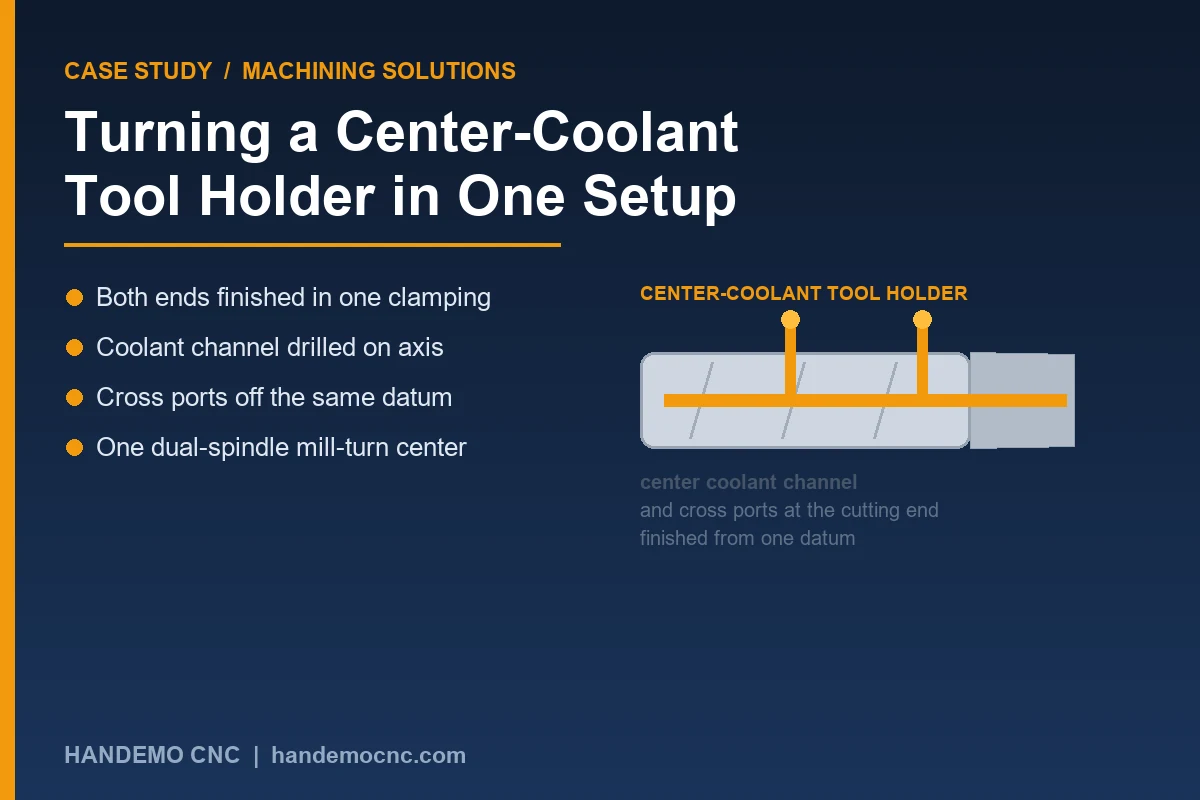
Un portaherramientas con refrigerante central es un cuerpo de acero delgado con un canal profundo que recorre su eje y un conjunto de puertos transversales que se abren cerca del extremo de corte. En una ruta convencional, se fabrica en dos operaciones en dos máquinas: un torno refrenta y gira el vástago, la pieza va a una fresa o a un segundo torno para los puertos transversales y luego regresa a la punta. Cada uno de esos viajes restablece la pieza en una nueva referencia, y en un cuerpo largo y delgado, el segundo y tercer evento de sujeción causan más daño a la geometría que cualquier fuerza de corte. El cliente no estaba luchando contra sus máquinas. Estaban peleando por la cantidad de veces que se movía la pieza.
Qué tiene que hacer la pieza
El soporte lleva en un extremo una plaquita de corte y en el otro está sujeto en una torreta o en un husillo. El refrigerante tiene que llegar al borde cortante, no al vástago, por lo que el canal interno recorre toda la longitud del cuerpo y los puertos transversales deben aterrizar en el lugar correcto en relación con la punta, no al vástago ni a cualquier superficie que se haya colocado en ese momento.
Esa única frase es todo el trabajo. El requisito funcional no es una característica de un extremo o del otro; es la relación entre dos extremos. Que es exactamente el requisito que una segunda configuración destruye.
- Canal axial continuo y claro a lo largo del cuerpo.
- Puertos transversales colocados con respecto al extremo de corte, en el mismo eje que el vástago
- Cara de la nariz en escuadra con respecto al eje para que el inserto se asiente correctamente
- El diámetro del vástago es concéntrico con la punta, por lo que el soporte se repite cuando se carga en una torreta.
Escritas en un dibujo, ninguna de esas líneas parece difícil. Sostenidas a través de dos máquinas y tres abrazaderas sobre un delgado cuerpo de acero, son las líneas que regresan.
Por qué sigue fallando la ruta de dos configuraciones
Existe una versión de este trabajo que se realiza con un buen torno y una buena fresadora, y muchos talleres lo hacen funcionar. Funciona mejor cuando el cuerpo es corto y rígido. A medida que el soporte se alarga en relación con su diámetro, el patrón de falla aparece en el mismo orden cada vez.
Primero se gira el mango y éste sale limpio. Luego, la pieza se mueve a un dispositivo para los puertos transversales, donde se ubica desde el diámetro del vástago. Esa ubicación está bien en teoría, pero la presión de la abrazadera sobre un cuerpo delgado lo dobla ligeramente y los puertos se perforan en una pieza que volverá inmediatamente después. Luego se enfrenta el morro, nuevamente a partir de un dato restablecido, y la relación entre el morro y las lumbreras cambia. Nada se escapa por mucho. Es suficiente que el chorro de refrigerante no golpee limpiamente el inserto y el operador no pueda volver a cortar la pieza para fijarla porque el canal ya está perforado.
La queja que llega de un taller en esta situación casi nunca es “nuestras máquinas no son precisas”. Es “la segunda operación sigue avanzando hacia nosotros”. Son problemas diferentes y necesitan soluciones diferentes.
Comportamiento del material en una sección delgada
Los portaherramientas casi siempre están hechos de acero aleado o de un grado de endurecimiento total, a veces de acero para trabajo en caliente para portaherramientas que soportan altas temperaturas en el filo. Se trata de materiales con mucha tensión residual y una sección delgada en el centro del cuerpo. Quitar material del exterior libera esa tensión y la pieza se mueve. El movimiento es pequeño en términos absolutos y completamente predecible en dirección una vez que haya ejecutado la pieza una vez, pero solo si ambos extremos se cortan con la misma sujeción. Divida las operaciones y la liberación de estrés se producirá entre configuraciones, donde nadie puede medirlo y nadie puede compensarlo.
lo que hicimos
Citamos al titular sobre un centro de torneado y fresado de doble husillo en lugar de una ruta de torno más fresa, y esa decisión llevó a la mayor parte del proyecto. Cortar el cuerpo completo en una máquina elimina los dos eventos de nueva sujeción que estaban causando la deriva y elimina el accesorio que estaba doblando la pieza para los puertos transversales.
La secuencia es así. La pieza en bruto es una barra, aserrada ligeramente larga. Op uno gira el vástago, enfrenta y centra el extremo y perfora el canal de refrigerante axial desde ese extremo, profundo, pero en un eje recto mientras la pieza aún es corta y rígida. Se perforan los puertos transversales y se comprueba su intersección con el canal interno antes de continuar con la pieza, porque una vez terminada la nariz no hay una segunda oportunidad. Luego, la pieza se transfiere del husillo principal al husillo secundario y el extremo posterior se gira y refrenta sin siquiera salir de la máquina. La cara de la nariz, los puertos transversales y el canal de refrigerante están todos cortados a partir de una referencia y la pieza tiene exactamente una sujeción.
La máquina y por qué
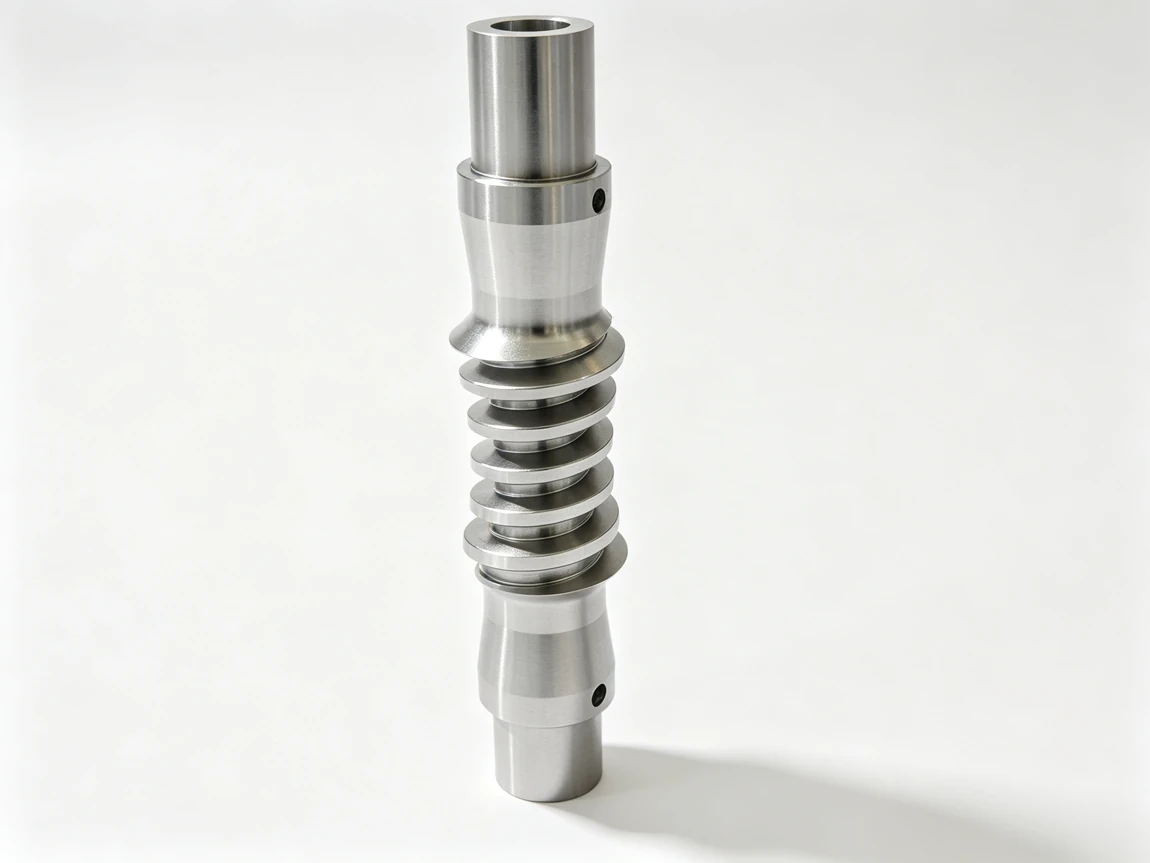
El trabajo se realiza en una máquina fresadora-torneadora de doble husillo TCK6050SYCNC. Two reasons decide it. Primero, el subhusillo nos da el segundo extremo sin un segundo accesorio, que es el objetivo del proyecto. En segundo lugar, el eje Y y las herramientas motorizadas permiten cortar los puertos transversales en la misma máquina en lugar de enviarlos a una fresadora, en un cuerpo delgado que importa más que el tiempo del ciclo, porque la posición del puerto se corta a partir de un dato que todavía está en la máquina en lugar de uno nuevo.
Para soportes más largos, o donde el cliente desea que los puertos transversales y cualquier parte plana se corten con más libertad de eje, la máquina fresadora-torneadora 3100SY cubre la misma ruta con un área de trabajo más grande. Cuando el volumen anual es menor y el soporte es lo suficientemente corto como para ser estable en dos operaciones, un torno de bancada inclinada TCK6050 con un subhusillo aún puede ser la cotización sensata. Lo que no hacemos, en esta familia de piezas, es recomendar un torno simple más una fresadora aparte, por muy buenas que sean ambas máquinas.
Lo que implementamos para mantenerlo estable
Dos cosas más allá de la máquina hicieron que el trabajo se repitiera.
La primera es cómo se lleva a cabo el papel. En un soporte delgado, la tentación es agarrar con fuerza para que nada se mueva. Ese es el instinto equivocado. Pasamos el vástago en una pinza o en mordazas blandas mecanizadas hasta el diámetro final, de modo que la presión de sujeción se distribuye alrededor de la circunferencia en lugar de concentrarse en tres puntos, y mantenemos el agarre tan ligero como lo permite el corte. En las variantes más largas, una luneta sostiene la parte media del cuerpo. Agarrar con menos fuerza suena como un riesgo; en un cuerpo delgado ocurre lo contrario, porque es la abrazadera, no la herramienta, la que da la forma trilobulada a la pieza.
El segundo es el descanso. Desbastamos el cuerpo, lo dejamos enfriar y asentar, luego damos las pasadas finales. En un soporte largo el asentamiento no es instantáneo y no es visible en la máquina. Hacer una pausa deliberada en la secuencia cuesta un poco de tiempo de ciclo y elimina la clase de pieza que mide correctamente en la máquina y se mueve durante la noche.
Comprobar el trabajo sin repetirlo
Comprobamos el canal de refrigerante haciendo pasar aire o fluido a través de él antes de terminar la pieza, de modo que un canal bloqueado o mal intersecado quede atrapado mientras aún se puede corregir. La concentricidad entre el vástago y la punta se mantiene cortando ambos extremos en la misma sujeción en lugar de medirlos después: el accesorio es el control, la verificación es la confirmación. Los soportes terminados se inspeccionan para detectar las características que el cliente mencionó y mantenemos un registro del primer artículo de la familia para que los lotes repetidos se ejecuten en función de un resultado conocido en lugar de una nueva suposición.
Si un cliente ha estado ejecutando esta pieza en dos máquinas y ha perdido posición, la pregunta útil no es qué máquina tiene la falla. Es el número de veces que se vuelve a sujetar la pieza entre el primer corte y el último. Por esta parte, la respuesta pasó de tres a uno y las quejas cesaron.
Preguntas frecuentes
¿Se puede perforar el canal de refrigerante en la misma máquina que el exterior?
Sí, y en esta parte debería serlo. Perforar el canal desde el extremo del vástago mientras el cuerpo aún es corto y está bien apoyado mantiene el orificio en el eje, lo que significa que el canal y el exterior de la pieza comparten un mismo punto de referencia. Mover el canal a una máquina separada reintroduce exactamente el riesgo de alineación que la ruta de una sola configuración debe eliminar.
¿Por qué una máquina de dos husillos en lugar de dos tornos?
Para una pieza delgada con características en ambos extremos, el segundo torno significa una segunda sujeción, y la segunda sujeción es donde la geometría se desplaza. Una máquina de doble husillo termina la parte trasera transfiriendo la pieza al interior de la máquina. Es una sujeción, un punto de referencia y un operador que vigila la misma pieza durante todo el ciclo.
¿Qué materiales utilizan para los portaherramientas?
Los aceros aleados y los grados de endurecimiento total son las opciones más comunes, con aceros para trabajo en caliente para soportes que ven calor en el extremo cortante. La ruta de mecanizado no cambia mucho entre ellos; lo que cambia es cuánto se mueve la pieza cuando se desprende el material, y eso se maneja mediante la secuencia de desbaste, luego asentamiento, luego acabado, en lugar de por la calidad.
¿Puedes mantener la posición entre el vástago y los puertos transversales?
Esa relación es la razón por la que mantenemos los puertos cruzados en la misma máquina que el vástago. Cuando ambos se cortan a partir de un mismo dato, la posición es el resultado de la configuración y no una medición tomada posteriormente. Si los puertos se cortaran en una segunda máquina a partir de un dato restablecido, dependeríamos del dispositivo para reproducir algo que la máquina ya había establecido.
¿Qué tipo de volumen se adapta a esta ruta?
La ruta de una configuración se amortiza a partir del primer lote donde la ruta de dos operaciones está perdiendo posición. Realizamos pruebas individuales para validar el proceso y el dispositivo, luego repetimos lotes en la misma configuración. Envíe el plano del soporte, el material y el volumen anual y le recomendaremos la máquina y la secuencia, y le cotizaremos el utillaje y el portapiezas que la acompaña.
Obtenga una cotización para su trabajo de portaherramientas
Cuéntenos sobre el soporte (material, longitud y diámetro, dónde se ubican el canal de refrigerante y los puertos transversales, y el tamaño del lote) y Handemo recomendará la máquina y el proceso, y cotizará el soporte que hace que se repita. Contacto Handemo CNC | Correo electrónico: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Lectura relacionada: CNC Torno vs Fresa-Torno: Cómo elegir y CNC Mecanizado de un manguito guía de pistón hidráulico — ambos casos en los que la decisión se tomó en función de cuántas veces tenía que moverse la pieza, no de los datos de corte.