Estudio de caso: girar un eje excéntrico
La consulta llegó con tres fotografías y ningún dibujo. Dos tomas del eje terminado en un banco, y una del mismo eje montado nuevamente en la máquina que lo había fabricado, con un indicador de cuadrante sobre el muñón desplazado y la aguja estacionada en algún lugar que no le gustaba al cliente. El mensaje que había debajo era breve: las primeras cincuenta partes estaban bien y luego no. Se trata de un tipo de queja muy específico y casi nunca significa que la máquina no puede fabricar la pieza. Por lo general, significa que el proceso puede fabricar la pieza una vez y luego algo en el proceso se mueve.
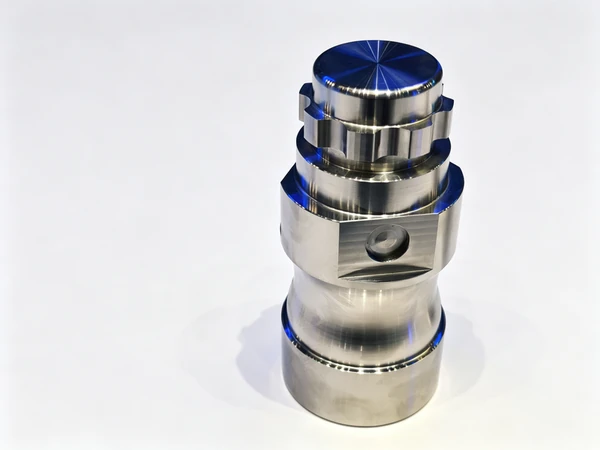
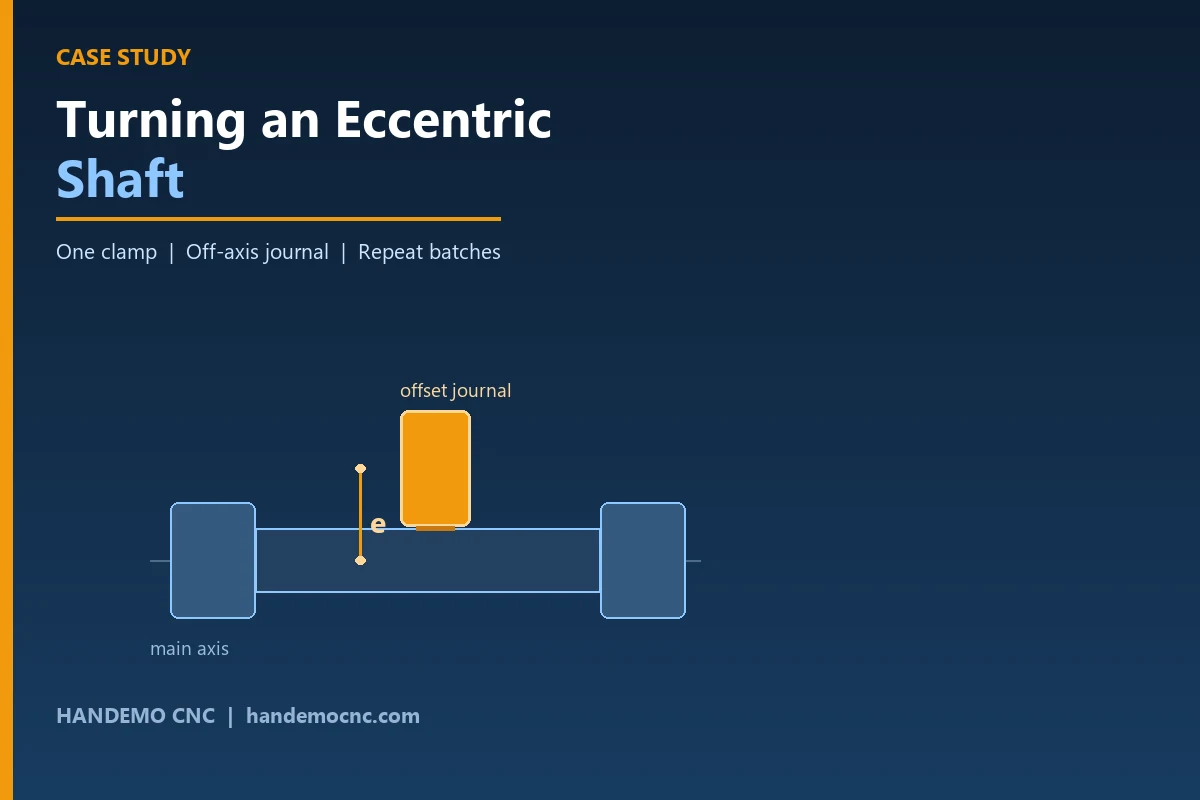
Un eje excéntrico es una pieza torneada en la que un muñón se corta deliberadamente de la línea central del resto del eje: un pasador de cigüeñal desplazado, una leva, un asiento de rodamiento fuera de línea. Todo lo relacionado con la pieza es torneado normal excepto esa característica, que es la única característica que decide si la pieza funciona. El cliente, un proveedor de componentes para automóviles, lo había estado ejecutando con éxito en un torno de bancada inclinada estándar con un dispositivo excéntrico. Lo que no pudieron hacer fue ejecutarlo exitosamente para un lote completo.
Qué tiene que hacer la pieza
El eje lleva la carga en ambos extremos en sus muñones principales y conduce o es impulsado a través del muñón desplazado en el medio. Funcionalmente, el muñón de compensación debe ubicarse en el lugar correcto alrededor del eje principal y debe ubicarse en el mismo lugar en todas las partes del lote. Esos dos requisitos parecen un solo requisito. No lo son, y la diferencia entre ellos es todo el proyecto.
- El muñón desplazado debe cortarse en la posición angular y radial correcta en relación con los muñones principales.
- Los muñones principales deben permanecer coaxiales entre sí, para que el eje encaje en sus cojinetes.
- La excentricidad debe ser la misma desde la primera parte del lote hasta la última.
- La transición entre el cuerpo principal y el muñón desplazado debe estar lo suficientemente limpia para que el filete sobreviva las cargas de servicio.
Escrito en un dibujo, esa es una lista corta. En una máquina que funciona un turno completo, la primera línea es la que decide si el cliente está satisfecho. Si la compensación se desplaza a lo largo de un lote, las piezas aún se miden dentro del dibujo individualmente; simplemente no son intercambiables y la línea de ensamblaje se entera antes que el departamento de inspección.
Por qué el accesorio excéntrico estaba a la deriva
La tienda estaba siguiendo una ruta bien establecida y vale la pena decir claramente que la ruta no es incorrecta. Funciona y muchas tiendas lo utilizan. Un bloque o un accesorio mantiene el eje desplazado del centro del husillo por la excentricidad, y el muñón de desplazamiento se gira en esa configuración mientras el eje gira alrededor del eje de desplazamiento. Cuando la primera pieza está fuera de la máquina, se ve bien.
Entonces, tres cosas van en contra del taller en un lote.
El primero es el propio dispositivo. Un bloque excéntrico tiene que reproducir el desplazamiento cada vez que se carga, y en un dispositivo que está atornillado y desatornillado todo el día, no lo hace. El desplazamiento es una posición establecida manualmente y una posición establecida manualmente tiene una distribución a su alrededor. Pequeño al principio, más ancho después y invisible en la pieza acabada.
El segundo es el cambio de dato entre operaciones. Los muñones principales se cortan en un ajuste, el muñón desplazado en otro, y la relación entre los dos existe sólo en el accesorio. Si el accesorio es correcto, la pieza es correcta. Si el útil se ha movido un poco, la pieza está mal y no hay ninguna medición en la máquina que la atrape antes de que la pieza esté terminada.
El tercero es el movimiento térmico a lo largo del turno. El cliente ya lo había planteado él mismo: quería una buena refrigeración en el husillo, la torreta y las herramientas motorizadas. Habían notado que las piezas se desplazaban a medida que avanzaba el día, que es exactamente lo que ve un taller cuando un accesorio y un husillo se calientan a ritmos diferentes y se confía en que ambos mantengan una posición.
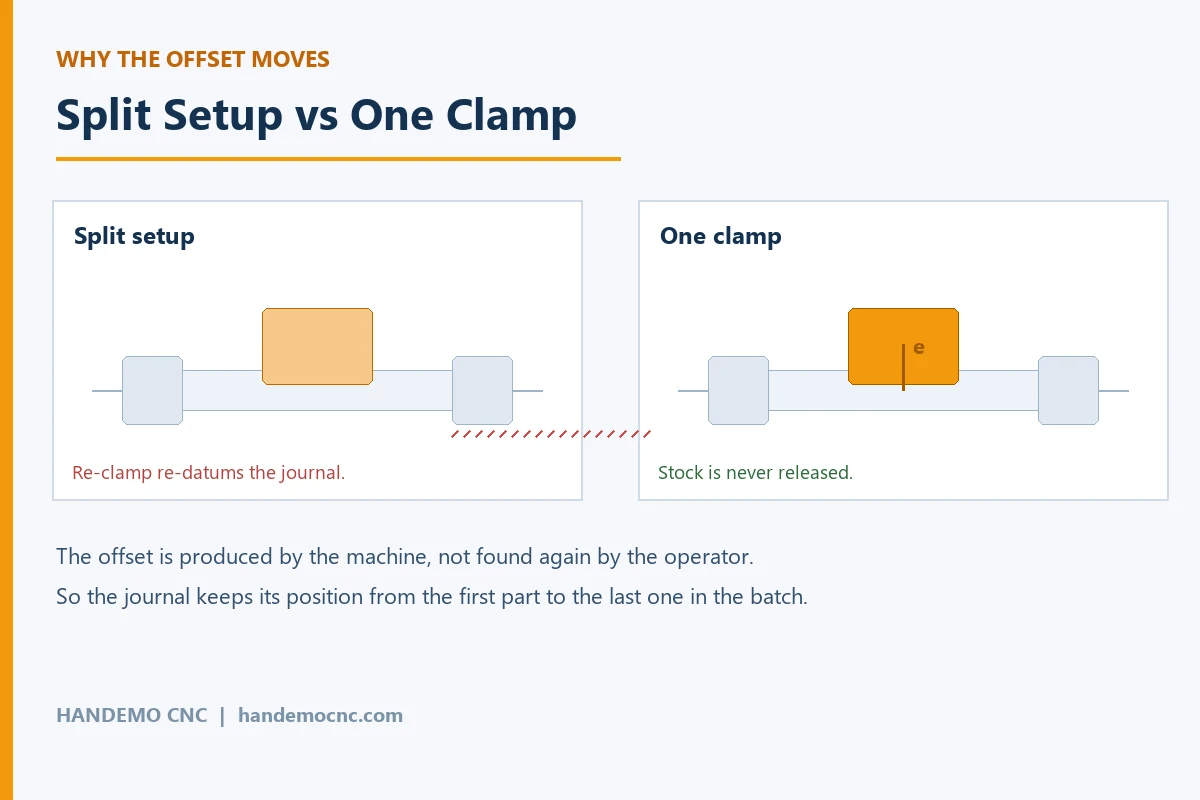
La queja que llega de una tienda en esta situación es casi siempre la misma frase: “las primeras estaban buenas”. Vale la pena leer esa frase con atención. No es una queja sobre la capacidad de la máquina. Es una queja sobre un proceso que depende de que algo sea colocado manualmente en el mismo lugar, cientos de veces, sin retroalimentación cuando se mueve.
lo que hicimos
Cotizamos el eje en una plataforma de fresado y torneado con eje Y en lugar de un torno simple con un dispositivo excéntrico, y esa única decisión dio por resultado el proyecto.
En una máquina con un eje Y y un eje C controlado, no es necesario crear el desplazamiento mediante un dispositivo. Los muñones principales se giran sobre el eje principal de forma normal. Luego se produce el muñón de compensación con el husillo indexado y la herramienta fuera de la línea central bajo el control del programa, por lo que la excentricidad es un número en el programa en lugar de una posición debajo de un perno de sujeción. Ese único cambio elimina el dispositivo de la cadena de precisión, que es de donde provenía la deriva.
El modelo que presentamos fue la máquina fresadora-torneadora TCK2100LY CNC, la combinación de torneado y fresado con eje Y en nuestra gama de fresadora-torneada. Lleva una torreta de herramientas dinámica y un eje Y sobre una estructura de giro de lecho inclinado, que es lo que pide esta familia de piezas: giro para los muñones, movimiento fuera del eje para el muñón excéntrico y utillaje dinámico para las caras planas y las pequeñas cruces que suelen acompañarlo. La pieza se acaba sin soltarse del mandril entre el torneado principal y el offset, por lo que no hay paso de redatación que pueda estropear el útil.
La secuencia es así. Se refrenta y centra la barra y se gira el primer muñón principal con el soporte del contrapunto en su lugar. El segundo muñón principal está girado, todavía sobre el eje principal. Con el eje aún sostenido, los índices del husillo y el eje Y llevan la herramienta a la posición de compensación, y el muñón excéntrico gira alrededor de ese centro de compensación. Cualquier parte plana, chavetero o orificio transversal que requiera el dibujo se corta en la misma sujeción con las herramientas motorizadas. Sólo entonces la pieza sale de la máquina.
Las máquinas y por qué
El TCK2100LY se ajusta a este eje porque el desplazamiento lo produce la máquina. Cuando el eje es más largo o el lote más pequeño, y el taller se contenta con aceptar un accesorio, un torno de bancada inclinada TCK6050 con un subhusillo seguirá girando esta familia de piezas y es una cotización de menor costo. Cuando el muñón desplazado está cerca de un hombro y la pieza necesita una segunda operación también en el extremo posterior, la máquina torno-fresadora de doble husillo TCK6050SY lleva la misma idea un paso más allá y termina ambos extremos en una sola máquina. Para ejes pesados o largos, el TCK6350B es en el que trabajaríamos, porque la estructura es la parte de la máquina que tiene que sobrevivir a cortes interrumpidos en un gran muñón desplazado.
Lo que no recomendaríamos para una pieza como ésta es un torno simple más un centro de mecanizado vertical independiente. La ruta dividida no es incorrecta en principio, pero en un eje excéntrico significa que el desplazamiento y los muñones principales se fabrican en dos máquinas a partir de dos puntos de referencia, y la relación entre ellos es entonces un problema de fijación en lugar de un problema de mecanizado. Es posible solucionarlo con mejores accesorios. Quitarlo del proceso es más fácil. Cuando un taller ya tiene un centro de mecanizado vertical y quiere usarlo, la respuesta honesta es que el VMC es la máquina adecuada para las características de fresado y el lugar equivocado para establecer la excentricidad. Lea más sobre cómo se fabrica la pieza en nuestro artículo Soluciones de mecanizado de ejes excéntricos.
Lo que implementamos para mantenerlo estable
Dos cosas más allá de la elección de la máquina hicieron que el trabajo se repitiera, y ambas son tareas domésticas más que tecnología.
El primero es la refrigeración, que el cliente había planteado antes de cotizar. Se corta un muñón excéntrico con la herramienta trabajando lejos del centro de rotación durante parte de la revolución, y la carga sobre el inserto cambia en cada vuelta. Esa variación genera calor en la herramienta y en la pieza de manera desigual, y la herramienta que estaba cortando a la medida a las ocho de la mañana no corta al mismo tamaño a las dos de la tarde. Especificamos refrigerante de alta presión a través de la torreta y las herramientas motorizadas, de modo que el corte se mantenga frío durante el cambio y la herramienta no crezca. Este no es un pequeño detalle de esta parte; Según la propia evidencia del cliente, fue una gran parte de la deriva.
El segundo es cómo se sujeta el eje. Colocamos los muñones principales en mordazas blandas mecanizadas según el diámetro del eje en lugar de agarrarlas sobre una superficie de barra en bruto, y mantenemos el agarre firme, pero aun así el eje no se deforma. Una luneta sostiene el centro de un eje largo. El contrapunto se utiliza desde la primera pasada por lo que el eje nunca corre con el extremo libre sin apoyo, y permanece enganchado hasta terminar el muñón desplazado.
Comprobar el trabajo sin repetirlo
La parte útil del plan de inspección es que se realiza en la máquina y no después de ella. Debido a que ambos extremos y el desplazamiento se cortan sin soltar la pieza, la relación que le interesa al cliente se produce mediante la configuración en lugar de medirse y corregirse después. Probamos el eje terminado en un medidor después de que se desprende, y mantenemos un registro del primer artículo para la familia, de modo que un lote repetido se ejecute en función de un resultado conocido en lugar de una nueva suposición.
El problema del cliente, descrito con sus propias palabras, fue que las primeras cincuenta piezas estaban buenas. Lo que en realidad había sucedido era que el proceso tenía una posición que sólo se mantenía mientras todo permaneciera exactamente como estaba establecido. Al mover el desplazamiento de un dispositivo a un programa se eliminó esa posición y el lote dejó de desviarse.
Preguntas frecuentes
¿Se puede girar un eje excéntrico sin un dispositivo excéntrico?
Sí, en una máquina con eje Y y eje C controlado. Los muñones principales se giran sobre el eje principal y el muñón desplazado se produce fuera de la línea central bajo el control del programa, por lo que la excentricidad proviene de la máquina en lugar de un bloque atornillado al mandril. La ruta del accesorio todavía funciona y se sigue utilizando; simplemente hace que la excentricidad sea una posición de configuración en lugar de una programada.
¿Por qué las piezas se desplazaron por el lote?
Porque el desplazamiento se establecía manualmente en un dispositivo cada vez que se cargaba la pieza, y la relación entre el desplazamiento y los muñones principales sólo existía en ese dispositivo. Los pequeños movimientos en el dispositivo, los cambios de datos entre operaciones y el crecimiento térmico a lo largo del turno se suman y ninguno de ellos se muestra en la pieza terminada hasta que la línea de ensamblaje los encuentra.
¿Necesito una máquina fresadora-torneadora para esta pieza?
No siempre. Si el eje es corto y el lote es pequeño, un torno con un subhusillo y un dispositivo excéntrico bien hecho serán suficientes. La ruta de torneado de fresado vale la pena cuando el desplazamiento tiene que abarcar un lote largo, o cuando el mismo dibujo también incluye partes planas, chaveteros o agujeros transversales que de otro modo requerirían una segunda máquina.
¿Cómo se sujeta el eje para que no se deforme?
Mordazas blandas mecanizadas según el diámetro del eje, la presión de agarre se mantiene tan ligera como lo permite el corte, un apoyo estable en ejes largos y el contrapunto enganchado desde la primera pasada. En un eje con una sección delgada, es más probable que la sujeción deforme la pieza que la fuerza de corte.
¿Qué volumen paga esta ruta?
La ruta se amortiza desde el primer lote en el que la ruta fija pierde posición, porque el coste de una pieza que hay que reelaborar o desechar suele ser mayor que la diferencia entre las máquinas. Ejecutamos piezas de prueba individuales para probar el proceso y el accesorio, luego repetimos lotes en el mismo programa. Envíe el plano, el material y el volumen anual y le recomendaremos la máquina y la secuencia.
Obtenga una cotización para su trabajo de eje
Cuéntenos sobre la pieza (material, longitud total, dónde se ubica el desplazamiento y qué tan lejos del eje está, y el tamaño del lote) y Handemo recomendará la máquina y el proceso y cotizará las herramientas y el soporte que hacen que se repita. Contacto Handemo CNC | Correo electrónico: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Puede enviar un dibujo a través de nuestra página carga de dibujo y le enviaremos un plan de mecanizado y una cotización de su pieza. Lectura relacionada: Estudio de caso: Mecanizado de un eje de transmisión y CNC Torno versus fresado-torneado: cómo elegir.