CNC Mecanizado de Discos de Freno: Proceso y Máquinas
La consulta rara vez llega de una fábrica de automóviles. Proviene de un taller que reconstruye camiones y autobuses, o de un distribuidor que está cansado de esperar seis semanas hasta que los rotores aparecen deformados. La pregunta es siempre la misma: ¿podemos hacer girar un disco que se asienta plano sobre el cubo, se desgasta uniformemente a lo largo de la banda de fricción y no sacude el volante a gran velocidad? Todo lo demás en el proceso se deriva de esos tres requisitos, y ninguno de ellos tiene que ver con qué tan rápido puede cortar la máquina.
Este artículo analiza cómo se mecanizan realmente los discos de freno y los cubos tipo disco: qué se pide que haga la pieza, los hierros y aceros de los que está hecha, el soporte que impide que una pieza poco profunda se mueva cuando se corta y las máquinas que pondríamos en el trabajo. Si su trabajo también cubre el lado del eje y el cubo del conjunto de esquina, nuestra nota sobre el torneado ejes excéntricos y la más amplia guía de aplicación de piezas de automóvil cubren las operaciones vecinas.
Por qué es difícil mecanizar bien un disco
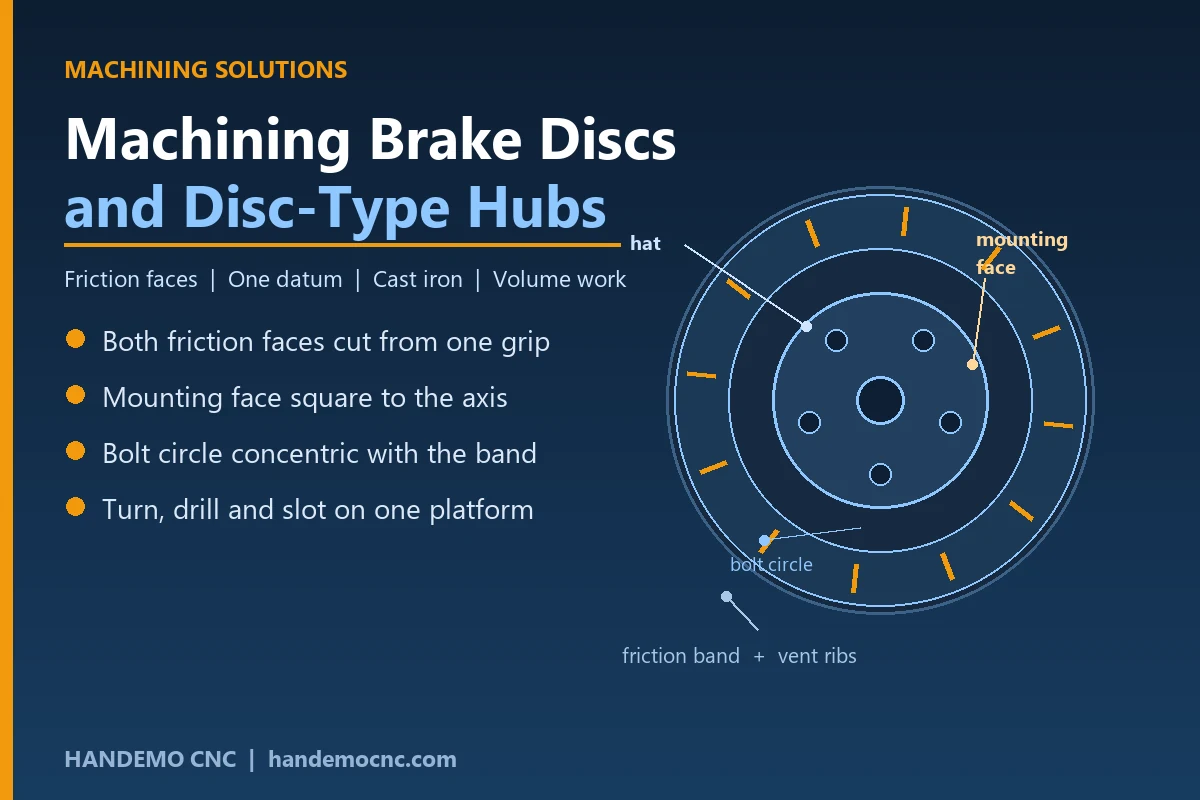
Un disco de freno es una pieza corta, ancha y poco profunda, y casi todas las dificultades para fabricar uno provienen de esa forma. Es delgado en relación con su diámetro, por lo que se desvía cuando se agarra con demasiada fuerza y regresa cuando se sueltan las mandíbulas. Es hierro fundido, que es fácil de cortar pero oculta arena y puntos duros justo debajo de la piel. Y sus dos caras de fricción tienen que correr paralelas entre sí y en escuadra con la cara de montaje, porque un disco ligeramente descuadrado tirará la pinza hacia un lado y se desgastará de manera desigual.
Los requisitos funcionales son cortos. La banda de fricción debe tener un grosor uniforme en todo el círculo. La cara de montaje tiene que ser plana y cuadrada con respecto al eje de rotación, porque esa cara es la que asienta el disco en el cubo. El círculo de pernos debe quedar concéntrico con la banda de fricción. Para un disco ventilado, las nervaduras internas deben sobrevivir al corte sin que las dos caras se cierren entre sí. Nada en esa lista es exótico, pero todo depende de que la pieza se mantenga sin distorsión mientras se gira.
Materiales que verás
La mayoría de los rotores son de hierro fundido gris y el grado importa más de lo que sugiere el nombre. El hierro gris común se mecaniza libremente y proporciona una superficie de fricción estable, razón por la cual ha sobrevivido a un siglo de alternativas. Los hierros con mayor contenido de carbono resisten mejor los ciclos de calor, pero producen más polvo y virutas más pegajosas, por lo que la geometría de la herramienta y el refrigerante tienen que cambiar con ellos.
- Hierro fundido gris para rotores de turismos y la mayoría de discos de camiones
- Hierro fundido con alto contenido de carbono o aleado para vehículos pesados y aplicaciones de alto rendimiento.
- Tapas de aluminio sobre discos de dos piezas, generalmente atornilladas o remachadas a un anillo de fricción de hierro.
- Hierros inoxidables y recubiertos para resistencia a la corrosión en vehículos que permanecen parados por largos períodos.
La condición del yeso decide su primera operación. Un rotor que llega casi a la red deja solo las caras y el círculo de pernos para cortar, y el ciclo es corto. Un rotor de fundición gruesa debe revestirse en ambos lados y se moverá a medida que se desprenda la piel, por lo que el margen de mecanizado debe desprenderse de manera uniforme en lugar de en una sola pasada.
La ruta del proceso
Los discos se giran en dos operaciones y el orden se elige de modo que las caras más importantes se corten al final, desde un agarre estable.
Primera operación: sombrero y cara de montaje
El disco se sujeta por el exterior del sombrero o por el orificio, y la cara de montaje más el diámetro exterior del sombrero se giran en la misma sujeción. Esto crea el punto de referencia a partir del cual se mide cada corte posterior, por lo que vale la pena realizar un corte ligero y una pasada de acabado en lugar de perseguir el tiempo del ciclo en la primera operación.
Segunda operación: ambas caras de fricción desde un agarre
Aquí el disco se sujeta a la cara de montaje que se le acaba de asignar y las dos caras de fricción se giran en un solo ajuste. Este es el paso que decide si el rotor tiembla. Si se cortan las dos caras con la pieza sujeta entre ellas, el espesor variará alrededor del círculo y el cliente lo sentirá a través del pedal. Cortar ambas caras desde un agarre las mantiene paralelas por geometría en lugar de volver a fijarlas.
Perforación, ranurado y equilibrado
El círculo de pernos, los tornillos de retención y los orificios perforados en cruz siguen, generalmente después de terminar las caras, para que la rebaba de perforación no termine debajo de una cara terminada. Los rotores ranurados se fresan con una pequeña fresa siguiendo el contorno de la ranura. El equilibrio es el último paso: un corte poco profundo en el borde exterior o unos cuantos bolsillos perforados quitan el lado pesado, y en un disco ventilado las nervaduras deben dejarse en paz mientras eso sucede.
La sujeción de piezas es donde se gana el proyecto
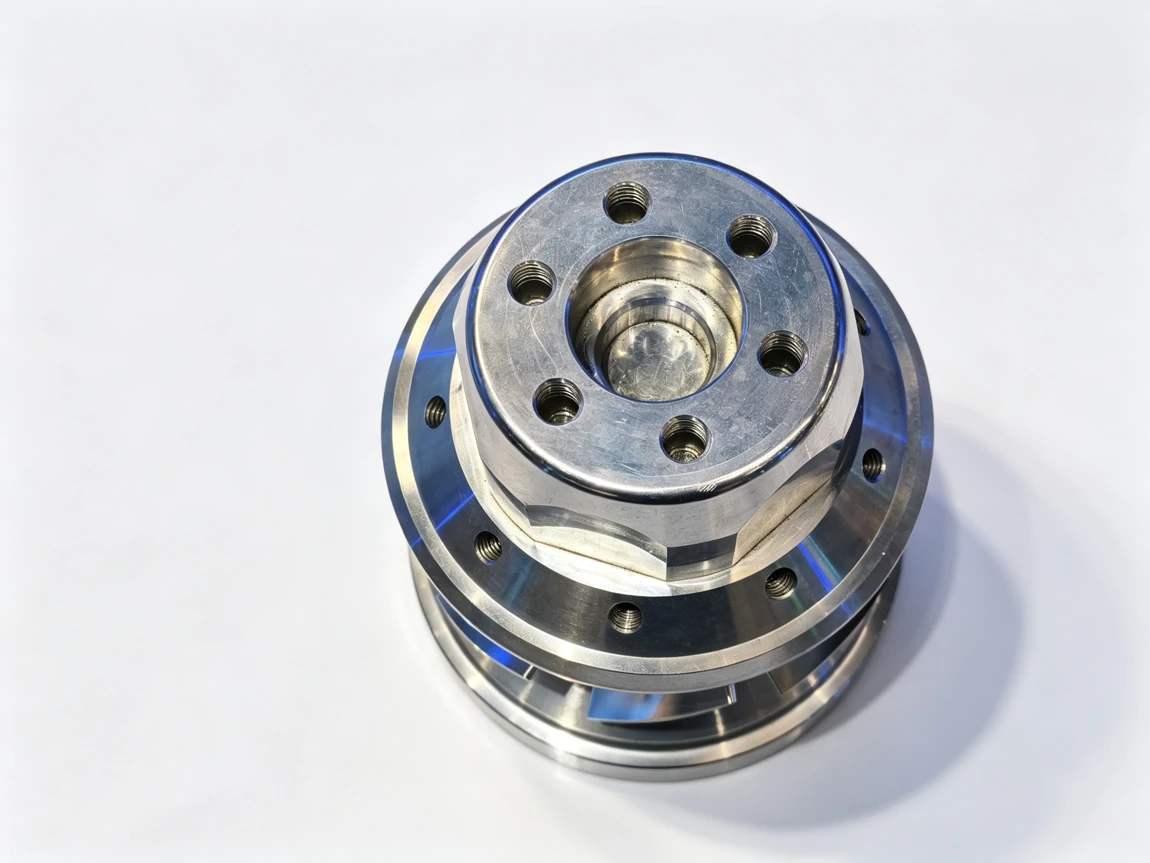
Si lo agarra con demasiada fuerza, el disco se deformará cuando se abran las mandíbulas. Agarre demasiado ligeramente y el corte interrumpido a lo largo de las nervaduras de ventilación lo moverá. Tres hábitos eliminan la mayor parte del riesgo.
Mecanice las mordazas blandas al diámetro del lote, de modo que el contacto se distribuya alrededor del orificio en lugar de concentrarse en tres puntos. Mantenga la presión de sujeción tan baja como lo permita el corte y realice la pasada de acabado con una profundidad ligera para que la pieza no se aleje de la herramienta. Y para discos perforados o ranurados, apoye la parte inferior de la banda de fricción con una placa de respaldo para que el cortador no presione la banda hacia el espacio entre las mordazas.
Los discos de dos piezas añaden un paso. El sombrero de aluminio generalmente se mecaniza primero y el anillo de hierro se termina para que coincida, de modo que el par se pueda atornillar y verificar como un conjunto antes de equilibrarlo. Gire ambas piezas sobre el mismo punto de referencia y el conjunto llegará a la estación de equilibrado más cerca de estar bien la primera vez.
Máquinas que cotizaríamos para este trabajo
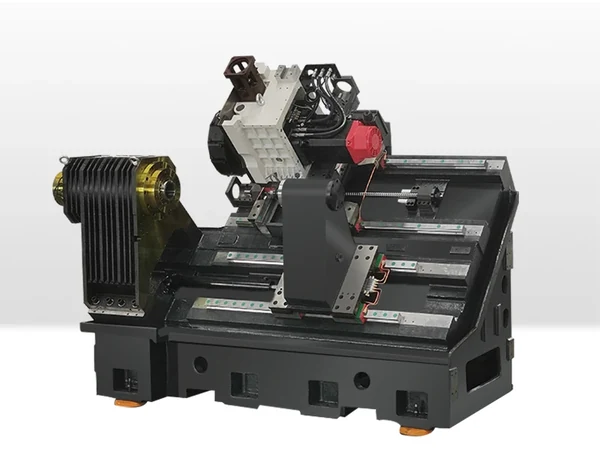
El trabajo con disco es un trabajo de torneado con una pequeña cantidad de fresado adjunto, por lo que el punto de partida de nuestra gama es un torno que pueda sujetar una pieza ancha y poco profunda en un mandril sin luchar contra ella. Los tornos de bancada inclinada están diseñados exactamente para esto, y los TCK70 cubren los tamaños comunes de automóviles de pasajeros y comerciales livianos. Para discos más grandes de camiones y autobuses, donde el diámetro y el peso de la fundición aumentan, el TCK6350B tiene la plataforma y el husillo para el trabajo.
Cuando el disco también necesita su círculo de pernos, orificios para tornillos y ranuras en el mismo ciclo, un torno con herramientas motorizadas elimina una segunda sujeción y el riesgo de concentricidad que conlleva. Las máquinas de torreta eléctrica en el rango de giro de fresado realizan el torneado y la perforación en una plataforma, y las TCK6050SY van un paso más allá: el segundo husillo toma la pieza después de girar las caras, termina el extremo del sombrero y el operador nunca tiene que volver a establecer el punto de referencia del disco a mano.
Si su mezcla de productos se inclina hacia rotores ranurados y perforados transversalmente en lotes pequeños, un centro de mecanizado vertical con una mesa giratoria puede ejecutar los patrones de agujeros como una celda dedicada al lado de los tornos, y el VMC1160 tiene la mesa para un accesorio que sostiene cuatro discos a la vez. Los conjuntos de dos piezas con un complejo sombrero de aluminio se asientan mejor en una plataforma de cinco ejes, porque las características anguladas y desplazadas del sombrero se terminan sin mover la pieza; el HTMC800T es la máquina que revisaríamos para esa familia.
Ejecutar la celda a volumen
La producción de rotores es un negocio de gran volumen y el taller que gana es el que mantiene el husillo girando. Por lo general, eso significa un alimentador de barras o palanquillas donde la pieza comienza como una pieza fundida sobre una plataforma, o un cargador de pórtico donde los discos son lo suficientemente pesados como para levantarlos a mano y ralentizar el ciclo. Nuestro grupo de automatización construye ambos, y la regla práctica es simple: automatice el trabajo que ya funciona bien, no el que aún necesita arreglo del proceso.
La vida útil de la herramienta en hierro fundido es estable, lo que facilita planificar un cambio programado en lugar de cortar hasta fallar. El refrigerante debe ser abundante y apuntar a la cara en lugar de al borde, porque las virutas de hierro fundido son pesadas, abrasivas y no se aclaran solas. Y debido a que las caras de fricción son la superficie que el cliente ve y siente, mantenga una estación limpia de lavado e inspección al final de la celda. Un rotor que sea geométricamente correcto pero que tenga una rebaba en el círculo del perno volverá.
Cómo abordaríamos sus piezas
Envíenos el plano, la cantidad anual y el estado de fundición, y le enviaremos la secuencia de operación, el soporte de piezas y la máquina de nuestra gama que realiza el ciclo. Handemo fabrica máquinas herramienta desde 2008 y abastece a compradores en más de 150 países desde una planta de 220.000 m², por lo que preferimos decirle qué discos deben permanecer en una ruta de torno de dos operaciones que venderle una célula que no se adapta al volumen.
Contacto Handemo CNC | Correo electrónico: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Lectura relacionada: CNC Mecanizado de piezas de pared delgada | CNC Mecanizado de carcasas de rodamientos con bridas | CNC Torno vs Fresa-Torno: Cómo elegir | CNCMáquinas para la Fabricación de Piezas de Automoción